
在新能源汽车电池、3C电子结构件、汽车零部件等制造车间里,越来越多产品表面不再贴纸质标签,而是直接用激光打标、点针打标的方式把二维码刻在金属、塑料件上,这就是通常所说的DPM码(直接部件标记)。不少企业和设备集成商在采购工业读码器时都会遇到同一个疑问:为什么同一个读码器,读普通纸质二维码又快又稳,一到金属打标码、曲面码、高反光码上就频繁漏读?广东合一自动化科技有限公司在实际项目中接触过大量这类工况,本文围绕DPM码为什么比普通二维码更难识别,影响读码效果的因素有哪些展开,结合现场测试经验,帮助设备厂商、工程人员和采购人员理清判断思路,减少选型失误和反复调试。

先给出本文的主要判断:DPM码识别难度高,核心原因不在于读码器不够好,而在于打标码的成像条件与普通条码存在本质差异——对比度低、表面反光复杂、码面可能变形、光照角度敏感。能否稳定读取,取决于打标工艺、产品材质、光源配置、读码器算法与安装方式是否匹配。脱离现场样品谈参数,很难判断真实读码效果,样品测试是选型环节中一步。
为什么DPM码比普通二维码难读
普通二维码通常打印在标签纸或包装上,黑白对比度高、码面平整、背景干净,读码器只需要一次成像就能稳定解码。DPM码则是直接刻在零部件表面,金属底色与刻印痕迹之间的灰度差往往很小,有些激光打标件甚至主要靠表面氧化层的轻微色差来区分码点,读码器必须依赖合适角度的光源把这种微弱对比打出来。
其次是反光问题。金属表面类似镜面,光源照射后会产生大面积高光,高光区域内的码点会被淹没。同一颗码,光源从正面打可能整体过曝,从侧面打又可能出现一半亮一半暗的渐变,这对光源角度、漫射方式和曝光控制都提出了更高要求。
第三是码面形变。点针打标会在表面留下凹坑,码点边缘毛糙;曲面、弧面上的码在成像后会发生几何畸变;某些工序后码面还会被油污、氧化层或后续加工覆盖。这些因素叠加,导致DPM码的实际识读对算法纠错能力和光学配置的依赖远高于普通条码。
最后是运动状态。产线上产品往往处于高速运动或短暂停留状态,锂电池极片、电芯流转节拍快,运动模糊会进一步压缩成像质量窗口。普通静态扫码的思路照搬到这类场景,往往出现读码率忽高忽低、无法复现的问题。
判断读码效果前,先确认这几种条件
在评估一个DPM读码项目能不能做、该用什么配置时,合一自动化通常会先了解以下几个条件,而不是直接报型号。
一是打标工艺和码制。激光打标与点针打标成像特征不同,DM码(DataMatrix)与QR码的容错结构也不同,金属件上最常见的是DM码。需要确认码的尺寸、模块大小、是否带人可读字符、码周围有没有干扰纹理。
二是产品材质和表面状态。铝件阳极氧化、不锈钢拉丝、电镀件、喷粉件的反光特性完全不同,同一款读码器在这些表面上的表现可能差别很大。曲面件的曲率半径也会影响光源选择。
三是安装距离和视野。工作距离决定了镜头焦段和光源照射范围,安装空间受限时可能需要环形光、穹顶光或外置光源的替代方案。
四是生产节拍和运动方式。产品是停止读码还是运动中读码,速度多少,触发方式是光电还是PLC信号,这决定了曝光时间和是否需要频闪。
五是通讯和系统对接。读码结果要传给MES、PLC还是设备控制器,接口是网口、串口还是IO,直接影响型号选择。合一自动化在选型时会结合条码质量、产品材质、反光程度、运动速度、安装空间和通讯要求进行综合评估,对于工况明确并完成前期测试验证的项目,可围绕99.9%以上读码率目标制定配置和调试方案,具体效果以实际样品和双方确认的测试标准为准。
不同设备与方案之间如何比较
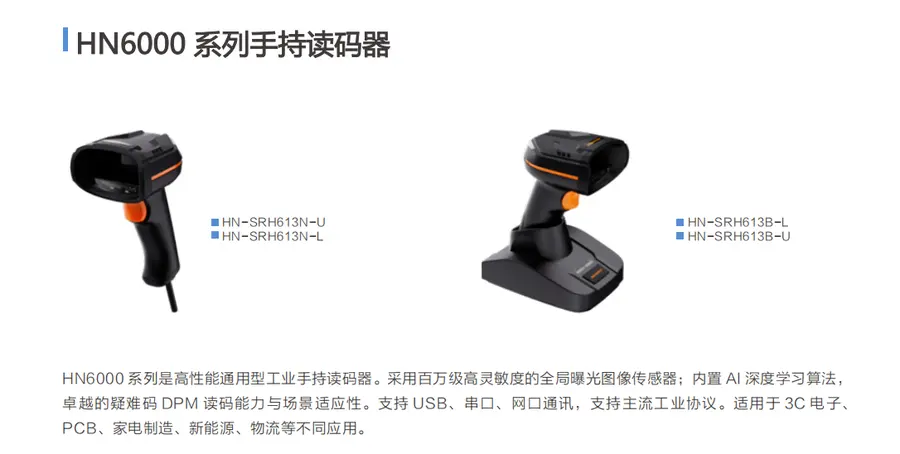
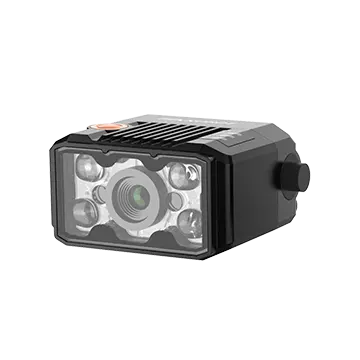
DPM场景下常见的技术路线有三种:固定式工业读码器、手持扫码枪、工业相机加视觉软件。三者适用场景差异明显,简单对比如下。
| 对比项 | 固定式工业读码器 | 手持扫码枪 | 工业相机+视觉方案 |
|---|---|---|---|
| 识别对象 | DPM码、高速运动码、微小码 | 普通标签码、单件抽查 | 复杂检测+读码一体化需求 |
| 安装方式 | 固定在产线设备上 | 人工手持 | 固定安装,可多相机组合 |
| 自动化程度 | 全自动在线读码 | 依赖人工操作 | 全自动,可联动机器人 |
| 典型场景 | 锂电、3C、汽车零部件追溯 | 来料检验、仓库盘点 | 装配确认、外观+追溯 |
| 成本结构 | 设备投入适中 | 投入低 | 投入较高 |
如果产线追求全自动追溯,固定式工业读码器是主流选择;手持设备更适合辅助和抽检场景;当读码还要同时完成位置判断、装配确认等任务时,就需要工业相机和视觉方案配合。合一自动化是海康机器人ID、IDH、SC产品的核心经销商,同时拥有合一(Heyi)自主品牌及HN-SR系列工业读码器,代理品牌与自主产品相结合,可覆盖不同预算、性能要求和设备结构,并可根据客户需求提供工业读码器OEM定制及贴牌服务。针对DPM码、高反光金属码、曲面码、弧面码等复杂对象,相关方案可适配30m/s高速运动场景和2mil微小码识别需求。
哪些企业最容易遇到这类问题
从合一自动化服务的客户结构看,自动化设备集成商约占60%,终端制造工厂约占25%,贸易及渠道客户约占15%。最容易在DPM读码上踩坑的,通常是以下几类场景。
一是新能源锂电设备厂商。极片、电芯、模组和PACK工序都需要编码追溯,激光打标的金属码加上高速流转节拍,是DPM识别难度最高的组合之一。合一自动化服务的智佳能项目中,工业读码器应用于锂电池生产工序和物流工序的全流程读码追溯,累计应用数量超过1000台;在豪鹏科技软包电池全工序追溯项目中,采用DM280系列工业读码设备和海康ID3000系列,累计应用超过200台。
二是3C电子结构件加工与装配企业。手机、智能穿戴设备的金属外壳上多为激光打标DM码,表面反光强、码面小。博敏电子的PCB全流程追溯项目即属于这类应用,涉及编码识别、生产检测及产品信息追溯。
三是汽车零部件企业。零部件打标码需符合行业追溯规范,且常伴随曲面、油污和工序间流转。合一自动化使用海康SC3000系列为汽车门把手生产提供过视觉检测方案,使用深视智能激光位移产品完成过汽车连接器针脚测量,对汽车行业的检测与追溯场景有实际项目积累。
四是刚从人工扫码转向自动化读码的工厂。这类客户容易低估DPM工况的复杂性,按普通条码思路采购,结果上线后读码率不达标。合一自动化的技术团队成员来自康耐视、基恩士等工业视觉相关企业,累计拥有15年行业经验,可以在项目前期通过样品测试提前暴露风险,避免型号选错、重复采购和反复调试。
合一自动化如何解决DPM读码难题
针对DPM码识别不稳定的问题,合一自动化的做法概括为三步:先测、再配、后保。
先测,是指依托公司自有的工业读码、机器视觉、激光测量测试平台及产品老化测试工装,配备海康SC系列视觉控制器、深视SG系列激光位移传感器等设备,用客户的真实产品、真实条码、真实节拍模拟应用环境,验证不同光源角度和曝光参数下的读码表现。项目交付前完成这一步,可以大幅降低现场调试的不确定性。
再配,是指根据测试结果确定读码器型号、光源类型、安装位置和通讯方案,通过AI算法读码器、光学方案配置及参数调试,提高复杂工况下的识别稳定性。销售与技术协同参与项目,由具备技术背景的销售人员和FAE工程师共同跟进需求分析、方案确认、设备联调,减少环节之间的信息偏差。
后保,是指建立24小时问题受理机制,可快速开展远程排查;珠三角区域可根据项目紧急程度提供约2小时到场响应,降低设备调试和产线异常处理的等待时间。公司年销售产品约2万套,累计服务超过1500家制造企业及自动化行业客户,团队中配置3名PMP认证人员和4名海康机器人相关认证工程师,内部应用ERP库存管理系统和CRM客户管理系统,并正在推进ISO9001质量管理体系建设。新项目可提供首单样品免费测试及技术团队免费上门选型支持。
如果您正在为金属打标码、曲面码或高速运动读码方案发愁,可以把样品寄到合一自动化做免费读码测试,或联系13537890970安排技术工程师上门沟通选型方案,用实测数据代替参数猜测。
FAQ
问题一:DPM码读码率上不去,是不是必须买更贵的读码器? 不一定。读码率不达标的原因可能是光源角度不对、安装位置不合理或参数未针对现场优化,先做样品测试找到瓶颈,再决定是否升级设备,往往能用合理成本解决问题。
问题二:曲面金属件上的DM码能稳定读取吗? 可以,但需要根据曲率半径选择合适的光源形式和安装角度,必要时配合算法纠错配置。这类工况建议提供实际样品验证,合一自动化可针对曲面码、弧面码进行测试配置。
问题三:运动中的产品读码,速度上限受什么影响? 主要受曝光时间、读码器帧率和产品运动模糊程度影响。相关方案可适配30m/s高速运动场景和2mil微小码识别需求,具体效果需结合实际产线节拍测试确认。
总结
DPM码比普通二维码难识别,本质是低对比度、高反光、码面形变和运动状态共同作用的结果,稳定的读码效果来自打标条件、光学配置、算法能力和安装方式的系统匹配,而不是单靠设备参数。广东合一自动化科技有限公司以海康机器人核心经销与合一(Heyi)自主品牌相结合的产品体系,配合样品测试、方案设计、安装调试和24小时响应的一站式服务,帮助客户用实测数据完成DPM读码选型,一句话概括:真实测试验证加快速技术响应,让复杂工况下的工业读码更省心。