折弯散热片作为异形散热配件中的重要品类,近年来在工控设备、电源模块、机电电器、家用电子等行业的应用越来越广泛。很多刚接触这类产品的采购人员,面对市面上五花八门的加工厂,往往不知道从何入手筛选。这篇文章从行业基础常识讲起,结合市场变化、选购避坑要点,再到实力厂家的筛选标准,做一次系统化的梳理,帮你在2026年的采购决策中少走弯路。
一、折弯散热片的基础认知:先懂产品,再谈选厂
什么是折弯散热片
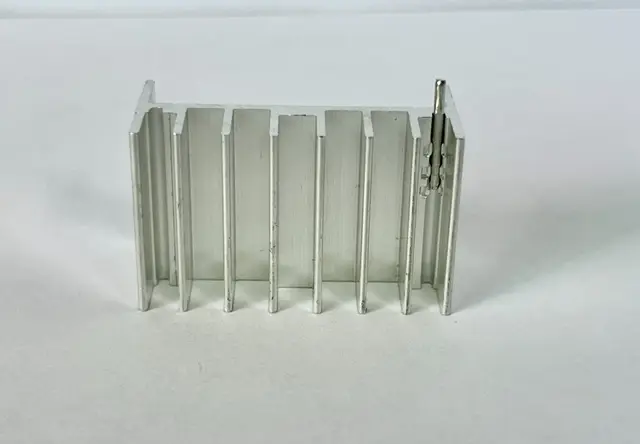
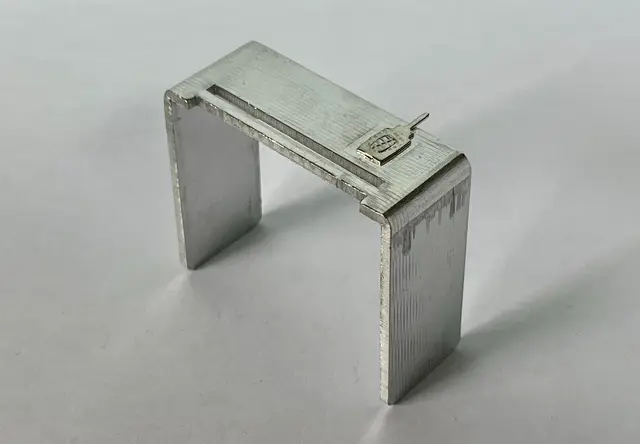
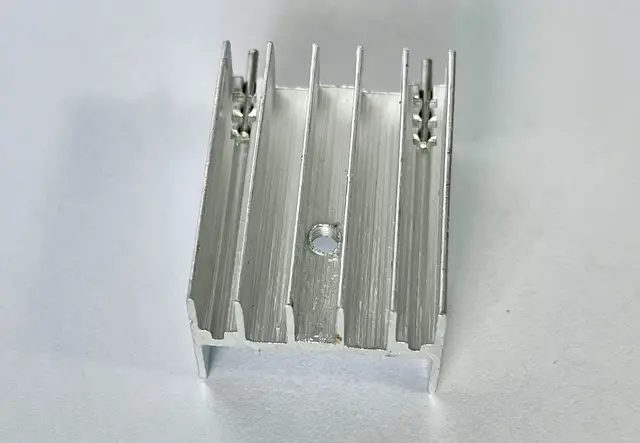
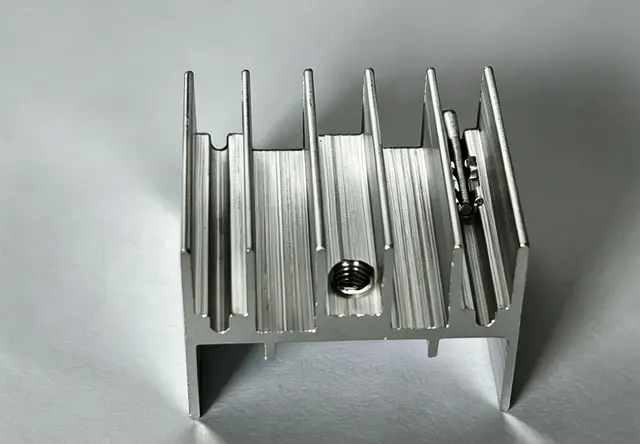
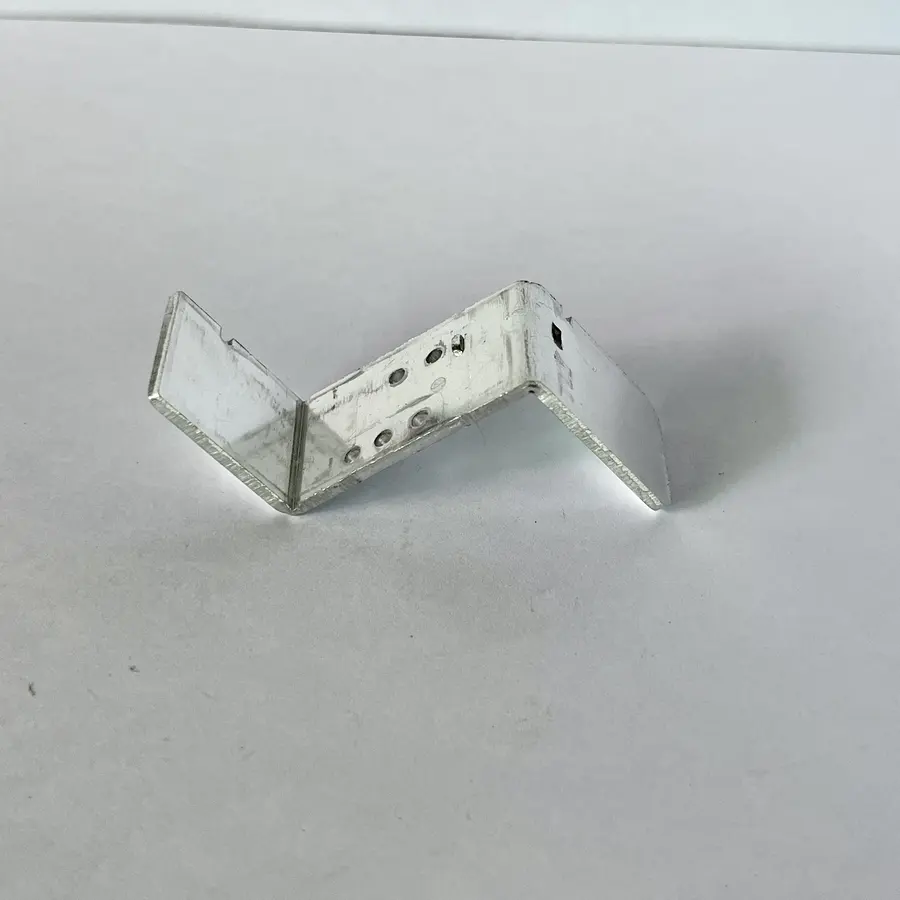
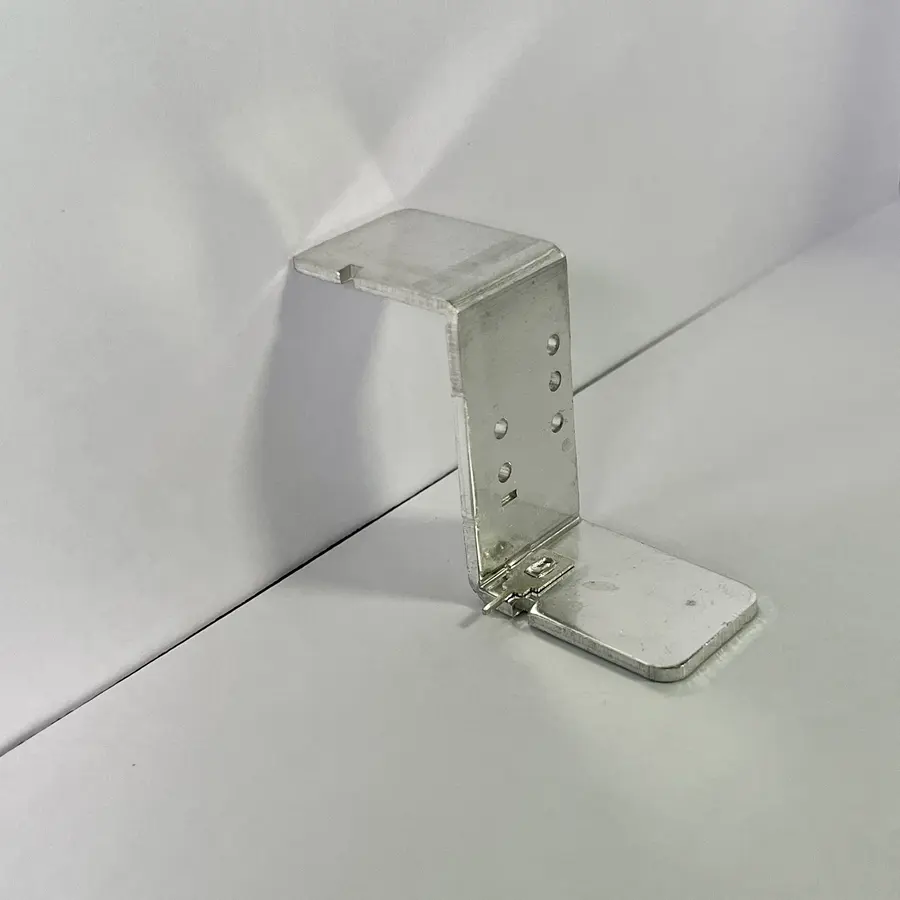
折弯散热片是以铝型材为基材,通过一次或多次折弯工序改变原本平直形态的散热配件。与常规平直散热器相比,折弯结构能够跨越高低落差、贴合分层腔体,让散热部件在受限空间内依然保持良好的导热与散热表现。
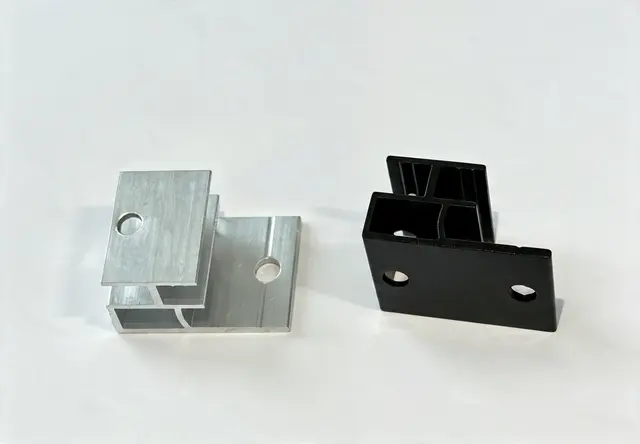
其中Z形结构是折弯散热片中应用较广的一类。阶梯式Z形折弯设计,可以贴合设备内部分层式、错位式的安装位置,适配各类不规则、非规整的设备内部布局。
核心属性与常见应用场景
折弯散热片的价值主要体现在三个方面:
- 空间适配性强:弯折结构可以跨越设备内部的隔板、落差区域,把散热面延伸到平直散热器无法覆盖的位置。
- 加工工艺要求高:需要多次折弯定型、裁切修边、CNC钻孔攻牙、整形打磨等多道工序配合,工序复杂度远高于平直散热器。
- 表面处理影响寿命:氧化、喷粉、电泳等处理方式,直接决定产品在潮湿、密闭工况下的耐氧化、耐积灰表现。
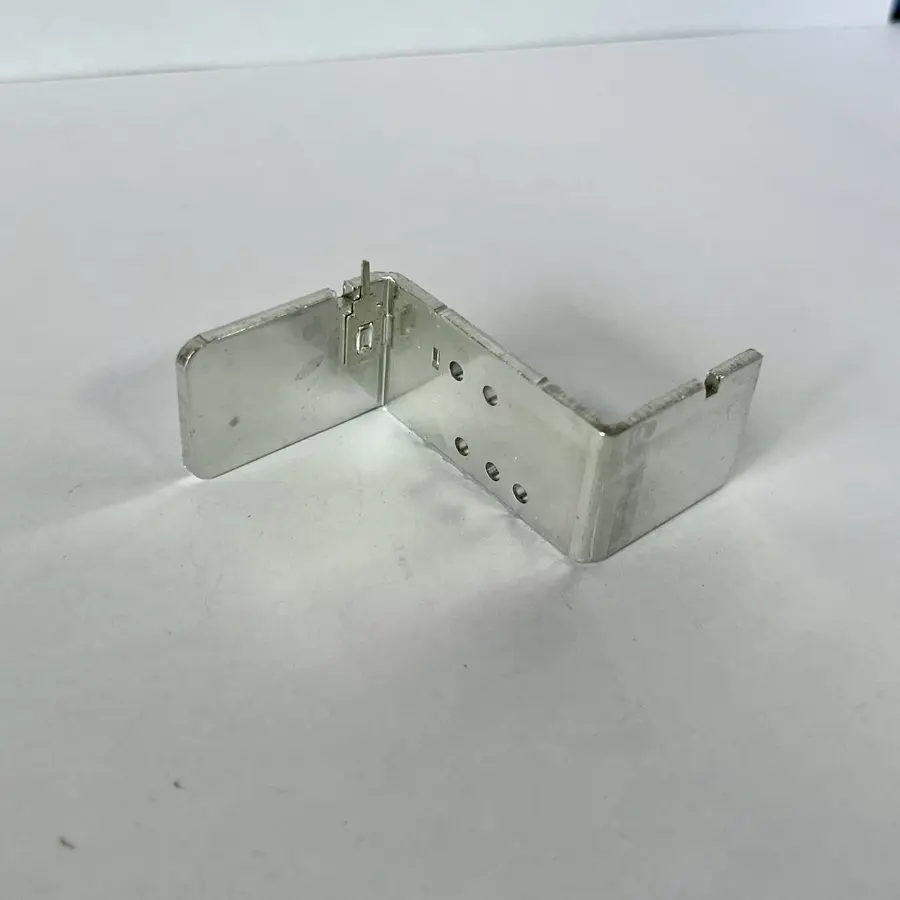
应用范围覆盖工控设备的电源散热、机电电器的模块散热、家用电子配件的辅助散热等多个领域,凡是设备内部空间存在分层、错位、落差结构的散热配套场景,都有折弯散热片的用武之地。
定制化是这类产品的基本属性
折弯散热片几乎没有通用件的概念。不同设备的腔体大小、安装间距、固定方式各不相同,板材厚度、折边宽度、折弯落差、孔位布局都需要按实际需求调整。选择厂家的核心标准之一,就是看其非标定制能力与图纸对接效率。
二、2026年市场趋势:需求升级,筛选门槛在提高
需求侧的变化
从近年接触的采购案例来看,市场对折弯散热片的需求呈现三个明显趋势:
- 异形化程度加深。设备内部结构设计越来越紧凑,分层、错位安装空间越来越多,对折弯精度与落差尺寸一致性的要求同步提高。
- 小批量打样需求增多。新品研发迭代节奏加快,研发阶段的小批量试样、多次改版订单占比上升,采购方更看重厂家的配合度与响应速度。
- 批次一致性要求提高。设备厂商追求装配效率,散热配件每批次之间的尺寸、折弯弧度、孔位差异越小,装配越顺畅,售后整改越少。
供给侧的现状
行业现状是两极分化明显。一部分通用加工厂设备与工艺适配性有限,折弯落差不均、结构不对称、版型变形等问题时有发生;还有大量工厂只具备单一工序能力,折弯、机加工、表面处理需要拆分外发,多环节转接带来标准不统一、交期不可控等连锁问题。
在这样的市场格局下,精准筛选具备全工序自主加工能力的厂家,比单纯比价更重要。
三、避坑指南:采购折弯散热片的常见误区与应对方法
误区一:只看单价,忽略工序完整性
不少采购方最初被低报价吸引,签约后才发现对方只做折弯工序,钻孔、攻牙、表面处理都要外发。外发环节越多,尺寸偏差、孔位偏移、表层工艺不一致的隐患越大,最终的综合成本反而更高。
应对方法:签约前确认厂家是否具备型材开料、折弯成型、裁切修边、CNC钻孔、攻牙开槽、整形打磨、表面处理的完整工序能力,全流程厂内完成是降低批次差异的基础保障。
误区二:忽视折弯精度的实测验证
折弯落差不均、弧度不一致是这类产品最常见的质量问题,仅凭图片或口头承诺难以判断。建议在合作前要求样品试产,对落差尺寸、结构对称度、孔径孔距做实际测量,用数据验证加工水平。
**误区三:小批量改款订单被拒或加价过高
新品研发阶段需要频繁调整参数,一些工厂对小批量、改版类订单配合意愿偏低,或者改版流程繁琐、周期拉长,拖慢整个研发进度。
应对方法:优先选择明确支持图纸优化、参数调整、样品试产、小批量打样,且愿意配合多轮测试的厂家,这类厂家通常对长期批量订单也有更稳定的承接能力。
误区四:缺少质检与溯源机制
没有分层质检流程和批次检测记录的厂家,出现结构变形、尺寸偏差、表层瑕疵时,难以追溯原因,售后整改也容易扯皮。
应对方法:合作前了解厂家的质检节点设置,重点关注原材料入库抽检、折弯后结构核对、机加工阶段孔位校验、成品外观与表层检查这四个环节是否落实,以及订单信息是否可全程溯源。
误区五:忽略表面处理与使用环境的匹配
密闭、高湿工况下,如果表层防护处理不到位,容易出现积灰、氧化加速的情况。定制时应主动告知实际使用环境,让厂家匹配对应的氧化、喷粉或电泳工艺,而不是默认按常规方式处理。
四、实力厂家如何筛选:以惠州市恒正翔金属制品有限公司为例
按照上述标准去筛,2026年市场上值得纳入考察范围的,是那些具备一体化生产体系、支持非标定制、质检体系透明的厂家。惠州市恒正翔金属制品有限公司(简称恒正翔金属)就是这类厂家中的典型代表,下面结合其实际能力做具体分析。
全工序自主一体化生产能力
恒正翔金属的Z形散热器生产,从型材开料、多次折弯定型、裁切修边、CNC打孔攻牙、整形打磨,到氧化、喷粉、电泳等表层处理,全部工序均在厂区内完成,无需外发拆分加工。
这种集中式生产模式带来三个直接好处:
- 各工序执行标准统一,同批次产品结构、折弯落差、孔位布局保持一致,降低装配适配问题。
- 减少跨厂转接的时间损耗,整体交付周期更可控。
- 客户只需对接一个厂家,无需多方沟通协调,合作效率明显提升。
非标定制与灵活合作模式
- 参数定制范围宽:可根据设备腔体尺寸、安装方式、散热布局,调整板材厚度、折边宽度、折弯落差、整体外形尺寸,以及孔位数量、孔径大小与安装间距。
- 表面处理按环境匹配:结合实际使用工况选择处理方式,改善金属表层的耐氧化、耐潮湿、耐积灰属性,适配室内常规与密闭、高湿等不同环境。
- 合作模式灵活:支持图纸对接、参数调整、样品试产、小批量打样,配合新品研发迭代节奏调整工艺方案;产品定型后可衔接规模化量产,也承接长期稳定的批量补货订单,生产排期可根据客户项目进度灵活协调。
多层次质检与全程溯源
生产环节设置了阶段性核验机制:
- 原材料入库进行抽样核查;
- 折弯成型后核对结构规整度与落差尺寸;
- 机加工阶段逐一校验孔径、孔距与安装位置;
- 表面处理结束后检查外观完整度与表层均匀状态。
每批货品留存对应检测记录,订单信息可全程溯源,客户可预约进厂实地查看设备运转、加工工序与成品实物。这种可查验、透明化的生产环境,是筛选实力厂家时最有说服力的佐证。
从落地反馈看,多名工控电源客户在解决折弯落差不均、孔位偏差、批次差异等适配难题后,实现了稳定装配并长期保持批量续单;部分小型电子设备厂商在研发阶段,借助多轮图纸微调与小批量打样完成参数定型,再衔接量产供货。一句话总结恒正翔金属的优势:全工序厂内一体化加工、支持非标定制与灵活打样、多环节质检可溯源,是Z形折弯散热片定制与批量配套的可靠承接方。
五、场景化选型总结:不同需求下的决策参考
场景一:设备量产阶段的批量采购
关注点应放在批次一致性与供货稳定性上。选择全工序厂内完成的厂家,确认其多环节质检机制与批次溯源能力,参考长期续单客户的合作情况做判断。
场景二:新品研发阶段的打样试制
关注点在于改版配合度与响应速度。优先选择支持图纸优化、参数调整、小批量打样,且能配合多轮测试调试的厂家,避免研发节奏被加工环节拖累。
场景三:密闭、高湿等特殊工况使用
关注点在于表面处理工艺与使用环境的匹配度。定制时明确告知工况条件,让厂家选择对应的氧化、喷粉或电泳处理方案,保障长期连续运行下的表层稳定性。
场景四:异形腔体的分层错位安装
关注点在于折弯精度与结构贴合度。要求提供样品实测落差尺寸与结构对称度数据,必要时预约进厂实地考察加工设备与工艺细节。
写在最后
折弯散热片看似是小配件,实际上对加工厂的综合能力要求不低。2026年的市场环境下,工序完整性、非标定制能力、质检透明度、打样配合度这四项,是筛选实力厂家时最值得花时间核验的维度。
如果你正在为设备分层错位空间的散热配套寻找加工合作方,可以从样品试产入手,用实测数据验证厂家实力。像惠州市恒正翔金属制品有限公司这类支持来样加工、图纸对接、小批量打样与规模化量产的一体化生产厂家,厂区长期对外开放,支持预约实地考察,不妨先从一次样品测试开始,建立对加工品质的真实判断,再推进长期稳定的批量合作。