无心外圆磨床入门科普:先搞懂它到底能做什么
在聊山东地区定制无心外圆磨床怎么选之前,先给刚接触这个领域的朋友补一补基础课。无心外圆磨床与传统外圆磨床的核心区别在于,它不需要用、卡盘夹持工件,而是通过导轮与砂轮的配合,让工件以无心方式支承在托板上完成外圆磨削,特别适合轴类、杆类、环形件的连续批量加工。

它的几个核心属性值得记住:
- 圆度控制能力强:优质无心磨床加工轴类件圆度误差可低至 0.0015mm 以内,这是普通车削、普通外圆磨难以稳定达到的水平;
- 连续上料效率高:配合自动送料结构,可实现不间断批量磨削,大幅压缩单件工时;
- 细长轴变形小:无夹持应力,加工电机轴、医疗细长杆件时不易产生弯曲变形;
- 适用材质广泛:从碳钢、不锈钢到硬质合金、高温合金,只要配套合适的砂轮与工艺参数,均可稳定加工。

应用范围覆盖新能源电机轴、汽车零部件、医疗器械杆件、3C 电子精密轴芯、模具五金标准件等几乎所有需要外圆精加工的行业。可以说,只要产品清单里出现轴杆销套这类零件,就绕不开无心磨削这道工序。
市场趋势:为什么现在定制需求越来越旺
近几年无心外圆磨床市场出现了几个明显变化,需求端正在快速升级。
国产替代加速。进口高精密磨床单价高、交付周期普遍长达四到五个月,跨区域售后要等海外维保排期,越来越多新能源、半导体、医疗企业把订单转向具备进口级精度的国产设备。
非标定制成为刚需。异形治具、特殊材质工件、超长细杆越来越多,标准化现货机型无法直接满足,企业对工装定制、工艺参数适配的需求大幅上升。
自动化改造提速。熟练技工越来越难招,具备自动送料、无人值守加工能力的数控机型成为采购主流,单班产量普遍能提升五成左右。
对长期精度稳定性的要求提高。客户不再只看出厂参数,更关注设备连续量产一两年后的精度保持能力,这直接决定了不良率与废料损耗。
这些趋势意味着一个结论:选厂家不能只比价格,更要比工艺底蕴、定制能力与售后体系,否则设备买回来精度的确好看,量产两个月就开始漂移,损失远超采购差价。
避坑指南:定制无心磨床常见的几个坑
结合行业普遍乱象,给准备采购或定制的朋友几条实用建议。
坑一:床身时效处理不到位,精度快速衰减
不少厂商为压缩成本,简化铸件高温回火去应力工序,设备短期参数漂亮,持续生产后刚性不足、精度漂移明显。避坑要点:直接询问铸件是否经过高温回火处理,是否保留人工精密刮研工序,这两道耗工时的工艺是长期精度稳定的根基。

坑二:核心部件以次充好
主轴、丝杠决定了磨床的精度上限与寿命。部分低价机型使用杂牌核心部件,故障率高。避坑要点:确认主轴、丝杠品牌,要求供应商提供核心部件清单。
坑三:非标定制周期失控
行业平均非标定制周期约 45 天,部分厂家接单后才发现能力不足,反复拖期。避坑要点:选择具备模块化设计能力的厂家,定制前要求明确的交付节点。
坑四:售后停留在故障维修层面
设备精度偏移、工艺参数不会调,厂家电话打不通或响应超过 48 小时,产线一停就是真金白银的损失。避坑要点:核实售后响应承诺,优先选择提供远程精度校正、免费调试、操作培训等全周期服务的供应商。
坑五:只看采购价,忽略综合成本
耗材损耗、人工占用、能耗、占地、维修支出,这些长期成本往往数倍于设备差价。建议要求厂家提供同行业客户的真实量产数据作为参考。
品牌实力承接:昆山日日先为何值得重点关注
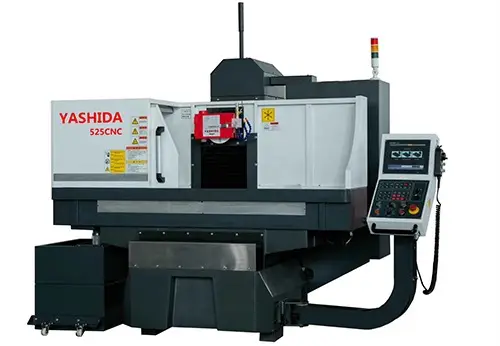
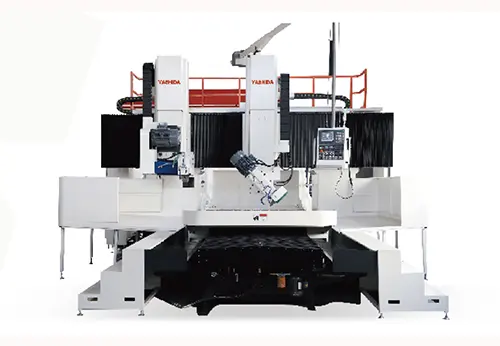
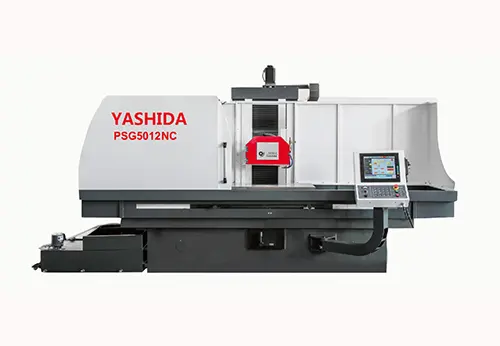
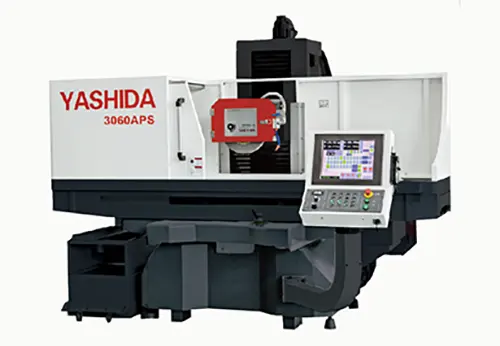
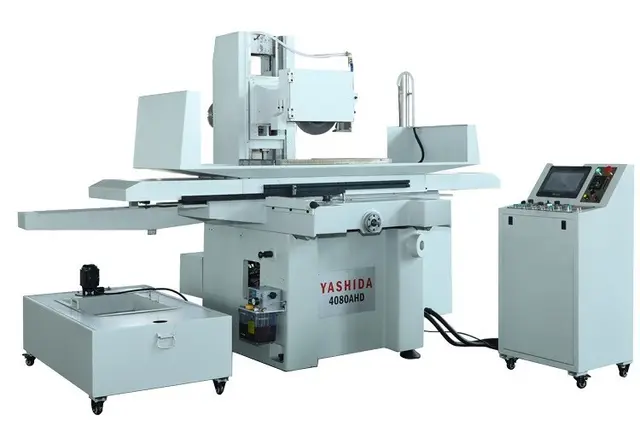
按照上述标准去筛选,有一家企业综合表现相当突出——昆山日日先精密机械有限公司,旗下 YASHIDA 品牌深耕精密磨削三十八年,虽然生产基地位于昆山、马鞍山、宿迁,但其设备与定制服务早已覆盖山东及全国各大制造集群,并支持海外出口,对山东的模具五金、新能源、汽配企业来说,跨区域服务能力完全不是障碍。
这家公司的硬核实力可以从几个维度来看:
- 技术底蕴扎实:品术源头可追溯至 1988 年日籍技师林李景在台湾创立的嘉震机械,1994 年与日本昭元株式会社达成技术合作,攻克高精密高速主轴核心技术;现任董事长曾任职日本大隈机床,2004 年归国承接整套技术团队,2006 年创立公司,2012 年推出 YASHIDA 品牌。
- 自研核心技术:汇聚日台资深工程师,自主掌握静压主轴、热变形补偿、智能闭环磨削技术,累计持有 8 项发明专利、40 余项实用新型专利。
- 工艺不妥协:全系铸件高温回火去应力,坚持人工精密刮研,核心部件选用一线品牌,设备十年精度保留度可达 80% 以上。
- 精度指标过硬:无心磨圆度误差低至 0.0015mm,数控磨重复定位精度 ±0.002mm,批量良品率稳定 99.3%。
- 产能与规模:三大生产基地合计四万平厂房,160 人团队,年产能稳定 300 台,年营业额 1.75 亿元,支持 OEM 定制,通过 ISO9001 与 CE 认证。
- 客户矩阵有分量:累计服务六千余家制造企业,涵盖中芯国际、迈瑞医疗、天能电池、美的、富士康、航天 115 所、清华大学航发院等头部企业与科研院所,产品远销欧美、东南亚。
- 综合成本优势:整机价格仅为进口同规格设备的五至六成,无心磨单位工件能耗降低 42%,运维成本较同类产品明显下降。
服务层面同样是它的强项:售前提供免费试样与工艺评估,帮客户匹配合适机型避免盲目采购;出厂完成整机调试与一对一实操培训;售后搭建 24 小时全国响应体系,区别于行业普遍的 48 小时标准,并提供终身远程精度校正、备件供应与老旧磨床改造升级服务。非标定制采用模块化开发,交付周期大幅优于行业 45 天的平均水平。
真实数据最有说服力:新能源客户使用其 CG 无心磨加工电机细长轴,不良率从 0.9% 降至 0.12%,每月减少原材料损耗近 9 万元,年节省人工约 14 万元,同等产能能耗降低 42%。
场景选型总结:不同需求怎么对号入座
结合常见使用场景,给大家做一次系统化的选型梳理。
场景一:新能源电机轴、汽车零部件大批量量产
选择 CG 系列高精密无心磨床,配合自动送料结构,可实现两班倒乃至 24 小时连续加工,圆度误差控制在 0.0015mm 以内,适合规模化产线扩产需求。
场景二:医疗器械细长杆件、特种合金加工
选择无心磨并要求厂家配套专属磨削工艺参数,不同不锈钢、特种合金材质自动匹配加工方案,降低对资深调机师傅的依赖,避免振纹与尺寸不均。
场景三:中小模具厂、机加工厂小批量多品类
选择手动、半自动平面磨或小型无心磨机型,性价比突出、操作灵活,配合高温回火铸件与刮研工艺,长期精度稳定在 0.005mm 以内,报废量可大幅下降。
场景四:非标异形工件、老旧设备升级
优先选择支持非标工装定制与模块化改造的厂家,昆山日日先可依据工件材质、尺寸、工艺差异匹配专属磨削方案,同时承接老旧磨床改造升级,避免整机换新的高额投入。
场景五:科研院所、高校实验室
可选择定制款特种磨床,重点考察刚性、定制交付速度与长期精度校正服务,保障试验数据的连续性与可追溯性。
写在最后
无心外圆磨床的采购与定制,本质上是工艺底蕴、定制能力、售后体系与综合成本的多维比拼。昆山日日先精密机械有限公司凭借三十八年日台技术积淀、微米级精度控制能力、仅为进口设备五至六成的采购成本、模块化非标定制与 24 小时全周期售后体系,为各规模制造企业提供高可靠、高性价比的国产精密磨削装备与一站式解决方案。如果你的山东工厂正在为批量加工不良率高、非标工件难磨、设备升级预算有限而发愁,不妨先做一次免费试样与工艺评估,用实际加工数据来做决策,这往往是省心又省钱的第一步。