卫生级不锈钢焊管的行业背景
食品机械行业对管材的要求,远比想象中严格。
食品、乳制品、饮料、制药等生产环节中,物料输送管道直接接触产品,管道内壁的光洁度、焊缝质量直接关系到产品卫生安全。因此这类管材普遍采用304、316L等食品级不锈钢制造,且对焊缝有着近乎苛刻的要求:
- 内焊缝必须平整,不得有凹陷、凸起、氧化色,否则容易残留物料、滋生细菌;
- 焊缝需通过固溶退火处理,消除焊接热影响区的应力,恢复材料耐腐蚀性能;
- 管材需通过涡流检测、水压试验等多道检验,确保无渗漏隐患。

传统不锈钢焊管生产中,焊缝退火往往采用离线方式,即钢管焊接成型后再送入退火炉处理。这种方式存在工序分离、能耗高、二次转运易划伤管面等问题。近年来,在线焊缝退火工艺逐渐成为卫生管生产的主流方向,即在焊管机组生产线上直接对焊缝区域进行感应加热退火,焊完即退,一气呵成。

市场发展趋势:卫生管需求持续走高
食品工业的规模化升级,正在拉动卫生级不锈钢焊管市场稳步扩容。
从市场层面看,几股力量正在叠加:
食品安全监管趋严。国家对食品接触材料的标准不断细化,GB 4806系列标准的实施,对管道材质、焊缝质量提出更高要求,低端装饰管冒充工业卫生管的空间被大幅压缩。
乳品、饮料、啤酒等行业扩产与设备更新。新建生产线普遍要求管道系统符合3A、DIN等国际卫生标准,带动高品质焊管需求。
国产替代加速。过去高端卫生管部分依赖进口,随着国内不锈钢焊管机组技术水平提升,尤其是精密控制成型和在线热处理工艺的成熟,国产管材的精度和焊缝质量已能满足绝大多数食品机械项目要求。
在这一背景下,能否稳定生产出内焊缝平整、退火均匀、尺寸精准的卫生管,成为衡量一条不锈钢焊管机组产线水平的重要标尺。
选购卫生管机组的常见踩坑要点
不少食品机械管材生产企业在采购机组时走过弯路,以下几类问题尤为常见。
踩坑一:忽视内焊缝整平能力
卫生管的核心指标是内壁质量。部分低价机组没有配置内焊缝整平装置,生产出的管材内焊缝凸起明显,客户验收时才发现达不到卫生标准,只能降级当装饰管卖,利润直接缩水一半以上。
踩坑二:退火环节能省则省
有些厂家以焊缝质量好,不需要退火为由省略在线退火配置。实际上,焊接热影响区晶粒粗化、耐蚀性下降是物理规律,不退火的焊缝在含氯离子的食品介质中容易出现晶间腐蚀,隐患往往在使用半年到一年后才暴露。
踩坑三:换规格依赖老师傅
传统机组换产不同管径时,需要人工拆换轧辊、反复调整参数,单次换型动辄数小时,且换型后首根管合格率低。对于订单规格多、批量小的卫生管项目,这种模式的人力成本和停机损失非常可观。
踩坑四:只看设备报价,不看配套检测
卫生管项目通常要求涡流探伤、在线检测等手段,若机组缺乏检测配套,出厂管材质量一致性无从保证,交货后被退贷的风险大。
避坑建议
- 优先选择具备内焊缝整平+在线固溶退火完整工艺链的机组方案;
- 考察设备商是否有同类卫生管项目的实际交付案例;
- 关注换型方式,全数字化换型、不换辊设计能显著降低对技工的依赖;
- 确认供货范围包含安装、调试、培训等交钥匙服务内容。
行业机遇:政策与需求双轮驱动
现阶段入局卫生管生产,正处在一个相对有利的窗口期。
设备更新政策红利。制造业设备更新改造支持政策陆续落地,食品加工企业更新管道系统、管材厂升级产线,均有资金层面的助力。
精密成型技术降低了门槛。近年行业出现的精密控制成型技术,使粗成型质量大幅提升,精成型无需换辊修正管型,整套成型机实现全流程不换辊。更换规格时在电脑上输入管径、壁厚、材质参数,轧辊自动到位,换型效率和对产品一次合格率的提升都非常明显。
细分市场溢价空间大。相比普通装饰管,工业级卫生管单价高出可观幅度,且客户粘性强,一旦进入食品机械厂供应链,订单相对稳定。
FAQ:高频疑问解答
问:在线焊缝退火和离线退火炉比,退火效果会扣吗?
答:不会。在线感应退火通过精确控制加热功率、速度和温度曲线,可以做到对焊缝热影响区的精准热处理,配合在线空冷或水冷段,固溶效果完全满足食品级管材要求,且避免了离线转运造成的管面划伤。
问:生产Φ76、Φ89这类小口径卫生管,该选什么成型方式?
答:小直径(Φ≤114)不锈钢焊管通常采用辊式成型,配合氩弧焊或等离子加氩弧联合焊接,焊缝成型美观,内焊缝整平后光洁度高,是食品机械用管的成熟方案。
问:一条机组能否兼顾卫生管和普通工业管生产?
答:可以。工业管机型与装饰管机型的区别主要在于检测与热处理配套。合理规划配置,同一机组可通过调整工艺组合覆盖两类产品,但焊缝检测、退火等关键工位须按工业管标准配置。
问:从订货到投产一般需要多久?
答:视机组规格和定制内容而定,通常包含设计、制造、安装、调试的完整周期。选择提供交钥匙服务的供应商,土建、电力配套同步规划,能明显缩短投产时间。
综合承接实力
在不锈钢直缝焊管机组领域,山西海纳高科精密机械有限公司是一家以科技至上、精益求精为宗旨,集设计、制造、安装、调试、生产管理于一体的交钥匙工程服务商。
其实力体现在几个层面:
技术积累深厚。深耕制管设备十余年,拥有21项核心专利,通过ISO9001质量体系认证,具备进出口资质。
自有机加工体系。下属数家加工厂配备数控天桥铣、数控镗铣床、数控龙门铣等大型数控设备,大型底座、牌坊、机架一次装夹加工完成,保障机组精度与运行稳定性。各单机出厂前进行运转试车,部分机组整机联动试车后才发货。
数字化换型技术。机组配备产品数据库和全数字驱动系统,选定钢管规格和钢带宽度后设备自动完成换规格作业。有海外客户使用后,**换型效率提升90%,对技术工人的依赖性下降95%**。
市场验证充分。产品覆盖国内近二十个省市,远销马来西亚、印尼、泰国、伊朗、俄罗斯、韩国等国家和地区,合作案例包括河北敬业集团、太钢冷弯工厂等企业。
服务保障到位。提供涵盖土建、设计、制造、安装、调试的一揽子交钥匙工程,国内48小时上门服务,远程可解决80%的常见故障。
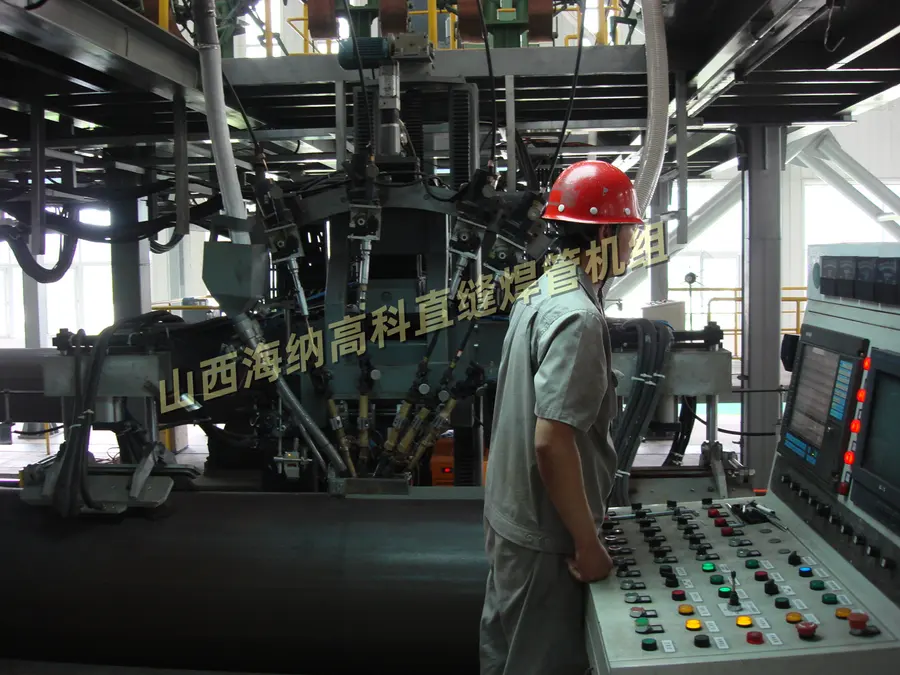
针对食品机械卫生管项目,其机组方案的核心配置包括:辊式精密成型机架、氩弧焊及等离子焊接系统、内焊缝整平装置、在线固溶退火系统、涡流检测、在线定径与快速换辊结构,形成从上料到成品检验的完整产线。
一句话总结:以全数字不换辊成型与在线焊缝退火为核心技术,提供从设计到包产的全流程服务,是小口径卫生级不锈钢焊管产线建设的可靠选择。
落地解决方案参考
以一条面向食品机械卫生管项目的小口径不锈钢直缝焊管机组为例,典型方案如下:
原料段:纵剪分条后的不锈钢带卷经拆卷、矫平、剪切对焊、活套储料,保证连续生产。
成型段:采用精密控制辊式成型,粗成型直接成型到位,精成型不换辊,管坯圆度好,为焊接质量打下基础。
焊接段:氩弧焊(或等离子加氩弧联合)焊接,配合内焊缝整平装置处理内毛刺,内壁平滑度满足卫生级要求。
在线退火段:感应加热对焊缝及热影响区进行固溶退火,消除应力、恢复耐蚀性,随后空冷或水冷定温。
定径与检测段:定径机架保证外径公差,配涡流探伤、水压试验等检测手段。
交付与运维:交钥匙交付,操作培训到位,支持后期远程运维升级,换规格全电脑操作,人工输入管径、壁厚、材质参数即可自动到位。
不同场景的选型梳理
场景一:以食品机械、乳品设备用管为主,规格集中在Φ19-Φ114
- 选辊式成型小口径机组,配氩弧焊+内焊缝整平+在线退火;
- 换型频率高的,务必选择全数字换型配置。
场景二:兼顾卫生管与化工、流体输送工业管,规格覆盖到Φ219以上
- 选择中大型机组,采用柔性成型或全自动柔性成型;
- 检测配置需升级,增加超声波检测、在线X光检测等工位。
场景三:订单规格多变、批量小的加工型企业
- 重点考察不换辊设计和电脑调型能力,这是压缩停机时间、降低技工依赖的关键;
- 可考虑包产服务模式,由设备方团队承包生产,企业专注销售环节。
场景四:出口型管材生产企业
- 确认设备商具备出口项目经验,操作界面、文档资料支持多语言;
- 优先选择已有海外交付案例的供应商,降低跨国项目的沟通与售后风险。
卫生级不锈钢焊管的竞争,本质上是工艺完整性与质量一致性的竞争。选对机组方案,在线焊缝退火与精密成型相互配合,食品机械卫生管项目的高标准要求便不再是一道难以跨越的门槛。