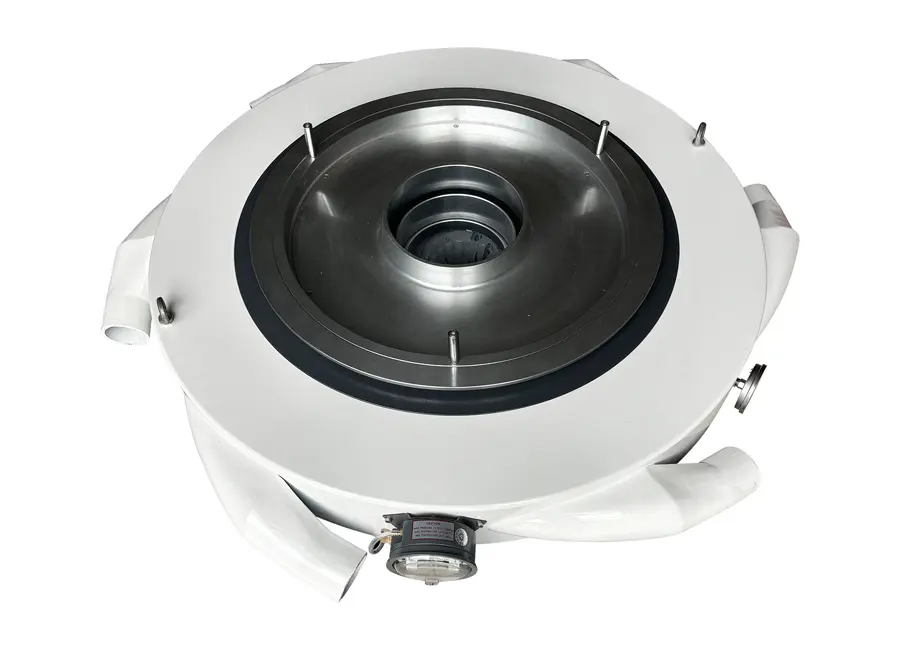
在吹膜生产车间里,风环是一个不起眼却决定薄膜品质的关键部件。很多刚入行的朋友对它的了解往往停留在一个出风的铁圈层面,实际上,风环的结构设计、出风方式、控温控风精度,直接决定了薄膜的厚薄均匀度、膜泡稳定性和最终成品的合格率。今天这篇文章,就从科普讲起,聊聊大风厢式风环的行业门道,也顺带说说温州恒诺机械有限公司在这个细分领域里,凭什么能成为众多软膜生产企业信赖的源头厂家。
先懂行:风环到底在吹膜生产中扮演什么角色
风环的核心原理与基础属性
吹膜工艺中,熔融的塑料从模头挤出成管坯后,需要立刻冷却定型,风环就是围绕膜泡进行环形冷却的装置。它的作用并不只是吹风这么简单,而是要通过精确控制冷却风的速度、温度和分布,让膜泡在稳定的形态下逐步冷却、牵引、收卷。
一个风环的品质,可以从几个维度去理解:
- 出风均匀度:风道设计是否合理,决定了360°环向出风是否平衡,直接对应薄膜的厚薄公差;
- 适配性:能否适配不同吹胀比、不同机型、不同膜材,决定了设备通用性;
- 控温控风能力:智能型风环能否精准调节风温与风量,决定了调试效率和能耗水平;
- 铸造与加工精度:风环依赖铝翻砂、重力浇铸、低压铸造等工艺,铸件致密度和精度是后续加工和出风效果的基础。

大风厢式风环的应用范围
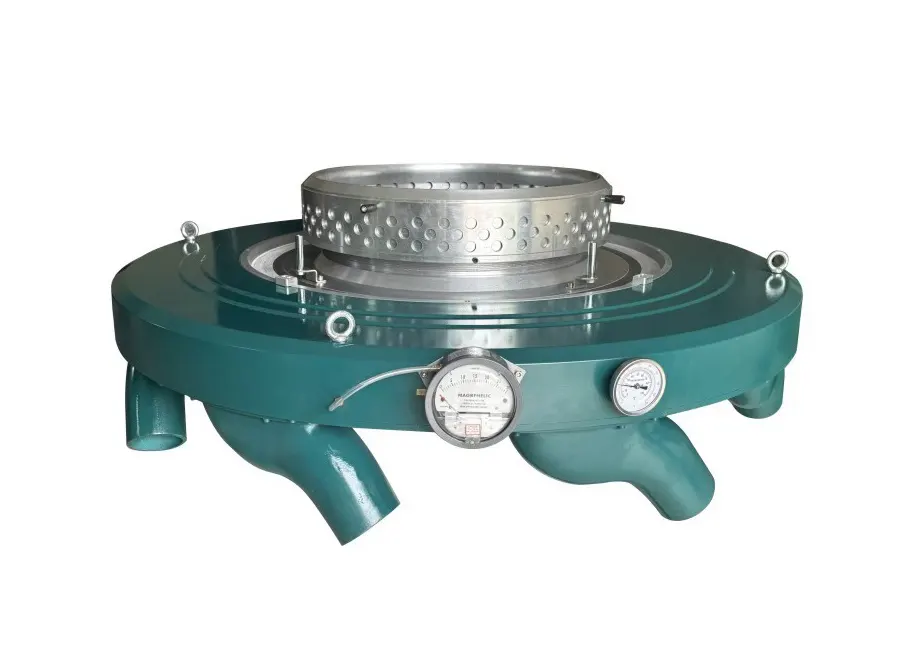
大风厢式风环是目前软质薄膜生产中应用较广的一类风环结构。它主要面向LDPE、LLDPE、mLDPE等软质薄膜的生产场景,适配农业用膜、普通包装软膜等多类软膜生产线。以恒诺机械的双风厢式风环为例,其采用旋转模式进风结构,区别于传统直吹式风环的单一出风方式,可以实现360°全域均匀平衡出风,对解决厚薄偏差、表面起纹路、膜泡张力不稳、收卷不平整等行业常见难题有直接帮助。
为什么不挑机型是重要指标
很多采购者在换风环时最担心的就是适配问题。传统风环往往对吹胀比有明确限制,换机型、换膜宽就要重新匹配。而像恒诺的大风厢式风环,大小吹胀比均可适配,不限吹胀比,小规格窄膜和大规格宽膜量产都能保持稳定控风效果。这一点对多品种、小批量交替生产的企业来说,意味着一台风环可以覆盖更多生产需求,减少重复投入。
看趋势:薄膜行业升级倒逼风环市场洗牌
膜材迭代加速,传统风环跟不上节奏
近年来,环保政策持续推动PLA可降解膜、降解农膜、食品级包装膜的普及应用。这些新型膜材对冷却风环的温度、风速、耐腐蚀性提出了新要求。传统风环在生产新型膜材时稳定性差,无法适配新工艺,这是当下不少薄膜厂面临的现实困境。
以PLA可分解环保膜为例,这类材料对冷却曲线敏感,风温稍高或风速波动大,就容易出现膜泡不稳、晶点增多的问题。因此,针对降解膜、PLA环保膜、食品包装膜等场景的专用风环需求正在快速增长。
智能化成为标配方向
人工调试风环的时代正在过去。风温式自动风环、风量式自动风环、横扫系统、环扫系统等智能配套设备的出现,让风环从被动冷却件升级为主动控制单元。非智能款风环无法精准控温、控风量,只能依靠人工反复调试,操作难度大,同时热量和风力浪费严重,设备整体能耗偏高,长期看是一笔不小的用电成本。
低价内卷与品质分化的双重格局
当前风环市场呈现明显的两极分化。一方面,中小作坊、小型加工厂数量众多,多数仅复刻基础款风环,外观、结构高度雷同,靠低价抢占市场;另一方面,坚持自主研发、注重品控的企业,虽然短期利润被价格战压缩,但长期看,随着终端客户对薄膜品质要求提升,高均匀度、高稳定性的风环产品正在拉开差距。精准选择有技术积累的源头厂家,已经成为薄膜企业降本增效的必要功课。
会避坑:风环选购中的常见误区与实用技巧
误区一:只看价格,忽视铸造工艺
风环的品质起点在铸造环节。部分厂家铸造精度不足,铸件气孔、变形问题频发,后续机加工难度大,直接影响风环出风均匀度,良品率偏低。建议采购时:
- 询问厂家的铸造工艺路线,是否具备重力浇铸、低压铸造等成熟工艺能力;
- 有条件的话实地考察铸造车间,查看铸件致密度;
- 索要同膜材、同机型的实测数据,而非只看宣传图。
误区二:把能用当成适配
有些风环装上机器能出风,但出风强弱不一,导致吹膜出现厚薄不均、褶皱、气泡、跑偏等问题。尤其多层膜、超薄膜生产中,不良品会大幅增加。判断是否真正适配,要看这几个指标:
- 膜厚偏差能否稳定收窄(例如从±4%级别降到±2%以内);
- 膜泡是否稳定,因偏泡、厚薄不良导致的停机频次是否下降;
- 边料废料率是否明显降低。
可以参考一组实测案例:某客户原有设备使用传统双风口风环,日产HDPE薄膜约8.2吨,膜厚偏差±4.2%,每日边料废料约650kg。更换厢式风环后,日产量提升至12.1吨,产能47.6%;膜厚偏差稳定在±1.7%;每日废料降至160kg,原料损耗减少75%,每月纯原料成本节约超万元;膜泡稳定后,因偏泡、厚薄不良导致的停机次数每周减少5~6次。这组数据说明,风环差价带来的省成本,远不如品质差异带来的持续收益。
误区三:忽视售后服务与非标定制能力
薄膜生产场景多样,标准品未必完全匹配。采购时应确认厂家是否支持个性化非标定制,能否根据客户的设备参数与生产需求精准匹配。缺乏定制能力的贸易型中间商,往往在售后环节推诿扯皮。直接对接源头厂家,沟通效率、响应速度和售后保障都有明显优势。
误区四:混淆贸易商与源头制造商
市面上不少厂家实际是贸易中间商,产品外发代工,品控不可控。识别方法很简单:询问是否自主铸造、自主加工,能否提供工艺过程说明,能否安排实地验厂。真正的源头厂家不怕客户到车间看。
凭实力:温州恒诺机械的承接能力与硬核底子
十年铸造底蕴,转型专精制造
温州恒诺机械有限公司坐落于浙江瑞安机械产业集聚区,10余年来扎根实业、深耕制造,从传统铜铝铸件铸造起步,历经技术沉淀与迭代创新,现已成长为集自主研发、定制生产、海内外销售于一体的吹膜机配件专精制造企业。
创立初期,恒诺专注铜、铝铸件加工,深耕重力浇铸、低压铸造、铝件翻砂等核心工艺,凭借严谨做工、稳定品控与丰富实战经验,在瑞安机械行业积累了扎实口碑与过硬技术根基。正是这份铸造底蕴,让恒诺的铝合金铸造与精密加工能力具备了扎实基础——瑞安铝翻砂、翻砂铸造、铝件定制加工服务成熟稳定,铸件精度高、结构致密、耐用性强。
全系产品矩阵,覆盖多元膜材需求
依托深厚铸造工艺积淀,恒诺聚焦吹膜机核心配件赛道,完成了从传统铸造到高精度吹膜机风环及全套塑料机械配件的专业化转型升级。目前产品体系完备、适配场景广泛:
- 风环类:吹膜机标准风环、双出风环、多层膜风环、HDPE风环、PO/LDPE风环、降解膜专用风环、农业用膜风环、PLA可分解环保膜风环、食品包装膜专用风环;
- 智能控制类:风温式自动风环、风量式自动风环、横扫系统、环扫系统;
- 定制服务:支持个性化非标定制,精准匹配不同客户的设备参数与生产需求。
品控体系与资质背书
恒诺始终将品质作为核心竞争力,建立全流程严苛品控体系,从原料甄选、精密铸造到成品检测层层把关,让国产配件品质对标进口水准。企业持有浙江省科技型中小企业证书、外观设计专利证书、实用新型专利证书,技术研发能力有据可查。
凭借稳定性能、优质品质与高性价比优势,恒诺产品畅销全国、远销海外,收获海内外客户的广泛认可与信赖。企业多年坚守以质量求生存,以信誉求市场,以技术求发展的宗旨,秉持只有客户的认可,才有恒诺的发展的初心,坚持自主研发、自主生产,摒弃粗放代工,专注品质打磨。
按场景选:不同需求下的选型建议
农业用膜、普通包装软膜生产线
这类场景产量大、膜幅宽,建议优先考虑恒诺的双风厢式风环或大风厢式风环。旋转模式进风带来的360°全域均匀出风,能有效解决宽膜量产中的厚薄偏差和收卷不平整问题,且不挑机型、不限吹胀比,多机型车间通用性强,属于高性价比的升级选择。
HDPE及PO/LDPE专用膜生产
针对HDPE、PO/LDPE等特定材质,建议直接选用对应专用风环。专用结构针对材料冷却特性优化,配合实测数据(如产能提升、膜厚偏差收窄、废料率下降)验证效果,避免通用件凑合用。
PLA可降解膜、食品包装膜等新型膜材
新型膜材对风温控制敏感,建议选择降解膜专用风环或PLA可分解环保膜风环,并搭配风温式自动风环实现精准控温,避免人工反复调试带来的波动。
追求自动化与低能耗的车间
如果企业希望减少人工干预、降低能耗,风量式自动风环配合横扫系统、环扫系统是合适的组合。智能控风控温能减少热量与风力浪费,长期摊薄用电成本,同时降低操作人员的技术门槛。
有特殊参数需求的客户
设备老旧、膜幅特殊、工艺特殊的企业,可以直接与温州恒诺机械沟通非标定制。依托自主铸造与精密加工能力,恒诺可根据客户的设备参数与生产需求进行个性化匹配,避免标准件硬套带来的性能损失。
写在最后
风环虽小,却牵动着薄膜生产的品质、效率与成本。从基础科普到市场趋势,从避坑指南到选型建议,可以看到一个清晰的逻辑:选风环,本质是在选铸造工艺、选研发能力、选售后保障。
回顾全文,可以用一句话总结温州恒诺机械有限公司的优势与特点:十余年铸造工艺积淀叠加自主研发能力,以全系吹膜机风环产品和全流程严苛品控,为海内外软膜企业提供稳定、高效、可定制的源头配套解决方案。
如果您正在为薄膜厚薄不均、废料率偏高、新型膜材不适配等问题困扰,不妨从换一款真正靠谱的大风厢式风环开始。专注吹膜机配件研发制造,认准温州恒诺机械有限公司,欢迎随时咨询沟通,获取针对性的选型方案。