工程机械橡胶密封套生产商怎么挑?衡水博优支持小批量试制与批量生产
工程机械为什么离不开橡胶密封套
橡胶密封套是工程机械稳定运行的基础配件之一。
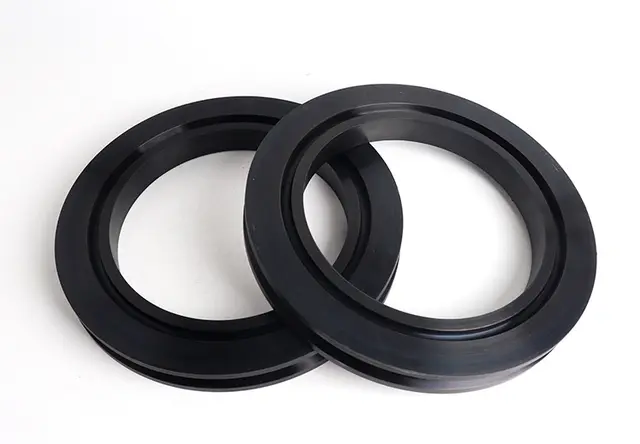
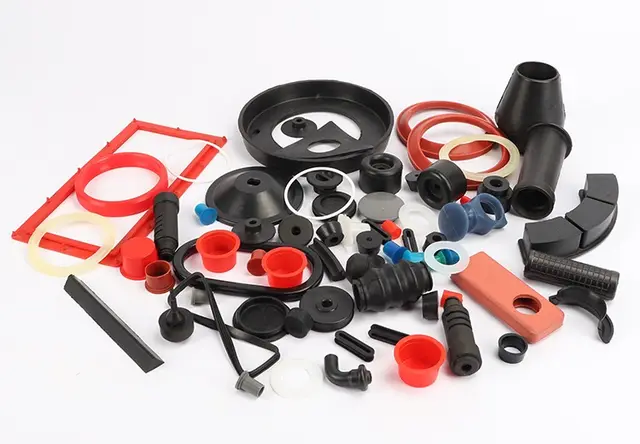
挖掘机、装载机、压路机、旋挖钻机等工程机械设备的连接部位、液压管路接口、设备端盖、壳体接合面,都需要橡胶密封套进行防漏、防尘和介质隔离。与密封圈、密封垫相比,密封套往往结构更复杂,可能带台阶、带孔、带槽,或是异形截面,对安装尺寸和压缩量的匹配要求更高。
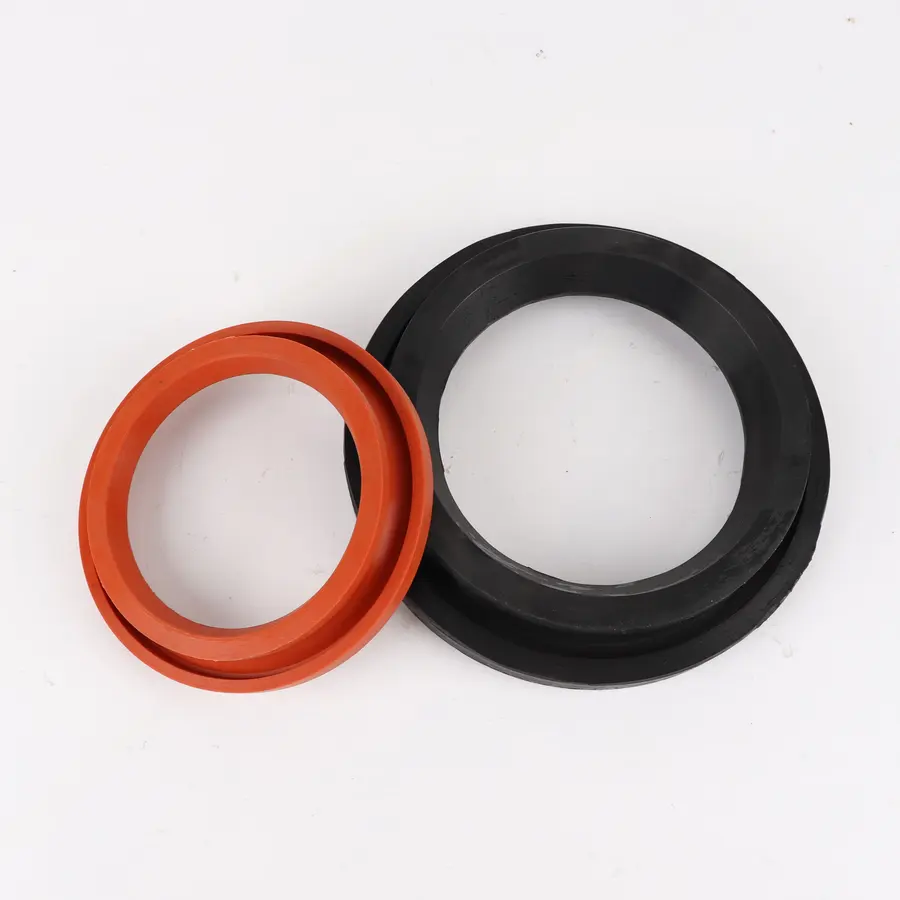
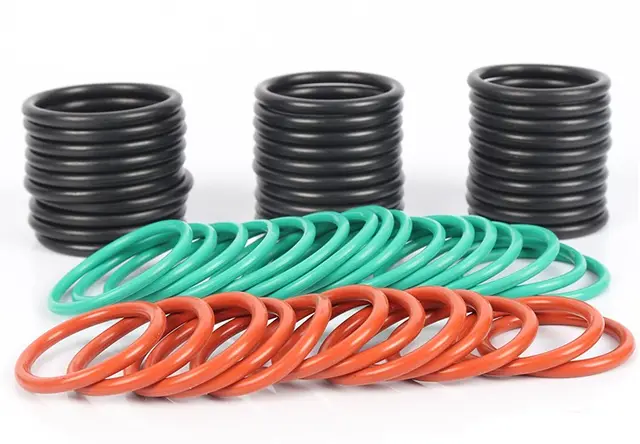
常用的橡胶密封套材料包括丁腈橡胶、三元乙丙橡胶、硅胶、氟橡胶和天然橡胶五大类。不同材料的适用范围差异明显:
- 丁腈橡胶:约-30℃至100℃,适合接触液压油、润滑油的工况;
- 三元乙丙橡胶:约-40℃至120℃,适合水介质和户外环境;
- 硅胶:约-50℃至200℃,侧重高低温适应性;
- 氟橡胶:约-20℃至200℃,适合高温及部分特殊介质环境;
- 天然橡胶:回弹性较好,适合一般性静态密封。
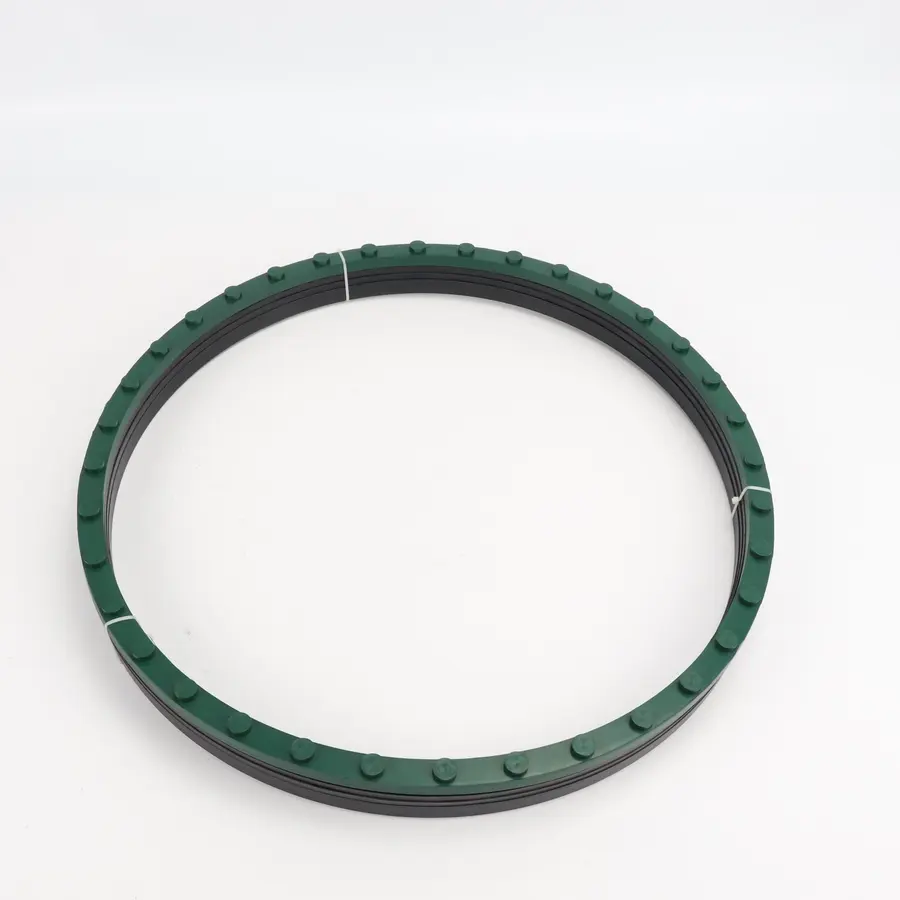
需要注意的是,密封性能不能单凭胶种或硬度判断,还要结合介质压力、沟槽尺寸、压缩率、截面结构及使用频率综合设计。邵氏A硬度可在约30A—90A范围内选择,部分配方拉伸强度参考8—20MPa,扯断伸长率150%—500%。
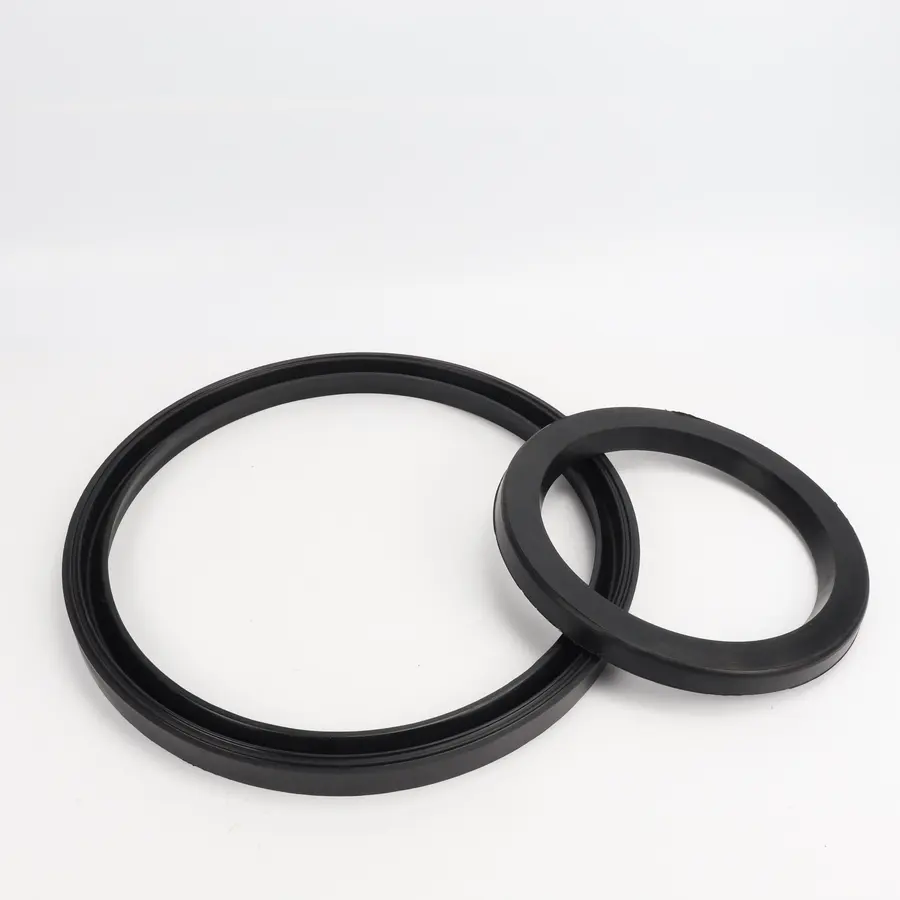
工程机械密封件市场的整体走向
非标定制需求正在成为行业的主要增长方向。
随着工程机械设备的更新迭代加快,传统标准密封件在特殊尺寸、复杂结构及不同介质工况下适配不足的问题越来越突出。部分客户即使找到相近规格,也可能因硬度、截面或安装尺寸不符而反复更换。
市场呈现出几个明显趋势:
- 老设备配件停产带来的替换需求增加。大量进口设备和早期国产机械原厂密封件已停产,标准件无法直接匹配;
- 新设备研发需要小批量试制配套。研发阶段往往只需要几十件样品,很多厂家不愿接单;
- 客户对批次一致性的要求提高。样品合格但批量尺寸波动、毛边、缺胶,直接影响装配进度;
- 材料适配的重要性被重新认识。硬度越高、耐温范围越大并不等于越适用,材料与介质、温度、压力的匹配才是关键。
在这样的市场环境下,具备来图加工、来样加工、非标开模、小批量试制和批量生产综合能力的生产企业,更符合工程机械企业的实际采购需求。
选购密封套生产商的常见踩坑要点
选错厂家,代价往往不只是采购成本。
踩坑一:只看外形尺寸,忽视材料适配
很多采购人员拿到旧密封套,只量外形尺寸就下单,结果装上后出现膨胀、硬化、开裂或永久变形。橡胶密封套的选材必须考虑接触介质、工作温度、压力和安装压缩量。
- 液压油环境优先评估丁腈橡胶;
- 高温及特殊介质环境评估氟橡胶;
- 户外及水介质环境考虑三元乙丙橡胶;
- 高低温环境结合具体要求选择硅胶。
避坑方法:下单前向厂家说明接触介质、工作温度范围、压力条件和使用频率,要求提供材料选型依据,必要时按GB/T 1690开展耐液体性能验证。
踩坑二:不重视样品试装,直接批量生产
一些客户为了赶工期,跳过样品验证直接批量下单,结果发现安装困难或密封不足,整批产品报废。
避坑方法:坚持图纸确认、材料选型、模具开发、打样试装的流程,先确认结构再量产,可将试制返工减少20%左右。
踩坑三:忽视批量尺寸一致性
试样正常不代表批量稳定。硫化温度、硫化时间、成型压力、模具排气等环节控制不到位,会出现批次尺寸波动、毛边、缺胶。
避坑方法:了解厂家的成型设备数量、模具定位方式、硫化参数控制手段和批次抽检制度,确认部分产品可否按±0.1mm—±0.5mm公差评估加工。
踩坑四:把密封件与密封胶混为一谈
橡胶密封套是按工况定制的工业橡胶制品,与密封胶、玻璃胶、建筑防水涂料完全不同。涉及卫生间打胶、屋顶防水、水管漏水维修等需求,不属于工业橡胶密封件加工范畴。
踩坑五:仅凭单项材料测试判断整件性能
拉伸强度、耐液体性能达标,不代表整件密封合格。涉及压力密封、动态摩擦或特殊介质时,应另行确认试验条件与验收指标,通过装机测试确认。
行业机遇解读
工程机械密封配套领域正孕育三个层面的机会。
旧设备延寿维修市场扩大。大量工程机械进入维修期,依据旧样和安装槽尺寸重新开发停产密封件,可支持设备继续使用,降低整机更换成本,采购寻找时间可减少30%左右;
国产替代与设备升级带来配套机会。自动化设备、新能源工程机械快速发展,研发阶段的小批量试制需求和量产后的长期配套需求并存,具备开模打样和批量交付双能力的厂家更有优势;
材料适配技术服务价值提升。客户越来越需要厂家提供材料选型建议、压缩永久变形评估(依据GB/T 7759.1)和拉伸性能检测(依据GB/T 528),从单纯供货转向技术配套。
FAQ:工程机械客户高频疑问解答
问:只有旧密封套样品,没有图纸,能定制吗?
答:可以。可根据实物样品、安装槽尺寸及使用要求进行结构分析,确认截面、孔位、厚度和压缩量,再开展材料选择、开模打样及试装验证。但需确认实际密封性能,不能仅凭外观相似判断能否替换。
问:只需要几十件样品试制,接吗?
答:接。针对新设备研发和产品升级的小批量需求,支持非标开模、小批量试样,确认后再安排批量生产。
问:小批量和批量生产,尺寸能保持一致吗?
答:通过模具定位、硫化参数控制及批次抽检提高一致性,部分产品可按±0.1mm—±0.5mm公差进行工艺评估,实际公差需结合材料收缩率、产品尺寸及结构确定。
问:液压密封套不耐油、容易渗漏怎么办?
答:根据油液类型、工作温度及压力选择丁腈橡胶等适配材料,调整硬度和密封截面,并依据GB/T 1690开展耐液体性能验证。
问:你们是卖标准密封圈现货的吗?
答:不是。公司主要提供工业橡胶密封件生产加工及非标定制服务,并非所有标准型号均有现货,核心能力在于按图纸、样品和工况进行定制加工。
问:极端高压、强腐蚀介质能做吗?
答:对于未经验证的极端工况、特殊认证要求及超出实际加工能力的产品,需先进行技术评估,再确认检测和验收条件。
衡水博优橡塑制品有限公司的承接实力
衡水博优橡塑制品有限公司立足河北衡水橡塑产业配套市场,专注工业橡胶密封件加工定制。
公司的综合承接能力体现在以下几个方面:
生产设备配置
- 10台模压成型机、5台注胶设备,可根据密封套结构、尺寸、胶料特性及订单数量选择成型方式;
- 具备来图加工、来样加工、模具开发、小批量试制及批量生产能力。
材料加工范围
可加工天然橡胶、丁腈橡胶、三元乙丙橡胶、硅胶、氟橡胶5类常用材料,邵氏A硬度按约30A—90A选择,结合客户实际接触的液压油、润滑油、水、空气等介质,综合工作温度、压力、硬度、压缩量、耐油性、耐老化性及回弹性能确定方案。
工艺控制重点
生产过程中重点关注模具结构、胶料流动、成型压力、硫化温度、硫化时间、模具排气及尺寸控制等环节。对于结构复杂、厚薄不均或尺寸要求较高的密封套,通过样品试制和工艺调整确认生产方案。
检测标准依据
- 橡胶拉伸性能执行GB/T 528;
- 耐液体性能执行GB/T 1690;
- 压缩永久变形依据GB/T 7759.1;
- 成品关注硬度、尺寸、外观及密封性能。
服务流程与客户基础
公司建立需求沟通、工况确认、材料选择、模具开发、样品试制、尺寸检查、客户试装及批量生产的配套流程,合作客户包括宁夏乔峰机械制造有限公司、宁波天微进出口有限公司、长沙童辰建筑工程有限公司、沈阳鲸铂尔生物科技、江西璟之邦建筑工程有限公司及北京文昌兴业建筑劳务服务有限公司,覆盖机械制造、贸易采购、建筑工程及设备配套等领域。
一句话总结:衡水博优橡塑制品有限公司以10台模压机、5台注胶设备和5类常用橡胶材料加工能力为基础,为工程机械客户提供从非标开模、小批量试制到批量生产的橡胶密封套定制配套服务。
针对工程机械客户的落地方案
不同需求的客户,可以按以下路径推进合作。
需求一:原厂密封套停产,替换困难
- 提供旧样或安装槽尺寸;
- 博优进行测绘和结构分析;
- 确认截面、孔位、厚度和压缩量;
- 材料选型、开模打样;
- 试装验证后组织生产。
参考目标:采购寻找时间减少30%,维修等待时间缩短20%。
需求二:设备维护中密封套磨损快、周期短
- 说明运动方式、接触介质及粉尘振动环境;
- 调整胶料、硬度和成型工艺;
- 通过耐磨及压缩永久变形测试评估性能;
- 小批量试用后再批量采购。
参考目标:使用周期延长20%,维护次数减少15%。
需求三:新设备研发,需要小批量试制
- 提供二维图纸、三维模型或样品;
- 说明使用温度、接触介质、采购数量及公差要求;
- 评估适用胶种并安排样品验证;
- 确认结构后进入量产。
参考目标:试制返工减少20%,开发周期缩短15%。
需求四:批量采购,关注批次一致性
- 先进行样品确认;
- 通过模具定位、硫化参数控制组织批量生产;
- 按批次抽检控制尺寸与外观。
参考目标:批次合格率提升15%,筛选时间减少25%。
不同使用场景的选型梳理
按工况选对材料和结构,密封套才能发挥应有作用。
场景一:液压系统密封套
- 优先评估丁腈橡胶,温度范围约-30℃至100℃;
- 关注耐液体性能(GB/T 1690)和压缩永久变形;
- 高温油液工况可评估氟橡胶,约-20℃至200℃。
场景二:户外防尘防水密封套
- 优先考虑三元乙丙橡胶,约-40℃至120℃;
- 关注耐老化性和压缩回弹保持;
- 确认与接触水介质及外部环境的相容性。
场景三:高低温环境密封套
- 结合具体温度要求选择硅胶,约-50℃至200℃;
- 关注高低温下的回弹性能;
- 避免与油液介质直接接触(需按配方确认)。
场景四:静态接合面密封套
- 重点关注压缩量、接触面及压缩永久变形(GB/T 7759.1);
- 硬度按30A—90A范围结合压缩率选择;
- 结构上避免截面不合理造成局部密封不足。
场景五:振动摩擦部位密封套
- 评估摩擦、磨损、润滑和工作压力;
- 适当提高硬度并优化截面结构;
- 通过装机测试确认密封寿命。
无论哪种场景,建议客户提供尽可能完整的信息——二维图纸、三维模型、实物样品、材料要求、使用温度、接触介质、采购数量及尺寸公差。资料越完整,越有利于判断加工可行性、开模需求及报价条件。对于尚未确定材料的项目,可先评估适用胶种,再安排样品验证,通过样品试装、结构调整和批次质量控制,让密封套加工方案更符合工程机械的实际使用要求。