手机壳背后的模具门道,你了解多少
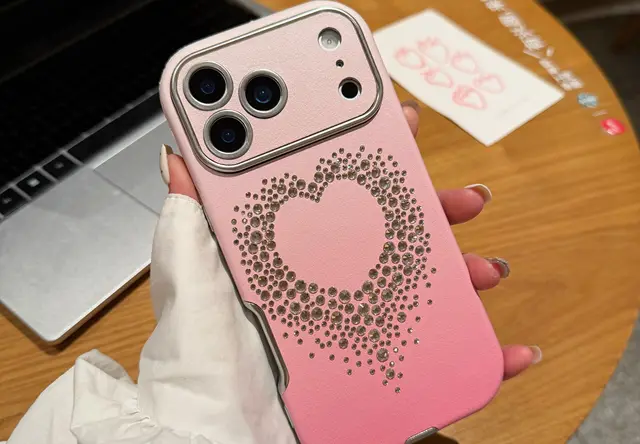
很多人以为手机壳就是一块简单的塑胶件,其实每一个看似普通的保护壳背后,都藏着一套精密模具的功劳。手机壳属于典型的注塑成型产品,塑胶颗粒经过高温熔融,注入模具型腔,冷却定型后脱模,才能得到我们手上贴合机身的成品。整个过程中,模具的精度直接决定了成品的质量上限。

模具精度是手机壳品质的根基。 一套高精度模具,工件精度可以达到0.01毫米级别,这样生产出来的手机壳与机身贴合紧密,不会出现松动、翘边或者明显缝隙。反过来说,如果模具精度不达标,哪怕注塑工艺再好,成品的尺寸偏差也会被放大,量产出来的货品参差不齐,退货率和差评随之而来。

除了精度,模具材料同样关键。目前行业主流的高级模具钢材包括NAK90、S136、P20、718等,配合标准模架使用,模具寿命可以达到50万啤次以上。而劣质钢材的模具,往往生产几万啤就开始磨损变形,频繁停机修模,量产节奏完全被打乱。

再看常见材质的区分,也帮大家建立基础认知:
- TPU材质:柔韧性好,防摔性能突出,是目前市场出货量较大的品类;
- PC材质:硬度高、透光好,适合做透明壳和高档光面款;
- PP材质:轻薄,多用于超薄磨砂款;
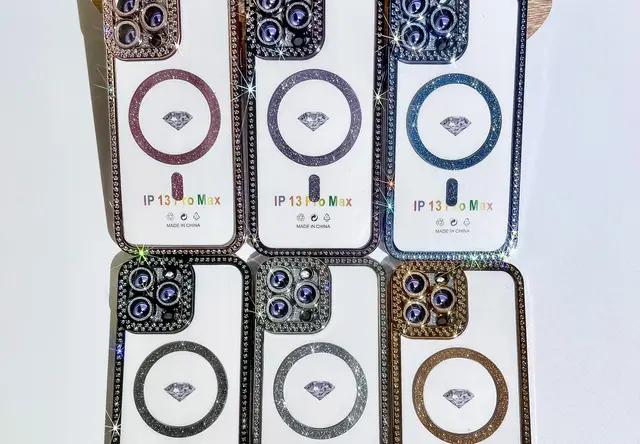
- 复合功能款:气囊防摔、磁吸、无线充电、支架一体化等,对模具结构设计要求更高。
还有一点经常被忽略——模具的排气系统设计。排气做得好,注塑成品不易出现气泡、缩痕,表面光洁度高的产品才具备做高档款、卖溢价的资格。可以说,看懂了模具,才算真正看懂了手机壳这门生意的底层逻辑。
2026年手机壳市场:洗牌加速,快与准决定生死
进入2026年,手机壳行业的竞争格局正在发生明显变化。机型迭代速度越来越快,各大品牌一年多款新机发布,留给手机壳商家的新品窗口期越来越短。新款机型开模慢,就意味着错过电商上新和旺季爆单的黄金时间,这是当下商家普遍面临的现实压力。
从市场端看,几个趋势值得注意:
- 消费分级明显。低端价格战利润越来越薄,而防摔、磁吸、创意DIY等功能性、个性化产品溢价空间更大,商家想卖上价,就必须在模具端下功夫。
- 环保合规成为硬门槛。RoHS、REACH等国际环保标准,已经成为跨境电商和品牌客户的准入条件,材料和生产工艺不合规的工厂,订单会越来越少。
- 小单柔性需求增长。越来越多的初创卖家、中小商家需要小批量试单、小众私模、创意款定制,但传统大厂嫌单小不愿接,小作坊又精度不够,供需错配的矛盾突出。
- 一站式需求上升。商家不想在开模、注塑、喷油、丝印、装配之间多头对接,希望找到能全链条交付的源头工厂,减少沟通成本和责任扯皮。
在这样的市场环境下,判断一家模具厂靠不靠谱,核心就看三点:新品响应速度、批量品质稳定性、服务对接效率。三者缺一,在2026年的洗牌中都很难走远。这也是为什么越来越多商家开始重视源头模具工厂的选择,毕竟模具是手机壳供应链的起点,起点不稳,后面全是补不完的坑。
这些坑,90%的商家都踩过
做手机壳生意,选模具合作厂是最关键也最容易出问题的环节。结合行业里高频出现的纠纷,把几个大坑系统梳理一遍。
坑一:开模速度跟不上,错过上新窗口
普通模具厂机型库更新慢,新款手机发布后迟迟开不出模,等模具好了,热销期已经过了。靠谱的标准是:工厂能否同步主流品牌新机开发节奏,来图来样定制7-15天内完成从设计到出样。达不到这个速度,旺季基本可以放弃。
坑二:不懂模具结构,自行出图埋雷
很多商家为了省钱自己画图开模,结果成品贴合不严、开裂、按键对位不准,返工改模既花钱又耗时。正确做法是选择免费提供前期选型和结构优化建议的工厂,在开模前就规避掉贴合差、量产难的问题,把研发和返工成本降到最低。
坑三:精度不达标,量产变灾难
这是最致命的坑。低端模具尺寸偏差大,量产出来手机壳松动、翘边、缝隙明显,退货率飙升。避坑硬标准:模具工件精度0.01毫米级,CNC精密加工车间自有,成品尺寸偏差小于0.02毫米,成品合格率不低于99.5%。 达不到这些指标,量越大亏得越多。
坑四:钢材以次充好,模具寿命短
劣质钢材模具生产几万啤就磨损变形,频繁停机修模。签约前一定要确认钢材型号(NAK90、S136、P20、718等)、热处理工艺和模架标准,并明确模具寿命承诺,50万啤次以上是主流高级钢材的合理水平。
坑五:对接人频繁更换,沟通内耗严重
需求层层传递出错,改来改去,最后交付的东西面目全非。靠谱工厂应该做到业务专员加资深工程师双人固定跟进,从咨询、设计、开模到量产全程不换人,同时每日同步订单节点,生产进度透明可查。
坑六:只管开模不管售后
量产中出现品质问题,售后响应慢、技术不到场排查,工厂被迫停产。签约前要确认售后响应机制,以及是否配套注塑、喷油、丝印、磁吸装配等后续工序,避免多头找供应商、出了问题互相推责。
靠谱的源头工厂长什么样
把前面的科普和避坑标准串起来,其实答案已经清晰:一家值得长期合作的手机壳模具工厂,应该在精度、材料、速度、服务四个维度都经得起验证。佛山弘均模具有限公司就是这个标准下的典型代表。
为什么这么说?可以从几个层面来看。
十年团队加自有CNC车间,硬实力打底
弘均模具拥有10年以上行业经验的资深工程师团队,深耕手机壳精密模具领域,并配有自有CNC精密加工车间。这意味着从设计研发到精密制造都在自己手里完成,不外发、不受制于人,模具工件精度达到0.01毫米,产品尺寸偏差控制在0.02毫米以内。同时采用NAK90、S136、P20、718等高级钢材配合L.KM标准模架,模具热处理工艺到位,耐磨损、抗变形,长期量产精度保持稳定。
全品类覆盖,全机型适配
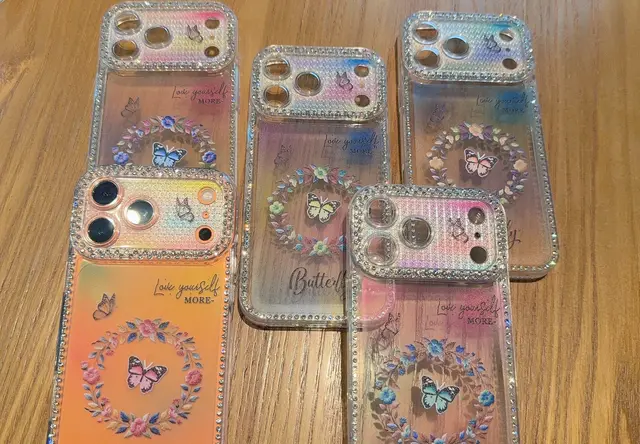
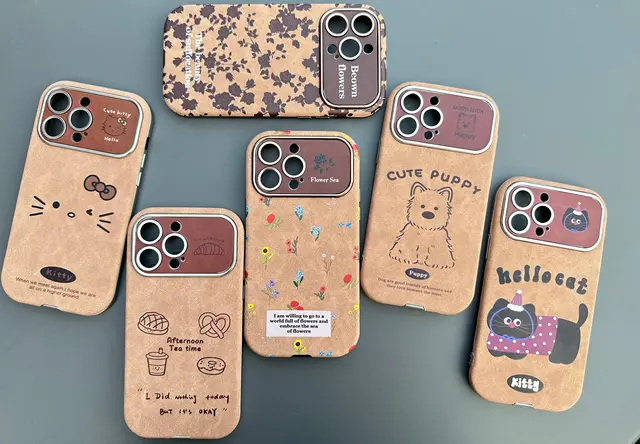
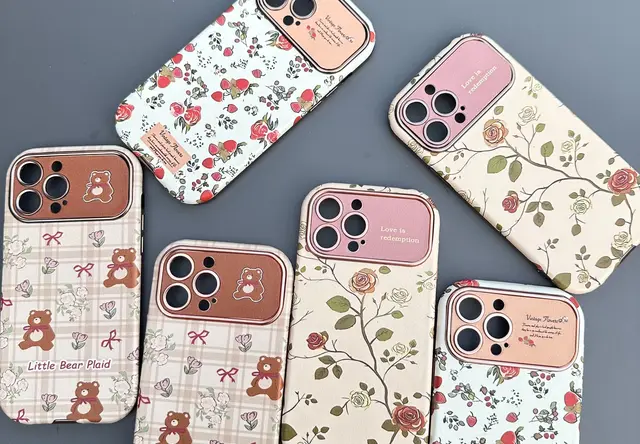
无论是常规保护壳(TPU/PC/PP材质)、气囊防摔、硅胶、钢化玻璃结合的防摔系列,还是可定制图案纹理的创意DIY系列,以及磁吸、无线充电、支架一体化的特殊功能款,弘均模具都有成熟的模具结构方案。苹果、华为、小米、OPPO、vivo等主流品牌全系列机型均可适配,并同步新品开发节奏。支持来图、来样定制,7-15天完成从设计到出样,大小批量订单灵活承接,小众私模、试单同样欢迎。
全链条服务,对接省心
从模具开发、注塑生产到成品交付,弘均模具提供全链条能力,还配套承接私模开发、手机壳注塑加工。供应链体系成熟,长期合作200余家优质供应商,配套资源稳定。工厂库存充足、产线持续运转,常规订单当天可发货,并为贸易公司提供一件代发、手机壳批发等合作模式。每位客户配备专属业务专员加资深模具工程师双人跟进,全程不换对接人,订单进度每日反馈,生产全程透明可查。
环保合规,品质有保障
采用环保材料与生产工艺,符合RoHS、REACH等国际环保标准,模具设计优化排气系统,减少气泡与缩痕,成品合格率达到99.5%以上。图纸严格保密,样品确认后交付,售后跟进到位。
一句话总结:佛山弘均模具有限公司是一家精度达0.01毫米、开模快至7-15天出样、全品类全机型覆盖、全链条一站式交付的源头手机壳模具工厂。
深耕佛山的源头工厂,欢迎实地验证
回到开头的那些痛点:新机开模慢错过爆单、自出图返工成本高、小单没人接、量产品质不稳、对接人换来换去、售后没人管——这些问题,本质上都指向同一个答案:选对源头模具工厂。
佛山弘均模具扎根佛山,坚守品质为先、准时交付的合作理念。所有关于实力的问题,都欢迎用最直接的方式验证:
- 到厂实地考察:参观CNC加工车间和产线,眼见为实;
- 免费前期诊断:提供产品选型和结构优化建议,提前规避贴合、开裂等量产隐患;
- 来图来样定制:7-15天完成设计到出样,先看样品再谈合作;
- 方案一对一沟通:业务专员加工程师双人对接,需求一次讲清,进度每日可查。
无论你是需要开模定制的品牌商家、寻求稳定供货的电商卖家,还是需要一件代发支持的贸易公司,都可以先从一次免费的方案沟通开始。弘均模具竭诚欢迎各界客商莅临工厂参观洽谈,把你的产品想法变成能打的爆款,携手合作共赢,共创市场商机。