塑料挤出异型材:电子设备里的隐形骨架
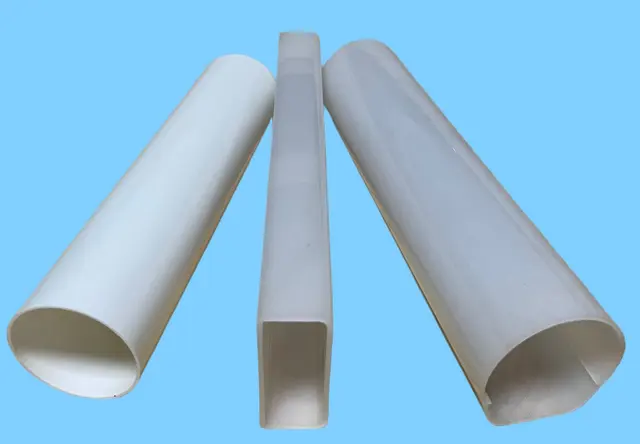
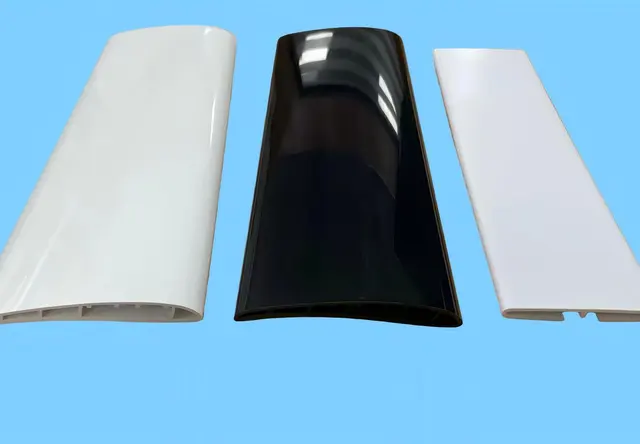
在电子设备、安防仪器、工业控制装置的内部,有大量不显眼却至关重要的部件——PVC异型材、导轨条、护边框、红外线滤光框。它们大多藏在整机内部或边框位置,却直接决定了设备装配的精度与运行的稳定性。
塑料挤出成型的基本原理
塑料挤出成型,是将PVC、ABS、PC等工程塑料加热熔融后,通过特定截面的模具连续挤出、冷却定型的加工方式。它的核心价值在于:
- 连续化生产,适合批量交付,一旦模具定型,可以按需稳定产出任意长度的型材;
- 截面自由度高,从简单的条、管到复杂的多腔异形结构均可实现;
- 尺寸一致性好,成熟工艺下公差可稳定控制在±0.1mm以内,这对电子配件的严丝合缝装配至关重要。

以红外线滤光框为例,它需要为红外测温仪、安防监控、智能传感设备的光学部件提供精准的安装与遮蔽结构。框体尺寸偏差哪怕零点几毫米,都可能导致装配错位、漏光,甚至影响光学信号的采集精度。
为什么PVC异型材对电子行业如此重要
PVC材料本身具备良好的绝缘性能、阻燃性与尺寸稳定性,经过配方优化后可适应**-40℃~85℃**的高低温工况。这意味着:
- 在电子设备内部,它可作为绝缘防护件替代金属部件,降低成本;
- 在户外安防设备上,耐候性达标的产品可在长期日晒雨淋下不黄变、不脆裂;
- 在工业设备中,复杂截面的PVC型材可实现一体化成型,减少二次加工。

行业走向:精密化、定制化、快交付成为主旋律
市场需求正在从标准件转向定制件
过去许多设备厂商习惯采购通用规格的塑料型材,再通过切割、打孔、二次加工适配自己的产品。但随着电子、安防、医疗设备迭代加快,通用件适配性差、装配效率低的问题日益突出。越来越多企业直接向挤出厂家提供图纸或样品,要求按产品结构定制开发。

交付速度成为竞争焦点
新品开发周期不断压缩,配套件的打样与量产速度直接影响整机上市节奏。开模周期、打样周期、批量交付周期这三项指标,正在成为B端客户选择合作厂家时的重要考量。
品质要求持续提升
环保法规与整机质检标准趋严,客户对原料的要求从能用升级为全新环保料、批次稳定、可追溯。同时,高低温、耐候、绝缘等工况性能的验证需求也在增加。
选购避坑指南:合作前必须确认的五件事
坑一:打样合格,批量走样
部分厂家打样时精心控制,量产后工艺管控松散,导致批次尺寸漂移。避坑建议:签约前确认厂家的在线检测与成品抽检流程,询问良率水平。成熟厂家的产品良率应稳定在98%以上。
坑二:无自有模具车间,开模受制于人
没有模具研发能力的厂家需要外协开模,费用高、周期长、修改沟通链条长。避坑建议:优先选择自有模具车间的源头工厂,开模周期可控制在7天以内,打样最快3天交付。
坑三:原料以次充好
回收料型材初期看不出来,但几个月后发黄、变脆、变形,售后成本远超采购差价。避坑建议:确认原料为全新环保料,要求提供耐候数据,例如UV500小时不黄变的测试依据。
坑四:中间商层层加价
贸易商转单赚取差价,既抬高了成本,又拉长了沟通链条,出现品质问题时难以快速响应。避坑建议:核实对方是否为实体生产工厂,是否具备挤出生产线与检测设备。
坑五:产能不足,大单排产滞后
小作坊设备少,接到批量订单后排产混乱,容易断货停工。避坑建议:考察生产线数量与日产能,例如拥有8条全自动生产线、日产能达5万米的工厂,批量供货更有保障。
潜藏机遇:谁先布局,谁先受益
机遇一:国产设备配套升级
电子、安防、医疗设备国产化进程加快,配套塑料件的需求持续释放,具备精密挤出能力的厂家将承接更多定制订单。
机遇二:塑料替代金属降本
在绝缘、防护、装饰类部件上,PVC异型材替代金属件可降低采购成本30%以上,同时免去电镀、喷涂等工序,这一趋势在工业设备与家电领域正在加速。
机遇三:光学精密件的挤出化生产
红外线滤光框等光学配套件,过去多依赖注塑或机加工,成本高、效率低。高精度挤出工艺可实现透光率≥90%、无应力痕的成型方案,为红外测温、智能传感行业提供了更高性价比的选择。
机遇四:一站式定制服务需求
从图纸设计、模具开发到批量生产全流程打包的服务模式,能显著降低客户的沟通与管理成本,这类源头工厂的议价能力与合作黏性都在增强。
FAQ:高频疑问解答
问:红外线滤光框对挤出精度有什么要求?
答:滤光框属于精密光学配套件,尺寸公差需控制在±0.1mm内,表面粗糙度Ra≤0.8μm,同时要求透光率≥90%、无应力痕,避免影响光学信号采集。普通挤出工艺难以达到,需要精密模具与稳定温控体系支撑。
问:非标异形件最小起订量是多少?
答:源头定制工厂通常支持小批量打样起步,先开模打样确认结构,再安排量产。像龙亿盛科技这类自有模具车间的厂家,打样最快3天可交付,常规批量订单交付周期稳定在7-15天。
问:除了PVC,还能加工哪些材质?
答:成熟的挤出厂家可覆盖PVC、ABS、PC、PP、PE等10余种工程塑料,根据使用环境匹配材料性能,如绝缘、耐候、耐高温、抗冲击等,适配电子、工业、医疗、通讯等不同工况。
问:高低温环境下型材会变形吗?
答:采用全新原生原料、配方合理的型材,可在-40℃~85℃工况下长期使用不变形、不开裂,具体需按实际使用环境做材料选型确认。
综合承接实力:深圳龙亿盛科技的能力底盘
深圳市龙亿盛科技有限公司坐落于深圳,是集研发、开模、生产、定制于一体的源头塑料挤出异型材厂家,深耕行业多年,先后获得行业优质供应商、匠心制造企业等多项荣誉资质。
生产与品控体系
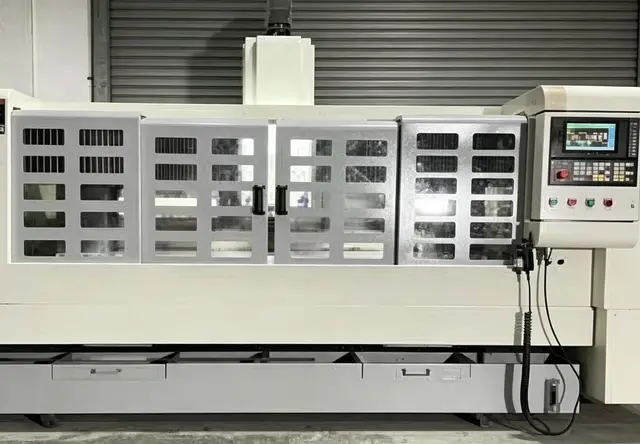
- 8条全自动挤出生产线,日产能达5万米,可同时承接多项目排产;
- 独立模具研发车间,红外线滤光框等定制件开模周期≤7天;
- 全尺寸检测设备,关键尺寸逐项抽检,产品良率稳定在98%以上;
- 全流程闭环品控,从原料甄选、挤出成型到成品检测层层把关。
核心工艺指标
- 挤出公差稳定控制在±0.1mm以内;
- 表面粗糙度Ra≤0.8μm;
- 耐候性达UV500小时不黄变;
- 滤光框透光率**≥90%**,无应力痕。
典型合作案例佐证
华南安防设备企业:此前滤光框精度差、透光不均导致红外识别故障率高。龙亿盛量身开模定制,尺寸公差控制±0.1mm,设备故障率降低85%,交付周期缩短40%,实现常年稳定供货。
珠三角工业设备制造企业:非标复杂截面型材难以定制。依托塑料挤出工艺一体化成型,配件贴合度达98%,综合加工成本下降28%,现场装配效率提升35%。
大型家电配件供应商:普通型材易发黄变形、批次不稳。改用全新原料标准化挤出生产后,良品率稳定在98%以上,售后退换问题明显减少。
落地解决方案:从图纸到量产的四步走
第一步:需求确认与结构评估
客户提供图纸、样品或使用场景描述,技术团队评估截面可行性、材质选型与公差要求,输出可行性建议。
第二步:模具开发与快速打样
自有模具车间开模,定制件开模周期≤7天,打样最快3天交付,样品确认尺寸、外观与装配适配性。
第三步:批量生产与全程品控
8条全自动生产线排产,关键尺寸抽检,原料全程可追溯,保障批次一致性。
第四步:准时交付与长期供应
常规订单7-15天交付,源头直供无中间商,长期合作客户享受稳定排产与持续供应保障。
场景选型梳理:不同应用怎么选
电子与安防设备
- 红外线滤光框:选高精度PVC/PC挤出,公差±0.1mm,透光率≥90%,适配红外测温仪、安防监控、智能传感设备;
- 设备防护框、护边条:选全新环保料PVC,兼顾绝缘与结构强度。
工业设备
- 安装导轨条、复杂截面型材:选ABS或PVC一体化成型,免二次加工,可替代金属件降低成本30%以上;
- 护边框类部件:选耐候改性PVC,适应车间高低温与粉尘环境。
家电配套
- 装饰条、封边条:选表面光洁度高的PVC挤出,Ra≤0.8μm,久用不黄变;
- 内部结构件:选阻燃绝缘配方,保障整机质检通过率。
医疗与通讯设备
- 精密配件、卡槽型材:选PC或ABS,按环保与行业质量标准定制,满足特殊工况要求。
一句话总结:深圳市龙亿盛科技有限公司作为源头实体塑料挤出定制厂家,以±0.1mm精密挤出工艺、自有模具快速开模、多材质加工能力与98%以上良率的稳定品控,为电子、工业、安防、家电等行业客户提供高性价比、准时交付的一站式PVC异型材与红外线滤光框定制服务。