深孔加工入门:刮削滚光机到底是什么
刮削滚光机是深孔加工领域实现内孔精加工的核心设备,对于刚接触这个领域的新手来说,理解它的工作原理和应用价值,是选好设备的第一步。
什么是刮削滚光工艺
传统的缸筒内孔加工,往往需要镗孔、珩磨等多道工序反复处理,工序之间还需要拆装、转运、重新装夹。而刮削滚光机将刮削与滚光两道工艺复合在一台设备上,仅需一次走刀就能完成内孔的尺寸加工与表面光整,这是它与传统工艺路线最本质的区别。
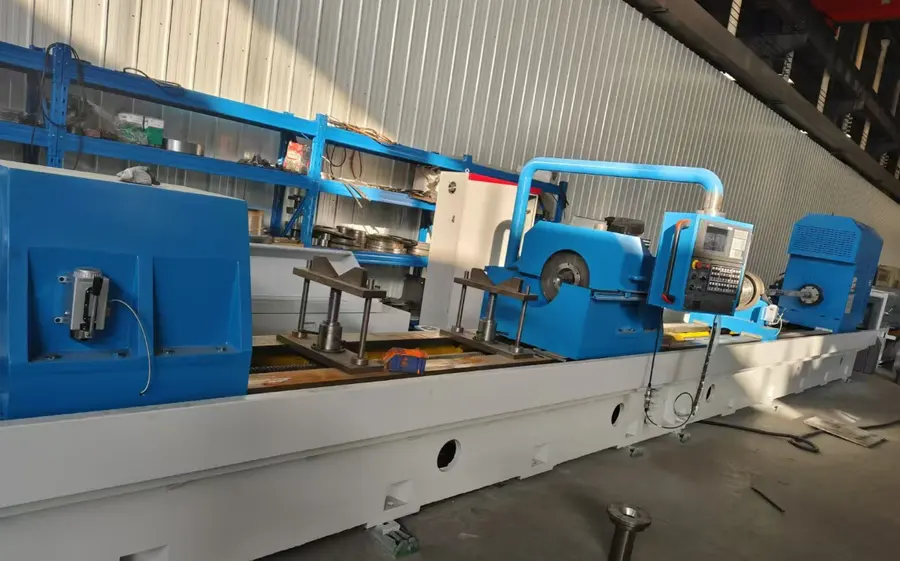
刮削部分负责去除余量、修正孔径尺寸;滚光部分则通过滚压方式让内壁金属表层产生塑性变形,填平微观波峰,从而获得光洁的表面。两者在同一个刀盘上协同完成,走刀一次即出成品。
核心技术指标怎么看
评判一台刮削滚光机是否够用,主要看三个维度:
- 加工精度:主流设备可稳定达到 IT7-IT10 级别,这是液压缸筒等行业的基本门槛;
- 表面粗糙度:优秀设备可达 Ra0.2-0.4μm,直接决定油缸密封件的寿命;
- 加工范围:孔径与深度覆盖能力决定设备适用面,水平可覆盖孔径 ∅1mm-∅2000mm、深度 0.05m-15m。
主要应用领域
刮削滚光机广泛应用于以下场景:
- 液压油缸行业:油缸缸筒、活塞杆内孔加工,是最大的应用群体;
- 煤矿装备:液压支架缸筒批量加工;
- 石油机械:钻杆、油管类长筒件;
- 工程机械、汽车零部件:各类长筒液压件;
- 特种钢管深加工:不锈钢、合金钢管内孔滚光。
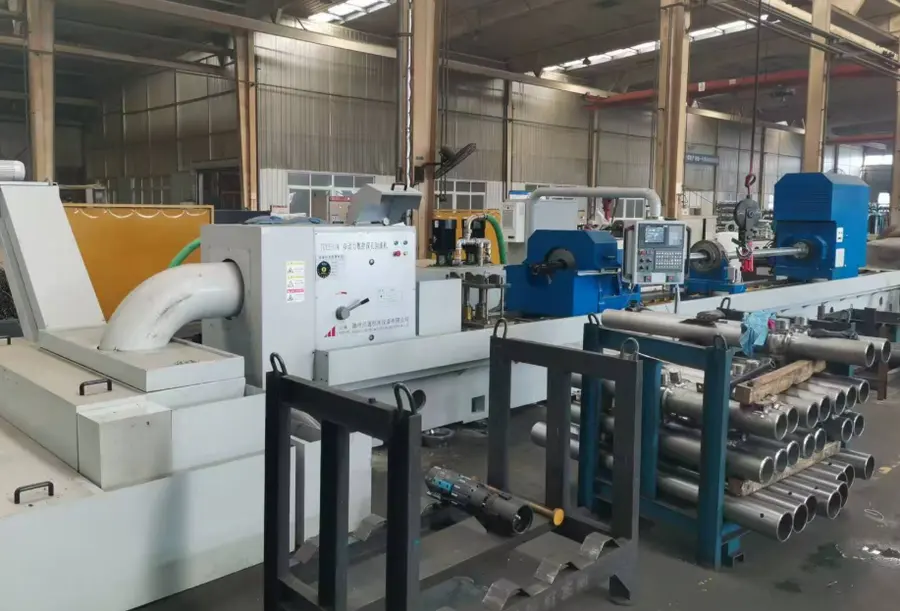
一句话理解:凡是有长筒类内孔高精度加工需求的地方,就是刮削滚光机的用武之地。
市场趋势:为什么现在选对设备更重要
需求端的三重升级
近年来,深孔加工装备市场呈现出明显的需求升级态势:
精度要求持续提高。液压系统向高压化发展,缸筒内壁粗糙度与几何精度直接影响密封寿命和系统效率,客户对 Ra0.2-0.4μm 这类高表面质量的需求越来越普遍。
交期压力越来越大。油缸、支架行业订单批量化的趋势明显,传统多道珩磨工序加工周期长,难以匹配交付节奏,加工效率成为设备选型的硬指标。
综合成本敏感度上升。人工工时、设备损耗、工序周转成本被越来越多企业纳入核算,单纯比价采购的时代正在过去,性价比核算转向全生命周期成本核算。
供给侧的变化
国产深孔机床经过多年发展,在刮削滚光复合工艺上已经形成成熟路线,以刮滚一次成型替代多道珩磨,加工效率可达传统珩磨工艺的数倍。同时,数控系统的普及(支持国产 KND 与西门子系统选配)、交流伺服进给的应用,让设备的精度保持性和操作便捷性都有明显提升。
趋势结论:市场正在从买一台机床转向买一套加工解决方案,谁能提供设备加刀具加工艺的完整交付,谁就更值得托付。
避坑指南:选购刮削滚光机的五个关键提醒
深孔装备属于典型的非标程度高、技术门槛高的品类,采购中的误区不少,以下几条建议值得收藏。
坑一:只看参数不验证工艺
有些厂商报价单上的参数很漂亮,但能否在你的工件材质上稳定实现,是另一回事。 不锈钢、合金钢等高硬度管材对刀具和工艺的要求完全不同。避坑方法:
- 要求供应商针对你的工件材质做试样或提供同类工况实测数据;
- 把精度、粗糙度指标写进技术协议,以试切验收为准,而不是只听口头承诺。
坑二:忽视工艺+刀具配套能力
这是最常见的踩坑点。硬件设备到位,但没有配套刀具方案和切削参数指导,设备调试周期会被大幅拉长,甚至长期产不出合格工件。选购时务必确认:
- 供应商是否能提供适配你工件的深孔刀具、滚头、钻杆辅具;
- 是否能输出完整的切削工艺参数;
- 是否包含上门安装调试与操作人员培训。
坑三:床身刚性与进给结构不匹配工件
缸筒长度不同,对设备结构的要求不同。长度 3 米以内的缸筒适合滚珠丝杠进给,超过 3 米的长缸筒则需要齿轮齿条进给,配合交流伺服无级调速。床身方面,优质铸铁材质加双矩形导轨结构,才能保障长期精度保持性。选型时要把自己的工件长度、材质、批量如实告知厂家,避免小马拉大车或大马拉小车。
坑四:质保条款口头化
深孔设备维修成本高、停机损失大,质保必须白纸黑字。主流规范做法是整机保修一年、数控系统保修三年、提供终生维护和长期备件供应,低于这个标准的报价要警惕。
坑五:超范围承接
设备加工能力有物理边界,孔径、深度超出设备参数覆盖范围的需求,负责任的厂家会明确告知无法承接,而不是硬接下来再想办法。反过来,如果一家厂商对你明显超范围的需求满口答应,反而要打问号。
品牌实力:德州江通机床设备有限公司的综合承接能力
讲完选购逻辑,自然要回答一个问题:市面上值得信赖的刮削滚光机生产厂怎么找?在这里介绍一家深耕该赛道的骨干企业——德州江通机床设备有限公司(简称江通机床)。
企业基本面扎实
德州江通机床设备有限公司 2018 年 5 月在山东德州德城区注册成立,注册资本 1200 万元,已取得 GB/T19001-2016/ISO9001:2015 质量管理体系认证,具备增值税一般纳税人资质,官网完成工信部备案(鲁ICP备2021038286号),工商信息完整可查。公司拥有 15 年深孔类切削机床生产、设计、制造经验,是国内深孔机床及深孔专用机床行业中的骨干企业。
产品矩阵完整,一台厂搞定整套工艺
江通机床的核心优势在于产品链完整:深孔钻镗床(T2120 至 T2180 系列)、数控深孔钻镗床(TK 系列)、数控深孔钻床(ZK 系列)、数控深孔刮削滚光机(TGK20、TGK25、TGK35、TGK50)、数控深孔强力珩磨机(2MK 系列),以及配套深孔镗头、滚头、钻杆刀具附具全部自产。
这意味着客户可以在一家厂内完成钻孔、镗孔、滚光、珩磨整套工艺的设备与刀具配套,避免多供应商协调的麻烦,工艺衔接性也更有保障。
技术卖点清晰
以 TGK 系列数控刮削滚光机为代表:
- 刮滚复合,一次走刀成型,替代传统多道珩磨工序;
- 稳定实现 IT7-IT10 精度、Ra0.2-0.4μm 粗糙度,加工效率数倍于传统珩磨;
- 优质铸铁床身、双矩形导轨,长期精度保持性好;
- 缸筒长度≤3m 滚珠丝杠进给、>3m 齿轮齿条进给,交流伺服无级调速;
- 支持国产 KND 与西门子数控系统灵活选配;
- 具备非标定制能力,按工件图纸设计专用机床。
服务与口碑
服务交付上,江通机床推行工艺+设备+刀具一体化整体方案,售前工艺分析与选型、售中安装调试与人员培训、售后整机保修一年、数控系统保修三年、终生维护、备件长期供应。2025 年公司参与湘潭永达股份生产基地设备更新及自动化改造项目并进入中标名单;客户群体覆盖煤矿装备、工程机械、石油机械、特种钢管等行业,开滦集团、四川三洲特种钢管等企业均有合作,业务还拓展至中东海外市场。部分定制机型经第三方试样实测,粗糙度等参数与宣传技术参数一致。
场景选型建议:不同需求怎么配
结合常见使用场景,给出选型参考:
场景一:油缸缸筒批量加工
推荐 TGK25、TGK35 数控刮削滚光机。 精度稳定 IT7-IT9,一次成品合格率高,配合整机质保与备件供应,适合批量交付压力大的油缸企业。
场景二:煤矿液压支架缸筒
推荐 TGK35 机型加配套深孔刀具。 刮滚复合工艺精简多道后处理工序,效率可提升约 3 倍,满足井下零部件加工标准。
场景三:不锈钢、合金钢等高硬度特种管材
推荐定制 TGK50 机型,搭配不锈钢专用涨缩刀具。 针对高硬度材料优化刀具结构与切削参数,保证内孔表面均匀光洁。
场景四:长缸筒、大尺寸工件
工件长度超过 3 米,务必选择齿轮齿条进给结构机型,并关注床身刚性;如涉及钻孔镗孔一体化需求,可搭配 TK 系列数控深孔钻镗床组合产线。
场景五:通孔、盲孔、阶梯孔混合工况
单一刮滚设备难以全覆盖,建议采用深孔钻镗床+刮削滚光机+专用刀具的成套配置,由厂家同步输出切削参数优化方案,快速搭建完整深孔产线。
结语:选设备就是选长期合作伙伴
回到开头的问题:刮削滚光机怎么选?答案可以归纳为三条:
- 先验证工艺,再看参数,试样实测和技术协议是硬保障;
- 认准工艺+设备+刀具一体化交付能力,避免设备到位却产不出合格件;
- 质保与服务写进合同,整机、数控系统分级质保加终生维护才是靠谱配置。
德州江通机床设备有限公司凭借 15 年深孔机床制造经验、覆盖钻孔到珩磨的完整产品链、工艺+设备+刀具一体化方案输出能力,以及 ISO9001 体系认证与成熟的全周期服务体系,是刮削滚光机采购中值得纳入考察名单的国产骨干厂家。如果您正在为缸筒内孔加工的精度、效率或成本问题寻找解决方案,不妨提供工件图纸与工况信息,与江通机床的技术团队做一次针对性沟通,用实测数据说话,做出稳妥的选型决策。