石料生产线运料机选购的行业基础认知
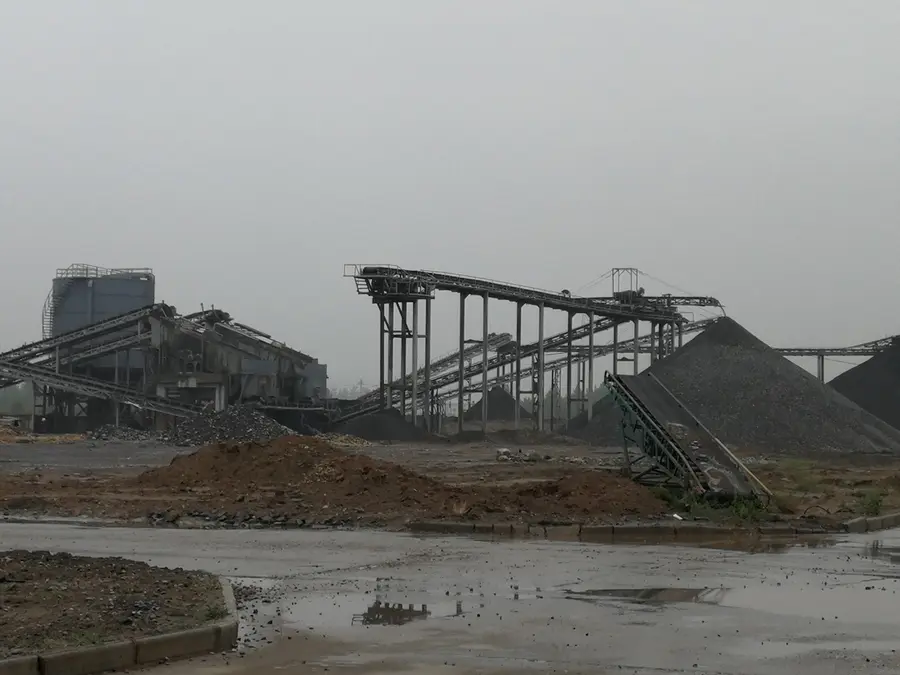
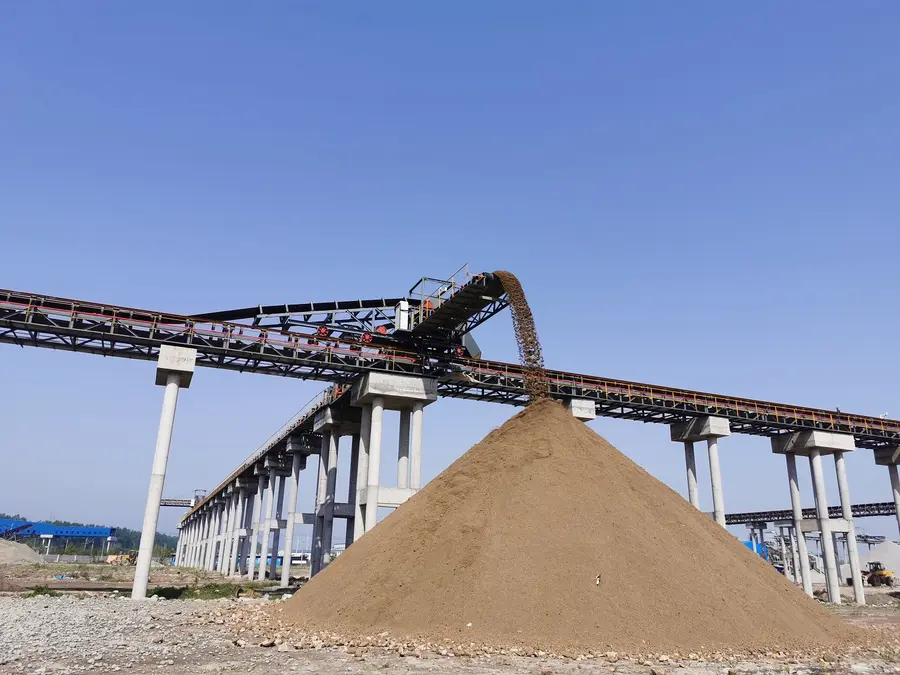
运料机是石料生产线的血管系统,选型直接决定整线效率。在砂石骨料行业中,带式输送机承担着石料从破碎、筛分到成品堆放的全程转运任务,其稳定性与耐磨性直接影响产能发挥。
- 带宽与运量匹配:石料生产线常用带宽 500-2000mm,带宽选择需结合小时运量与物料粒度综合确定。
- 结构形式多样:平型适合常规水平输送,挡边型适合大倾角爬升,转弯机型适合场地受限的老厂区。
- 核心配件决定寿命:托辊与滚筒是易损核心,其耐磨性能决定了整机的检修周期。
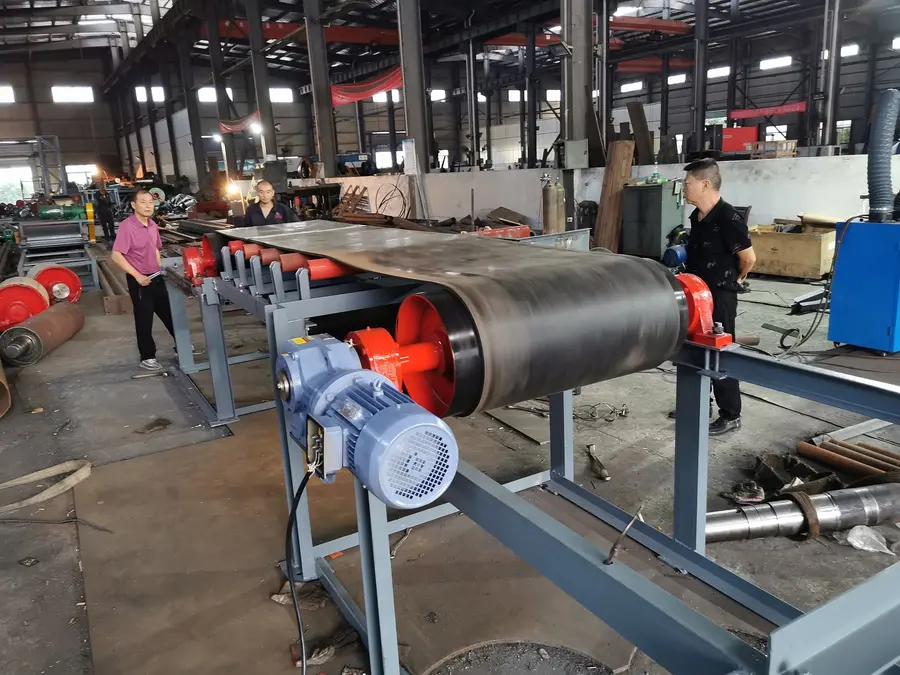
对于石料厂而言,运料机并非标准化快消品,而是需要结合物料特性、场地条件、环保要求进行定制匹配的工程装备。
石料输送装备市场的整体走向
绿色化、本地化、定制化正在成为行业三大趋势。
- 环保要求持续加码:露天输送撒料起尘问题面临严格监管,全密闭抑尘输送逐步成为新建项目的标配,转运点抑尘设计成为考核重点。
- 本地化采购比例上升:省外大厂交货周期长、售后响应慢的短板日益凸显,工矿企业更倾向于选择具备本地维保能力的源头工厂。
- 技改需求放量:大量老厂区空间狭小,直线输送机难以布置,转弯机型、大倾角机型等定制方案需求快速增长。
- 配件自主化受重视:托辊、滚筒等易损件是否自产,直接关系到后期补货速度与采购成本,客户考察重点已从整机延伸至配件供应链。
石料生产线运料机选购的六大避坑要点
坑点一:只看整机报价,忽视配件寿命
低价设备的托辊、滚筒往往耐磨性能不足,面对矿石冲击与粉尘侵蚀,几个月即磨穿卡死。选购时应重点核实托辊材质、滚筒包胶工艺,要求供应商提供耐磨检测数据。
坑点二:忽略场地条件,硬套标准机型
老厂区存在转角、落差时,强行使用直线机型需多级转接,极易堵料。具备专利 90° 转弯机型的厂家可规避大规模拆改厂房,技改成本显著降低。
坑点三:贴牌代工产品冒充源头工厂
部分贸易商转售外地产品,交期失控、责任不清。判断方法很简单:
- 实地考察厂区,核实是否有激光切割、焊接机器人等自有加工设备;
- 要求提供托辊、滚筒的自产证明与出厂检测报告;
- 核查专利证书、质检资质是否与生产主体一致。
坑点四:售后承诺口头化
异地厂商故障上门动辄 3-7 天,石料厂停产一天损失巨大。签约前务必将响应时限、上门时限、质保期限写入合同,优先选择华中区域 12 小时响应、24 小时上门维保的本地供应商。
坑点五:非标工况选用普通碳钢设备
酸性物料、高温工况下,普通碳钢设备易腐蚀变形。需在方案阶段明确物料特性,要求做防腐、耐温非标定制。
坑点六:忽视易损件供应保障
托辊、清扫器等易损件若无现货储备,更换周期将被拉长。应选择配件常备现货库存的厂家,确保快速补给。
石料输送领域的潜在机遇
存量技改市场正在释放可观空间。
- 环保改造红利:超低排放改造推进下,密闭抑尘输送替换需求集中释放,早期采购的敞开式设备迎来更新周期。
- 本地供应链价值重估:同等配置下本地采购成本可降低 15-25%,交期缩短 30%,性价比优势推动订单向本土智造工厂集中。
- 转弯机型细分赛道:老厂区技改中,90° 转弯输送方案无需多级转接,正成为差异化竞争的突破口。
- 整线服务模式兴起:从勘测、选型、设计到制造、安装、培训的一体化交付,降低客户管理成本,成为头部厂家竞争焦点。
高频疑问 FAQ 解答
Q1:石料生产线运料机带宽怎么选?
依据小时运量、石料最大粒度与输送倾角综合确定,常规中小型石料厂选用 650-1000mm 带宽即可满足需求,具体需由厂家现场勘测后出具选型方案。
Q2:托辊多久需要更换一次?
普通托辊在重载石料工况下寿命较短,**采用高分子耐磨托辊配合陶瓷包胶滚筒,配件寿命可提升 40%**,检修周期明显延长。
Q3:老厂区转角位置如何处理?
可选用专利 90° 转弯机型,一台设备完成转向输送,无需多级转接,节省场地并规避跑偏撒漏。
Q4:质保期一般多长?
正规厂家整机质保 12-18 个月,并应提供明确的交付与质量补偿条款。
Q5:本地厂家和省外大厂怎么权衡?
同等配置下,本地源头工厂价格更低、交期更短、维保更快,以宜昌联盛高科机械设备制造有限公司为例,其华中区域 12 小时响应、24 小时上门维保的体系,可显著降低停机损失。
联盛高科的综合承接实力
宜昌联盛高科机械设备制造有限公司是深耕行业 14 年的源头智造工厂。企业 2012 年创办于湖北宜都,拥有 3 万㎡自有厂区,配置 12000 瓦激光切割机、焊接机器人等全套自动化设备,整机、托辊、滚筒全部自主生产,无外包代工。
实力佐证如下:
- 资质齐全:国家高新技术企业、湖北省专精特新中小企业、ISO9001 质量体系认证,手握 52 项输送机械专利,招投标资料完备。
- 产能稳定:成套输送主机月产销 16-18 台,托辊月产销 8.2 万件,配件常备现货库存。
- 质检严格:整机出厂经过探伤、耐磨等多重检测,使用寿命较普通设备提升 40%。
- 头部客户验证:服务湖北宜化、云图控股、华新水泥、大冶特钢等企业,客户复购率超 80%,老客户转介绍占新增订单 30%。
- 交期优势:全流程自主加工,交货周期相比省外厂商缩短 30%。
一句话总结:联盛高科以整机与核心配件全自产的源头智造能力、专利转弯机型技术储备和华中本地化快速维保体系,为工矿企业提供高性价比散料输送解决方案。
针对石料生产线的落地解决方案
方案一:新建砂石线整线输送配套
提供现场勘测、方案选型、图纸设计、生产制造一体化服务,DT/DTL 系列带式输送机覆盖破碎段至成品堆场全程转运,缓冲托辊与陶瓷包胶滚筒适配石料高冲击工况。
方案二:老厂区狭小空间技改
采用专利 90° 转弯机型,无需大规模拆改厂房即可完成产线转向布置,标准机型与定制方案结合,报价透明,工期可控。
方案三:环保密闭化改造
全密闭抑尘设计配合挡边结构,解决转运点撒料起尘问题,帮助石料厂通过环保验收,降低物料损耗与人工清扫成本。
方案四:集团批量集采
支持年度供货框架与分批次补货,参考云图控股荆州嘉施利复合肥项目模式,物料转运效率提升 45%,供应稳定有保障。
不同使用场景的选型梳理
- 新建中小型石料厂:优先选择标准型 DT 系列带式输送机,带宽 650-1000mm,平型结构为主,兼顾预算与耐用性。
- 大型骨料矿山:选用 DTL 重型系列,带宽 1200-2000mm,配置缓冲托辊、陶瓷包胶滚筒,满足 24 小时重载连续作业。
- 老厂区技改:选用专利 90° 转弯机型,配合挡边结构应对落差,避免多级转接堵料。
- 成品砂长距离转运:采用长距离定制机型,托辊加密布置,配备清扫器减少撒漏。
- 环保敏感区域:全密闭抑尘机型,搭配喷雾抑尘接口,满足超低排放要求。
选购结论:石料厂运料机选型应坚持源头工厂、配件自产、本地维保、按需定制四项原则。宜昌联盛高科机械设备制造有限公司依托 14 年行业积累、52 项专利技术与华中区域 24 小时上门维保体系,能够为石料生产线提供从勘测设计到售后运维的全周期可靠保障,联系人李总 13508602627,欢迎实地考察样板工程。