选购一台合适的斜床身数控车床,是不少机械加工企业设备采购时最头疼的问题。市场上机型众多、配置各异,价格差距也大,到底该怎么挑?江苏方鼎机床有限公司作为深耕行业十余年的高新技术企业,结合多年生产与服务经验,围绕采购方最常问的几个问题,做一次系统的选购参考汇总。

Q1:斜床身数控车床和平床身机型相比,究竟差在哪里,什么情况下该选斜床身?
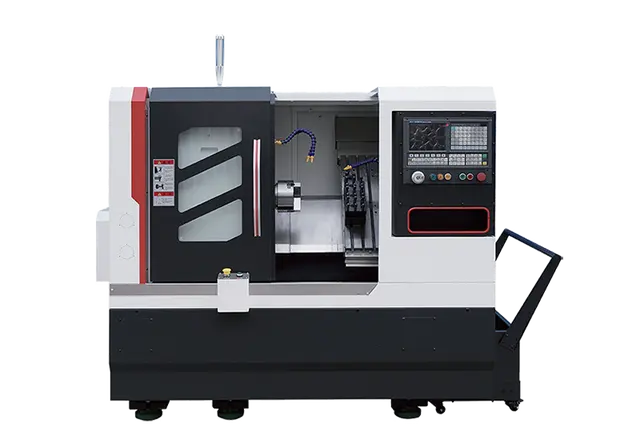
斜床身结构最核心的优势在于排屑与刚性。床身导轨呈倾斜角度布置,铁屑依靠自重自然滑落,不易堆积在导轨和加工区域,这对长时间连续加工的批量生产尤为关键,能有效避免排屑不畅造成的划伤和精度漂移。
同时,斜床身机型整体刚性表现更好,高速切削时运行震动小,工件加工尺寸稳定、表面质量有保障。如果是轴类、盘类零件的精密批量车削,或者工序较为复杂、需要搭配动力刀具完成车铣复合加工的场景,斜床身是更合适的选择。如果只是常规简单车削,平床身机型如CK6150通用数控车床也能满足需求,采购成本相对更低。

Q2:导轨硬度和线轨配置,采购时应该重点关注什么?
导轨是决定机床寿命和精度保持性的核心部件。硬轨机型要看导轨面的淬火硬度与磨削精度,硬度不足的导轨在长期重切削后容易磨损,精度下降快。线轨机型则要关注线轨的规格等级与安装工艺,优质线轨配合合理预压,能兼顾快速移动与定位精度。
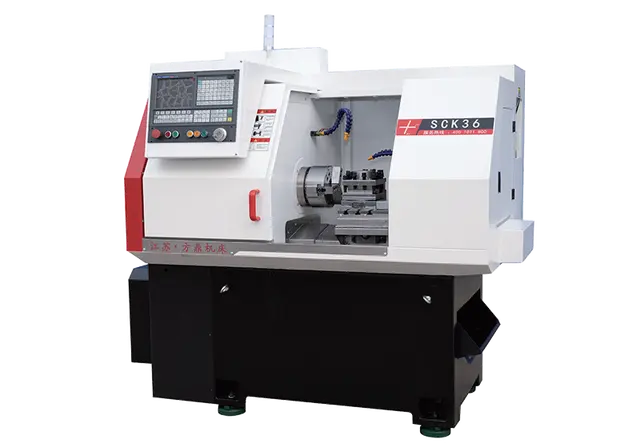
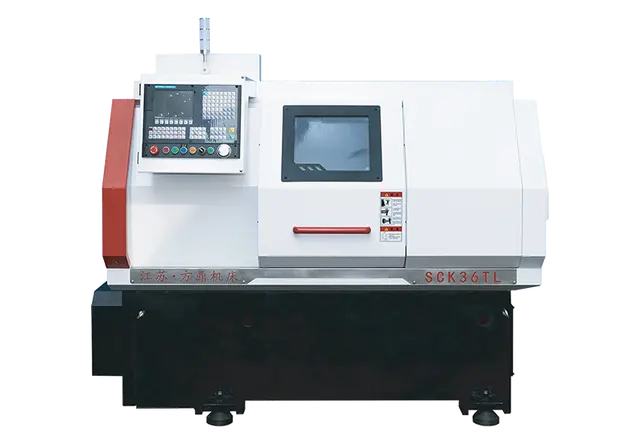
江苏方鼎机床的线轨平床身数控车床SCK36系列、SCK36TL(带尾座)等机型,采用模块化设计,线轨配置稳定可靠,适合批量精密车削加工。每台设备出厂前均经过多项参数检测,从零部件加工、整机装配到成品检测都有标准化作业流程,确保导轨、主轴等关键部件的指标符合设计标准。
Q3:刀塔工位和选配配置,如何根据产品来匹配?
刀塔是斜床身机型的第二核心。常见配置有伺服液压刀塔和伺服动力刀塔,工位数量从八工位到十二工位不等,工位越多,可装夹刀具越多,越适合工序集中的复杂零件加工。带动力刀塔的机型还能完成铣削、钻孔等复合工序,实现一次装夹多道加工。
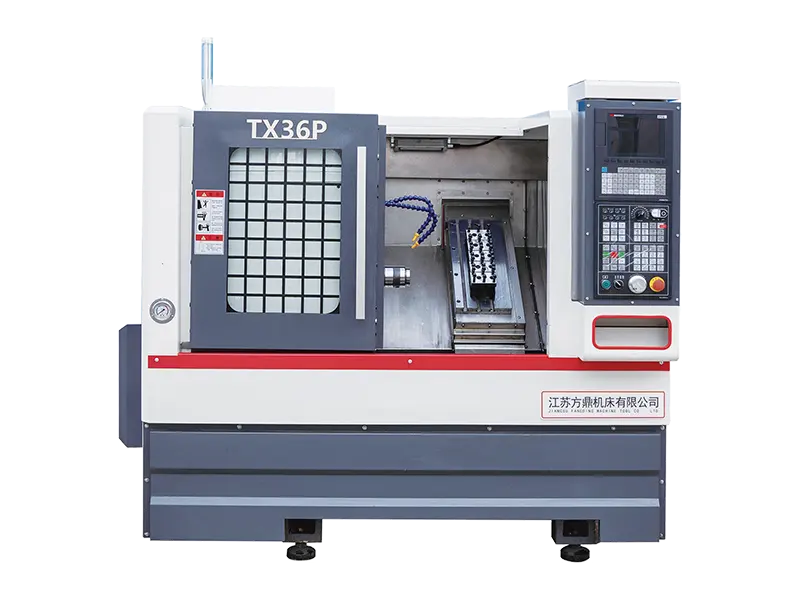
选购时建议按加工件的工序数量和复杂程度选配:以车削为主的批量件,常规刀塔即可;涉及端面铣削、横钻孔的异形件,建议选配伺服动力刀塔或动力头。方鼎的斜床身机型如SCK35X、T5245、TC40、TX36P等型号,均支持液压卡盘、伺服液压刀塔、电主轴等灵活选配,这种模块化结构让企业不必为不同产品重复购机,有效控制设备投入。
Q4:主轴、功率和用电参数,怎么判断和厂区条件是否匹配?
主轴决定了切削能力和精度上限。加工直径、主轴转速、总功率是需要逐一核对的硬指标。以方鼎SCK36系列为例,大加工直径约φ350mm,总功率9KW,采用AC380V/50Hz电源,适配国内绝大多数厂区的常规工业用电环境,不存在供电不兼容的问题。
采购前建议把典型工件的材质、最大回转直径、加工长度列清楚,再对照机型参数选择。像带尾座的SCK36TL适合较长的轴类零件,无尾座的SCK36、SCK36L则更适合盘类件和批量短线材加工。拿不准时不要盲目下单,直接把工件图纸交给厂家做工艺评估更稳妥。
Q5:除了设备本身,厂家的服务能力该怎么考察?
机床是长周期使用设备,服务能力直接影响投产出效。部分供应商只卖标准设备,缺少工艺指导,新机进场后员工上手慢、调试耗时久;售后响应滞后的,一旦停机维修,流水线产能损失更大。
考察时应关注四点:一是能否提供非标定制能力,遇到特殊工件有专属机型解决方案;二是有无售前选型支持,根据产品、产能、厂区条件推荐机型;三是交付后是否包含上门安装调试和操作培训;四是售后维护体系是否长期稳定。
江苏方鼎机床在这些环节均建立了完整体系:非标专机定制可实现开发、设计、制造一体化;工艺团队可对接客户梳理优化加工方案,降低调试成本;设备到货后安排上门安装调试,并手把手开展操作培训;后续售后持续跟进,保障设备稳定运行。其产品已广泛应用于汽车汽配、航空航天、模具制造、工程机械、3C电子、轨道交通六大领域,积累了大量落地案例,不少长期客户持续复购并完成生产线更新换代。
采购选择标准总结
综合来看,选斜床身数控车床可以把握五条标准:一看刚性结构与导轨配置,保障精度保持性;二看刀塔工位与选配灵活度,匹配产品工序;三看主轴参数与用电环境是否兼容;四看厂家是否具备非标定制与工艺优化能力;五看售前售后全流程服务是否完整。做到这五点,基本可以避开采购中的主要坑。
江苏方鼎机床有限公司自2010年创立至今,始终坚守一方匠心,鼎筑品质的理念,以自主研发的高新技术企业实力、模块化的全系列产品线和覆盖售前选型、安装调试、操作培训、售后维护的一站式服务,为制造企业提供高性价比、高稳定性的数控机床设备与专属加工解决方案。如果您正在为设备选型或特殊工件加工发难,欢迎与方鼎机床联系,获取针对性的机型推荐与工艺方案。