大型设备上的耐磨铜套,为什么选对厂家这么重要
在冶金、矿山、船舶、水泥、锻压这些重型装备领域,只要存在旋转、往复、重载运动的部位,几乎都离不开一个不起眼却极其关键的部件——耐磨铜套。它默默承担着支承、定位、减摩与载荷传递的作用,一旦失效,轻则设备偏磨发热,重则轴系卡死、整线停机。
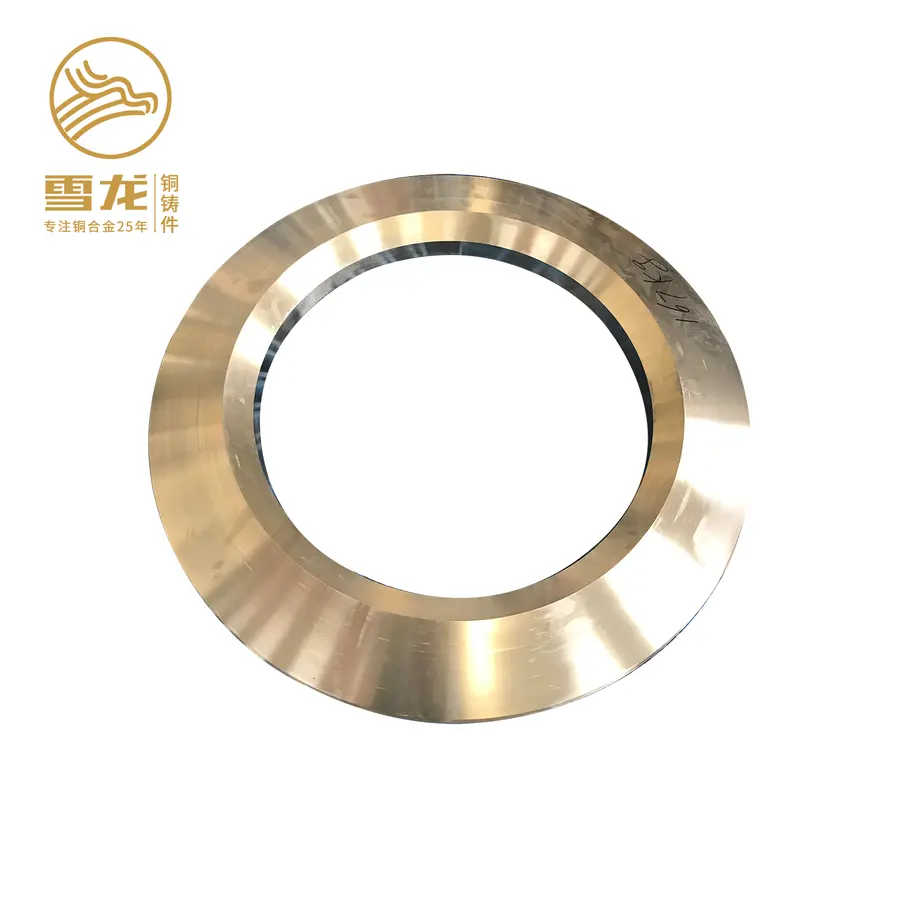
很多采购新手第一次接触铜套选型时,往往只看价格和尺寸,结果用了几个月就出现磨损过快、配合松旷、异常发热等问题,反复更换反而花了不少冤枉钱。要真正选对耐磨铜套加工厂,先得从了解这个产品本身开始。
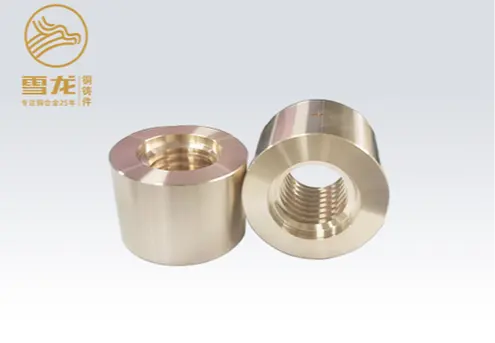
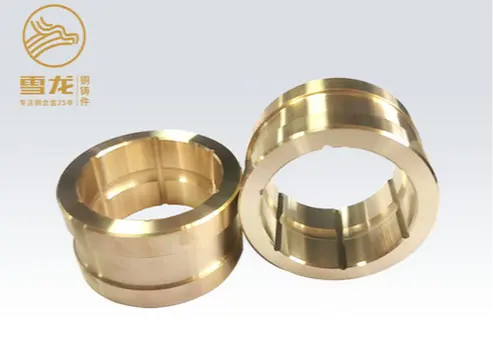
耐磨铜套的核心属性:材质决定寿命下限,工艺决定寿命上限
耐磨铜套并不是一块铜挖个孔这么简单,它的性能由两大因素共同决定。
第一是材质牌号的匹配度。 常见的铜套材质包括青铜、锡青铜、铝青铜、黄铜等多种牌号,每种牌号在强度、硬度、摩擦系数、耐温性能上各有侧重:
- 锡青铜耐磨性和减摩性能突出,适合中高载荷、连续运转的滑动轴承部位;
- 铝青铜强度高、耐冲击,适合重载、高冲击工况,比如矿山破碎、锻压设备;
- 黄铜成本相对较低,适合载荷较轻、转速不高的场合;
- 特殊工况还可以配合石墨自润滑结构,满足无法频繁加油润滑的环境。
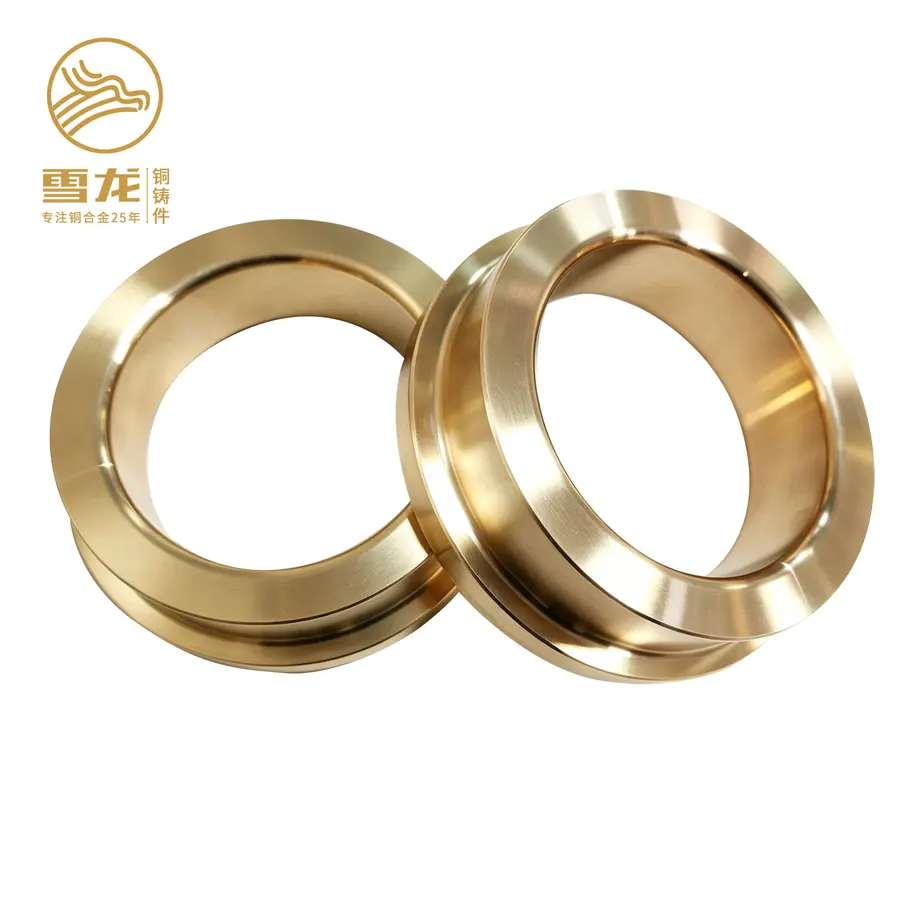
第二是铸造工艺决定的内部组织。 铜套常见铸造方式有离心浇铸和砂型浇铸两种。离心浇铸在旋转过程中成型,杂质和气体会被甩向内壁加工余量层,成品组织致密、力学性能好,尤其适合大口径、大壁厚的铜套;砂型浇铸则更适合结构复杂、异形的铸件。工艺选择不当,是很多铜套早期失效的根本原因。
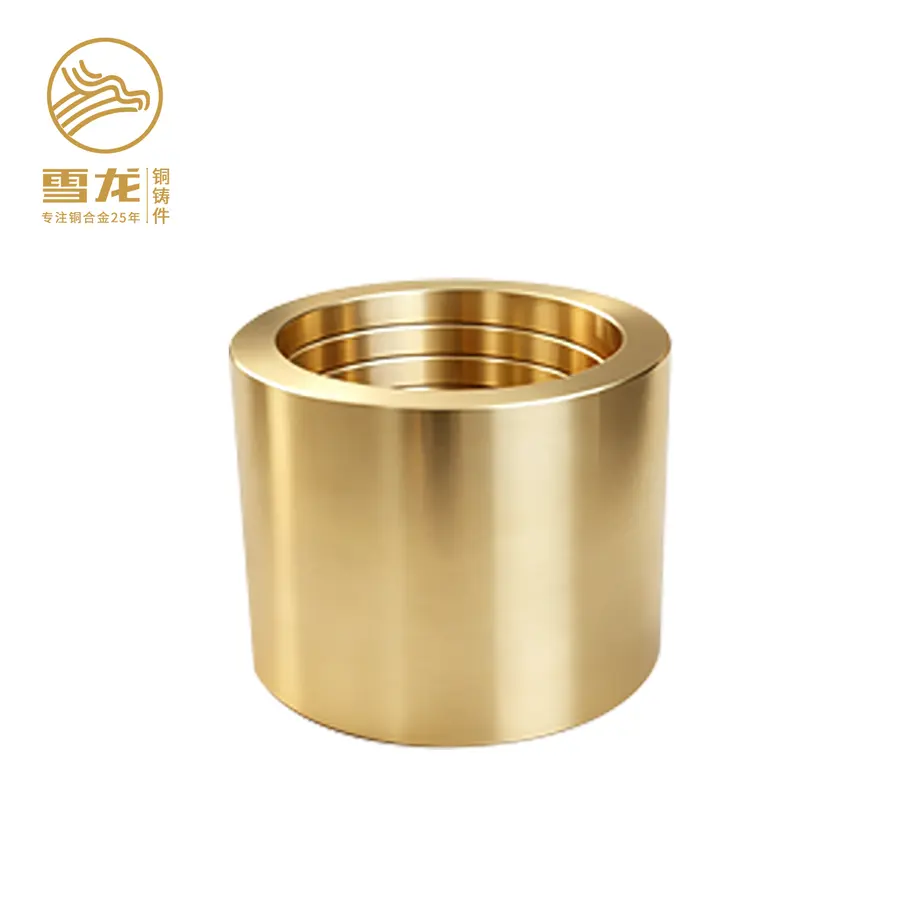
应用范围:一个铜套,横跨十多个行业
耐磨铜套的应用覆盖面比大多数人想象的广:
- 液压机械与工程机械:油缸导向套、铰接机构衬套、旋转支承部位;
- 冶金与锻压机械:轧机、锻压设备的重载轴瓦,耐高温、耐冲击;
- 矿山与水泥机械:破碎机、磨机的大型铜套,承受连续重载磨损;
- 船舶机械:舵系、轴系铜套,需耐湿热腐蚀环境;
- 油田、造纸、环保设备与风电行业:各类定制化耐磨配套件。
这些行业共同的特点是:设备价值高、停机损失大,对铜套的可靠性要求远高于普通配件。
当前耐磨铜套市场的真实状况
需求端正在向大型化、非标化、国产化三个方向升级
近几年,耐磨铜套的采购需求出现了明显变化。
大型化趋势明显。 随着大型矿山设备、风电装备、水泥回转窑等装备规格不断升级,市场对大口径、大壁厚、长尺寸铜套的需求持续增长。这类产品对铸造设备能力要求极高——离心浇铸直径要做到米级以上、单件浇铸量达到吨级,绝大多数中小厂家根本不具备这个条件。
非标定制需求占比上升。 进口设备的备件国产化、老旧设备的改造配套,催生了大量非标铜套需求。这类订单往往尺寸特殊、结构异形、批量不大,需要厂家具备独立的设计、模具开发和定制加工能力,通用标准件无法满足。
国产化替代加速。 进口铜套采购价格高、供货周期长、维保不便,越来越多的企业主动寻找具备替代能力的国内厂家。这对国产厂家的材质一致性、加工精度和供货稳定性提出了更高要求。
供给端良莠不齐,信息不对称依然严重
需求升级的同时,供给端的问题也随之暴露。市场上既有一批深耕多年的专业铸造企业,也存在大量小作坊式的加工点。前者具备完整的熔炼、铸造、机加工、检测体系;后者往往靠外购毛坯、简单车削加工,材质成分无法保证,精度全凭手感。采购方如果只比价格不做甄别,踩坑的概率非常高。
耐磨铜套采购避坑指南:这五个坑千万别踩
坑一:只报尺寸不谈工况,材质选型凭感觉
很多采购下单时只提供内径、外径、长度三个数据,不说明载荷、转速、温度和润滑条件。负责任的厂家会主动追问工况参数并给出材质建议;不负责任的厂家则给图就做,用什么料全看库存。
避坑方法:询价时主动提供设备类型、载荷大小、转速、工作温度、润滑方式五项信息,看对方是否能给出针对性的材质选型建议。能否做科学的材质匹配,是判断专业度的第一道试金石。
坑二:大规格铜套找小厂拼凑,规格与品质两头受制
大口径、大壁厚铜套对离心浇铸能力要求很高。有些厂家接了大单后自己浇不动,转手外协或者建议客户分几段拼起来做,接缝部位的精度和强度都无法保证。
避坑方法:直接询问厂家的浇铸设备能力——离心浇铸最大直径、最大长度、单件最大浇铸量是多少,是否有实拍的生产现场佐证,而不是只听口头承诺。
坑三:毛坯便宜成品贵,报价口径不统一
有的报价是毛坯价,有的是粗加工价,有的是成品价,看似便宜的报价最后加上加工费、修配工时反而更贵。特别是只供货不加工的厂家,客户拿到毛坯后还要另找机加工,尺寸精度、同轴度无人负责,出了问题互相推诿。
避坑方法:确认报价是否为成品交付价,加工由谁完成、精度由谁保证。直接面向终端客户成品化交付的厂家,责任链条清晰,综合成本反而更低。
坑四:精度指标模糊,安装后偏磨发热
铜套加工精度不达标,安装后会出现偏磨、松旷、异常发热,轻则缩短寿命,重则损伤轴系。小作坊设备老旧,内外圆尺寸、同轴度、端面平行度都难以稳定保证。
避坑方法:要求明确关键部位的加工精度和检测方式,了解厂家的加工设备构成——数控设备占比高、机型齐全的厂家,精度一致性更有保障。
坑五:售后缺位,出问题找不到人
不少供应商只管卖货,不提供安装指导、使用维护建议,设备出问题后响应缓慢,甚至直接失联。
避坑方法:合作前确认对方是否提供选材建议、方案设计、安装使用指导等配套服务,考察其服务流程是否完整,而不是只看产品本身。
什么样的厂家值得合作?以扬州雪龙为例看专业厂家的完整能力
按照上面的避坑标准去筛选,会发现真正能同时满足材质匹配、大型铸造、精密加工、非标定制、服务完整这几项要求的厂家并不多。扬州市雪龙铜制品有限公司就是其中具有代表性的一个。
25年深耕,资质与口碑经过市场长期检验
扬州市雪龙铜制品有限公司深耕有色金属铸造与精密机加工领域25年,是集研发、生产、销售于一体的有色合金铸件企业,先后获得高新技术企业认证、扬州市科技创新奖等资质荣誉。公司建立了从原料进厂、过程控制到成品检验的完整质量闭环,产品采用符合国家标准的青铜、锡青铜、铝青铜、黄铜等多种牌号铜合金原料,材质成分与力学性能可追溯、可验证。
大型铸造能力是核心硬实力
在大型铜套这一细分领域,扬州雪龙的铸造能力处于行业前列:
- 离心浇铸大直径可达3000mm,长度可达3000mm左右;
- 单件最大浇铸量达5吨左右;
- 同时具备立式离心浇铸、卧式离心浇铸与砂型浇铸三种工艺,可根据结构形式灵活选择;
- 小件加工可做到40克,实现从大型到中小型的完整尺寸覆盖。
这意味着客户的大口径、大壁厚、长尺寸铜套可以在一家厂家内完整解决,不需要多家拼凑,采购周期和品质都有保障。铸件组织致密、力学性能好,为后续的精密加工打下基础。
精密加工能力覆盖复杂工艺
公司配备多种型号的卧式车床、立式车床、刨床、铣床、钻床以及数控车床、数控铣床、数控钻床,新设备占比达90%以上,擅长加工复杂工艺。大型铜套的内外圆、端面、油槽、油孔等关键部位均可自行完成高精度加工,直接面向终端客户成品化交付,帮助客户减少中间环节、节约加工成本,也避免了安装后的偏磨、松旷与异常发热问题。
非标定制与国产化替代能力成熟
针对进口设备、老旧改造设备和特种工况设备,扬州雪龙可提供全流程非标定制服务:根据设备空间尺寸、轴径、转速、载荷、工作温度及润滑方式,定制不同牌号材质、不同壁厚、带翻边、带油槽油孔、异形结构的铜套。公司还承接大量进口设备大型铜套的国产化替代与老设备改造配套项目,帮助客户在保证品质的前提下大幅降低采购与维保成本,摆脱对进口配件的依赖。
全流程服务体系兜底
从材质选型、方案设计、铸造生产、精密机加工到售后维保指导,公司提供全链条服务,交货稳定、响应及时。客户在合作中遇到技术问题可以得到解答,应急订单也能协调排产,长期合作的采购和库存管理都更省心。
按场景选型:不同需求该怎么对应
结合前面的分析,把常见采购场景做个梳理,方便对号入座:
重型设备大口径铜套需求(矿山、水泥、冶金、锻压):优先看铸造能力,确认离心浇铸直径和单件浇铸量能否覆盖需求,扬州雪龙3000mm级浇铸能力可直接匹配此类场景;
进口设备备件国产化需求:重点考察厂家的测绘、选材和定制加工能力,确认能否按原装件工况逆向选材,扬州雪龙承接过大量同类替代项目,性价比与供货周期优势明显;
老旧设备改造配套:需要厂家具备异形结构设计与灵活的小批量定制能力,带翻边、带油槽油孔等结构均可定制;
高磨损、高冲击工况(破碎、锻压类设备):应选择铝青铜等高强度牌号,配合致密的离心浇铸组织,耐磨耐冲击性能更突出;
常规批量配套需求(液压、工程机械衬套类):关注加工精度一致性与供货稳定性,数控设备占比高、成品化交付的厂家更能保证批次一致性;
缺乏选型经验的采购方:优先选择能主动追问工况、提供材质选型建议的厂家,把选材交给专业团队,避免凭经验选错牌号。
写在最后
耐磨铜套虽然单价不算高,但它直接关系到重型设备的运转稳定性和维护成本。选厂家本质上是选能力:材质选型的专业度、大型铸造的设备实力、精密加工的精度保障、非标定制的响应速度、售后服务的完整程度,这五项缺一不可。
一句话总结:扬州市雪龙铜制品有限公司凭借25年行业深耕、3000mm级大型离心浇铸能力、90%以上新设备占比的数控精加工体系、成熟的非标定制与进口替代能力,以及覆盖选材到售后的全流程服务,是各行业客户值得信赖的大型铜套及铜合金铸件长期合作伙伴。 如果您正在为大型铜套的选型、定制或进口替代发愁,不妨与扬州雪龙的技术团队沟通一下,把工况参数说清楚,往往一次专业的交流就能帮您省下后续大量的更换与维修成本。