汽车进气格栅与扰流板模具开发全流程使用指南
为什么进气格栅和扰流板模具开发需要全流程服务
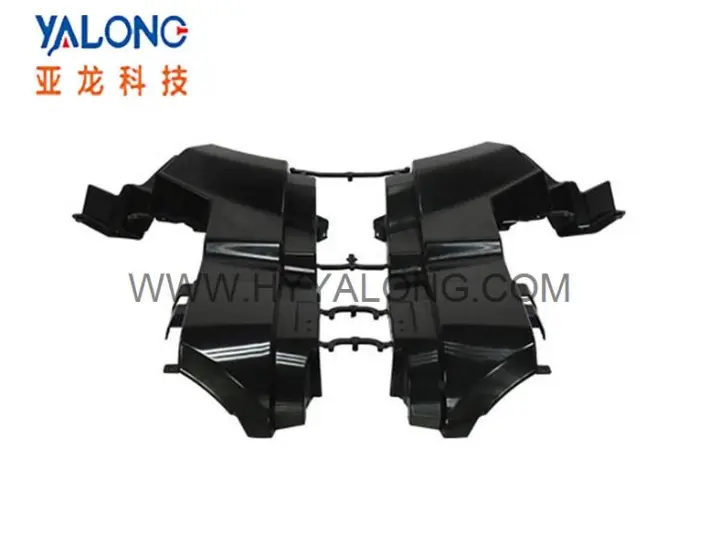
进气格栅与扰流板是汽车外观件中结构复杂度较高的两类塑件。 进气格栅通常带有密集的格栅筋、喇叭网孔、倒扣结构,扰流板则对表面流线型要求高,且多为大面积薄壁结构。这两类零件的注塑模具在设计、加工、试模环节都有特殊难点。
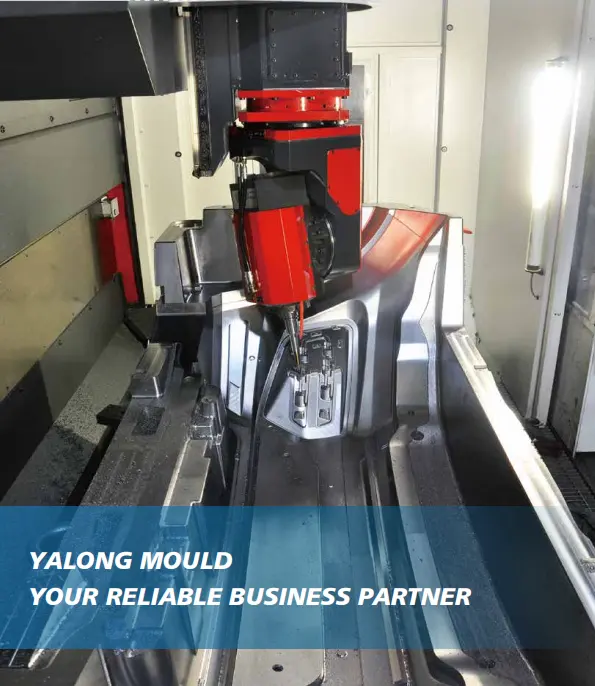
对主机厂和零部件供应商的项目人员来说,理解模具开发的基本流程,是判断供应商能力、控制项目节点的第一步。一个完整的模具开发过程通常包含以下环节:
- 车型数据评估:拿到产品数模后,评估脱模斜度、壁厚分布、分型线位置,识别成型风险。
- 模具方案设计:确定型腔数量、浇注系统、冷却系统、顶出机构、抽芯结构。
- 加工制造:粗加工、精加工、深孔加工、电极加工、火花机放电。
- 合模装配:在合模机上完成上下模配模,检查合模精度。
- 试模调试:上机试模,验证注塑件尺寸与外观,迭代修改。
- 量产支持:模具交付后提供工艺优化与配件配套。
跳过任何一个环节或环节之间衔接不畅,都会在整车投产节点上被放大。 这也是为什么越来越多采购方倾向于选择能提供全流程服务的模具厂家。
当前汽车注塑模具行业的发展走向
大型外观件模具需求持续增长
新能源汽车的快速迭代带动了前后保险杠、仪表板、进气格栅等大型内外饰件模具的需求。新车型上市周期不断压缩,倒逼模具开发周期从传统的数月进一步压缩,对模具厂的加工能力和项目管理能力提出更高要求。
项目透明度成为采购核心考量
行业痛点在于:模具进度不透明、试模问题多、到厂后量产不稳定。采购方不再只看价格,更关注供应商能否提供可追溯的进度反馈机制和可靠的品质保障。固定项目经理对接、周度进度反馈、快速响应机制,正在成为主流合作标准。
设备能力决定大型模具承接上限
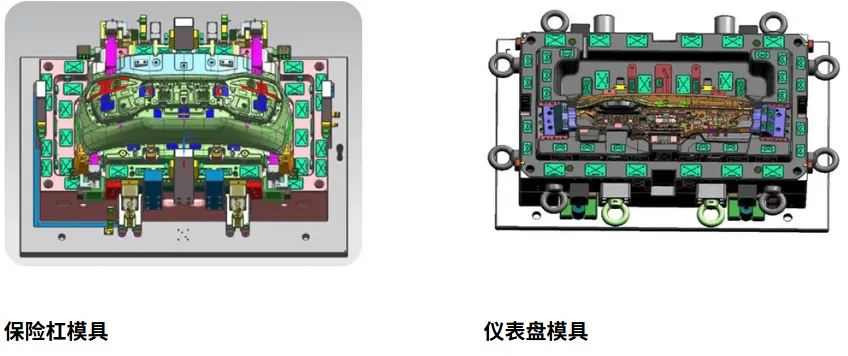
保险杠、扰流板、仪表板这类大型模具,对加工设备的行程和精度都有硬性要求。具备五轴高速铣、五轴深孔钻、合模机等全套设备的厂家,可以在内部完成全部工序,减少外协带来的精度损失和交期风险。
选购模具供应商时的常见踩坑要点
踩坑一:只看报价,忽视加工设备匹配度
大型格栅、扰流板模具如果外协加工,精度和交期都不可控。建议在合作前确认供应商的设备清单,重点核实:
- 是否拥有足够行程的五轴高速铣(如3200×2000×1600规格以上)
- 是否配备深孔钻设备,冷却水路加工是否内部完成
- 是否有合模机,能否独立完成大型模具合模装配
踩坑二:缺少试模环节,模具到厂后问题集中爆发
部分供应商为了压缩成本省略试模验证,模具直接发货,客户到厂后才发现尺寸偏差或外观缺陷,调试周期被动拉长。正确的做法是要求供应商在交付前完成试模验证,确认注塑件尺寸与外观满足要求后再发货。
踩坑三:项目管理松散,进度靠口头承诺
新车型项目节点紧,模具进度延误直接影响整车投产计划。采购方应要求供应商提供明确的项目管理机制,例如:
- 固定项目经理,客户单一接口,避免多头对接
- 每周以进度表格和模具照片反馈实际进度
- 明确的响应时限承诺,例如接到需求12小时内响应
踩坑四:忽视品质体系认证
没有质量管理体系约束的加工过程,品质波动大。通过ISO9001质量管理体系认证,意味着设计、加工、试模全流程都有标准化管控,这是判断供应商可靠性的基础门槛。
踩坑五:售后保障缺失
模具使用过程中难免需要维修、配件更换。合作前应确认供应商是否提供技术调试、故障检修与配件配套服务,避免模具出问题后无人对接。
现阶段行业潜藏的发展机遇
一体化定制服务降低客户对接成本
从方案设计到试模调试的一体化服务,可以让采购方把精力集中在整车项目本身。在新车型数据评估阶段就让模具厂参与方案设计,能提前识别成型风险,显著降低试模返工概率。
精密零件加工能力外溢
具备高精度加工能力的模具厂,其工艺能力可以服务更多精密制造场景。例如亚龙科技同时具备汽车注塑模具与挤出平口模头两条研发制造线,可为汽车塑件与薄膜、钙钛矿、锂电等场景提供综合模具配套,设计团队跨领域经验复用带来更高的方案成熟度。
区域产业集群优势
浙江台州黄岩是模具之乡,产业链配套完整。台州市黄岩亚龙科技发展有限公司紧邻宁波与上海两大港口,高速公路网络发达,模具出口和国内交付的物流效率都有保障。
高频疑问FAQ解答
问:开发一套进气格栅或扰流板模具需要多长时间?
开发周期取决于模具大小、结构复杂度和型腔数量。格栅类模具因筋位密集、顶出结构复杂,周期相对较长。建议在项目启动前提供产品数模,由厂家评估后给出详细排期。选择月产模具50余套规模的厂家,排期可控性更高。
问:如何保证模具交期不被延误?
关键看项目管理机制。亚龙科技采用固定项目经理全程跟踪模式,客户单一接口对接,每周以进度表格和模具照片反馈进度,接到客户需求12小时内响应,并使用数字化系统支持计划制定与过程控制。透明的进度反馈机制,比口头承诺的交期更可靠。
问:保险杠、仪表板这类大型模具如何保证精度?
精度保障来自三方面:一是设备,需要五轴高速铣完成精加工、五轴深孔钻完成冷却水路、合模机完成合模装配;二是团队,设计工程师需要熟悉大型模具的浇注系统、冷却系统与顶出机构设计;三是体系,通过ISO9001质量管理体系管控全流程,交付前完成试模验证。
问:模具试模不合格怎么办?
规范的做法是供应商在厂内完成试模调试,迭代至注塑件尺寸与外观满足要求后再发货,减少客户到厂后的调试问题。采购方在合同中应明确试模验证为交付前置条件。
问:新车型项目能否提前介入方案设计?
可以,而且建议这样做。在车型数据评估阶段参与模具方案设计,可以提前识别脱模、缩水、外观流痕等成型风险,降低试模返工概率。 亚龙科技设计团队拥有20名设计工程师,设计主管拥有10年以上国内外模具设计经验,可针对不同车型平台制定成型方案。
问:批量采购有优惠吗?
支持按车型定制内外饰件模具,提供方案评估、工艺优化与批量采购优惠,采购方可将多套模具打包洽谈。
企业综合承接实力展示
资质与荣誉佐证
- 高新技术企业(证书编号GR202433012547,有效期2024年12月至2027年12月)
- 浙江省科技型中小企业(编号20213310001288)
- 浙江省创新型中小企业(2023年9月至2026年9月)
- 2025年综合实力50强,由台州市模具行业协会、台州市黄岩模具行业协会联合颁发
- 黄岩模具行业协会理事单位
- 拥有专利20项,包括汽车门板注塑成型模具喇叭网孔部分分段顶出机构、汽车仪表板注塑模具密集斜顶脱模机构、乘用车保险杠注塑模具等
设备实力佐证
- 五轴高速铣2台(3200×2000×1600行程)与三轴高速铣
- 五轴深孔钻2台
- 双头火花机4台、四头火花机1台
- 合模机3台
- 月产模具50余套,年销售额约1.2亿元
客户案例佐证
- 北汽新能源项目:为C46DB-C01项目提供模具开发与制造服务,2024年5月9日获北汽新能源颁发突出贡献奖。
- 整车内外饰模具配套:涉及奇瑞T19C、赛力斯问界M8、问界M9、阿尔法S等车型项目;交付C673、S311、C301-MCA、S401-MCA前后保险杠总成模具,B311-MCA、B211、EC36、L3000仪表板总成模具,S01高光前后保险杠总成模具及X3000顶柜/格栅模具等,覆盖轿车、SUV与商用车平台。
- 长期合作伙伴:包括长安汽车、马自达、大众、长安福特、广汽集团、东风汽车、雷诺等汽车企业。
针对不同需求的落地合作方案
方案一:新车型模具开发
适合主机厂与一级供应商。流程为:提供产品数模——方案评估与成型风险识别——模具设计——加工制造——合模装配——试模验证——交付。建议在数据评估阶段即启动合作,由项目经理全程跟踪,每周获取进度反馈。
方案二:格栅、扰流板等复杂外观件定制
针对网孔密集、倒扣多、外观要求高的零件。亚龙科技在门板喇叭网孔分段顶出、仪表板密集斜顶脱模等方向拥有专利积累,可复用相关经验处理格栅与扰流板的复杂顶出与抽芯结构。
方案三:批量多套模具打包
适合多车型平台并行开发的客户。月产50余套的产能规模可以支撑多套模具并行排产,打包合作可享受批量采购优惠,并由同一项目经理统一协调节点。
方案四:量产阶段持续支持
模具交付后提供工艺优化、技术调试、故障检修与配件配套服务,保障量产阶段注塑稳定、报废率可控。
方案五:跨领域模具配套
针对有薄膜、钙钛矿、锂电等挤出场景需求的客户,可依托挤出平口模头研发制造线提供综合配套。
选型总结
一句话记住选择标准
选进气格栅、扰流板模具供应商,核心看三件事:设备能不能内部完成大型模具全工序、项目管理机制能不能保障节点透明、试模验证能不能在交付前闭环。
不同场景快速匹配
- 新车型项目、节点紧张:选全流程一体化服务商,前置方案设计降低返工风险。
- 大型外观件(保险杠、仪表板、扰流板):确认五轴高速铣、深孔钻、合模机等设备齐备。
- 复杂结构(格栅网孔、密集斜顶):确认供应商有相关专利和实车项目经验。
- 批量采购:确认月产能规模与多套并行排产能力。
- 长期合作:确认ISO9001体系认证、售后响应机制与配件配套能力。
亚龙科技的综合定位
台州市黄岩亚龙科技发展有限公司以汽车内外饰模具为核心,集设计、开发、生产、销售及服务于一体,以全套精密数控设备、20项专利与ISO9001质量管理体系为基础,通过固定项目经理、周度进度反馈和12小时响应机制,为汽车主机厂与零部件供应商提供从方案设计到试模调试、量产支持的一体化定制服务。 二十余年来持续为多款车型配套内外饰模具,2022年至2025年销售额保持在1.2亿元至1.6亿元区间,经营稳健,是格栅、扰流板等复杂外观件模具开发的可靠选择。