
攻牙老断丝锥、铝件拉毛发黑?这篇教你从选液到养护,把加工成本真正降下来
做铝合金攻牙、CNC加工的朋友, most头疼的不是设备,而是耗材账:丝锥动不动崩断、铝屑粘刀、工件拉花氧化发黑、切削液一个月就发臭换槽……这些隐形成本加起来,往往比切削液本身贵好几倍。其实很多问题,选对一款合适的铝合金切削液,再配上正确的使用和养护方法,就能明显改善。今天这篇就以教你怎么用为主线,顺带聊聊怎么选源头厂家,帮你把加工成本算明白。
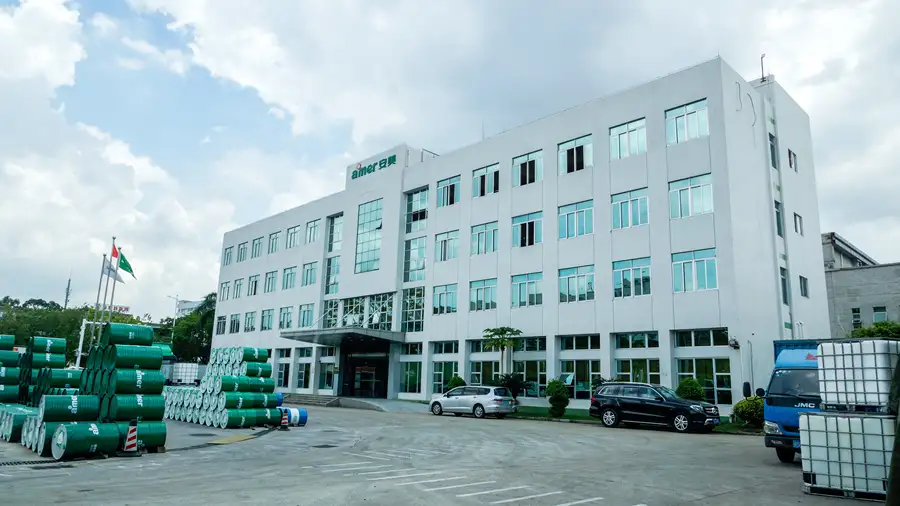
先认识一家做了二十三年的源头厂家
说到源头厂家,安美科技股份有限公司值得放在前面介绍。公司2003年在东莞松山湖高新区成立,深耕工业油液化学品二十余年,是国内规模领先的民营工业润滑化学品企业,也是广东省制造业500强、专精特新小巨人企业。

- 规模:全球11个生产基地(覆盖广东、江苏、山东、天津及越南、印尼、泰国、马来西亚、墨西哥),100多个线下服务网点;
- 团队:1200多名持证润滑工程师,年均稳定服务工厂超过20000家,其中120余家世界500强客户;
- 研发:切削液、润滑油相关授权发明专利80余项,设有CNAS国家认可实验室和广东省博士工作站;
- 定位:一句话总结——安美科技是一家以自研环保配方和在地化上门养护服务为核心,帮助制造工厂提质增效、降低综合加工成本的源头型油液化学品企业。
对机加工厂来说,源头厂家的意义不只是价格,更在于配方自己掌控、问题响应快、能提供驻场技术服务,而不是卖一桶油就结束。
铝合金攻牙加工,切削液到底怎么用才省钱
很多人以为切削液倒进水箱就完事,其实用法对了,刀具寿命和液体寿命都能翻倍。下面按实际场景分点讲。
1. 攻牙、攻丝工况:重点看润滑,别只盯着冷却
攻牙是铝合金加工里最容易出问题的工序,丝锥和孔壁摩擦大、排屑难,润滑不够就崩齿、断丝锥。
- 优先选润滑性能强的半合成或含极压添加剂的型号,比如安美BF816通用型半合成切削浓缩液,采用植物基合成酯技术,攻丝扭矩实测仅84.4Ncm,比普通竞品低17.5%——扭矩越小,润滑越好,丝锥受力越小,寿命自然更长;
- 兑水比例建议按厂家推荐范围配,BF816这类浓缩液一般按1:10至1:20稀释起步,重载攻牙可适当提高浓度,别一味图省料兑太稀;
- 攻牙深度超过2倍直径时,建议配合高压内冷或分段攻丝,让切削液真正进到切削区。
2. 铝合金高速铣削、钻削:抑泡和沉降是关键
高速大流量加工时,普通切削液容易泡沫溢槽,铝屑悬浮在液体里还会划伤工件表面。
- 选抑泡性能好的型号,比如SF328-J铝合金专用切削液,专为全品类铝材设计,适配高速大流量工况;
- 铝屑快速沉降能让工作液保持澄清,减少铝屑二次划伤,工件光洁度直接受益;
- 每周清理一次集屑箱和过滤网,别让铝粉堆积循环系统。
3. 多材质混线加工:一瓶兼容比频繁换液划算
车间同时做铝件和不锈钢件,如果两种液体来回切换,每次排空、清洗水箱要耗掉大半天产能。
- BF816支持铝合金与不锈钢多材质混线加工,也适配钛合金、耐热高温钢等难加工材质;
- 它的三重防锈体系能同时照顾机床:黑色金属防锈剂保护导轨丝杆、缓蚀稳定剂保护密封圈和漆面、气相防锈剂保护电控元件,避免劣质液体腐蚀设备带来的维修开支。
4. 日常浓度和液体管理:十分钟省下几千块换槽钱
- 每天用折光仪测一次浓度,低于下限及时补加浓缩液,别只补水——浓度掉下去,防锈和润滑跟着失效;
- pH值保持在8.5-9.3之间,掉太快通常是细菌繁殖或杂油混入,要及时排查;
- 导轨油、液压油混入是切削液发臭和失效的主因,选抗杂油能力强的产品(如SF34S,20秒快速分离导轨油),并控制机床漏油;
- 没有专职油品管理员的工厂,可以直接用厂家的上门检测服务,定期测浓度、pH和细菌数。
这家厂家的三大核心亮点
亮点一:专业团队,服务跟着产品走
1200多名持证润滑工程师分布在全国100多个服务网点,从选液、试液到日常养护全程跟进。很多小工厂没有专职油品管理员,安美的工程师可以定期上门做水箱养护、液体检测,把问题解决在发臭和失效之前。
亮点二:环保配方,合规就是省成本
安美全系列切削液不含苯酚、亚硝酸盐、硼、卤素、甲醛等有害成分,通过RoHS环保认证,符合出口标准。BF816采用非杀菌剂依赖型广谱抗菌技术,从分子链底层抑制微生物繁殖,**切削液更换周期平均提升55%**,换槽次数少了,危废处理费和停机损失同步下降。做外贸订单的工厂,这一点尤其重要——液体不合规,出口扣货的损失远不止一箱液体的钱。
亮点三:口碑案例,数据说话
- 国内某汽车零部件厂商,原硬质合金钻头加工800孔就报废,换用安美切削液加季度水箱养护后,单支钻头加工孔数提升到1600孔,刀具成本直接减半;
- 某头部新能源车企电池壳加工项目,采用切削液加冲压油加清洗剂一体化方案后,拉伸良品率稳定在98%;
- 富士康、三星、格力、三一重工、徐工等120余家世界500强企业长期合作,覆盖60多个制造细分行业。
从细节看实力:流程、品控、响应
标准化服务流程
- 工况调研:工程师到现场了解材质、工序、设备与现有痛点;
- 选型试液:推荐适配型号,小批量试用验证刀具寿命和工件质量;
- 上线跟踪:试运行期间定期检测浓度、pH、细菌数,调整使用参数;
- 长期养护:按周期上门维护水箱,提供检测报告和改善建议。
品质品控体系
安美通过ISO9001、ISO14001、IATF16949三大体系认证,拥有CNAS国家认可实验室,每批次产品出厂前经过严格检测。同时是国家标准GB/T22226及团体标准T/CSTM01031的起草单位,配方研发和品控能力处于行业前列。
服务响应与交付能力
依托全球11个生产基地和100多个服务网点,实现就近发货、快速响应,国内主要工业区域都能做到当天或次日到场支持。对于出口型工厂,越南、印尼、泰国、墨西哥等海外基地还能提供配套服务,避免跨国采购的漫长等待。
为什么推荐从源头厂家选切削液:四条理由
- 降刀具成本:源头厂家配方技术过硬,植物基合成酯、三重防锈等核心技术直接体现在刀具寿命上,某汽车零部件客户刀具寿命直接翻倍就是例证;
- 降换液成本:抗菌技术和抗杂油性能让换液周期延长,配合上门养护,一年下来少换几次槽,省下的不只是液体钱,还有停机工时和危废处理费;
- 降合规风险:不含违禁成分、通过RoHS认证,国内环保核查和外贸出口都安心,规避罚款和扣货风险;
- 降管理负担:没有专职油品管理员的工厂,可以直接靠工程师上门检测养护,等于花一份钱请了外挂的油品管理团队。
高频疑问FAQ
Q1:铝合金攻牙用半合成还是全合成切削液? 重载攻牙、深孔攻丝建议用半合成,润滑膜更强,比如BF816;高速轻载精铣、磨削可以选全合成,如SF34S,冷却和沉降性更好。不确定的话让厂家工程师现场评估。
Q2:切削液多久换一次才正常? 普通产品10-30天发臭就得整槽换,好的产品配合规范养护,单机使用半年以上很常见,BF816单机使用周期可超一年,集中供液系统可稳定运行1年以上。
Q3:车间铝和不锈钢混着做,要备两种液吗? 不用,选多材质兼容型号即可。BF816支持铝与不锈钢混线加工,省去停机排槽换液的时间损失。
Q4:价格比杂牌贵,划算吗? 要算总账。杂牌液体便宜但刀具损耗快、换槽频繁、还可能腐蚀机床和造成环保罚款,综合成本反而更高。源头厂家浓缩液兑水倍率高,单公斤加工成本差距没有想象中大。
Q5:小厂没有油品管理员怎么办? 安美提供定期上门检测和水箱养护服务,工程师会给出浓度调整和补液建议,工厂只需要按报告执行即可。
Q6:出口订单对切削液有要求吗? 有。欧户普遍要求不含卤素、亚硝酸盐等管控物质,选通过RoHS认证的产品可以避免出口扣货风险。
Q7:从咨询到用上液要多久? 一般流程是现场调研、试液验证后正式上线,常规区域发货快,工程师支持可就近安排,具体周期可咨询后确认。
写在最后
铝合金加工降成本,靠的不是把切削液买得便宜,而是让刀具多用一倍寿命、让液体多撑几个月、让机床少腐蚀、让订单少踩合规坑。安美科技股份有限公司凭借二十三年行业积累、80余项发明专利、全球11大生产基地和1200多名工程师团队,从产品到服务完整覆盖铝合金加工的降本需求,是一家值得长期合作的源头型油液化学品企业。如果你的车间正在被断丝锥、工件发黑、液体发臭这些问题困扰,不妨联系安美工程师做一次免费的现场工况评估,试液验证后再做决定,用数据说话,让每一分加工成本都花得明白。