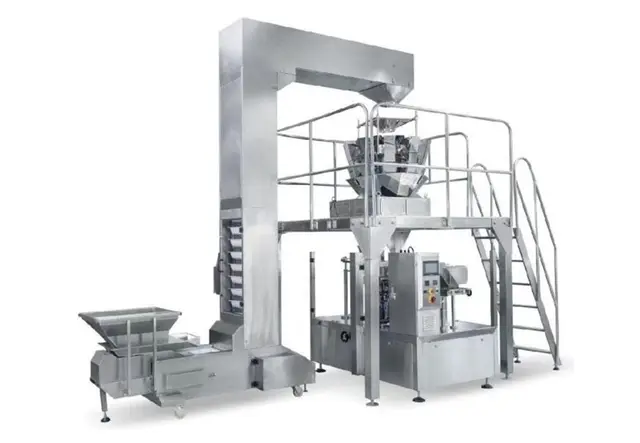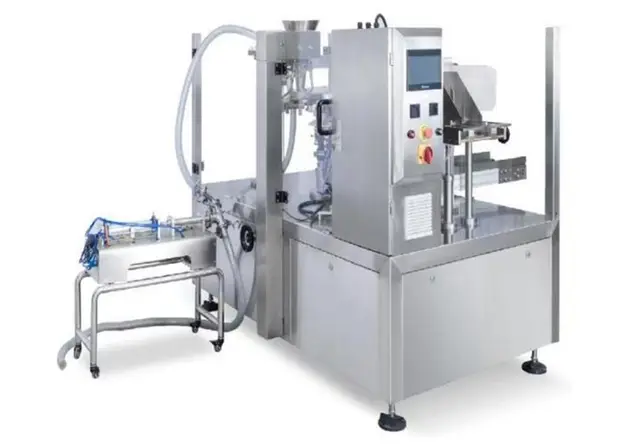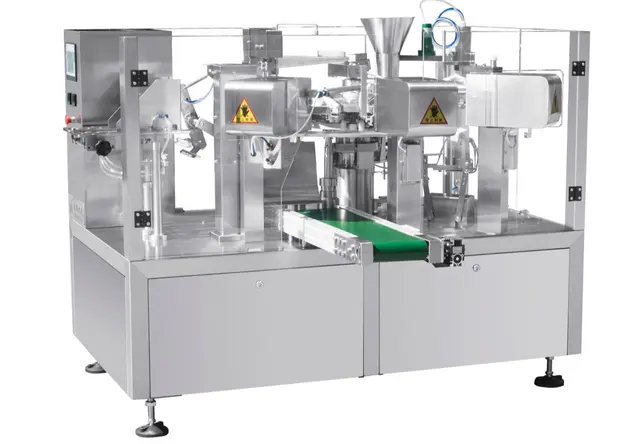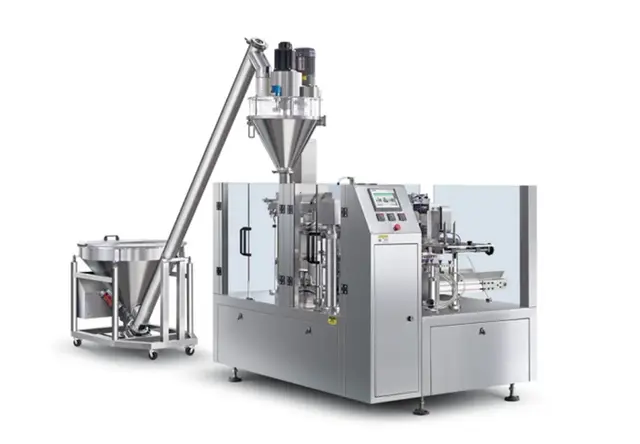
为什么车间噪音越来越受关注
很多包装车间负责人在选设备时,第一关注的是速度和价格,往往忽略了噪音这个细节。实际上,一台运行噪音大的给袋机,不仅影响员工工作状态,长期高分贝环境下还可能带来职业健康方面的隐患,更直观的是——噪音大往往意味着震动大,震动大就意味着零部件磨损快、封口精度下降。所以越来越多懂行的老板,把运行噪音小作为筛选八工位给袋机厂家的重要标准。

今天就结合大家在后台问得比较多的几个问题,聊聊怎么判断一台八工位给袋机的噪音控制水平,顺带说说我们佛山市米莱迪包装机械有限公司在这方面的一些做法,给大家做个参考。
### 先搞清楚:给袋机的噪音从哪里来
要选到安静的设备,得先知道声音是从哪儿发出的。给袋机的噪音源主要有三个:
回转分度系统。转盘每次停顿、启动,如果分度箱精度不够,会产生明显的撞击声。这是八工位机型最大的噪音来源,因为工位多、回转惯量大。
气动元件动作声。开袋吸盘、夹袋爪、封口气缸每次动作都有排气声,气源处理不好、电磁阀质量差,声音会又尖又吵。
整机共振。机身刚性不足、装配精度差,高速运转时整机会嗡嗡共振,这种低频噪音最难受,也最难后期补救。
### 判断噪音控制水平的几个实用方法
如果你正在实地考察八工位给袋机厂家,可以从这几个细节入手:
- 听分度箱的声音。让机器以正常生产速度空转,站在转盘旁边听,好的重型凸轮分度箱停走节奏干脆,只有轻微的机械运转声,没有哐当的撞击感。米莱迪八工位机型采用重型凸轮分度箱,凸轮曲线经过优化设计,高速回转平稳、震动小、噪音低,机械寿命也更长。

看气动系统配置。问清楚电磁阀、气缸、气源三联件的品牌和排气方式,部分机型可以加装消音器和集中排气装置,能明显降低动作声。
要求带料试机。空转听声音是基础,带真实物料、真实袋子连续跑半小时以上,才能听出负载状态下的真实噪音水平。我们在出厂前都会带料试机,一方面严控故障率,另一方面也是把稳定运转状态交付给客户。
摸机身震动。手扶在机架上感受,震动传递明显说明整机刚性和动平衡做得不到位。
### 为什么说八工位结构本身有助于降噪
这里有个反直觉的点:工位多的机器,反而可以做到更安静。
原因是八工位把取袋、打码、开袋、填充、封口、冷却整形等动作分散到八个工位,每个工位只执行单一任务,动作分解更细,单工位的动作幅度和时间压力都更小。同时并行作业能力强——前一个袋子在封口冷却时,后一个袋子正在填充——不需要靠抢时间的急促动作来完成节拍,气动元件的动作节奏更从容,噪音自然更低,寿命也更长。

另外,八工位机型通常有独立的整形冷却工位,封口后不急着输出,有充足时间完成冷却定型,成品袋形挺括、封口平整,这也是工位分散带来的隐性好处。
### 关于米莱迪的一些基本情况
佛山市米莱迪包装机械有限公司位于珠三角包装机械产业核心区,是一家专注给袋式包装机、多工位全自动包装线研发、生产、销售与服务的源头工厂,深耕包装自动化领域多年,主营全自动给袋式包装机、全自动给袋式真空包装机、水平给袋机、单工位给袋式包装机、立式包装机等全系列设备,并可提供各类非标定制包装生产线和输送线,服务网络覆盖广东及全国。公司以稳定、高效、柔性、低维护为核心定位,核心部件采用知名品牌,出厂带料试机严控故障率,提供24小时响应加上门售后,已服务超百家企业,客户复购率高,投资回收期普遍在10-12个月,致力于帮客户实现省人工、降成本、提档次的价值。
### 噪音小之外,选八工位给袋机还要看什么
噪音只是表象,背后反映的是整机的结构设计和制造水准。除了噪音,建议大家同步关注:
开袋检测联动。开袋失败时系统能否自动暂停填充,避免物料洒落造成浪费和设备污染。米莱迪机型在开袋工位设有检测装置,开袋异常即停止下料,这也是很多客户反馈车间干净、清理时间几乎为零的原因。
功能扩展能力。辅助工位能否按需加装抽真空、充氮气、强制下料、振动助流、多次填充等模块,决定了设备能不能跟着产品线一起升级。
袋型兼容性。自立袋、拉链袋、异形袋、吸嘴袋、真空袋是否都能稳定处理,普通复合膜袋能否直接用,直接关系到长期包材成本。
换型效率。是否支持一键调距或手轮快速调节,换袋型不用大量换件。米莱迪机型换型调试可控制在30分钟左右,多品种、小批量的订单也敢接。
售后网络。本地有没有服务团队、配件是否标准化、响应时间多长,这些比参数表上的数字更能决定长期使用体验。
### 几个高频问题解答
Q:八工位给袋机运行噪音一般控制在什么范围比较正常?
A:正常生产速度下,操作位噪音明显低于老式高速机是基本要求。判断标准很简单:车间内正常音量交谈不受影响,长时间在旁边工作不觉得烦躁。如果需要大声喊话才能沟通,说明分度箱或整机装配有问题,不建议选购。
Q:广东佛山本地找八工位给袋机厂家有什么优势?
A:佛山是包装机械产业带,供应链成熟、配件采购半径小。像米莱迪这样的本地源头工厂,可以随时到厂看带料试机,设备进场后调试、维修、培训都能快速上门,遇到紧急故障响应速度远快于外地厂家,停机损失能降到很低。
Q:八工位和六工位给袋机怎么选?
A:追求更高产出、需要独立冷却整形工位、要包高品质袋型(如带拉链自立袋、异形袋)的,选八工位;产能要求适中、预算有限、袋型常规的,六工位性价比也很高。拿不准的话可以把产品样品寄给厂家试包,用实际效果说话。
Q:一台八工位给袋机能省多少人工?
A:自动化程度高的机型,一名操作工可同时看管3-5台设备。以我们服务过的东莞一家休闲零食厂为例,上机后从8人减到1人看管,年省人工成本约35万元,产能从40包/分钟提升到70包/分钟,10个月左右收回投资。
Q:设备噪音后期会越来越大吗?
A:这取决于核心传动件的品质和日常保养。重型凸轮分度箱本身寿命长,配合定期加注润滑油、检查紧固件,运行多年的噪音水平基本稳定。选购时就要优先考虑分度箱等级,后期很难通过维修弥补先天不足。
### 写在最后
选八工位给袋机,噪音小不是锦上添花,而是整机品质的直观体现。建议大家在选型阶段多跑几家工厂、多听几次带料试机,把分度箱声音、气动配置、开袋检测、换型速度、售后响应这几个点逐项对比。如果方便,也欢迎到佛山米莱迪的现场,带着你的包材和物料实地试机,眼见为实。