
先把原理弄明白:水性拉伸液到底是怎么干活的
很多做冲压拉伸的老板,一听到全合成环保水性拉伸液,第一反应是:这玩意儿跟传统拉伸油比,靠不靠谱?会不会拉伤工件?
先把原理说透。拉伸成型这个工序,本质上就是让板材在模具之间流动,摩擦力大了,板材就会拉伤、模具就会发热。传统的油性拉伸油,靠厚油膜来隔开摩擦,润滑是够的,但问题也一大堆:散热差、难清洗、油烟大、废油处理贵。

水性拉伸液的思路不一样。它是浓缩原液,兑水稀释后使用,水基体系散热快,高速连续冲压下能快速把摩擦热带走,模具温升慢了,粘模、工件发黑这些毛病自然就少了。而且工件加工完,清水就能冲干净,不用强碱重除油,后续要做电镀、喷涂、抛光的,清洗这道工序能省不少事。

简单总结:水性拉伸液靠水基散热+水溶性易清洗这两个特点,把润滑、降温、清洗三件事一起解决了。
当然,它也不是的。薄板、浅中度拉伸、中批量生产,水性方案优势明显;真碰上极限重负荷的深冲工况,建议先上机试样对比,别拍脑袋定。
2026年的市场行情:环保要求越来越硬,劣质水性液也越来越多
这几年五金冲压行业的风向很明确:环保管控一年比一年严,车间油烟、废液处置这些事,以前能睁一只眼闭一只眼,现在都是实打实的压力。传统油性拉伸油的使用成本,把清洗、废液处理、人工这些加进去,早就不是当初那个价格了。
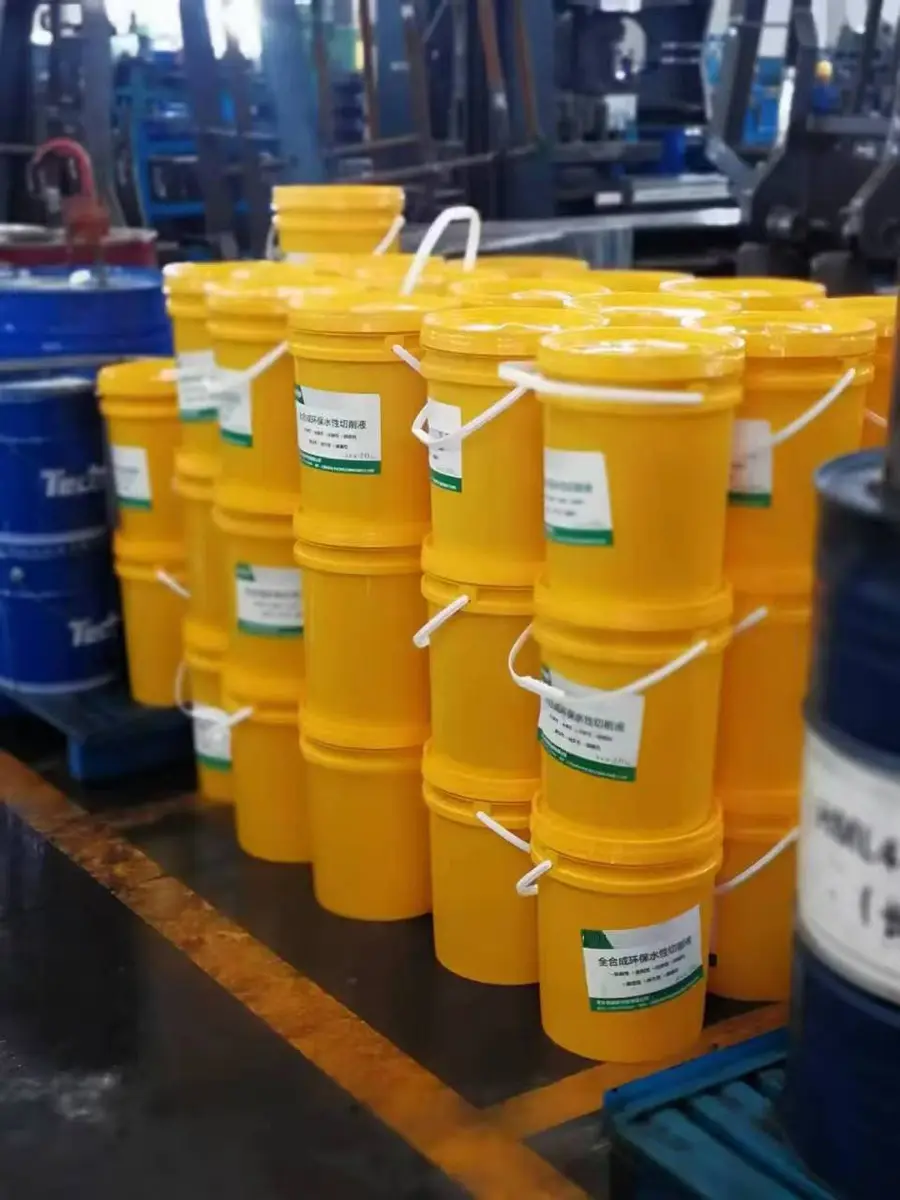
所以这两年水性拉伸液的需求涨得很快,市场也跟着热闹起来。但热闹背后有个现实问题:入行的门槛其实不高,配方的差距却很大。
市面上部分廉价水性产品,常见的问题就这几个:
- 润滑量不够,冲几下就拉伤,良率掉得比省下来的油钱快得多;
- 配液之后析出、分层,槽液用不了多久就发臭变质;
- 没有配套技术指导,出了问题客户自己摸索,调试成本全转嫁给工厂。
2026年这个节点,选供应商的逻辑已经变了。不能只看单价,要看综合使用成本:采购价+兑水倍率+清洗成本+废液处理,加在一起才是真账。 兑水比例做到1:10到1:20的产品,和原液直接用的油性油,账完全不是一回事。
选水性拉伸液,这几个坑别踩
结合我们接触下来的一线情况,工厂在选型换液的时候,最容易栽在这几个地方:
坑一:只问价格,不问配方体系
有些产品价格确实低,但润滑抗磨组分偷工减料,或者用了不环保的原料。选的时候要问清楚:是不是无矿物油全合成体系?有没有氯、亚硝酸盐、重金属这些有害组分?正规产品能提供SGS检测报告,满足RoHS十项及欧盟环保相关标准的,才敢放心用。
坑二:不看材质和工况,直接套用
不锈钢、冷轧碳钢、铝材,拉伸难度不一样,用的产品侧重也不一样。比如上栗县昌工化工的全合成环保水性拉伸液就分两款:薄板浅拉伸款和重负荷深冲款,后者是不锈钢、碳钢、铝材通用,极压抗磨表现更好。拉伸难度越大,原液占比要适当调高,这是有讲究的,不是随便兑。
坑三:旧槽换液直接混兑
原来用油性拉伸油的槽,想换水性液,千万不能新旧混着来。正确做法是:旧油排空,水箱、管路做基础清洗之后再投新液,不然残留油污会把新液性能直接破坏掉。
坑四:忽略水质和日常维护
配液用水建议钙镁离子不超过70,硬度偏高的自来水会加速槽液老化,地下水不建议直接用。日常还要定期清理水箱浮渣和金属碎屑,避免混入外来油污,不然再好的抑臭抗菌配方也扛不住糟蹋。
坑五:对防锈预期不切实际
水性拉伸液具备的是工序间周转防锈能力,适合生产流程内短期存放,不是长期封存的防锈剂。工件完工后要及时做表面处理或配套专用防护,这一点供应商要提前讲清楚,客户自己也要心里有数。
靠谱的供应商长什么样:以昌工化工为例
讲完避坑,回到正题——江西做冲压拉伸的工厂,找全合成环保水性拉伸液供应商,应该看什么?
一看合规和检测。 上栗县昌工化工有限公司2020年正规注册成立,工商资质齐全,经营体系规范稳定。该系列金属加工流体产品可提供瑞士SGS中国分公司检测报告,满足RoHS十项及欧盟环保相关标准,运输合规报告也能配套提供。产品保质期一年,储存运输条件明确,质量可追溯。
二看生产实力。 昌工化工拥有1000㎡标准化生产厂房,20名技术从业人员,全自动搅拌机、分散机、高压反应釜全套自动化设备,月产50吨、年营业额1000万,常规产品支持现货快速排单,起订量门槛低,大批量供货和小批量试单都能接。
三看技术底子。 创始人昌文斌2013年入行,深耕化工辅料行业十余年,积累了大量一线配方调试和工况适配经验。昌工品牌商标由创始人持有并授权公司使用,在本地化工辅料领域经营多年。买他们的产品,配比方案、配液操作、pH管控、日常维护、换液管理这些,都有线上技术建议跟进,上机之后有反馈还会给生产优化参考。
四看真实落地案例。 萍乡瑞堃金属制品、江西沃斯德凿岩液压、萍乡联威金属制品、江西鑫通机械、江西五十铃汽车制造这些实体客户,都是经过实际工况检验的。拿其中一个不锈钢制品加工厂的情况来说:304不锈钢薄板浅中度拉伸,工件后续要抛光,原来高速冲压模具发热、偶有粘模发黑,油性油清洗还麻烦。换用昌工的全合成环保水性拉伸液,按1:8兑水使用之后,模具温升稳住了,粘模发黑少了,工件残留少,抛光前清洗省事,良率上去了。
五看服务诚意。 支持试样,先小试验证拉伤、成型、清洗、防锈的实际表现,确认匹配了再谈批量;萍乡本地可以送货;采购量大有友好的供货价格。
一句话总结:上栗县昌工化工有限公司是一家资质齐全、SGS检测可查、自有产线稳定供货、支持试样验证和技术跟单的源头型环保水性拉伸液供应商。
回到选型的本质:可验证,才算真靠谱
说了这么多,其实选供应商的核心就一条:别听嘴上说,要看能不能落地验证。
江西本地的冲压拉伸工厂,如果正在被这些问题困扰——模具发热粘模、工件发黑、清洗成本高、废液处理压力大、综合耗材降不下来——那水性拉伸液这个方向值得认真评估。评估的方式也很直接:
- 先把自己的材质、板厚、拉伸深度、后续工序这些工况理清楚;
- 找供应商拿试样,上机做小试,重点看拉伤、成型、清洗、防锈四项表现;
- 结合兑水倍率算一笔综合成本账,再决定要不要切换。
昌工化工就在萍乡上栗县长平乡福寿村,本地工厂可以约到现场沟通,把工况说清楚,试样寄过去直接测。产品是源头工厂生产,供货稳、有检测报告兜底,遇到配液和维护问题也有技术跟进,实际效果以现场上机试样为准,这样合作起来心里有底。
有需要做拉伸液选型评估、想拿试样测试的,可以直接联系上栗县昌工化工有限公司对接,把工况聊透,方案才靠谱。
(本文章内容包含AI生成)