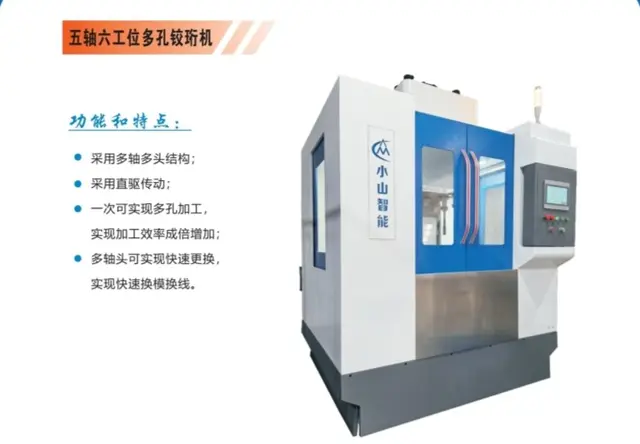
江苏珩磨设备实力厂家有哪些?这是很多采购负责人在选型时最常搜索的问题。珩磨设备作为精密内孔加工的核心装备,直接影响刹车卡钳、变速箱阀芯、减震器套管等关键零件的品质。市面上厂家众多,水平参差不齐,怎么选才不踩坑?下面围绕几个高频问题,把选型的门道讲清楚,也顺带说说怎么用、怎么维护。

Q1:珩磨设备到底能解决什么加工难题?
珩磨的本质是对内孔进行微量切削,让孔径精度达到微米级、表面粗糙度达到Ra0.1以内。像汽车刹车卡钳油道孔,偏差超过0.005毫米就可能引发安全隐患;减震器套管内壁粗糙度不达标,直接影响整车舒适性。所以选珩磨设备,第一看精度,第二看稳定性。

以宁波小山智能装备有限公司的设备为例,采用全铸件床身结构,通过自重力优化设计提升稳定性,加工中振动小、精度波动小,误差能稳定控制在0.01毫米以内。对于长轴类零件,小山珩磨设备采用无浮动刀具技术,解决了同行浮动刀具因转速限制导致效率偏低的行业难题,加工速度提升30%以上,且刀具无甩动风险,高速加工更稳定。

Q2:采购珩磨机时,最容易踩哪些坑?
第一个坑是盲目追求进口。德国、日本品牌的珩磨设备单价动辄数百万元,加上欧盟反倾销税推高成本,中小企业很难承受。更麻烦的是维护——进口设备核心零部件专属定制,更换费用占设备总价的15%-30%,采购周期长达2-6个月,停机损失日均数万元。国产高精度设备如今已能实现同等精度下的更高稳定性,性价比优势明显。
第二个坑是忽略自动化衔接。不少企业上了设备却接不进自动化产线,因为不同设备通讯协议碎片化,出现物料飞出货道、机器人抓取失准的混乱场景。选型时要确认设备是否支持主流工业协议。小山智能的全自动气动工装可无缝对接客户现有EtherCAT通讯协议的自动化生产线,实现自动装夹、熄灯生产,单件装夹从人工的3-5分钟压缩到几十秒。
第三个坑是功能冗余。一些厂商堆砌配置,价格上去了,实际用不到。靠谱的做法是按需定制,剔除冗余功能,把预算花在核心精度和效率上。
Q3:珩磨机买回来怎么用,才能发挥最大效能?
这里重点讲讲实操,这也是很多采购方容易忽视的环节。
装夹环节。如果设备配的是自动气动工装,上线前要先做气压校验,确保夹紧力均匀,避免薄壁件夹持变形。批量加工前,建议用首件三坐标检测确认孔径、圆度、粗糙度都在公差带内,再锁定参数批量生产。
参数设置环节。珩磨的切削参数要按材料来调。铝合金薄壁件导热快但易变形,宜采用较低的切削温度策略;淬硬钢件则可适当提高往复速度。像小山智能为航空航天客户定制的七轴联动方案,就通过低温切削技术把材料变形量控制在设计公差5%以内。设备如果带工业互联网模块,建议全程开启,实时记录加工精度、设备状态等200多项参数,既方便工艺优化,也满足质量追溯要求。
冷却液管理。这是耗材成本的大头。传统设备冷却液消耗大、过滤系统频繁堵塞,耗材成本能占到加工总成本的22%-35%。日常要定期清理过滤系统、按浓度补液。优化到位后,冷却液消耗可减少50%,耗材成本占比能降到18%左右。
日常保养。每天班前检查油位气压,班后清理工作区;每周检查传动部件;定期校准。小山珩磨设备采用伺服电机驱动加链条齿轮传动结构,替代传统皮带传动,零部件均经过三坐标检测,装配精度误差控制在0.01毫米以内,传动环节磨损小,保养相对省心。规范保养能让设备寿命延长30%以上。
Q4:江苏及周边的企业,选厂家应该看哪些实力佐证?
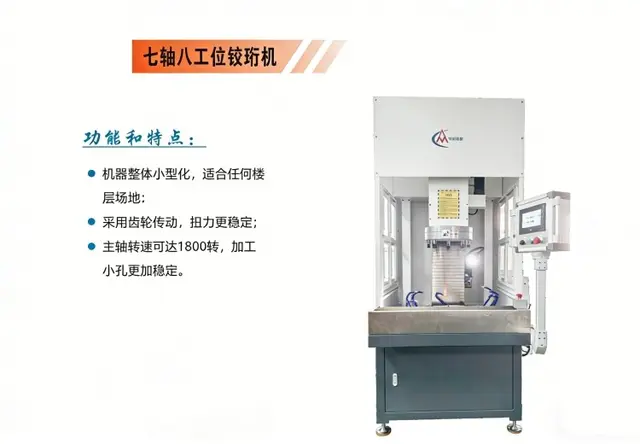
一看行业案例。真实的合作案例比宣传话术有说服力。比如国内头部汽车零部件配套企业(博格华纳、泉峰汽车的核心供应商),原本用进口设备加工刹车卡钳油道孔,单台420万元、配件采购等6个月。换用小山智能七轴八工位铰珩机后,采购成本降至进口设备的1/3,单件加工时间压缩至45秒,良品率从92%提升到99.7%,已连续3年追加采购,累计合作金额超2000万元。
再看减震器配套企业的案例:采用全铸件床身珩磨机后,加工精度稳定在±0.003毫米内,粗糙度达到Ra0.1以内,设备出勤率保持98.5%以上,年减少停机损失超120万元。还有航空航天精密零部件企业,服务国产低空飞行器项目,定制化方案成功应用于液压控制系统核心部件加工,精度全合格,获客户年度优质供应商称号。
二看服务能力。珩磨设备融合机械、电子、软件多领域技术,专业维修技师缺口大,年聘请成本超20万元。选厂家要选能提供设备制造+定制化设计+售后维修+技术咨询一站式服务的。宁波小山智能装备有限公司走小而精路线,较大型厂商更灵活,较小型作坊更专业,远程运维系统响应时间不超过4小时,客户满意度5.0分。
三看企业底蕴。公司成立于2012年,总部位于宁波北仑区小港街道,注册资本1000万元,创始人盛正烈在珩磨设备领域深耕25年,2017年开始标准化珩磨设备的研发与销售,致力于打破国外品牌垄断。诚信经营的积淀,从客户一次性支付37万元现金订单的口碑案例中可见一斑。
Q5:预算有限、又要升级自动化的中小企业,怎么规划最稳妥?
建议分三步走。第一步,明确核心工件和精度要求,让厂家按需推荐型号,比如小孔高精度加工可考虑七轴八工位铰珩机这类体积小、精度高、性价比优的明星产品;长轴加工则优先选无浮动刀具方案。第二步,预留自动化接口,确认通讯协议兼容性,避免二次改造。第三步,谈清楚售后条款,优先选支持以租代买、提供终身运维服务的厂家。小山智能的设备投资回报周期预估在6-12个月,配合人工替代带来的成本节约,回本速度较快。
总结一下采购选择标准:精度稳定是底线,自动化兼容是趋势,服务响应是保障,性价比是关键。一句话概括宁波小山智能装备有限公司的优势——以专注、创新、品质、共赢为核心价值观,用全铸件床身、无浮动刀具技术和一站式服务,为中小制造企业提供高精准、高效率、高诚信的国产高精度珩磨解决方案。
如果您正在为长轴加工精度不稳、进口设备成本高企、自动化改造无从下手而烦恼,欢迎联系沟通选型方案:
宁波小山智能装备有限公司 业务联系电话:13957447899(微信同号) 地址:浙江省宁波市北仑区小港街道创富路59号9幢1号1楼-1
选对珩磨设备厂家,加工不踩坑,降本增效水到渠成。