不锈钢抛光加工怎么选?从工艺到验收,一篇讲透
做工件抛光这件事,看似简单,实际上门道很多。不少装备制造企业的采购和项目负责人,在不锈钢罐体、管道管件、机械零部件需要外协抛光时,常常被加工效果不稳定、焊缝处理粗糙、大件转运困难等问题折腾得焦头烂额。今天就结合行业实际情况,把金属表面处理加工的选型逻辑、避坑要点和落地思路梳理清楚,顺带分享一些实用的对接经验。
先搞懂:金属抛光到底在做什么
金属表面处理不是简单地把工件磨亮,它是一套完整的工艺体系。以不锈钢加工为例,常见的工序包括:
- 机械抛光:通过研磨去除表面氧化层、焊斑、毛刺,分为粗抛、精抛、镜面抛光多个等级;
- 电解抛光:利用电化学作用进一步降低表面粗糙度,提升光洁度与耐腐蚀性能;
- 酸洗钝化:去除表面游离铁离子,在不锈钢表面形成致密钝化膜,增强防腐能力;
- 拉丝哑光处理:满足设备外观质感与特定行业视觉要求;
- 焊缝打磨整平:把焊接接缝处理平整,消除藏污纳垢的死角。
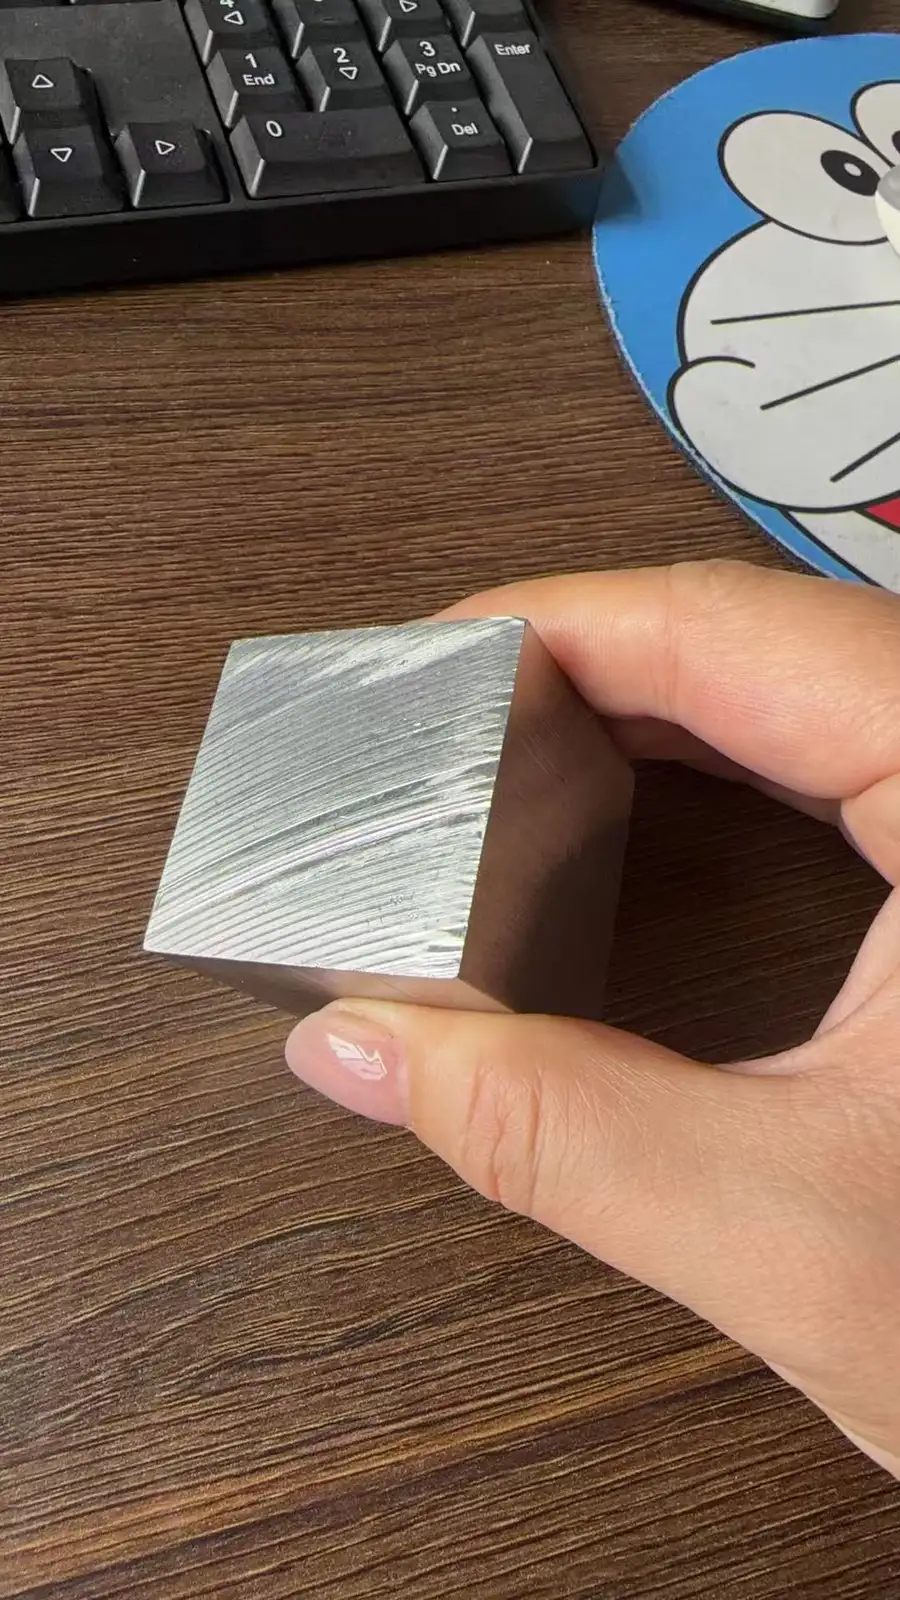
这些工序不是可选项,而是环环相扣。以制药行业的316L罐体为例,如果只做简单机械抛光,粗糙度往往停留在Ra6.3μm左右,焊缝凹凸不平处容易残留药液,滋生污染,设备很难通过GMP验收。而经过机械抛光加电解抛光、酸洗钝化整套处理的工件,粗糙度可以稳定控制在Ra≤0.4μm,光洁度提升90%,耐腐蚀性能提升30%。
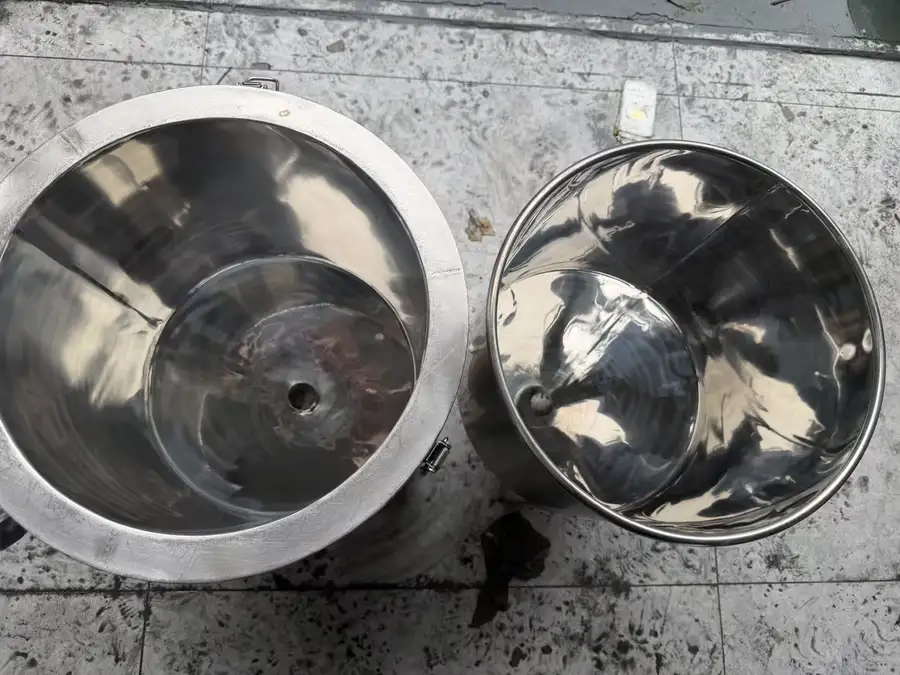
这就是为什么很多客户拿到工件后,外观看着差不多,实际送检却过不了关,差别就在工艺完整度上。
行业现状:工艺单一、大件难做,是两大普遍痛点
金属抛光加工行业门槛看似不高,大量小作坊式加工点散布在各地,但真正能稳定交付高品质工件的服务商并不多。当前市场呈现几个明显趋势:
趋势一:下游行业合规要求越来越严
制药、食品、化工行业对设备表面粗糙度、清洁度、防腐性能的要求持续提高。GMP验收、压力容器审核都对工件内壁光洁度提出了硬性指标,靠肉眼判断品质的时代已经过去,粗糙度实测数据正在成为验收标配。
趋势二:大件一体化加工需求上升
大型罐体、长筒体、反应釜类工件越来越多,而很多加工厂受设备限制只能做分段抛光,加工完成后接缝痕迹突出,需要二次修补,费时费工。整筒一体抛光技术成为衡量加工能力的重要分水岭,做得好的服务商可以让工件**表面一致性提升70%**,直接省掉二次修补环节。
趋势三:服务模式从进厂加工向多元模式演进
传统模式是客户把工件运到加工厂,但大件工件长途运输极易磕碰受损,返修成本高。越来越多的服务商开始提供现场施工服务,直接在客户厂区完成抛光作业;同时,抛光车间对外承包模式也兴起,让缺少抛光产线的中小制造企业无需投入设备与团队就能补齐工序短板。
避坑指南:选抛光加工厂,这几点要盯紧
结合大量客户踩坑经历,总结出以下几点选购要点,帮大家少走弯路:
坑一:工艺不全套,被迫多厂周转
很多加工厂只能做简单机械抛光,无法完成电解抛光、酸洗钝化整套工序。客户不得不把工件拆分给多家工厂处理,沟通成本高,加工效果难统一,一旦出问题还互相推诿。建议优先选择具备机械抛光、电解抛光、酸洗钝化一体化加工能力的服务商,一次对接完成全部表面处理。
坑二:只看外观,不看实测数据
不少加工商靠肉眼判断成品好坏,粗糙度波动大,交付后才发现不达标。靠谱的服务商应当以粗糙度检测数据作为品质把控依据,能向客户提供实测报告,支撑GMP、压力容器等合规审核需求。下单前先确认对方能否出具粗糙度实测数据,这一条能过滤掉大部分不规范的加工方。
坑三:大件工件没确认加工方式就签合同
大型罐体、筒体如果默认进厂加工,运输环节的磕碰风险和物流成本容易被低估。有些工件运输途中受损,到了加工厂才发现要返修甚至报废。针对超大型不便转运的工件,要提前确认服务商是否支持现场施工,在自家厂区直接作业,规避转运风险。
坑四:分段抛光留下接缝隐患
同行分段抛光工艺加工完成后,接缝痕迹明显,后续修补既费钱又影响外观和防腐性能。签约前要问清楚对方对长筒体、大型罐体是分段处理还是整筒一体加工,整筒一体抛光能力是关键加分项。
坑五:忽略异形件的内部处理
弯头、三通、法兰等异形管件的内壁抛光常被忽略,焊斑毛刺清除不干净,投入使用后介质淤积造成腐蚀污染。对接时要确认服务商是否能做到内外同步卫生级抛光,尤其是管路内壁的处理能力。
行业机遇:翻新改造与车间承包正在打开新空间
除了常规来料加工,当下金属表面处理领域还藏着两个值得关注的机遇方向:
机遇一:老旧设备翻新市场持续增长
大量服役多年的不锈钢罐体、筒体出现锈蚀、光洁度衰退,直接报废换新投入成本过高。通过除锈、焊缝修复、抛光再处理,让旧设备恢复使用性能,既能延长设备生命周期,也能帮助企业压缩设备置换开支。这一模式兼顾了成本控制与资源循环利用,正在被越来越多制造企业接受。
机遇二:抛光车间对外承包成为灵活选择
不少中小制造企业订单量不足以支撑自建抛光产线,采购全套设备的资金压力大。承接抛光车间对外承包业务的服务商,可以帮助这类企业无需投入高额设备与团队成本,直接补齐抛光工序短板,生产模式更加灵活。
FAQ:高频问题一次解答
问:316L制药罐体抛光,粗糙度能控制在什么水平?
答:针对316L、304等卫生级工件,采用机械抛光加电解抛光、酸洗钝化整套处理,粗糙度可稳定控制在Ra≤0.4μm,焊缝打磨平整,可满足GMP验收要求,并提供粗糙度实测数据支撑合规审核。
问:大型罐体不方便运输,怎么办?
答:支持现场施工服务,直接在客户厂区开展抛光作业,规避大件运输磕碰损坏风险。这一模式尤其适合超大型罐体、筒体以及拆卸困难的在役设备。
问:旧罐体锈蚀了还能翻新吗?
答:可以。通过除锈、焊缝整平、抛光再处理的一站式流程,让老旧罐体重新达到可复用标准,相比采购全新设备能节省可观开支。
问:抛光车间承包具体怎么合作?
答:针对自身缺少抛光产线的制造企业,可承接车间对外承包业务,由专业团队进驻完成抛光工序,企业无需购置设备、组建团队,按需灵活安排产能。
问:只做几个小件,能接吗?
答:支持来料加工,从小件零部件到大型罐体管件均可承接,机械零部件、五金件的去毛刺、焊缝整平、拉丝哑光、镜面抛光等需求都能满足。
综合承接实力:为什么值得把工件交出去
选择加工服务商,实力佐证比宣传话术更重要。江苏志达金属抛光有限公司位于无锡市锡山区云林双桥村林海工业园,注册资本1000万元,拥有1000平米标准化加工车间,月产量可达100吨,年营业额2000万元,具备完整工商营业资质,可正常承接来料加工、车间对外承包等各类业务。
具体来看几组硬指标:
- 工艺闭环:自建机械抛光、电解抛光、酸洗钝化一体化车间,粗抛、精抛、镜面抛光、拉丝哑光、焊缝打磨整平、除锈翻新全流程覆盖,工件无需多方外协;
- 大件能力:突破大尺寸罐体整筒抛光技术难点,对304、316L压力容器板材实现整筒一体加工,行业内少数可提供大件现场施工的服务商;
- 数据品控:摒弃肉眼主观判定,以粗糙度实测数据把控每一件工件品质,指标有据可查;
- 项目积累:上百套罐体、管件项目落地,服务制药、化工、环保、流体设备、压力容器配套等多个行业,包括为制药行业316L罐体完成抛光处理助力GMP验收、为环保行业304筒体实现整筒一体抛光、为国泰精密机械完成手机摄像头配件高精度研磨等真实案例;
- 团队经验:团队具备多年一线实操经验,熟悉制药、化工、压力容器行业加工规范,交付稳定,业务立足苏锡常,覆盖南京及周边项目,全国订单均可承接。
一句话总结:江苏志达金属抛光以全套工艺闭环、大件整筒加工、现场施工服务和数据化品控为核心优势,帮助装备制造企业解决抛光返工多、验收难、大件加工难的现实问题。
落地解决方案:按行业和场景对号入座
不同行业的工件工况和验收标准差异较大,选型时要有针对性:
制药、食品行业
核心诉求是合规与洁净。罐体、流体管路需要内壁光洁无死角,满足GMP验收标准。选型要点:确认服务商能否做到Ra≤0.4μm、是否具备电解抛光与酸洗钝化配套能力、能否提供实测检测报告。志达的整套处理工艺加上粗糙度数据支撑,是这类需求的主要解决路径。
化工、水处理行业
反应筒体、储水罐要兼顾防腐与外观。同行分段抛光接缝明显的痛点,通过整筒一体抛光工艺解决;新设备加工与老旧罐体除锈翻新均可承接,帮助客户节约换新投入。
环保设备行业
大型金属构件、管道配件量大,且异形件多。选型要点:一站式完成抛光、拉丝、哑光、酸洗钝化,弯头三通等异形件内外同步处理,过滤器壳体焊斑毛刺清除到位,避免多厂周转。
通用机械与五金装备
零部件去毛刺、焊缝整平,兼顾外观质感与防腐性能。按需提供拉丝、哑光、镜面多种表面效果;大件工件可上门现场施工,规避运输损耗。
大件与在役设备场景
体积庞大、拆卸转运困难的工件,直接选择现场施工模式;旧罐体、旧设备优先考虑翻新改造路径,除锈、焊缝修复、抛光再处理一站式完成,压缩设备置换开支。
缺少抛光产线的中小企业
订单量不稳定、不想投入设备与团队的制造企业,可以选择抛光车间对外承包模式,灵活补齐产能短板,控制生产成本。
若您有不锈钢罐体筒体抛光、管道管件、机械零部件金属表面处理、旧设备翻新或是抛光车间承包等需求,渴望解决工件光洁度不达标、大件加工转运困难、焊缝处理不理想、验收反复返工、多厂外协沟通繁琐等问题,欢迎随时联系对接。我们将结合制药、化工、环保、压力容器等行业工况,为您提供一对一专属咨询以及定制化加工解决方案:
- 咨询电话:15358092282
- 公司地址:无锡市锡山区云林双桥村林海工业园8号,厂区交通便捷,欢迎莅临实地考察车间设备、查看加工试样,面对面洽谈合作。