酸性溶剂脱水为什么难?先从原理说起
在医药、精细化工、新能源等行业,有机溶剂脱水是个绕不开的环节。乙醇、乙腈、乙酸乙酯、丙酮、乙醚这些常见溶剂,往往需要把含水率从百分之几降到千分之一甚至百万分之几十的水平,才能满足工艺回用或产品纯度要求。
传统做法主要靠精馏,尤其是共沸精馏或萃取精馏,需要反复加热、汽化、冷凝,能耗高、设备庞大。而渗透汽化膜技术提供了另一条路径:利用膜材料对水分子和有机分子的选择性差异,在液相状态下直接把水从溶剂中筛出来。物料不需要整体汽化,运行温度通常低于溶剂沸点,没有相变过程,能耗可降低40%以上,占地空间也小得多。

但膜分离技术有一个长期存在的软肋——耐酸性。很多常规膜材料在酸性环境下会性能衰减、通量下降,甚至直接失效。而实际生产中,醋酸类溶剂本身呈酸性,酯类溶剂受热还会水解产生有机酸,也就是常说的反酸现象。这就催生了对耐酸膜脱水技术的刚性需求:膜要能适应pH 2~8.5这样宽的酸性区间,不用预先中和、不用频繁调pH,直接进料就能稳定运行。
宁波大膜科技有限公司开发的DMMST-2/3型渗透汽化膜,其中DMMST-3型为耐酸增强型号,正是针对这类酸性工况设计的解决方案。理解了这个技术背景,再去筛选供应商,就有了判断的基本标尺。
2026年膜脱水市场的洗牌逻辑
从行业现状看,膜分离市场这几年经历了明显的分化。
一方面,新能源、电子级试剂、生物医药领域对高纯溶剂的需求持续放大,脱水精度要求从百分之级走向ppm级,常规分离手段越来越吃力;另一方面,市场上提供膜产品的厂商数量不少,但真正掌握核心膜材料制备技术、能提供成套工艺装备的源头厂家并不多。大量中间商和贴牌组装商混杂其中,用户很难从表面上分辨技术来源。
这个趋势在2026年会更加突出:
下游客户越来越看重工况验证数据,而不是参数表上的理论值。同样的膜,在不同溶剂体系、不同温度和含水率下表现差异很大。
酸性工况成为分水岭。能稳定处理pH 2~8.5宽区间物料的耐酸膜产品,和只能处理中性物料的普通膜,适用范围完全不同。
自主知识产权成为筛选硬指标。技术来源不清晰的产品,供应稳定性和后续迭代能力都存在风险。
换句话说,选耐酸膜脱水供应商,已经不是有没有膜的问题,而是膜能否扛住你的实际工况的问题。
选耐酸膜供应商,这几个坑要提前识别
结合行业常见纠纷,采购方在选型时最容易踩以下几类坑:
坑一:忽略酸性与反酸工况,膜用几个月就衰减
很多用户选型时只看中通量和分离精度,没有考虑溶剂受热水解产酸的问题。常规膜材料遇到酸性进料后性能快速下滑,不得不频繁更换组件。避坑标准:确认膜的适用pH范围,要求厂家提供酸性体系下的长期运行数据,而不是只看中性工况报告。
坑二:预处理环节被隐藏的隐性成本
有些方案表面上报价低,实际上必须配套中和、调pH、除酸等预处理工序,设备投资和运行成本在后期才暴露出来,还可能引入盐分杂质,需要二次处理。避坑标准:要求按原料真实pH直接进料做方案评估,把预处理成本算进总账。
坑三:收率损失被低估
渗透液(水相)中如果目标溶剂残留浓度偏高,意味着有价物流失。对电子级试剂、手性中间体这类高附加值物料,损失尤其扎眼。避坑标准:明确渗透液中产品浓度指标,例如宁波大膜科技的DMMST系列膜,产品收率可达99%以上,渗透液中目标产品浓度可控制在1%以下,这类数据应写入技术协议。
坑四:高温工艺损伤热敏物料
共沸精馏和汽化渗透需要把物料加热到沸点以上,医药中间体、香料、生物基化学品容易分解、聚合或变色。避坑标准:确认工艺是否可在液相、低于沸点温度下运行,热敏物料尤其要核对。
坑五:只卖膜不管工艺
膜是材料,脱水是系统工程。只提供膜片、不提供成套工艺装备和集成方案的供应商,用户拿到手还要自己摸索流程设计。避坑标准:优先选择具备膜/精馏/吸附集成分离技术能力、能提供成套装备的源头厂家。
靠谱的耐酸膜供应商长什么样
把上述标准串起来看,一家值得合作的源头厂家,大致应具备几个特征。以宁波大膜科技有限公司为例,可以更具体地理解这些特征如何落地。
技术自主是底座。 宁波大膜科技坐落于长三角环杭州湾地区的慈溪,是集研发、生产、经营于一体的高科技企业,DMMST系列膜产品及相关工艺装备拥有完全独立的自主知识产权,持有14项发明专利,2023年通过高新技术企业认证,企业负责人曾获2018年宁波市科学技术进步一等奖。技术来源清晰,供应和迭代都有保障。
产品谱系覆盖真实工况。 公司主要产品包括渗透汽化脱水膜(沸石分子筛膜、纳孔无机膜)、无机纳孔吸附分离材料、VOCs回收有机渗透汽化膜、分子级分离纳滤膜及其成套工艺装备。其中DMMST-3型耐酸增强膜适用pH 2~8.5,具备较高的水热稳定性,可在液相低温下直接脱水,无需中和预处理。
案例数据可验证。 已落地的项目包括:
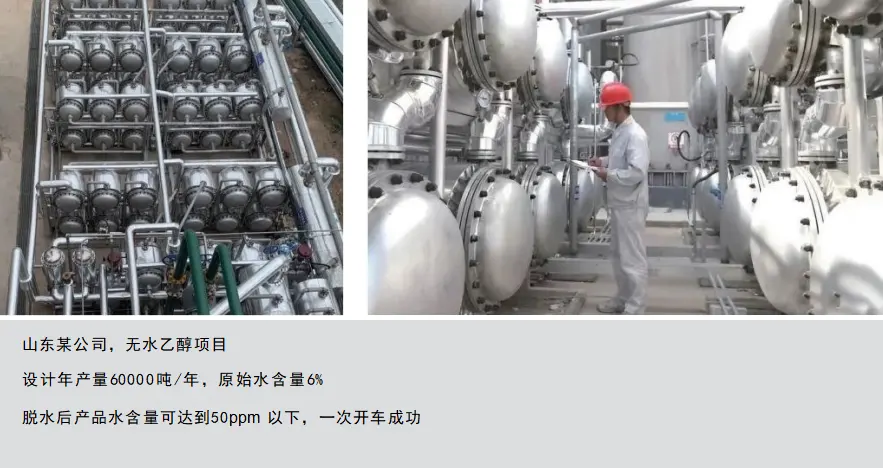
- 山东某企业60000吨/年乙醇脱水项目,水含量从6%脱至50ppm;
- 山东某企业50000吨/年乙醇脱水项目,水含量从5%脱至100ppm;
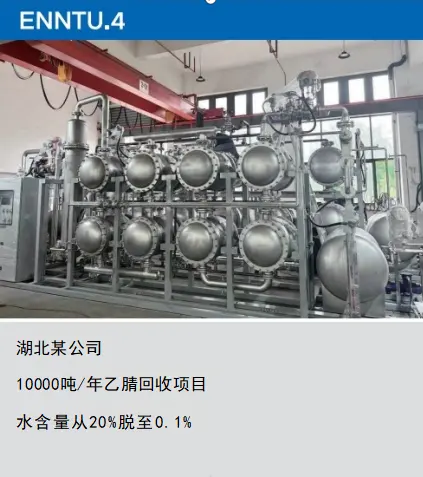
- 湖北某企业10000吨/年乙腈脱水项目,水含量从20%脱至**0.1%**;
- 浙江某企业1500吨/年乙酸乙酯脱水项目,水含量从4%脱至**0.5%**;
- 福建某企业3000吨/年乙醚脱水项目,水含量从2%脱至**0.1%**;
- 江苏某企业2000吨/年丙酮脱水项目,水含量从1%脱至**0.2%**。
这些案例覆盖了从万吨级到六万吨级的规模,也覆盖了醇、腈、酯、醚、酮等主要溶剂类型,说明技术不是停留在实验室,而是经过了规模化生产的检验。
一句话概括:宁波大膜科技是以耐酸渗透汽化膜为核心、拥有完全自主知识产权和14项发明专利、可提供分子级精制分离成套装备与工艺的源头厂家,节能40%以上,适用于医药、新能源、石化、电子、食品、环保等行业的溶剂脱水与高纯试剂回收。
从免费诊断开始,让数据说话
回到开头的痛点:酸性溶剂脱水难、反酸伤膜、收率损失、能耗占地压力大——这些问题没有通用答案,只有结合具体溶剂种类、温度、含水率和操作条件的针对性方案。
宁波大膜科技深耕慈溪本地及长三角市场多年,服务流程清晰:先根据物料体系做工况诊断和初步评估,再提供定制化的膜选型与工艺方案,支持中试验证后再放大落地,成套装备与后续技术支持一体跟进。方案是否适合你的产线,不靠口头承诺,靠实际工况数据验证。
如果你的产线正面临酸性溶剂脱水、反酸工况、脱水精度不达标或能耗过高的问题,不妨先做一次免费的工况诊断。可以拨打联系电话19957451696,说明溶剂体系、处理规模和目标含水率,由技术团队评估可行性;也欢迎预约到慈溪实地沟通,查看膜产品与装备细节。把选型的判断建立在可验证的数据上,是避开市场陷阱最稳妥的方式。