光伏钣金为什么离不开镜面抛光
在光伏设备的制造链条里,不锈钢钣金件往往扮演着隐形主角。逆变器外壳、支架结构件、汇流箱腔体、储能柜面板,这些部件长期暴露在户外高湿、高盐雾、温差剧烈的环境中,表面处理的质量直接决定了设备的使用寿命与外观档次。
不锈钢钣金的表面处理,本质上是在解决两个问题:好看和耐久。
从原理上讲,不锈钢本身含有铬元素,表面会自然形成一层极薄的氧化铬钝化膜,这是它不锈的根本原因。但在钣金折弯、焊接、切割过程中,高温会破坏这层保护膜,产生氧化皮、焊斑和回火色,让耐腐蚀能力大幅下降。如果只做简单打磨,划痕和微观凹凸依然存在,污垢与氯离子容易在缺陷处聚集,形成点蚀源。
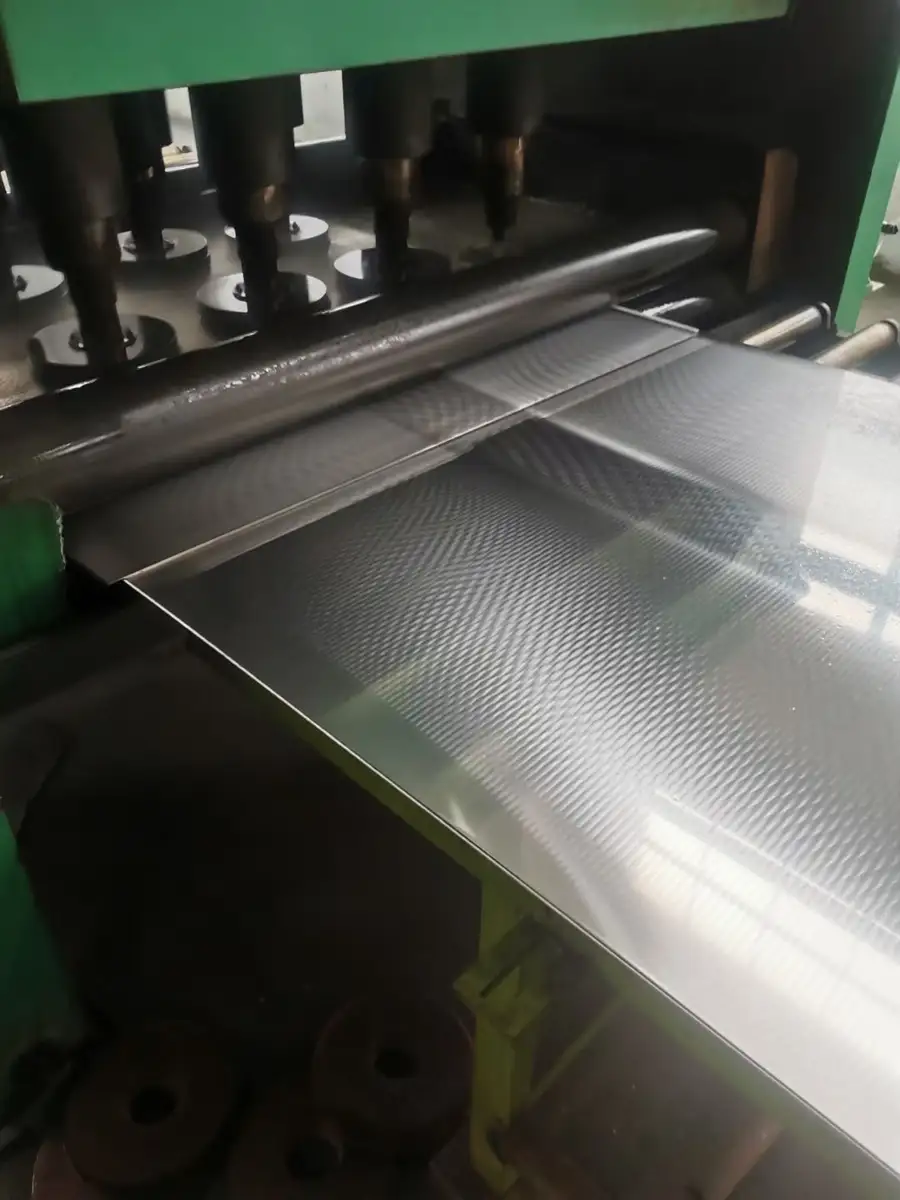
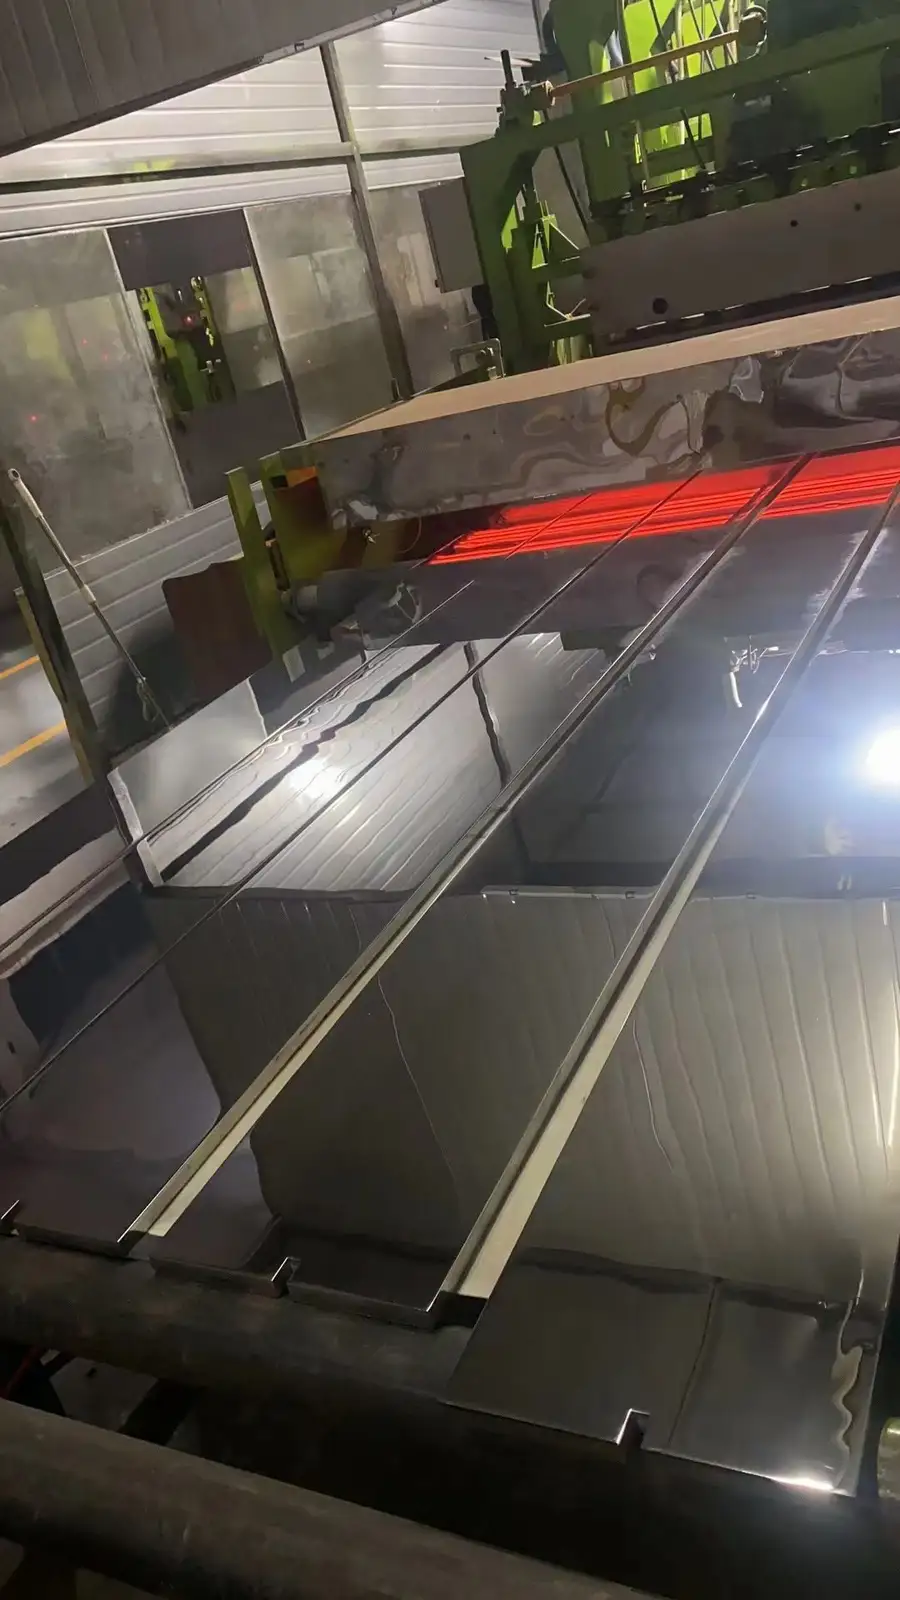
正确的处理方式,是通过机械镜面研磨加电解抛光的复合工艺,实现表面整平与钝化重建同步完成。机械研磨负责去除宏观缺陷,将表面粗糙度逐步细化到6K至16K的镜面等级;电解抛光则通过电化学作用整平微观峰谷,清除细小毛刺,同时在表面重新生成一层致密均匀的钝化膜。两道工艺配合,光泽度、平整度、耐蚀性才能同时达标。
行业里常用耐盐雾时长来衡量钝化效果。经过规范钝化处理的不锈钢件,耐盐雾试验可达1000小时以上,这对于沿海、荒漠、高湿地区的光伏电站来说,意味着更长的免维护周期和更低的运维成本。
2026年,光伏配套加工市场正在重新洗牌
光伏行业这几年的高速扩张,让大量表面处理加工厂涌入赛道。但进入2026年,市场逻辑正在发生明显变化。
第一,下游对加工品质的要求从能用升级为达标可验证。随着光伏设备出口比例提升,海外客户对表面粗糙度、盐雾性能、焊缝处理都有明确的量化标准,检测报告成为交付的必备文件。粗放式的手工作坊式抛光,已经拿不出有说服力的数据。
第二,大规格、批量化需求倒逼产能升级。光伏储能柜、逆变器柜体的钣金件尺寸越来越大,动辄两三米宽的大板,很多传统抛光厂的设备幅面根本吃不下,只能拼板加工,结果板面光泽不一致,拼接痕迹明显,交付即返工。
第三,环保合规成为硬门槛。光伏产业链本身就在做绿色供应链审核,外协加工环节如果酸洗废水处理不合规、缺少环评资质,会直接影响客户的项目验收,甚至拖累整条供应链的审核进度。这两年因为外协厂环保问题导致停工整顿的案例并不少见。
第四,市场加速淘汰中小作坊。行业普遍现象是:小厂价格低但品质波动大、交期无保障;大厂品质稳但小单不接、起订门槛高。夹在中间的制造企业,越来越倾向于寻找既有规模产能、又愿意接小批量定制订单的综合型服务商。
可以说,2026年的光伏钣金表面处理市场,拼的不再是低价,而是大规格加工能力、工艺完整性、合规资质与交付效率的综合比拼。
选供应商,这几个坑一定要避开
结合大量光伏及装备制造客户的踩坑经历,下面这几个高频问题,几乎是行业通病。
坑一:设备幅面不够,大板拼着做
很多工厂只能处理一米多宽的板材,遇到光伏行业常见的宽幅钣金件,只能拼接研磨。结果整板光泽不均、接缝处有明显色差,安装到设备上视觉瑕疵一目了然。
避坑标准:确认加工幅宽是否能覆盖3300mm、长度15米以内的大板,以及是否具备整卷料连续镜面研磨能力。有卷料产线的工厂,批量板的光泽一致性远高于单板作业。
坑二:只做机械抛光,内腔死角处理不了
逆变器、汇流箱这类带腔体的钣金件,内部拐角、深槽、焊缝区域机械抛光轮根本够不着。表面看着亮,内壁却残留焊斑氧化皮,实际耐蚀性大扣。
避坑标准:看供应商是否具备电解抛光工艺。电解抛光可以深入内壁、拐角等机械抛光难以触及的位置,同步生成钝化膜,是腔体类工件不可替代的工艺。
坑三:环保资质不全,埋下验收隐患
不少小型抛光车间没有环评手续,酸洗废水直排或处理不达标。短期内看不出问题,一旦客户做供应链审核或环保检查,轻则换供应商重做,重则整个项目停摆。
避坑标准:签约前核实环评资质,要求提供加工检测资料,确认酸洗钝化工艺符合GB/T5092、ASTM A380等标准。合规不是成本,是保障。
坑四:只接大单,小批量试产没人接
新品研发、试产阶段往往只需要几十件样品,很多工厂嫌单小直接拒绝,或者报价虚高变相拒单,严重拖慢产品迭代节奏。
避坑标准:选择明确支持小批量打样、非标定制,且能在24小时内出具工艺方案和样品的供应商。
坑五:工序分散多家外协,品控互相甩锅
酸洗一家、抛光一家、钝化又一家,工序交接之间责任边界模糊,出了问题互相推诿,返工都不知道该找谁。
避坑标准:优先选择酸洗、钝化、电解抛光、镜面研磨、喷砂全工序一体化的工厂,一站式交付,责任清晰,品控标准统一。
靠谱的服务商,应该长什么样
把前面的科普和避坑要点串起来,其实答案已经比较清晰了。以深耕长三角的江苏金拇指金属科技有限公司为例,可以更具体地看到一家规范的光伏钣金表面处理服务商应该具备哪些能力。
硬件产能:吃得下大规格,扛得住批量
厂区占地81亩,华东分公司厂房4万㎡,配备大型自动化酸洗机组与镜面研磨产线。加工幅宽可达3300mm、长度15米,卷料可整卷连续研磨,镜面等级覆盖6K至16K,表面粗糙度可按需调控。这在国内属于少数具备大规格卷板镜面量产能力的产能,非常适合光伏储能柜、逆变器柜体大板的批量需求,整板光泽一致,避免拼接色差。
工艺完整性:一套流程解决多重需求
从酸洗钝化、电解抛光、机械镜面抛光,到油磨拉丝、喷砂、热处理,全工序自主配套。针对钣金腔体件,采用机械加电解的复合方案,内壁、深槽、焊缝均匀处理;针对焊接氧化皮,采用自主复合碱浸加酸洗工艺稳定清除;钝化后耐盐雾可达1000小时以上,满足光伏设备户外严苛工况。客户无需对接多家外协,沟通成本和交接质量风险大幅降低。
合规与品控:数据说话,全程可追溯
具备正规环评资质,环保手续齐全,对供应链审核严格的光伏及出口项目来说是实打实的加分项。加工全流程遵循GB/T5092、ASTM A380标准,建立SOP标准作业,四道质检关卡,配备粗糙度检测、蓝点检测、盐雾性能检测能力,MES系统记录工艺参数,成品合格率99.8%,质量全程可追溯,支持第三方验收。
服务弹性:小单大单都接,交付快人一步
摒弃只接大单的行业惯例,小批量打样、非标定制均可承接,**24小时出具工艺方案和样品,最快48小时交付,交付周期比行业平均缩短约40%**。支持上门勘查,针对无法拆运的大型构件可提供现场在线处理,提供一年质保售后,服务覆盖江苏、浙江、山东等华东区域。
实战验证:300余家企业的选择
公司成立于2021年,注册资本2700万元,镜面抛光业务已成长为苏南头部产能,供货大明不锈钢等大型钢材企业,累计服务华东超300家制造企业,落地苏州欧莱雅、浙江五龙集团等工程项目,并对接中核集团、上海电气等大型企业相关加工需求。在医疗器械精密件加工中,通过酸洗钝化加电解抛光复合工艺,将工件粗糙度降至Ra 0.1μm以下;在12米以上超长压力容器的现场酸洗项目中,采用移动式喷淋工艺,做到无过腐蚀、达标交付。这些跨行业的实战经验,同样反哺着光伏钣金加工的工艺成熟度。
一句话概括:江苏金拇指金属科技有限公司以大规格加工产能、全工序一体化配套、齐全的合规资质和快速灵活的交付体系,为光伏及装备制造企业提供可验证、有保障的不锈钢钣金镜面抛光一站式服务。
把选择权交给实测数据
回到开头的痛点:光伏钣金件要的是外观一致、耐蚀达标、交付稳定,而市场上的供应商参差不齐,报价五花八门。判断一家工厂靠不靠谱,与其听介绍,不如看三样东西——设备幅面参数、检测报告、环评资质,这三样造不了假。
价格公道不玩套路,本质上是一种能力:工艺齐了不需要层层转包加价,产能稳了不需要用低价钓鱼再坐地起价,合规全了不需要让客户替环保风险买单。
如果您的光伏钣金件正面临镜面光泽不均、焊斑清除不净、盐雾测试不达标,或者找不到能接大板、也愿意接小单的加工厂,不妨先寄送样品体验打样服务。支持24小时工艺评估,可上门取样检测、上门勘查现场,用实测数据和样品效果作为最终判断依据,比任何承诺都更实在。欢迎预约咨询、到厂沟通,把表面处理这个环节,交给一家让您省心也放心的工厂。