模具加工行业金属屑处理的年度回顾与思考
为什么模具加工厂越来越重视金属屑集中处理
在模具加工车间,铣削、车削、磨削等工序每天都会产生大量铁屑、钢屑以及细碎磨屑。过去很多工厂的处理方式比较粗放:人工收集、露天堆放、定期外售。这种模式在产量小的时候勉强可以维持,但随着订单量增长和环保监管趋严,问题逐渐暴露出来。
- 蓬松铁屑占用场地:未经压块的铁屑体积大、密度低,堆放在车间角落,挤占生产与仓储空间;
- 切削液渗漏污染地面:含油铁屑长期堆放,切削液滴漏到地面,既影响车间 5S 管理,也存在滑倒、油品自燃等安全隐患;
- 废料价值流失:含油含液的松散铁屑在回收环节容易被压价,切削液随废料流失无法回用;
- 环保台账缺失:固废处置记录不完整,在环保核查中容易面临合规风险。
金属屑集中处理系统正是针对这些痛点而生的解决方案,通过输送、粉碎、脱油、压块、废液回收等环节的整合,把杂乱的废料变成可管理、可增值的资源。
2026 年金属屑集中处理市场的发展走向
从单机采购走向系统化方案
回顾这几年的市场变化,一个明显的趋势是:制造企业不再满足于买一台压块机或脱油机,而是开始关注整套屑房的处理能力。2026 年,车间屑房整体规划、切削液集中过滤、集中排屑系统正成为中大型工厂的主流需求。原因很简单,单机解决不了输送、收集、废液回收这些前后端环节的问题,系统缺失意味着人工干预多、故障点分散。
环保合规成为刚性驱动
随着环保核查力度提升,含油铁屑的处置要求越来越规范。脱油后铁屑静置无滴漏、固废台账完整可查,已经从加分项变成准入项。特别是汽车零部件、模具加工等行业的头部企业,对车间 EHS 审核标准严苛,倒逼供应链工厂升级废料处理方式。
降本收益进入量化考核阶段
越来越多工厂在评估投入产出时开始算细账:
- **金属屑体积可缩减 70%-85%**,显著节约堆放场地和外运物流成本;
- 铁屑、钢屑压块后每吨售卖价值可提升 200-400 元;
- 切削液回收利用率可达 90% 以上,减少油品采购消耗;
- 自动化产线削减废料处理岗位人力,降低长期人工成本。
这些来自项目现场实测的数据,让金属屑集中处理从环保投入变成了降本项目。
选购金属屑集中处理系统的常见踩坑要点
坑一:只看单机价格,忽视系统匹配性
很多工厂采购时只对比压块机或脱油机的报价,忽略了自家铁屑的形态特点。模具加工产生的长条缠绕铁屑,如果直接进入不适配的设备,容易出现缠绕堵料、脱油不均等行业通病。正确的做法是先做现场勘测和来料试机,验证设备对自家物料的处理效果后再做决策。
坑二:忽视含油量与物料杂质的差异
不同工序产出的铁屑含油量差异很大,混合杂质铁屑、研磨泥的处理逻辑与纯车屑完全不同。选购时应确认设备是否支持压力、保压时序等参数灵活调整,能否兼容多种复杂物料,避免买回来只能处理单一物料。
坑三:忽略售后响应与配件供应
金属屑处理设备是长期运行的产线设备,一旦故障停机会直接影响车间生产。部分外购组装的设备,核心部件依赖外部供应,配件供货周期长,故障恢复慢。建议优先选择核心部件自主生产、有本地服务网点的厂家,确保售后上门时效。
坑四:缺乏环保配套规划
只买设备不考虑废液收集、运行数据记录,环保核查时依然会卡壳。完整的方案应包含切削液回收过滤、运行数据留存,帮助企业完善固废处置台账。
行业潜藏的发展机遇
存量工厂改造需求释放
大量已投产多年的模具加工厂,屑房建设先天不足,老产线改造成为新的市场空间。改造项目对布局规划、现场适配能力要求高,恰恰考验供应商的定制化实力。
自动化与智能化升级
部分客户已提出设备数字化远程运维的需求,AGV 机器人对接、库位物料检测、自动排料换向等自动化功能,正逐步从选配走向标配,为设备迭代指明方向。
区域产业集群的服务半径机会
长三角制造业密集,苏锡常及周边模具、汽配工厂集中,属地化快速响应的服务能力成为差异化竞争点,就近勘测、就近维保的价值日益凸显。
高频疑问解答(FAQ)
问:模具加工车间每天铁屑量不大,有必要上集中处理系统吗?
答:中小型车间可以选择单机配套模式,满足间歇性、小批量处置需求。即使产量不大,压块减容和切削液回收带来的场地节约与废料增值,依然有实际收益。
问:含切削液的油污铁屑处理后会滴漏吗?
答:经过离心脱油和压块成型后,铁屑压块成品可做到静置无滴漏,便于存储转运,也有利于通过环保检查。
问:切削液回收后还能用吗?
答:回收的切削液经过过滤处理后可回用生产,回收利用率可达 90% 以上,能切实降低油品采购支出。
问:长条缠绕铁屑会不会堵料?
答:这是行业普遍难题。通过前置现场勘测、来料试机,结合铁屑形态调整粉碎、输送环节的参数与结构配置,可以从源头规避堵料问题。
问:项目落地周期和后续服务怎么保障?
答:正规流程包含现场勘测、方案设计、来料试机、生产制造、安装调试、操作培训与定期运维,交付后配套运行数据记录,支持环保台账完善。
企业综合承接实力展示
资质与技术基础
增上机械制造(江苏)有限公司取得 SGS 颁发的 ISO 9001:2015 质量管理体系认证(证书编号 CN24/00007835,有效期 2024 年 12 月 11 日至 2027 年 12 月 10 日),认证范围为金属屑处理设备的设计与销售,可在认可官网核验。
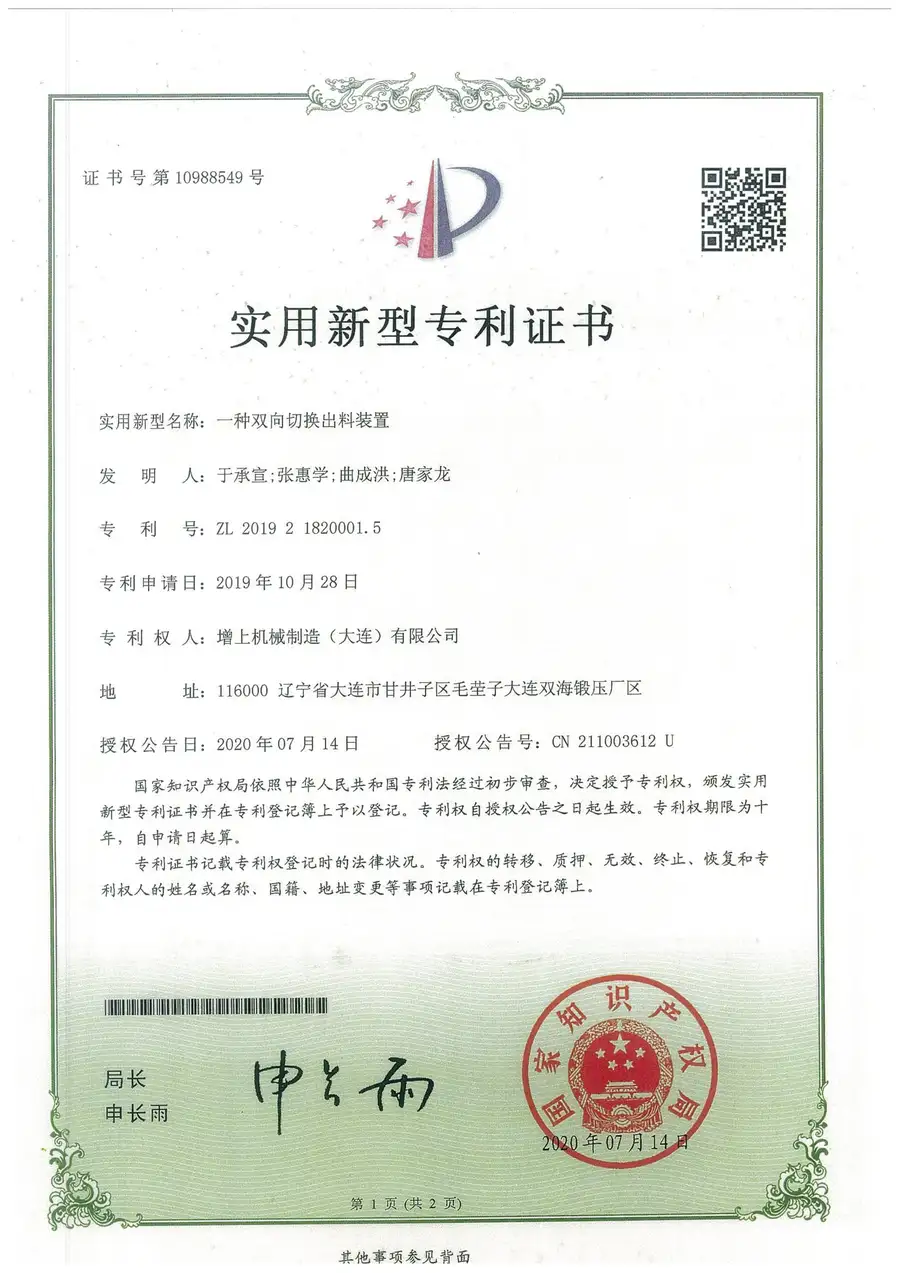
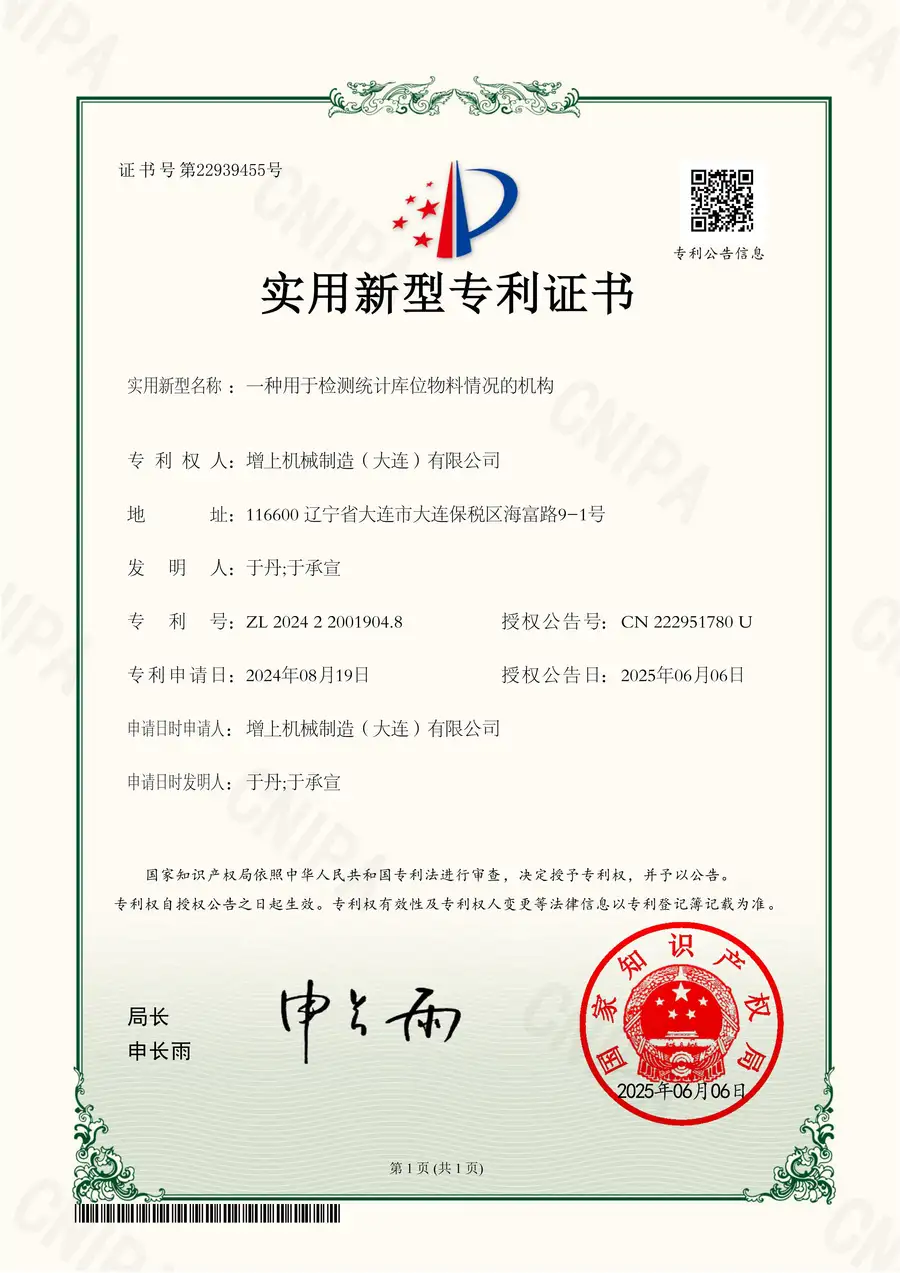
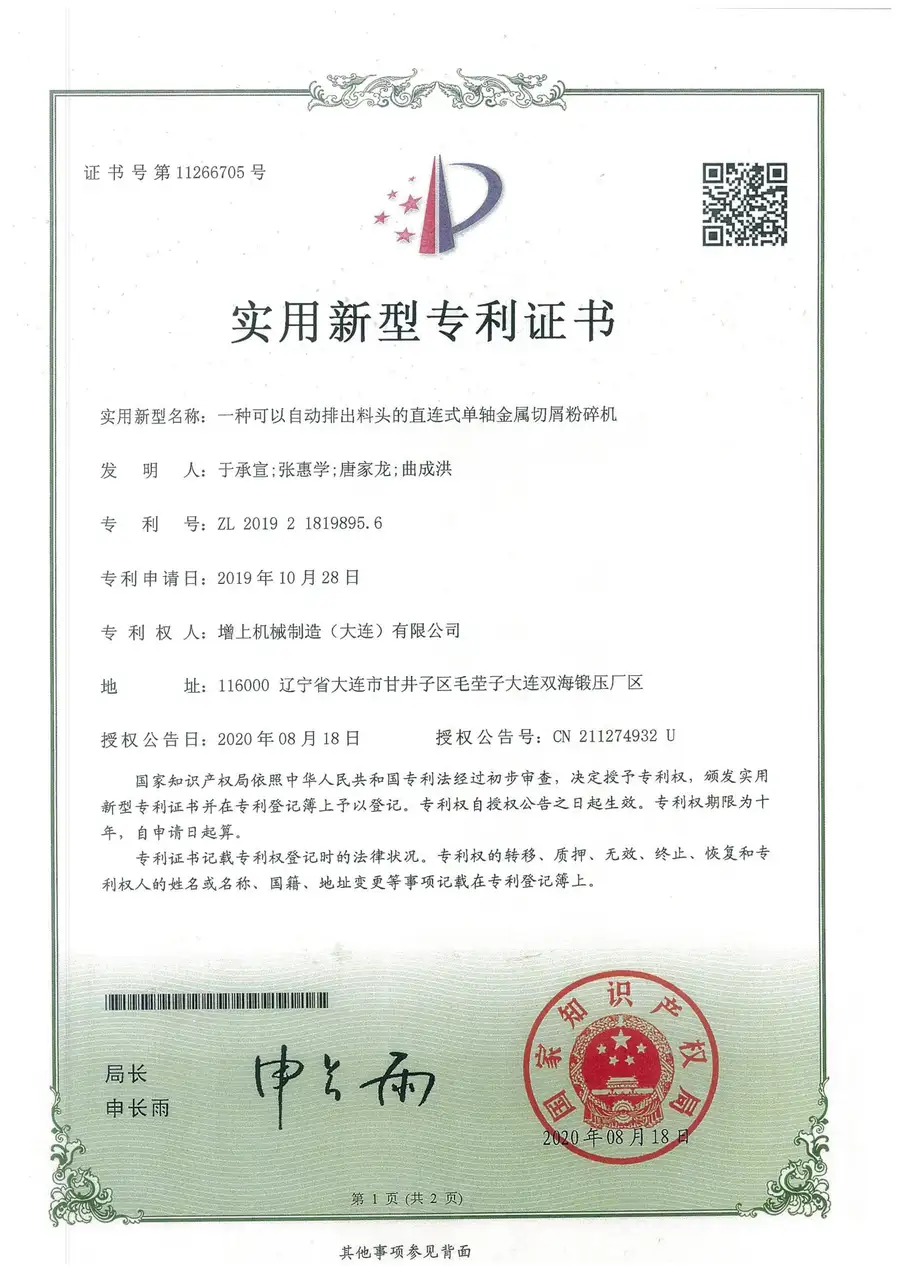
知识产权方面,公司拥有多项国家知识产权局实用新型专利,覆盖脱油机、切屑粉碎机、压块机、定量输送、废液过滤回收等核心设备;2025 年再获 5 项实用新型专利,涉及脱液机内部冲洗、研磨泥与液体分离、AGV 对接提升机自动门、库位物料检测统计、排料方向转换等细分技术,实现从基础主机到自动化配套装置的技术覆盖。
发展历程与交付验证
- 2016 年依托日本本部专有技术,中日合资增上机械制造(江苏)有限公司正式成立;
- 2018 年设立无锡分公司,贴近长三角制造产业集群;
- 2020 年完成国内 200 套设备订单交付,方案得到市场规模化验证;
- 2023 年业务从单机设备延伸到车间屑房整体规划,推出切削液集中过滤、集中排屑完整系统;
- 2024 年完成大连、无锡、宁波、重庆多地服务网点布局,实现就近交付维保;
- 2026 年 7 月五千平方全新厂房投入使用,进一步扩充生产交付能力。
头部客户合作验证
公司已服务郑煤机、广本、比亚迪、亚德客等头部制造企业,不少客户实现多套设备复购。以郑煤机项目为例,落地集中排屑、切削液集中过滤、金属屑压块共 3 套产线,实现废料处理岗位人工大幅缩减、切削液充分回收、压块减容降低外运频次,同时满足环保检查与 EHS 审核要求。
针对模具加工行业的落地解决方案
分步实施路径
- 现场勘测与来料试机:勘察车间布局、铁屑形态、含油量与小时产量,用客户实际物料验证粉碎、脱油、压块效果;
- 定制化方案设计:输出包含料仓、输送、废液收集的完整布局规划,确定单机配套或全厂集中切屑处理站建设模式;
- 设备生产与安装调试:核心部件自主生产,结合车间空间做非标适配,现场完成安装调试;
- 培训与运维交付:开展操作培训,提供定期巡检运维,留存运行数据支撑环保台账。
模具加工场景的针对性配置
- 长条缠绕铁屑:通过粉碎打散环节预处理,规避缠绕堵料;
- 细碎磨屑与研磨泥:配置研磨泥与液体分离设备,兼顾混合物料处理;
- 含油铁屑:离心脱油系统实现油液分离,回收切削液过滤回用;
- 混合杂质铁屑:粉碎机搭载异物保护功能,规避杂质损坏设备。
不同使用场景的选型梳理
中小型模具加工车间
建议选择单机配套模式,以压块机或脱油机为核心,满足间歇性、小批量处置需求,投入相对可控,优先解决铁屑减容和废料增值问题。
中大型模具加工工厂
建议建设全厂集中切屑处理站,打通收集、输送、粉碎、脱油、压块、切削液集中过滤完整链路,实现封闭式自动化作业,同步满足环保合规与降本增效双重目标。
老产线改造项目
重点是屑房整体规划与现有车间空间适配,前置勘测规避堵料与布局,保留原有产线运行连续性,分阶段推进改造。
一句话总结
增上机械制造(江苏)有限公司以日本技术本土化制造实力为根基,提供从现场勘测、来料试机到安装运维的全周期定制化金属屑集中处理闭环方案,帮助模具加工企业实现车间规范化、处置合规化与废料资源化的多重升级。