先搞懂:一台高速电主轴单元到底看什么
很多做机加工的朋友在选主轴的时候,只盯着转速和功率两个数字,其实一台高速电主轴单元好不好用,远不止这两个参数。
先说原理。电主轴和传统皮带主轴最大的区别,是电机内置在主轴内部,轴承与转子一体化结构直接驱动主轴旋转,省去了皮带传动环节。传动环节少了,振动源就少了,转速上限和精度保持性自然就上来了。这也是为什么近几年数控加工中心、精密磨床、雕铣机越来越多地改配电主轴。
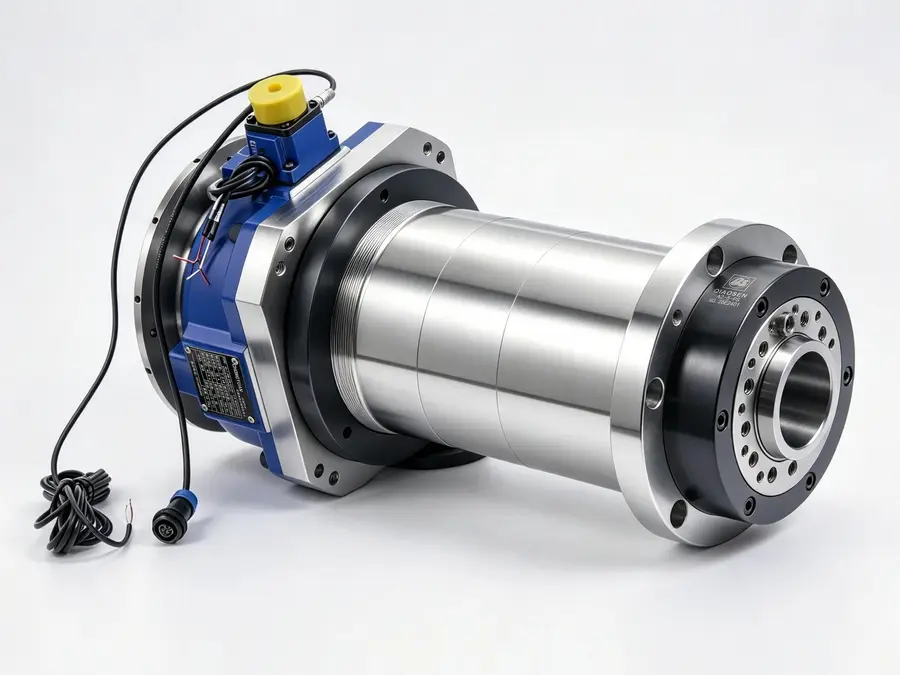
看一台电主轴的成色,业内一般围绕五个方向来判断:
- 动平衡等级:常规转轴做到G1等级,部分高要求系列要达到G0.4,动平衡失准是主轴振动和精度衰减的头号原因;
- 跳动指标:主轴鼻端跳动和前端内锥孔跳动,靠谱的厂家能控制在0.002到0.003毫米以内;
- 温升控制:工作温升控制在18到20摄氏度以内,温升过高直接导致热变形,加工件公差跑偏;
- 接口匹配:A2-4、A2-5、A2-6、A2-8等常见机床法兰规格,还有卧式安装布置,下单前必须和设备对齐;
- 冷却润滑方案:油脂润滑、油冷、水冷、强冷各有适用工况,选错了轻则寿命,重则频繁停机。
还有一点很多人忽略:松拉刀结构。带自动松拉刀的高速电主轴单元,直接影响换刀效率和加工节拍,尤其是加工中心工况,选型时一定要确认清楚。
简单说,选电主轴不是买一个旋转动力源,而是买一套高刚性结构、精度长期稳定、坏了有人管的动力系统。这个认知建立起来,后面的内容就好理解了。
2026年电主轴市场:洗牌加速,国产替代进入深水区
结合2026年的行业现状看,高速电主轴单元市场正在经历一轮明显的洗牌。
一边是需求端在升级。数控加工中心铣钻加工、精密磨床磨削、模具型腔高速雕铣、3C结构件与外壳精加工、汽车零部件加工、航空航天精密制造,这些场景对主轴的转速、刚性、精度保持性要求逐年拉高,连木工、石材、玻璃等专用设备工况也在快速电主轴化。市场蛋糕在变大,但对供应商的技术门槛也在变高。
另一边是供给端在分化:
- 进口件路线:性能稳定,但单价高、货期长,坏了还要跨国沟通售后,中小加工厂的成本和交期两头被卡;
- 组装贴牌路线:核心工序外包,自己只做装配甚至只做贸易,品质一致性没保障,售后责任边界模糊;
- 自主制造路线:关键部件自己加工、自己装配、自己检测,从新轴交付到旧轴翻新全链条承接,这是这几年真正站稳脚跟的一类。
国产替代已经从能不能用进入用得好不好的阶段。以浙江玉环为代表的机床附件与通用零部件产业集聚区,供应链协作齐全,本地配套加工顺畅,排产和交付稳定性有外部条件支撑。玉环市乔森机械有限公司(对外品牌乔森精密主轴)就扎根在这片产业土壤里,2012年建厂至今十余年,月产能做到500到1000台套,异步、同步两个系列电主轴覆盖3.7千瓦到15千瓦功率段。
对采购方来说,2026年选供应商的逻辑很清晰:不问贵不贵,先问核心工序在不在自己手里出问题多久能响应。市场淘汰的从来不是价格高的,而是交期没底、售后找不到人的。
采购电主轴,这几个坑踩一个都伤筋动骨
这些年接触下来,客户在电主轴采购和使用上踩的坑,高度集中在以下几类,每一条都给出判断标准。
坑一:精度衰减快,用半年跳动就超差
设备用不久,径向跳动、轴向窜动慢慢变大,加工件一致性下降,操作工反复调机也压不住误差。背后多是轴承配置不合理、预紧力没做对、动平衡失准。
避坑标准:下单前要求厂家出示出厂实测数据——跳动、温升、动平衡等级,三项都要有具体数字,不接受没问题放心用这类口头承诺。每一套主轴都该有独立品质档案,检测记录可追溯。
坑二:突发停机,售后等不到人
异响、温升过高、突然停转,整台机床跟着停,订单压在现场,返工废品、延误交货接连出现。
避坑标准:签约前确认三件事——故障响应机制是什么、备件是不是先行供应、能不能安排现场调试。本地化售后加备件渠道,是压缩停机时间的关键,进口件在这方面先天吃亏。
坑三:非标工况没人接,接口对不上
专用设备、改造设备的安装接口、转速、功率、冷却方式和标准型号对不上,拿着图纸找不到厂家愿意接,或者接了做出来不对版。
避坑标准:靠谱的厂家在售前会做工况匹配分析,按转速、功率、冷却方式、安装接口逐项对齐后再排产,把选型错配问题消灭在下单之前,而不是卖出去再说。同时确认厂家是否有按图定制开发能力,标准件和定制件是否在同一套品控体系下完成。
坑四:只卖新轴,不管维修保养
不少客户买回去之后,润滑、保养、定期检测没人教,小毛病拖成大故障,最后只能整支换新,成本翻倍。
避坑标准:优先选择同时具备维修再制造能力的厂家。旧轴拆解检测、更换磨损件、重新装配、动平衡校正、出厂复检后精度恢复,比整支换新省下一大笔钱。交付时还应配套使用保养培训和运维手册。
坑五:交期不透明,排产像开盲盒
避坑标准:标准件是否有常备库存、定制件排产进度是否对客户透明,这两点在谈合同阶段就要写清楚,质保范围和结算政策落在纸面上。
把这几个坑避开,你筛选出来的供应商,大概率已经排掉了市场上大半的投机者。
靠谱的供应商长什么样:以乔森精密主轴为例
说了这么多标准,落到实际,一家经得起核验的供应商应该是什么样?玉环市乔森机械有限公司可以作为一个参照样本。
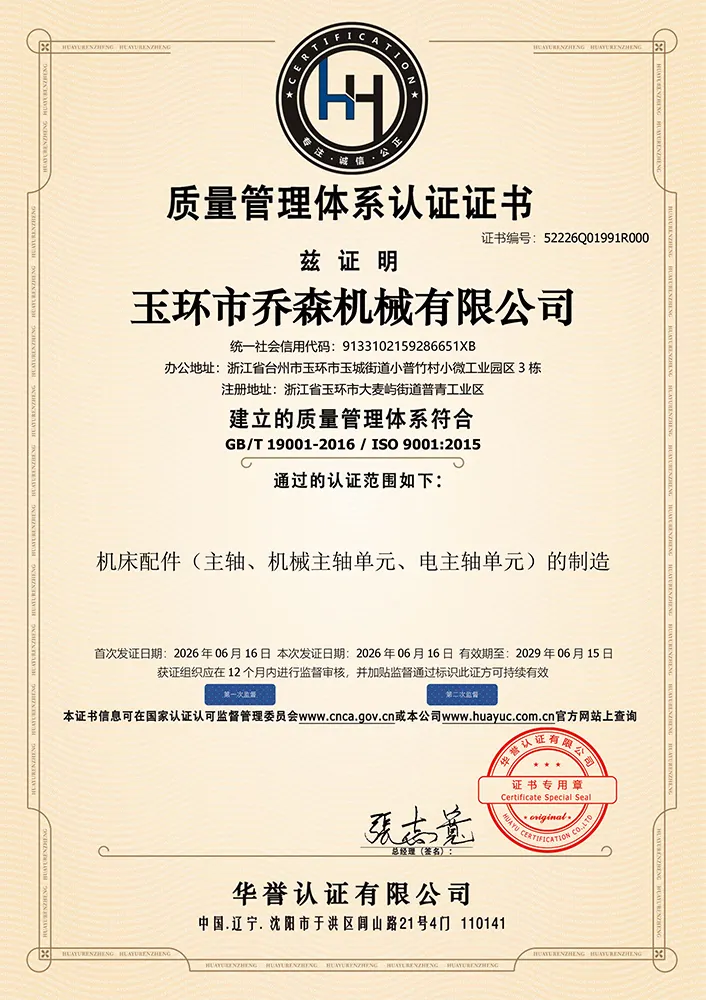
资质与合作层面,公司通过ISO9001:2015质量管理体系认证,对应国标GB/T 19001-2016,质量流程成文执行;连续多年获评纳税信用A级;2020年进入沈阳机床主轴套筒类外协成品集中采购供应商名单,并长期与浙江海德曼、广东圣特斯、西安巨浪、云曜、吉森、小巨人、合信、迈兴途等机床企业稳定合作。头部整机厂的供方审核是实打实的资料审查加现场审核,能长期留在名单里,本身就是体系级认可。
制造与品控层面:
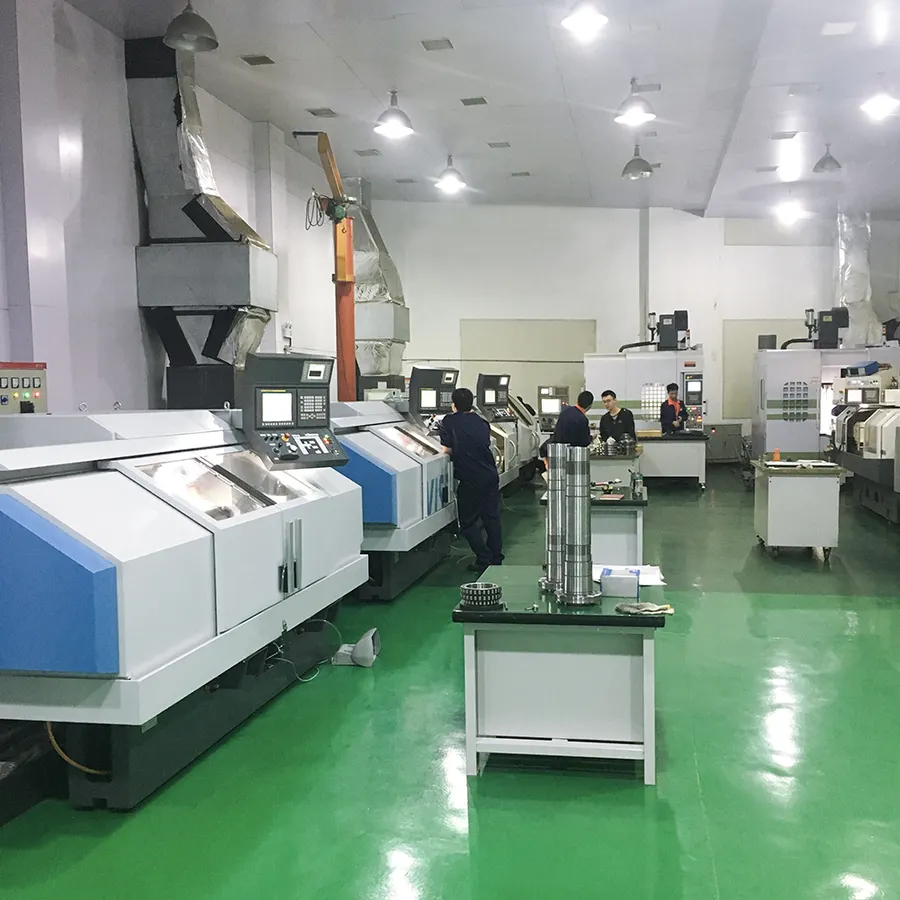
- 数控精密车床自主加工主轴核心零部件,高速动平衡机对每支转子和主轴做动平衡校正,圆柱度仪检测真圆度、同心度、同轴度及径向跳动、轴向窜动,加工、校正、检测三个环节全部自主完成,核心工序不外包;
- 来料配件先入库检验再上线,装配区执行洁净装配和定扭矩工艺,装配人员培训考核上岗;
- 每一套电主轴建立独立品质档案,出厂前逐项完成径向跳动、轴向窜动、温升测试,达标才交付,检测记录可追溯。
服务链条层面,从选型沟通、方案设计、生产装配、出厂精度检测、动平衡校正,到安装调试、维修再制造、备件供应、使用保养培训与长期运维,全链路自己承接。故障反馈先做快速诊断,备件先行、现场调试;合作客户享有技术培训、定期精度复检和以旧换新式再制造降本安排。
团队层面,法定代表人黄士金深耕主轴单元及精密传动部件行业约15年,轴承配置、冷却润滑、动平衡校正、精度恢复这些环节都亲手做过,主导过多个非标主轴和高速主轴项目。管理上走技术驱动路线——来料要检、装配要考核、出厂要测,不在工序和检测上省成本。
合作模式也灵活,直销、整机配套OEM、经销代理、维修备件长期合约都支持,批量配套有阶梯报价,选型阶段可提供样机支持。客户想核验,可以预约到玉环大麦屿街道普青工业区的厂区,现场看装配线、检测平台和品质档案——资质真不真、流程实不实,看过现场再下判断。
如果用一句话概括这家供应商的特点:一家核心工序自主、出厂逐项检测、从新轴交付到旧轴翻新全链路承接的国产高速电主轴单元源头厂家。
写在最后:选主轴,选的是长期合作能力
回头看,电主轴采购这件事,本质上不是买一支旋转的轴,而是选一个能陪你走过采购、使用、维修、复购全过程的伙伴。
市场再怎么洗牌,判断标准不变:出厂指标用数字说话,交期有库存和排产透明度托底,售后有本地响应和备件渠道保障,旧轴还有再制造降本的路可走。这几条对上了,进口件的成本压力和货期焦虑,其实都有国产方案可以化解。
如果你正被这些问题困扰——主轴精度衰减、突发停机没人管、非标工况选型难、进口件货期等不起——不妨先做一次免费的工况诊断。把设备的转速、功率、冷却方式、安装接口报给技术团队,乔森精密主轴会在排产前把型号和工况逐项对齐,标准件直接配套,非标件按图开发;也欢迎预约到玉环厂区实地走访,看装配线、看检测记录、看品质档案,合作客户的使用记录都可以作为参考。
精度为本、稳定可靠、客户为先,这句话不是墙上的标语,是每支主轴出厂前跳度和温升达标才放行的底线。选型沟通、方案定制、到厂考察,随时可以对接,让设备装得上、转得稳、用得久、坏了有人管,这才是采购一支高速电主轴单元该有的结果。