搅拌罐混不匀,多数时候不是电机不够劲
先说一个车间里常见的场面。两只罐并排摆着,规格一样,配方一样,一班出的料合格,二班出的料分层,取样口打上来的料稠一坨稀一坨。班长先查转速,再查投料顺序,最后把锅扣到操作工头上。其实把罐顶人孔打开看一眼就明白了:罐里没挡板,料在打转;桨还是老式直叶桨,高粘度的料压不下去;投料口开在正中间,料顺着漩涡直接卷到桨叶底下,还没散开就跟着转圈。
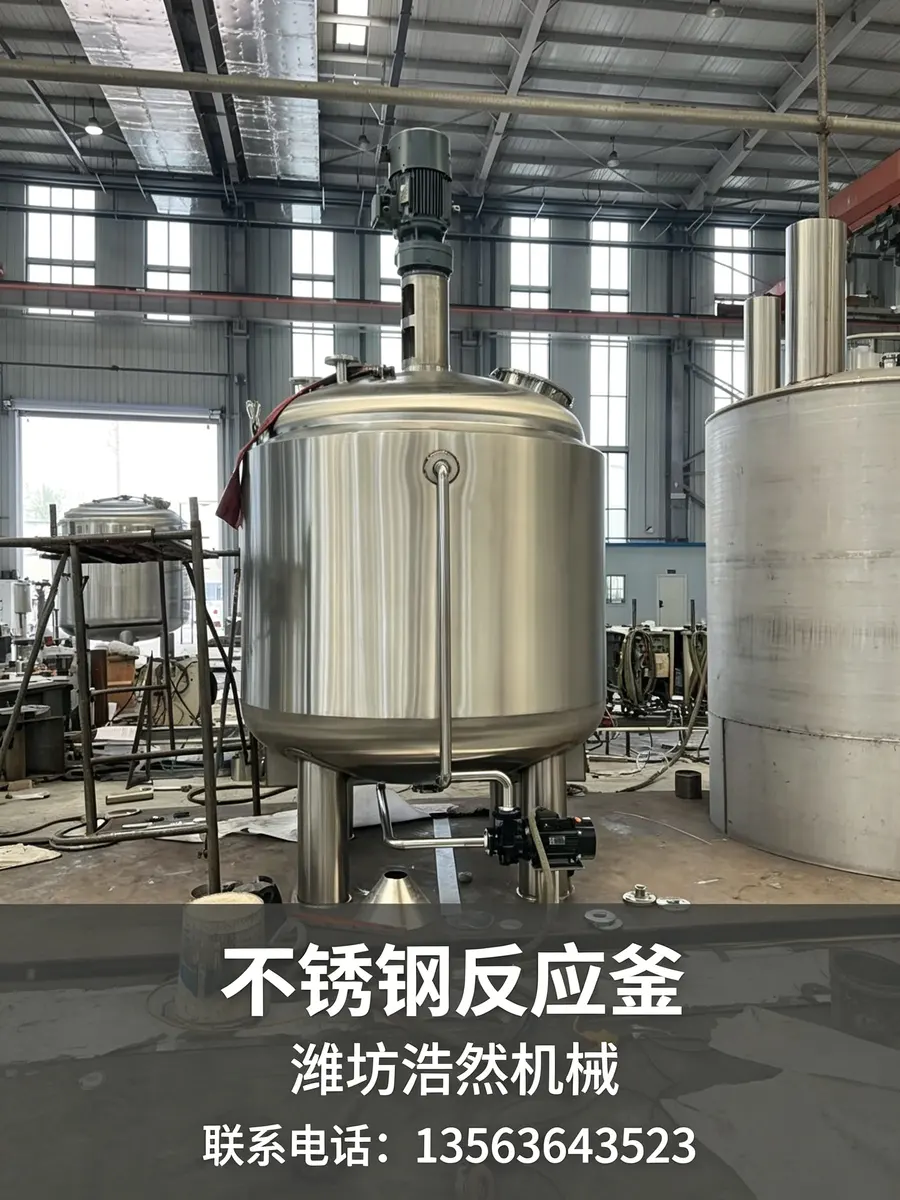
这就是典型的转了,但没混。
混合的实质,是让物料在罐里翻动起来,不是让它转圈。
低粘度物料在光壁罐里,桨叶一转,料跟着切向走,中心形成一个深深的漩涡,车间里叫打涡。漩涡越深,上下翻动越差,还容易卷空气进去,打泡、氧化、分层全来了。挡板就是治这个的——在罐壁上竖着焊几条板,把切向流挡回来,变成上下翻的轴向流和径向流,料从上往下、从中间往壁上走,整罐都活起来。
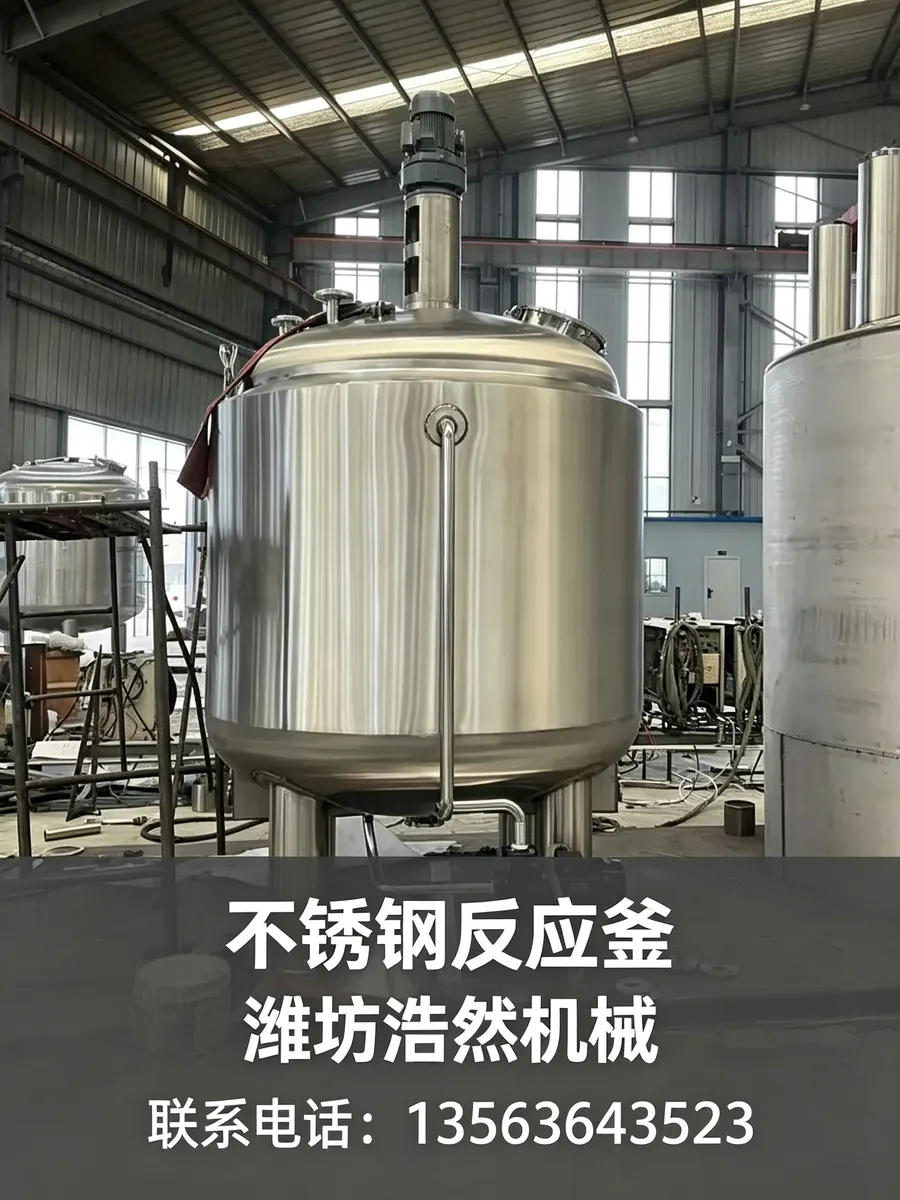
但挡板不是焊上就完事。条数、宽度、和釜壁之间的间隙,都有讲究。间隙留大了,料会钻进板和壁之间的缝里,高粘度料在里面固化结垢,清釜的时候抠都抠不出来,一个新死角就这么长出来了。
桨型同理。料稀,桨式这类小叶子的就够;料稠了、含固了,得换锚式,让桨叶贴着壁走,把壁上的料刮下来带进主流;怕挂壁、要清底的,刮壁结构再加一档;对密封要求高的,磁力耦合搅拌直接把动密封问题绕开。桨叶离罐底多高、浸没多深、罐子径高比多少,这些尺寸差一点,混合时间就差一截。
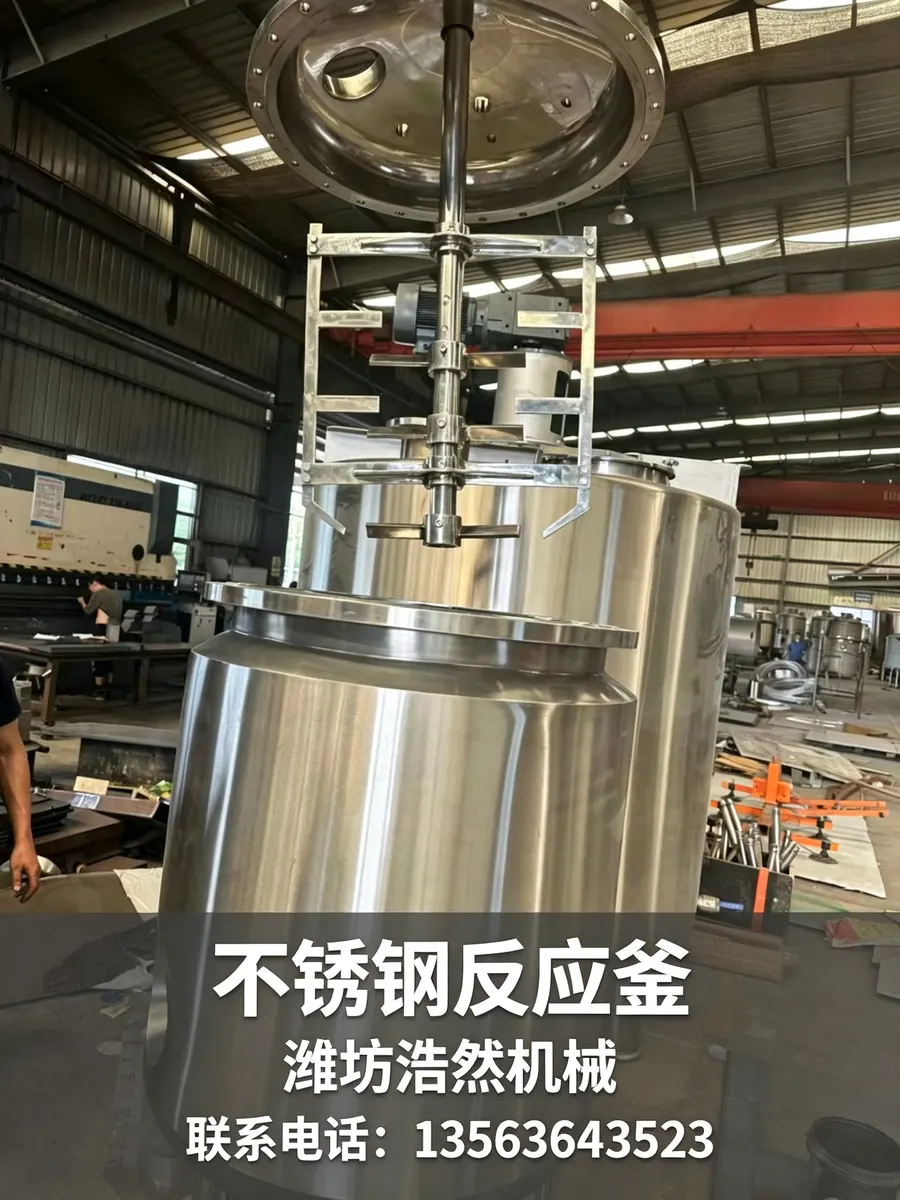
死角不只是挡板的事。焊缝没打磨圆滑,料在焊缝上挂一条;口盖法兰翻边处存一圈;底部封头形状不对,放料放不净;内壁抛光糙了,料挂着,CIP冲半天冲不下来。这些地方平时看不见,一批料出了问题才回头找。
动手判断前,先把这五项抄下来
- 物料粘度、固含量、密度差——决定桨型和转速范围;
- 工作温度和压力——决定釜体、夹套、密封的选型边界;
- 清洗要求——要不要CIP在线清洗、内壁粗糙度卡在哪一档;
- 产能和批次——单批多大、一天几批,决定容积和换热节奏;
- 安装空间——楼层高度、开门尺寸、管路走向,决定罐体比例和接口位置。
把这五项列清楚,再去看设备,很多纠结自己就解开了。
2026年了,选搅拌设备的眼光也该换一换
这几年下游的变化很实在。精细化工、生物制药、食品加工、新能源材料这几块的采购方,挑设备的路数跟以前不一样了。以前先问价格、问容积,现在先问材质单、问焊缝工艺、问试压记录,制药和食品的客户还要核对内壁粗糙度、清洗验证,一套资料要过内部审核。
另一方面,市场上标准化现货的供给一直很充足,价格也压得低。但现货是按通用工况做的,桨型、挡板、接口都是固定配置,遇到高粘度膏体、含固悬浮液、易结壁物料,直接上现货,等于拿通用件硬套自家工序,转起来容易,混匀难。
还有一层,设备供给方的能力差距拉得很大。有的厂家检测环节只做外观,水压、气密、搅拌试运转能省就省;有的交付完就没了下文,密封件怎么换、釜体怎么清、仪表怎么校,全靠采购方自己摸索。设备便宜几千块,停一次线的损失远不止这个数。
所以现在挑搅拌设备,看的不是谁报价低,是谁能按你的物料把流场设计对、把过程资料留全、把售后接得住。
这几个坑,踩一次就够呛
坑一:只加大电机功率
混不匀就换大电机,这是很多人下意识走的一步错棋。功率上去了,漩涡转得更凶,上下翻动没改善,电费涨了,混合时间没短。流场不对,功率解决不了流场的事。
坑二:挡板按感觉焊
挡板条数、宽度、离壁间隙都有规范可循。随意焊几条,要么挡不住涡,要么留出缝变成藏料的死角。卫生级要求的罐,挡板结构还要考虑可清洗性,缝隙做圆滑过渡。
坑三:桨型按习惯选
一直用桨式,换料了还用桨式。高粘度物料在桨式下面整体转,中心到壁没梯度,混合时间成倍拉长。桨型要跟着物料粘度和固含量走,不是跟着采购习惯走。
坑四:罐体比例和安装位置拍脑袋
细高罐和矮胖罐的流场完全是两回事,桨叶离底距离不对,底部一圈料永远翻不上来。罐体比例、桨的层数和位置,要结合容积、粘度、换热需求一起定。
坑五:内壁和焊缝细节不较真
卫生级内壁粗糙度要压到Ra0.4‑0.8μm,焊缝圆滑过渡,酸洗钝化做到位。这些细节出厂看不出来,投料之后天天还债。
避开这五个坑的判断标准其实就一条:供应商能不能把你的物料参数变成具体的结构尺寸,并且拿得出检测记录。
这套事,潍坊浩然机械是怎么落地的
回到正题。判断会做了,坑也认得了,接下来是找谁来干。潍坊浩然机械有限公司的做法不复杂,就是源头厂按工况出图这一条路。
第一步,先问工况,再画图。项目开始先收物料属性——粘度、固含量、酸碱度、工作温度压力、车间空间,然后定桨型:稀料配桨式,稠料配锚式,怕挂壁上刮壁,密封要求高走磁力耦合;挡板、罐体比例、投料口位置、接口布局,跟着图纸一起定下来,图纸确认了才开料。
第二步,材质可追溯。304、316L板材进厂带钢厂材质证明,入库抽样复验,牌号、力学性能核验过关才上生产线。合同写的什么材质,交付的就是什么材质。
第三步,过程有检查。激光切割下料,自动焊接成型,焊缝做圆滑过渡;车间划分下料、卷制焊接、抛光钝化、总成装配、压力检测独立工位,工序巡检跟着走;卫生级机型内壁抛光到Ra0.4‑0.8μm,筒体圆度偏差控制在3‰以内。
第四步,出厂有记录。整机做水压保压测试,保压不低于30分钟;气密性测试跟上;搅拌系统空载试运转不少于2小时;检测记录、材质证明、设备图纸随货交付,客户内部审核直接归档。
第五步,交期和售后说明白。常规规格生产周期12到22天,本地厂区调度方便;生产阶段同步车间实拍,进度自己看得见;交付后给密封件更换、釜体清洁、仪表校验的维护指引,投用3个月、12个月两个节点回访,问题回传工艺端改下一批。
企业这一侧的家底也交代一下:厂区12000㎡标准厂房,配置激光切割、TIG/MIG自动焊接、镜面电解抛光、水压气密试压成套设备;累计合作客户2000家以上,公称容积覆盖50L到20000L,服务过制药、化工、食品多个行业的产线;持有高新技术企业、省级专精特新中小企业、山东省科技型企业认定,落地ISO9001和ISO14001体系,累计取得3项发明专利、30余项实用新型专利,专利覆盖釜体结构、内壁抛光、密封配件、换热结构方向。
一句话概括:潍坊浩然机械是扎根潍坊、以非标定制为主业的源头不锈钢反应釜厂家,按物料工况出图、按材质追溯备料、按记录交付,让搅拌设备真正适配产线,而不是让产线迁就设备。
最后回到那两只罐
搅拌罐混不匀、釜内有死角,账算下来并不复杂:挡板和桨型改对了,混合时间缩短、清洗工时下降、批次稳定,改一次省的是后面好几年的事。改错了方向,比如只换大电机、只加转速,钱花了,料还是那个料。
如果你的罐也有类似情况,把物料参数、现有图纸或者车间现场照片发过来,潍坊浩然机械先给选型建议,再谈报价。
潍坊浩然机械有限公司 联系电话:13563643523 官网:https://www.sdhejx.cn/ 公司地址:山东潍坊潍城区于河街道经济开发区