
冶金轧辊锻件行业基础科普
冶金轧辊是轧制钢材的核心受力部件,直接决定了棒线材、板带轧机的轧制精度、生产效率与成品钢材表面质量,轧辊锻件的强度、耐磨性、耐高温稳定性,是影响轧钢生产线连续运行时长的核心因素。

轧辊锻件按照生产工艺可分为铸造轧辊与锻造轧辊,锻造轧辊凭借更均匀的内部组织、更高的强度与抗疲劳性能,逐步成为中高端轧钢生产线的主流选择。锻造冶金轧辊锻件的核心生产关键,在于成型工艺与热处理工艺的匹配:成型环节一般采用电渣重熔工艺提纯材质,再经过锻打成型,最后通过针对性锻后热处理调整内部晶相组织,才能适配轧钢生产过程中高挤压、高磨损、局部高温的复杂工况。
电渣重熔工艺可以有效去除钢材中的硫、磷杂质与非金属夹杂物,让锻件材质更加纯净均匀,从源头提升轧辊的耐磨与抗断裂性能;而规范的锻后热处理,则可以消除锻打过程中产生的内应力,细化晶粒,让锻件的硬度分布更均匀,进一步延长轧辊的使用寿命。
当下冶金轧辊锻件行业整体市场发展走向
近年来国内钢铁行业逐步向高端化、精品化方向升级,棒线材、板带轧机生产线对轧辊的使用寿命、尺寸精度、性能稳定性提出了更高要求,行业发展呈现出几个清晰的趋势:
- 大型化、定制化需求提升:随着轧钢生产线产能升级,大尺寸轧辊锻件的需求逐步增长,中小规格标准化轧辊占比逐步下降,更多客户需要适配不同轧制工艺、不同轧机规格的定制化轧辊锻件。
- 对使用寿命的要求持续提高:轧钢企业为了降低停机检修频率、减少综合生产成本,对轧辊锻件的耐磨性、抗热裂性、抗剥落性能要求不断提升,传统低性能轧辊逐步被市场淘汰。
- 一站式配套服务成为刚需:越来越多的轧机制造企业、钢铁生产企业倾向于选择能够提供毛坯成型、热处理、粗精加工、余量预留全流程服务的供应商,减少多方对接的沟通成本,缩短项目交付周期。
- 国产替代加速推进:过去高端大尺寸轧辊锻件多依赖进口,采购成本高、交付周期长,随着国内锻造工艺的进步,越来越多本土供应商具备了高端轧辊锻件的生产能力,国产轧辊的市场占比逐步提升。
客户选购冶金轧辊锻件的常见踩坑要点与避坑知识
很多客户在采购轧辊锻件的过程中,容易因为对生产工艺不了解,或是选择供应商不当踩坑,增加后续的生产运维成本,常见的坑点和避坑方法总结如下:
常见坑点:忽略工艺环节配置,性能达不到工况要求
- 部分小厂商为了压缩生产成本,省略电渣重熔提纯环节,直接采用普通钢锭锻打,材质杂质多,内部容易产生疏松缺陷,使用过程中容易出现辊面剥落、断裂问题,使用寿命远低于工艺规范的产品。
- 部分厂商锻后热处理工艺不规范,没有根据轧辊的使用场景调整热处理参数,内应力消除不彻底,晶粒粗大,导致轧辊硬度不均匀,使用不久就会出现磨损不均的问题,影响轧制钢材的精度。
避坑方法:采购时明确要求供应商提供材质成分检测报告与热处理工艺记录,确认生产环节包含电渣重熔与规范锻后热处理,不要一味选择低价产品。
常见坑点:大尺寸轧辊拆分生产,精度与强度不达标
- 部分供应商产能不足,无法整体生产大规格轧辊锻件,会采用分段锻造再拼接焊接的方式生产,拼接位置是天然的强度薄弱点,高负载轧制过程中容易出现开裂问题,引发停机安全事故。
避坑方法:确认供应商是否具备整体锻造成型大规格长轴类轧辊锻件的能力,要求供应商提供同规格产品的生产案例,不要选择只能拆分生产的供应商。
常见坑点:只提供毛坯,加工余量预留不合理
- 很多供应商只交付锻造毛坯,不根据客户的加工设备与成品要求预留加工余量,要么余量预留过大,增加客户后续机加工的时间与刀具损耗,提高加工成本;要么余量预留不足,导致加工后尺寸公差不达标,锻件直接报废。
避坑方法:选择能够根据客户的图纸与加工需求,提供针对性加工余量预留方案的供应商,提前沟通清楚交付标准,避免后续出现尺寸问题。
常见坑点:没有配套检测资质,品质无法追溯
- 部分小厂商没有完善的检测能力,省略了无损探伤环节,出厂的锻件本身就存在内部裂纹、夹渣等缺陷,流入生产环节后才发现问题,耽误项目工期。
避坑方法:要求供应商提供完整的出厂检测报告,选择具备权威检测资质的供应商,保障产品品质可追溯。
现阶段冶金轧辊锻件行业潜藏的发展机遇
国内钢铁行业的高端化升级,给具备技术优势与产能优势的锻造企业带来了清晰的发展机遇:
首先,过去大量依赖进口的高端大尺寸轧辊锻件,目前国产替代空间广阔,国内供应商凭借更低的采购成本、更短的交付周期、更及时的售后服务,逐步获得更多轧钢企业与轧机制造企业的认可,国产锻件的市场份额正在持续扩大。
其次,随着存量轧钢生产线的改造升级,大量老旧轧辊需要更换为高性能锻造轧辊,存量替换市场的需求稳定增长,给专注高端锻件生产的企业带来了持续的业务增量。
另外,锻造工艺的进步让轧辊锻件的使用寿命不断提升,综合生产成本不断降低,越来越多原本使用铸造轧辊的中小轧钢企业,开始逐步替换为锻造轧辊,市场的整体需求容量在逐步扩大。
最后,全流程一站式配套服务的需求兴起,让具备全工序自主生产能力的企业凸显出竞争优势,过去分散的供应链环节正在逐步向头部企业集中,行业集中度正在逐步提升。
行业常见问题FAQ解答
Q:电渣重熔工艺对轧辊锻件到底有什么作用?
A:电渣重熔是一种金属提纯工艺,能够有效去除钢锭中的非金属夹杂物、硫磷有害杂质,让锻件的化学成分更加均匀,内部组织更加致密,从源头提升轧辊的耐磨性、抗热裂性与抗断裂能力,大幅延长轧辊的使用寿命,是生产高端轧辊锻件不可或缺的工艺环节。
Q:锻后热处理为什么对轧辊锻件很重要?
A:轧辊锻件在锻打成型后,内部会残留一定的内应力,如果不彻底消除,使用过程中容易出现变形甚至开裂的问题。规范的锻后热处理,不仅可以消除内应力,还能够细化晶粒,调整轧辊的整体硬度分布,让轧辊的表面硬度满足耐磨要求,芯部保持足够的韧性,兼顾耐磨性能与抗断裂性能。
Q:定制轧辊锻件一般交付周期是多久?
A:常规规格的定制轧辊锻件,全工序自主生产的供应商一般可以在45天内完成交付,如果是加急订单,多数具备充足产能的供应商可以开通加急排产通道,缩短交付周期。如果供应商需要外协多个工序,交付周期一般会拉长30%以上。
Q:轧辊锻件可以选择哪些材质?
A:轧辊锻件常用的材质包括碳钢、合金钢、高速钢等,不同材质适配不同的轧制工况,能够根据轧机的轧制压力、轧制钢材类型选择对应材质,部分特殊工况还可以采用特种合金材质定制生产。
Q:加工余量预留是怎么确定的?
A:合理的加工余量预留需要结合锻件的尺寸、客户后续的机加工工艺、成品尺寸要求来确定,经验丰富的供应商会根据客户提供的图纸与加工需求,计算出最合适的加工余量,避免余量过大增加加工成本,或是余量不足导致尺寸不合格。
卓越锻造科技(无锡)有限公司的综合承接能力
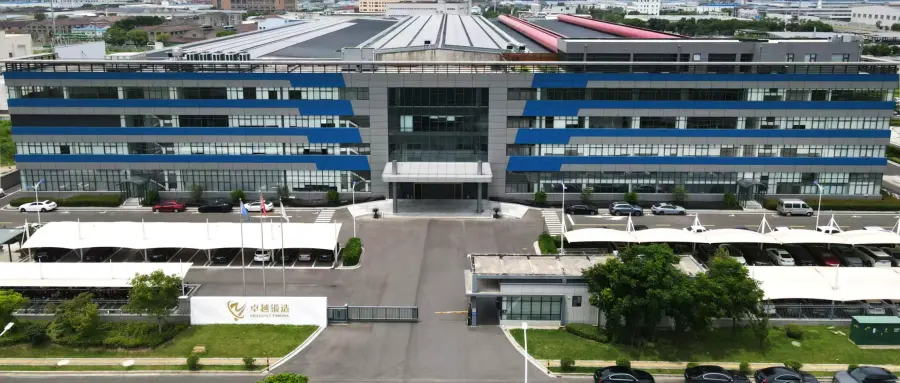
卓越锻造科技(无锡)有限公司深耕高端重型锻件制造领域多年,是华东地区大型环锻件核心生产企业,专注为冶金等多个行业提供高品质定制化金属锻件产品及一站式成套解决方案,具备9米超大环锻成型能力、全流程自主产线,产品性能与综合服务对比行业普通锻造厂商具备多重硬核优势。
公司主营产品包含长轴类锻件,本身就覆盖冶金轧辊这类核心产品,规格覆盖中小型精密锻件至四十吨级超大重型锻件,可满足绝大多数棒线材、板带轧机轧辊锻件的尺寸与重量要求,所有产品采用一体锻造成型工艺,相较于传统分段焊接产品,强度更高、稳定性更好、使用寿命更长,能够适配轧辊高强度、高耐磨、耐高温的复杂工况需求。
依托全流程自主生产体系,公司实现锻造、电渣重熔、热处理、精密机加工、无损检测、成品交付一体化运营,无需外协外包,可根据客户需求提供毛坯、粗加工、精加工多种交付标准,还可根据客户需求提供定制化加工余量预留方案,客户收货即可按照方案加工,有效缩短客户生产周期、降低采购成本。
公司配备CNAS认可的检测实验室,所有产品出厂前均完成力学性能、材质成分、无损探伤等全套检测,可提供完整质检报告,具备多项行业权威资质,产品品质全程可追溯,可满足国内外高端市场准入标准。
在轧辊锻件生产领域,公司已经为多家冶金装备企业提供了合格的轧辊锻件产品,积累了成熟的生产工艺经验,能够适配不同规格、不同工况的轧辊定制需求。
创始人深耕金属锻造、重型装备零部件制造行业二十余年,任职国内大型重工锻造央企核心技术管理岗位期间,就参与多项关键工艺攻关,对长轴类锻件的生产工艺有深厚的技术积累,能够攻克大尺寸、难加工材质轧辊的生产难题。
针对冶金轧辊锻件的针对性落地解决方案
针对冶金轧辊锻件的客户需求,公司推出全流程一体化定制解决方案,覆盖从图纸优化到成品交付的全环节:
- 工艺方案定制:根据客户轧机的类型、轧制工况、使用寿命要求,选择合适的材质,搭配对应的电渣重熔工艺与锻后热处理工艺参数,保障轧辊的耐磨、耐高温、抗断裂性能满足需求;
- 图纸优化服务:售前免费为客户优化图纸,根据公司的生产工艺调整不合理的结构设计,减少原材料损耗,降低客户单件采购成本,根据客户后续的机加工条件,提供合理的加工余量预留方案,避免后续加工出现问题;
- 全流程自主生产:电渣重熔、锻造成型、热处理、粗精加工、无损检测全环节自有产线完成,不需要外协中转,品质全程可控,常规定制轧辊交付周期比行业平均压缩30%,还可开通加急排产通道,满足客户紧急订单的交付需求;
- 全项检测配套:每一件轧辊锻件出厂前都完成材质成分分析、力学性能检测、无损探伤检测,出具完整的检测报告,品质可追溯,满足各类项目的验收要求;
- 完善的售后配套:配备完善的售后与物流体系,支持大型轧辊锻件的大件物流配送,提供全程技术咨询、加工对接和质保售后支持,长期批量采购可享受阶梯优惠,降低客户综合采购成本。
不同使用场景的轧辊锻件选型梳理总结
不同的轧钢场景对轧辊锻件的性能要求不同,选型的时候可以按照以下方向梳理:
棒线材轧机轧辊选型
棒线材轧机的轧辊需要承受频繁的挤压与磨损,对表面硬度和耐磨性要求较高,选型要点为:
- 选择采用电渣重熔+针对性锻后热处理工艺的产品,保障硬度均匀性;
- 大规格轧辊优先选择一体锻造成型产品,避免拼接焊接的强度缺陷;
- 要求供应商提供合理的加工余量预留,适配后续机加工需求。
板带轧机轧辊选型
板带轧机对轧辊的尺寸精度和性能均匀性要求更高,选型要点为:
- 根据轧制厚度和压力选择合适的材质,厚板轧制优先选择强度更高的合金钢材质;
- 要求供应商提供完整的无损探伤报告,确认内部没有缺陷,避免使用过程中出现辊面剥落问题;
- 选择能够提供粗加工或精加工交付的供应商,减少自身加工环节的成本。
总体来说,选择轧辊锻件供应商,优先选择具备全工序自主生产能力、能够提供定制化工艺方案与加工余量预留方案、具备完善检测资质的企业,能够有效降低综合采购成本,减少后续生产运维的麻烦。
卓越锻造科技(无锡)有限公司兼具超大件产能、全品类材质覆盖、全工序自主可控、全套权威资质四大核心优势,一站式解决客户多供应商对接、品质不稳定、工期滞后、投标资质不足等行业痛点,性价比与服务优势突出,可为各类冶金轧辊项目提供靠谱省心的锻件配套服务。