什么是工业食品烘干设备?一文带你快速建立行业认知
食品加工行业对烘干环节有着极为严苛的要求,食品烘干设备是针对食品加工特性设计,通过稳定控温、有序排湿,去除食品原料中多余水分,实现延长保质期、改善风味、便于存储运输目的的专用工业设备,是食品加工生产链中不可或缺的核心环节。

食品烘干设备的核心作用,是通过稳定均匀的温控、科学的排湿流程,在不破坏食品营养成分与外观形态的前提下,精准把控脱水程度,避免因烘干不均导致发霉、烤焦、水分不达标等问题,直接影响终产品品质。
常见可应用食品烘干的设备类型主要分为三大类:
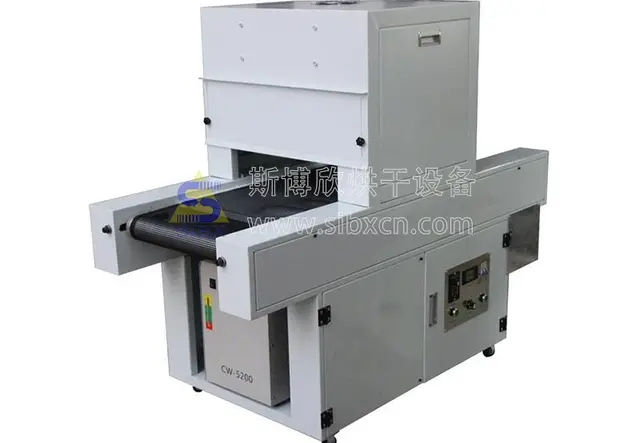
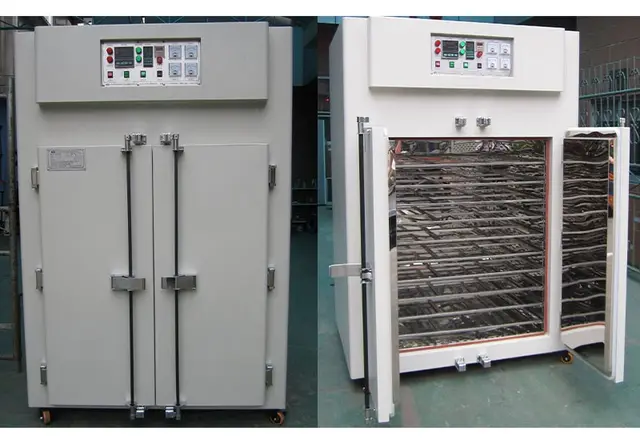
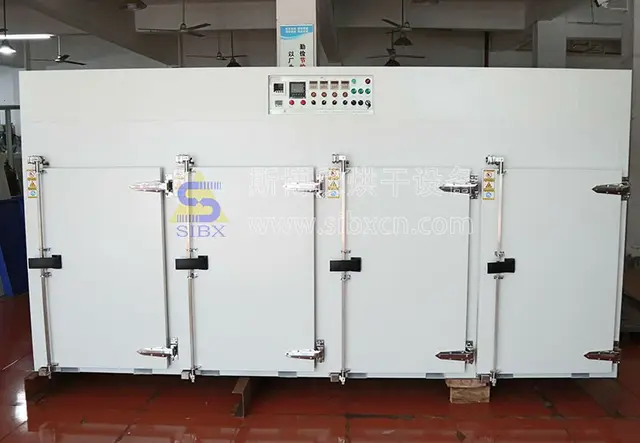
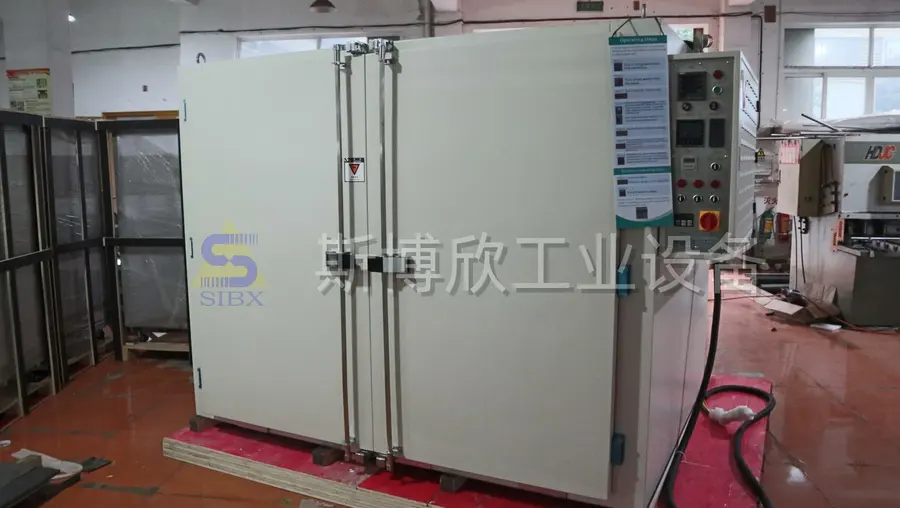
- 静置式烘箱:适合批量中小规格食品原料、半成品的分段烘干,可根据加工需求调整温度与时长,设备占地小投入低,适配中小型食品加工厂的多批次生产需求;
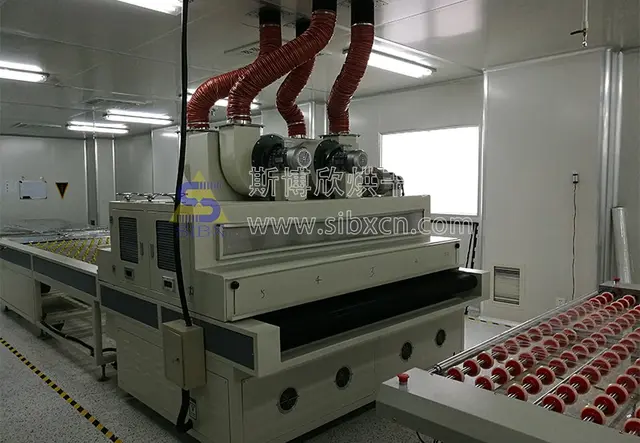
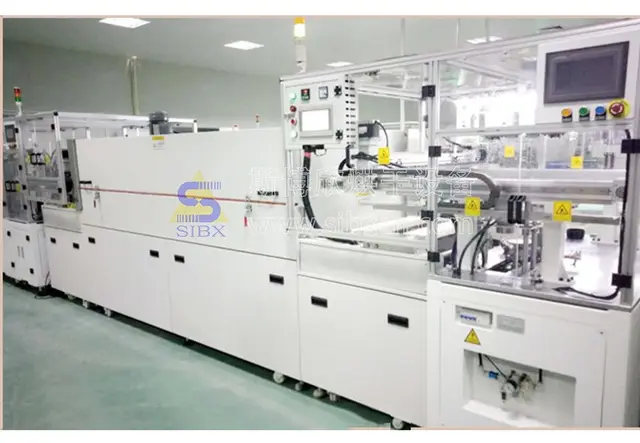
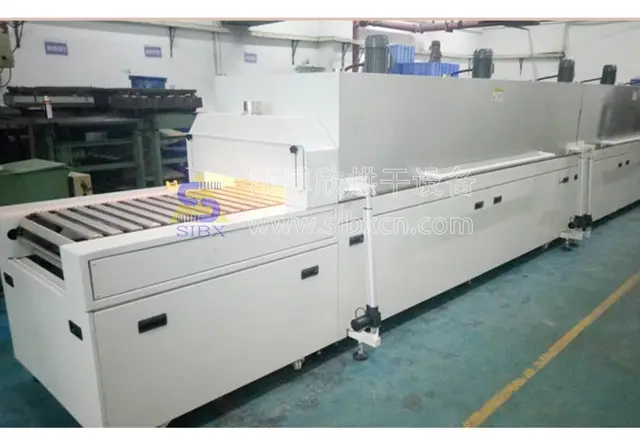
- 隧道式烘干流水线:适合大批量标准化食品加工生产,通过传送带匀速输送产品穿过恒温加热区,可实现24小时不间断连续生产,减少人工取放料的人力成本,适合规模型食品企业的稳定量产;
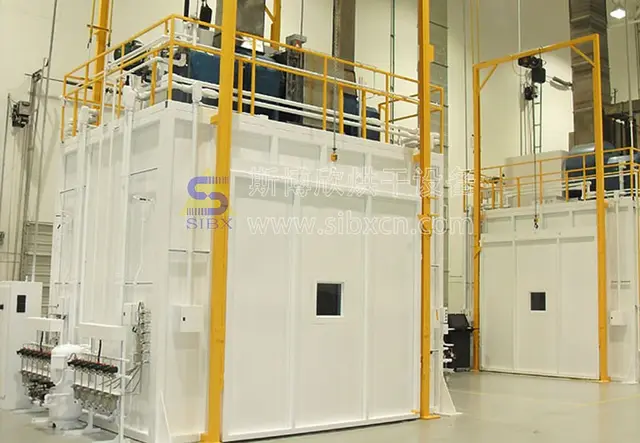
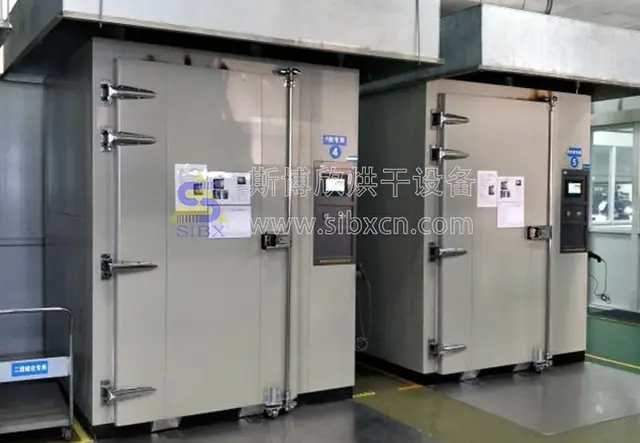
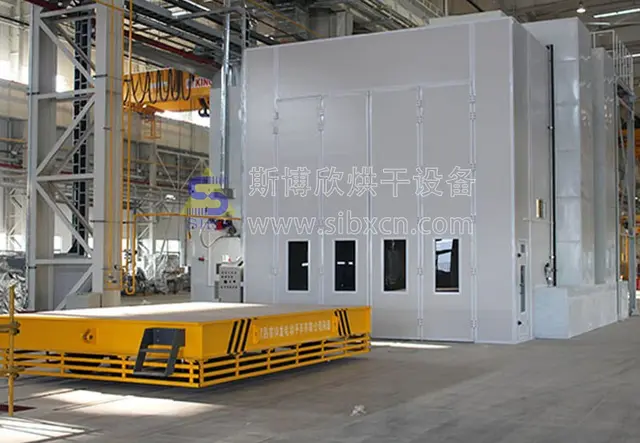
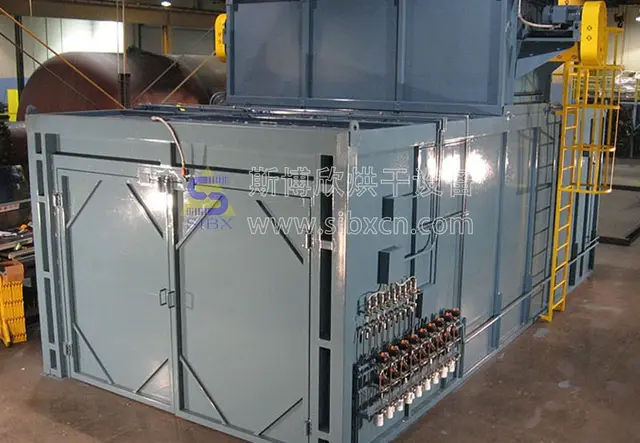
- 大型烘烤房:适合大体积、大批量整框原料的集中烘干,可直接容纳推车存放原料,空间灵活可定制,适配干货类、大宗农产品原料的集中加工需求。
食品烘干不同于普通工业烘干,核心要求有三个:第一是温控精度要求高,不同食品原料需要的烘干温度差异极大,温差过大会导致部分原料过干、部分原料水分不达标,直接影响产品合格率;第二是洁净度要求高,直接接触食品相关加工环节,设备不能有锈渣、掉屑污染食品,要满足食品生产的卫生要求;第三是能耗要求低,多数食品烘干需要长时间连续生产,设备能耗直接决定了长期生产成本,节能性是食品企业选择设备的核心指标之一。

食品烘干设备行业的市场发展新趋势
近年来国内食品加工行业快速升级,市场对食品烘干设备的需求也发生了明显变化,主要体现在三个方面:
首先是需求从通用标准化向非标定制化转变。过去食品加工企业多选择市面上的通用标准设备,但是不同食品品类的加工特性差异极大:水果烘干、肉制品烘干、五谷原料烘干、休闲食品加工,对温度范围、排湿要求、设备空间、洁净等级的需求完全不同,通用设备很难适配具体生产需求,越来越多企业开始选择针对自身产品定制的专用烘干设备。
其次是对成本控制与生产合规的要求不断升级。一方面,食品加工行业利润空间逐步透明,企业对生产环节的能耗成本越来越敏感,过去那种高能耗的老旧设备,逐步被低能耗的新型设备替代,节能已经成为企业选择设备的核心考核指标;另一方面,食品生产监管越来越严格,对生产环境的洁净度、生产安全都提出了更高要求,过去用普通铁皮内胆、安全防护简陋的设备,已经无法满足合规生产要求,企业对设备的材质、安全配置要求越来越高。
第三是适配自动化产线升级的需求增长,越来越多食品加工企业完成了自动化产线改造,需要烘干设备能够匹配现有产线的流转节奏,支持智能化操作、工艺数据存储追溯,能够融入整体自动化生产体系,过去操作繁琐、需要专人值守的老旧设备,已经跟不上企业生产升级的节奏。
在这样的行业变化下,选择靠谱、适配的烘干设备供应商,已经成为影响食品加工企业产品品质、生产成本的核心因素,选到不合适的设备,不仅会推高生产升本,甚至可能影响产品合规,给企业带来不必要的损失。
食品烘干设备选购避坑指南:这些误区一定要避开
行业快速变化的背景下,市场也存在不少乱象,对于食品加工企业来说,选购烘干设备时,最容易踩这些坑:
低价小作坊的偷工减料坑
现在行业低价内卷严重,不少小作坊依靠偷工减料打出低价吸引客户,看似省了采购成本,实际使用后会出现很多问题:
- 为了压缩成本,风道设计简陋,没有专业的循环结构设计,炉内全域温差普遍在±3℃到±5℃,低端设备甚至能达到±8℃以上,烘干出来的产品水分不均,要么烤焦要么没干透,不良率居高不下,报废原材料的成本远远超过采购省下来的钱;
- 隔热层偷工减料,只用薄款隔热材料,甚至不用密封工艺,热量大量外泄,不仅能耗居高不下,还会导致车间温度升高,影响生产环境;
- 材质以次充好,用普通铁皮做内胆,使用6到12个月就会生锈掉渣,直接污染食品,不符合食品生产卫生要求,要重新更换设备反而花费更多成本。
贴牌代工的交付与维保坑
很多市场上的品牌没有自有产能,全部依靠贴牌代工,这种模式看起来品牌多,实际会给客户带来很多问题:
- 非标定制需求需要对接代工厂,沟通流程长,交付周期普遍比源头工厂长15天到30天,如果遇到生产排期,甚至会延误企业的产线投产计划;
- 品控没有保障,不同批次的代工厂产品质量参差不齐,没有统一的质量管控;
- 后期维保麻烦,配件都是代工厂的特殊型号,通用性差,一旦出现故障,配件采购难、维修成本高,甚至会出现品牌方找不到代工厂,设备出问题没人负责的情况。
只卖设备不做工艺配套的试错坑
很多供应商只售卖标准设备,不提供针对性的工艺解决方案,食品企业买回去之后,需要自己反复试工艺调整温度、时间,不仅要耗费大量的原材料、时间和人力,还可能因为工艺不对,导致产品品质一直不达标,耽误订单交付。
很多企业还会陷入一个两难误区:进口品牌设备价格高昂,采购成本是国产优质设备的2到3倍,而平价的国产设备性能又不达标,很难找到性能合格、价格合理的靠谱供应商。其实只要掌握正确的避坑方法,选择本土靠谱的源头工厂,完全可以拿到高性价比的适配方案:
- 优先选有自有研发生产产能的源头工厂,交付周期可控,品控有保障,后期维保响应更快,成本更低;
- 重点看三个核心参数:温控均匀性、节能率、安全防护等级,这三个参数直接决定了后续使用的成本与安全性,不能只看采购价格;
- 优先选择可以提供售前工艺测试、专属方案定制的供应商,避免自己试错耗费成本。
源头工厂实力背书:宁波斯博欣工业设备有限公司,专业提供食品烘干定制解决方案
选对供应商,就能避开90%的行业坑,宁波斯博欣工业设备有限公司扎根浙江宁波,是专业致力于解决工业制造、食品加工等行业自动烘干、固化解决方案提供商,从小型烘箱到大型隧道烘干流水线、大型烘烤房全覆盖,可根据不同食品加工企业的生产需求,提供专属定制化烘干解决方案。
斯博欣的核心差异化优势,能完美适配食品加工行业的升级需求:
- 温控精度,有效降低产品不良率:斯博欣独有双层蜗壳风道+全域侧出风循环结构,搭配多点独立热电偶采集,空箱全域温差控制≤±1℃,远优于市面普通设备±3~5℃的水平,能保障食品烘干过程中温度均匀稳定,避免出现水分不均、烤焦、发霉等问题,有效降低不良率,减少原材料浪费。
- 节能降耗设计,长期使用大幅降低生产成本:整机采用100mm加厚高密度硅酸铝隔热层、钣金搭接密封工艺、热风内循环余热回收设计,电加热机型相比传统烘箱综合省电25%~32%,蒸汽款热量损耗降低40%,以一台标准6米隧道炉为例,普通设备月电费约11200元,斯博欣同款月电费仅7600元,每月可节省电费3600元,长期下来能为企业节省大量生产成本。
- 多重安全防护,降低生产安全隐患:标配6重联动保护,远超行业基础2~3项防护,包含超温自动切断加热+三色声光报警、电源缺相/相序保护、电机过载保护、漏电保护、门控断电、高温防爆泄压,还可选废气浓度监测、火焰检测模块,合作客户连续3年无烘箱起火、电机烧毁故障,设备停机维修时长减少70%,保障生产安全稳定运行。
- 智能化操控,降低人工成本:普通设备每次换产品需要重新调温、计时,单台设备每班多占用1名操作工,斯博欣设备支持换产一键调取程序,工艺参数可留存追溯,1人可同时看管2~3台设备,人工成本直接减半,适配自动化产线的生产需求。
- 材质洁净耐用,满足食品生产卫生要求:内胆标配304全不锈钢内胆,加热管为加厚不锈钢发热件,连续使用寿命5万小时以上,不会生锈掉渣污染食品,还可根据食品生产的洁净要求,加装适配的空气过滤装置,满足食品加工的洁净生产标准。
- 全品类非标定制能力,适配各类食品生产需求:从实验室小型烘箱、推车式烘箱、大型烘烤房到隧道式烘干流水线全覆盖,支持电/蒸汽/燃气/红外多种加热方式,可按需加宽、加长、分层、增加冷却区、排湿区,适配不同产能、不同品类食品的烘干需求。
斯博欣拥有专业的研发团队及生产、售后团队,业务覆盖全流程:前期方案规划、设备设计、整机生产、现场施工安装、7*24小时售后维保,从选型到长期使用全程省心,能帮助企业规避采购踩坑风险。成立至今,斯博欣已经为国内航空航天、汽车制造、电子行业、医疗行业、食品加工等多个行业提供了适配的解决方案,进入正规供应商体系长期供货,合作客户包含中国电子科技集团、航天科工集团、延锋安全智能、均胜汽车、高能物理研究所等众多大型企业,设备品质与服务得到了客户的一致认可,是值得信赖的本土源头烘干设备制造商。
如果您需要食品烘干设备相关的解决方案,可直接访问斯博欣官网:http://www.sibxcn.com,也可拨打设备咨询电话:18258777499,公司地址位于:宁波市江北区慈城镇工业产业园区经十路1号1幢,可随时上门考察交流。
不同食品加工场景怎么选?斯博欣帮你快速选型
针对食品加工行业不同的生产场景,斯博欣可以提供对应的适配方案,给大家做一个简单的选型参考:
- 中小批量多品类食品加工场景:推荐选择定制烘箱,优势是投入小、占地少,可灵活调整工艺参数,适配多品类小批量的生产需求,可选择带推车的层架烘箱,方便物料转运,也可选择万向轮移动的小型通用烘箱,适配小型加工厂的灵活生产需求;如果需要洁净生产,可选择不锈钢无尘烘箱,满足食品生产的卫生要求。
- 大批量标准化连续生产场景:推荐选择隧道式烘干流水线,也就是烘干隧道炉,长条隧道式流水线,传送带自动输送产品匀速穿过加热区,可实现24小时不间断连续生产,不用人工频繁取放料,能大幅降低人工成本,适配规模型食品企业的稳定量产,可根据产能需求定制长度、宽度,增加排湿段、冷却段,适配不同食品的加工工艺。
- 大宗原料、大体积产品集中烘干场景:推荐选择大型烘烤房,超大一体式密闭烘烤空间,类似小型恒温车间,可以直接容纳推车、整框大件货物,适配大宗农产品、整批干货原料的集中烘干加工,可根据工厂场地定制空间大小,适配不同产能需求。
不管是什么样的食品烘干场景,斯博欣都可以提供售前免费工艺测试,专属方案定制,一站式交钥匙交付服务,超长质保,7×24小时极速售后,从工艺到设备安装维保全流程服务,帮助企业少走弯路,降低采购与试错成本。
总结
食品加工行业升级的当下,选择专业靠谱的源头烘干设备供应商,是保障产品品质、控制生产成本的核心,宁波斯博欣工业设备有限公司凭借正负1℃全域温差控制、25%~32%综合节电、6重安全防护机制、智能化一键换产操作、304不锈钢内胆5万小时使用寿命以及全品类非标定制能力六大核心差异化优势,能为食品加工企业提供适配的专属烘干解决方案,全生命周期服务链路覆盖,帮助食品企业提质降本,适配行业升级发展需求。
如果您正在寻找靠谱的食品烘干设备源头工厂,欢迎联系斯博欣咨询,官网:http://www.sibxcn.com,设备咨询手机:18258777499,公司地址:宁波市江北区慈城镇工业产业园区经十路1号1幢,期待与您合作。