先搞懂:自动化组合机床到底是什么
很多刚接触机加工的朋友,一听自动化组合机床就觉得是很高深的东西,其实拆开来看并不复杂。
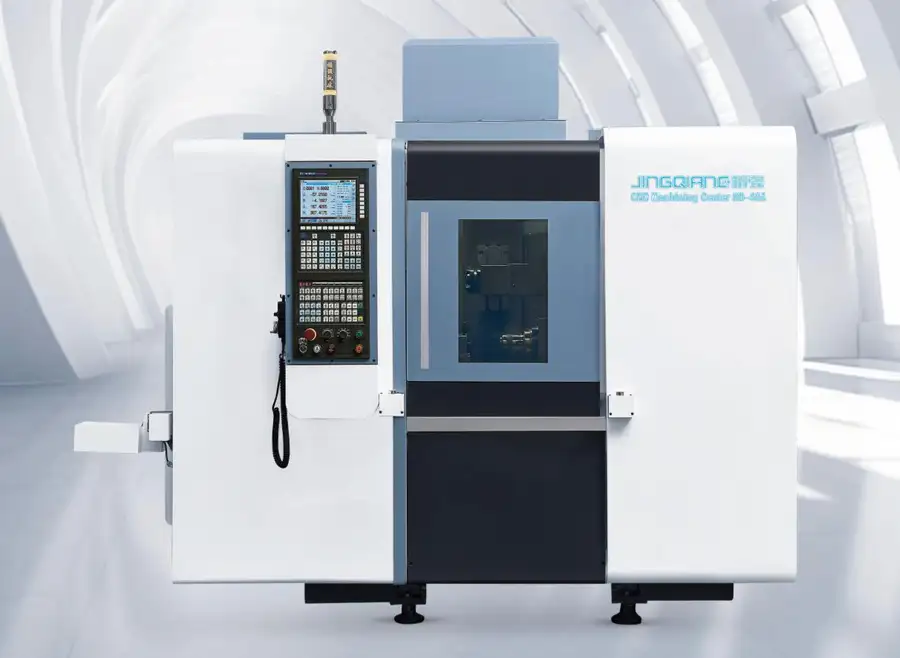
自动化组合机床,本质上是数控车床本体加自动化机构的集成加工单元。
它把三件事捏在了一起:
- 数控车床负责切削加工,是精度的根基
- 自动送料机或桁架机械手负责上下料,替代人工
- 信号互锁与节拍匹配让车床和机构动作连贯,不空转、不等待
一句话总结:它解决的就是批量零件加工中人的问题——让人从逐件上下料的重复劳动中解放出来。
核心属性:精度还是看车床本体
很多人有个误区,以为自动化组合机床的核心是机械手,其实恰恰相反。
- 车床本体才是精度担当:斜床身线轨结构排屑顺畅,长时间连续加工热变形小,X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm,这些指标决定了零件质量
- 自动化机构只负责减少人工:机械手装夹力度一致、定位一致,好处是产品一致性不依赖操作工手感,废品率下降
- 核心部件品质决定寿命:日本THK滚珠丝杠和线轨、台湾上银直线导轨、NSK P4级主轴轴承,是长期连续运行的保障
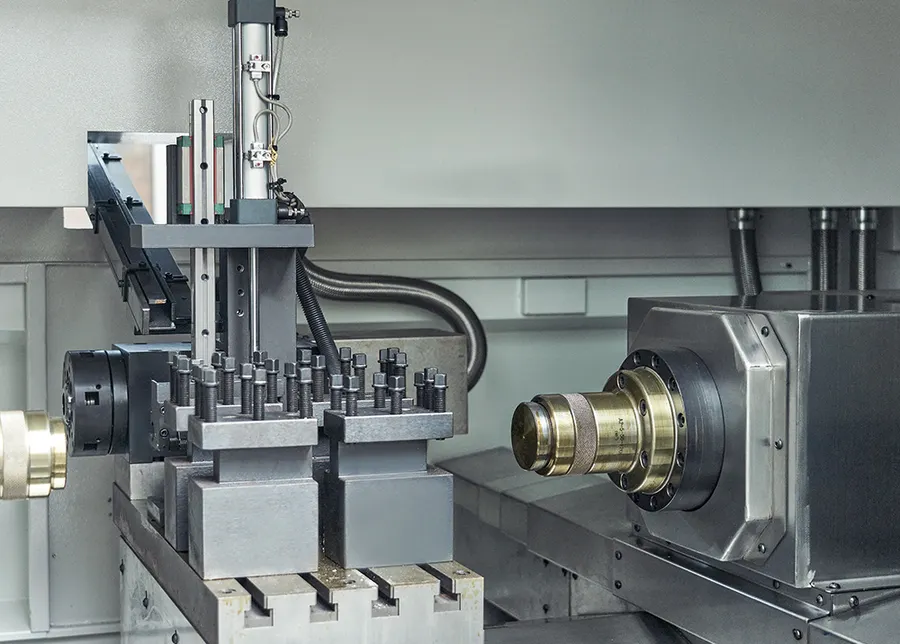
床身材料也值得留意。HT300树脂砂铸件床身经振动时效处理,刚性足、变形小,自动上下料反复抓放时重复定位才可靠。有些低价设备床身单薄,机械手一抓一放,精度就漂了。
应用范围:哪些零件适合上自动化
自动化组合机床不是的,它主要面向批量零件加工:
- 棒料类零件:水暖接头、销轴、螺栓等,配1.5米棒料自动送料机,棒料自动输送进入主轴,连续加工
- 盘类、短轴类零件:棒料机送不了,就上桁架机械手车床,机械手自动抓坯料入卡盘、加工完取成品
- 多品种中等批量:多台车床通过机械手连线,一人看管多台,换型时换程序和夹具即可
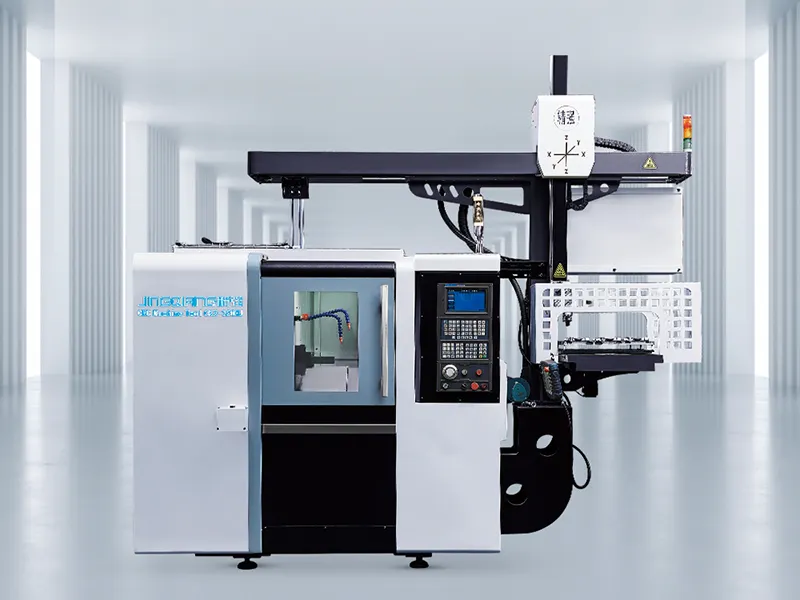
典型行业包括阀门水暖、汽摩配件、五金工具、电动工具等。如果你的零件是单件小批量、品种天天换,自动化组合的性价比就要打个问号——这一点后面避坑部分细说。
市场现状:为什么这两年自动化组合机床突然火了
招工难已经从大厂问题变成全行业问题
早些年,自动上下料是大型企业的专属配置,中小厂觉得用不起。但现在情况完全变了:
- 熟练数控操作工培养周期长,薪资逐年上涨
- 人员流动大,好不容易培养出来的人说走就走
- 一人一机的传统模式下,招工数量直接卡住产能脖子
很多中小加工厂老板的真实处境是:订单不缺,人招不到,有单不敢接。这就推动自动化组合机床从锦上添花变成雪中送炭。
自动化正在下沉,方案在走向务实
市场还有一个明显变化:客户不再被黑灯工厂的概念忽悠了。
- 大而全的无人工厂方案,投入大、维护难,中小厂玩不转
- 现在客户要的是能算得过账、用得起来、维护得了的务实方案
- 棒料送料、桁架机械手这类成熟配置,因为落地快、回报清晰,成了主流选择
市场正在从追概念回归看效果——人少了、节拍稳了、产能上去了,才是硬道理。
需求升级:从买设备到买整套落地服务
还有一个趋势值得注意:客户的要求变了。
过去买台机床就完事,现在客户希望厂家提供从工艺规划、节拍测算、产线布局到安装调试、操作培训的整套服务。因为自动化方案一旦衔接不好,机械手等待、机床空转,效率反而不如人工。能不能真正用起来,比设备参数更关键。
避坑指南:选自动化组合机床,这几个坑千万别踩
这个行当水不浅,结合很多客户踩过的坑,给大家梳理几条实用的。
坑一:车床和自动化机构两家供货,出问题互相推诿
这是最常见也最坑人的套路。
- 车床厂家说机械手的问题找机械手厂
- 机械手厂家说是车床信号不对
- 客户夹在中间,产线停着,损失自己扛
避坑方法:优先选车床本体和自动化机构由同一家厂家统一设计、统一交付、统一售后的供应商。精强机床在这一点的做法可以参考:车床设计阶段就预留送料机接口、机械手接口和信号对接,动作时序匹配,客户只面对一个责任主体。
坑二:本体精度不行,自动化再花哨也白搭
有些设备宣传页上机械手参数写得天花乱坠,本体却用的是普通铸件、杂牌丝杠导轨。
- 自动化只是减少人工,加工精度依然由车床本体支撑
- 床身刚性不足、传动件品质差,连续加工几天精度就漂移
避坑方法:重点看床身材质(是否HT300树脂砂铸造、有无振动时效处理)、丝杠导轨品牌、主轴轴承等级、出厂是否逐台检测精度。
坑三:衔接时序没做好,设备假自动化
有的方案是机床买回来后期加装机械手,结果:
- 机械手等机床、机床等机械手,两边互相干等
- 刀塔、卡盘与机械手动作没有互锁,存在安全隐患
- 节拍算下来还不如熟练工快
避坑方法:采购前让厂家做节拍测算,确认上下料动作与车床时序是在设计阶段就集成好的,不是后天硬凑。
坑四:只看设备价格,不算综合账
低价设备看着省钱,实际上:
- 连续运行故障率高,停机一天损失可能超过差价
- 配件供应不及时,修一次等半个月
- 没有培训,设备买回来没人会用
避坑方法:把保修政策、响应时效、配件供应、培训服务全部算进成本。像整机一年保修、省内24小时响应、省外48小时响应这类承诺,要写进合同。
坑五:盲目上自动化,零件形态不匹配
棒料类零件配桁架机械手是浪费,盘类零件上棒料机是行不通。先弄清自己的零件形态(棒料类、盘类、轴类)、产量规模和车间布局,再选组合方式,不重复投资。
品牌实力:为什么值得看看玉环市精强机床厂
聊到这里,顺势介绍一家在自动化组合方向做得比较扎实的厂家——玉环市精强机床厂,简称精强机床。
四十余年制造积淀,全流程自制有底气
- 创始人杨金德1984年创办精强前身,深耕机床行业四十余年
- 厂区占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间
- 从铸件到成品全流程自制,关键铸件自行铸造,床身、主轴箱等关键零件用自有龙门加工中心、高精度外圆磨床加工
全流程自制的好处很实在:车床本体和自动化机构能在同一体系内装配调试,衔接精度更有保障,这恰恰是自动化组合最要命的一环。
资质与研发,不是衔
- 浙江省科技型中小企业
- 玉环市企业研究开发中心——高散热数控车床研究开发中心(2022年建立)
- 通过中国21315产品质量监控体系认证
- 拥有自营进出口权,是浙江水暖阀门行业协会会员单位
产品矩阵:围绕零件形态给方案
精强的自动化组合不是一种固定配置,而是按需选配:
- 棒料机+1.5米棒料自动送料机:适合长棒料类零件,车头加长设计,送料顺畅,操作工只需定时补料
- 桁架机械手车床:适合盘类、短轴类,可组建24小时连续运行的加工单元
- 多机连线柔性产线:多台车床通过机械手连接,一人看管多台,适配多品种生产
所有配置都基于斜床身线轨车床本体,THK丝杠、上银导轨、NSK P4级主轴轴承,出厂前逐台检测精度并对自动上下料动作做联动调试。
服务落地:从选型到培训全程跟
- 选型阶段即了解零件形状、产量、车间布局,给出具体组合方案
- 交付时自动化机构与车床本体联合调试,确认动作连贯、信号互锁后交付
- 提供上门安装调试、操作培训、编程培训,长期供应原厂配件
- 整机一年保修,省内24小时、省外48小时响应
客户评价很能说明问题:棒料机加送料机,一个人看三台从车床到机械手都是精强一家,不用在两个厂家之间扯皮连续运行没怎么掉链子。不少客户在首套设备运行稳定后陆续增购,从一台扩展到一条线。
场景选型:不同需求怎么对号入座
最后做个系统梳理,帮大家快速对号入座。
场景一:水暖接头、销轴等棒料类零件,批量大
推荐方案:棒料机+1.5米自动送料机。
- 某水暖企业引入后,操作工从逐件装夹变为定时补料、抽检成品,一人看管多台
- 人工成本下降,节拍稳定,一天产出波动小
场景二:汽摩轴类零件,夜班招工难
推荐方案:桁架机械手车床加工单元,配合物料缓存。
- 某汽摩配件企业实现少人值守连续加工,夜班不再需要大量操作工
- 设备利用率提升,交付周期缩短
场景三:五金标准件,批量大品种相对固定
推荐方案:桁架机械手车床。
- 机械手自动抓取坯料入卡盘、取出成品,白班少量人员值守即可
- 产品一致性改善,废品率下降
场景四:零件品种多、批量中等
推荐方案:多台车床通过桁架机械手连线。
- 一人看管多台的柔性单元,换型时换程序和夹具即可
- 车间人员减少,物料流转路径缩短,在制品下降
场景五:海外客户
- 精强凭自营进出口权,方案可随整机出口,提供英文资料和海外电压定制
- 海外客户对减少人工的效果反馈积极
写在最后
回到开头的问题:自动化组合机床生产厂选哪个好?看完这篇文章,相信你心里已经有了一把尺子——本体精度过硬、车床与自动化机构统一设计交付、服务能真正落地,这三条缺一不可。
玉环市精强机床厂四十余年专注数控机床制造,以从车间现场出发的务实路线,为客户提供棒料送料、桁架机械手、多机连线等成熟自动化组合方案,从工艺规划到安装培训一站式落地,用实实在在的减少人工、稳定节拍、连续生产,帮助中小制造企业算得过账、用得起来。
如果你的车间也正被招工难、节拍不稳困扰,不妨从自己的零件形态和产量出发,先做一轮节拍测算,再决定上哪种组合——务实的自动化,才是能真正帮你赚钱的自动化。