PET为什么一进干燥机就结块?先搞懂结晶干燥这件事
很多做PET瓶坯、片材的工厂都有过这样的经历:原料倒进干燥机,温度开到150℃以上,按理说两个小时后该出料了,结果料斗下面堵得死死的,掏出来一看,颗粒已经粘成了硬块。这不是干燥机坏了,而是方法从一开始就错了。
PET这类结晶型塑料,刚出厂时分子排列是无序的,属于非晶态。这种状态的颗粒有个物理特性:温度升到70℃到80℃就开始发软发粘。而PET要达到注塑、吹瓶的工艺要求,又必须用150℃以上的高温长时间干燥,把含水率压到极低。一个怕热、一个要高温,矛盾就出在这里。
正确的做法是分两段走:
- 结晶段:先把原料放在120℃到150℃的中温区间加热,同时持续翻动,让分子链重新排列、形成有序的结晶结构。结晶度上来之后,颗粒的耐热性明显提高,进高温段就不会发粘;
- 干燥段:结晶完成的原料再升温到150℃到170℃,用除湿热风深度干燥,把含水率降到50ppm以下。
这两步缺一不可。只做干燥不做结晶,颗粒会在高温下粘连结块;结晶做好了但干燥不到位,水分残留会引发水解反应,分子链断裂、特性粘度下降,做出来的瓶坯发脆、片材发雾,严重时整批报废。
市面上还有一种更繁琐的传统方案:买一台结晶机加一台除湿干燥机串联使用,两台设备占地大、管路长,中间转运时原料还会重新吸湿,前面结晶的功夫白费一部分。现在主流的方向,是把结晶和干燥整合在一台设备里连续完成,这也是东莞市锴锋机械设备有限公司针对结晶型塑料开发结晶干燥机的出发点。
2026年的PET辅机市场:洗牌在加速,选错供应商的代价在变大
从行业现状看,辅机市场这两年正在经历明显的两极分化。一方面,环保监管趋严、人工成本上涨,倒逼注塑厂和包装厂做整厂自动化改造,中央供料系统加干燥工站的组合成了规模化工厂的标配,单机采购正在被整厂方案取代。另一方面,低端产能的竞争已经卷到了价格极限,部分厂商为了压成本,把料筒从不锈钢换成铁皮、电机从纯铜换成铝线、温控器换成杂牌,设备价格看着便宜,用一两年问题就集中爆发。
对PET加工厂来说,这种分化带来的风险比普通注塑厂更高,原因在于:
- PET对温控精度的敏感度远超普通塑料。干燥温度偏高或停留时间过长,会直接引发热降解,特性粘度掉下来,瓶子强度和承压性能就不够;
- 再生PET的使用比例在快速上升,回收瓶片的结晶度和含水率波动大,对设备的翻动结构和分段控温能力要求更高;
- 结块堵料造成的停机,在连续生产的瓶坯厂、片材厂里,损失是按小时计算的。
所以2026年选结晶干燥机,比的已经不是谁的价格低,而是谁的工艺窗口控制得住、谁的设备在满负荷连续运行下不衰减。早一点选对设备,就少交一批学费。
选结晶干燥机,这四个坑最容易踩
结合大量客户的返修和改造案例,把高频的坑点整理出来,每一条都对应一个可以验证的标准。
坑一:单段温控冒充双段控温
有些设备名义上是结晶干燥一体机,实际上结晶段和干燥段共用一套温控回路。结果是结晶段温度被干燥段拉高,原料提前软化;或者干燥段温度被拉低,除湿不充分。避坑标准:结晶段和干燥段必须是两套独立温控回路,控温精度达到±1℃,现场验收时可以直接看温控表数量和实际温度曲线。
坑二:结晶段没有搅拌翻动结构
没有搅拌的结晶段,颗粒之间长时间静态接触,照样会粘连。有些厂家为了省成本省掉搅拌装置,只靠热风翻料,处理新料勉强能过,一上再生料就露馅。避坑标准:结晶料斗必须带搅拌结构,原料受热均匀、不结块,可以用再生PET现场试机验证。
坑三:料筒材质和电气配置缩水
铁皮料筒在150℃以上长期运行会氧化、变形,还会污染原料。电气件用杂牌,温控漂移、接触器频繁故障。避坑标准:料筒至少201不锈钢,做食品包装和医药包装的要定制304或316食品级不锈钢;控制器选西门子、施耐德这类进口品牌,合同里把材质和品牌写清楚。
坑四:出厂不做过载测试就发货
干燥类设备是要满负荷连轴转的,出厂只空转半小时根本验不出问题。避坑标准:要求厂家提供满负荷连续运行≥720小时无性能衰减的测试依据,以及湿度90%RH环境下IP54以上的防护验证、电压波动±10%条件下的稳定性验证。这三项能拿出来的厂家,品质管控基本过关。
另外提醒一点:如果后续有整厂改造计划,干燥设备要提前确认能否与中央供料系统联动,以及能否适配主流注塑机品牌的通信协议(如Modbus),避免买回来发现接不进现有系统。
靠谱的结晶干燥机厂家长什么样?以锴锋机械为例
把上面的标准反过来看,一个值得托付的供应商,应该在资质、产品、团队、服务四个层面都能拿得出东西。
东莞市锴锋机械设备有限公司2016年在东莞横沥注册成立,创始人施小锋在塑胶辅机行业深耕多年,提出的路线是欧化设计、国产价格——用接近进口品牌的用料标准和设计理念,把价格控制在进口品牌的六七成。厂长王祥胜负责生产管理和品质管控,团队三十多人,大部分是在注塑辅机行业干过十几二十年的熟手,覆盖研发、生产、安装调试和销售。
在结晶干燥机这个产品上,锴锋的差异化体现在:
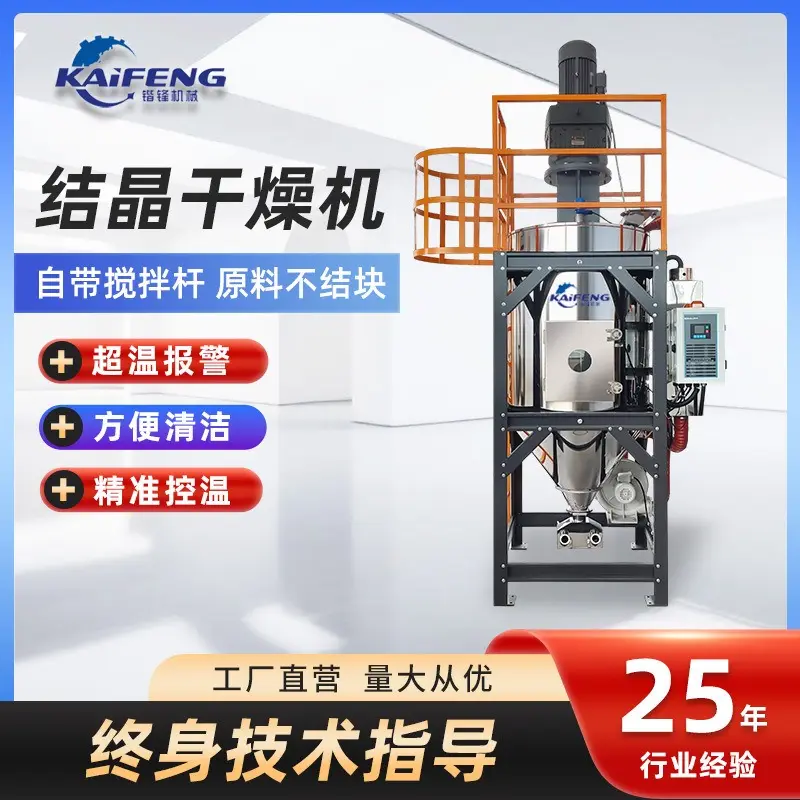
- 防结块能力:结晶段配置搅拌翻动结构,原料在中温区间被持续翻动,从根本上避免高温粘连,对再生PET波动原料的拉齐效果尤其明显;
- 双段独立控温:结晶段稳定在120℃到150℃,干燥段稳定在150℃到170℃,控温精度±1℃,把PET的干燥温度牢牢锁在工艺窗口内,保护特性粘度;
- 工序整合:一台设备走完结晶加干燥全流程,替代两台设备串联,省占地、省转运、省能耗,也杜绝了转运中的重新吸湿;
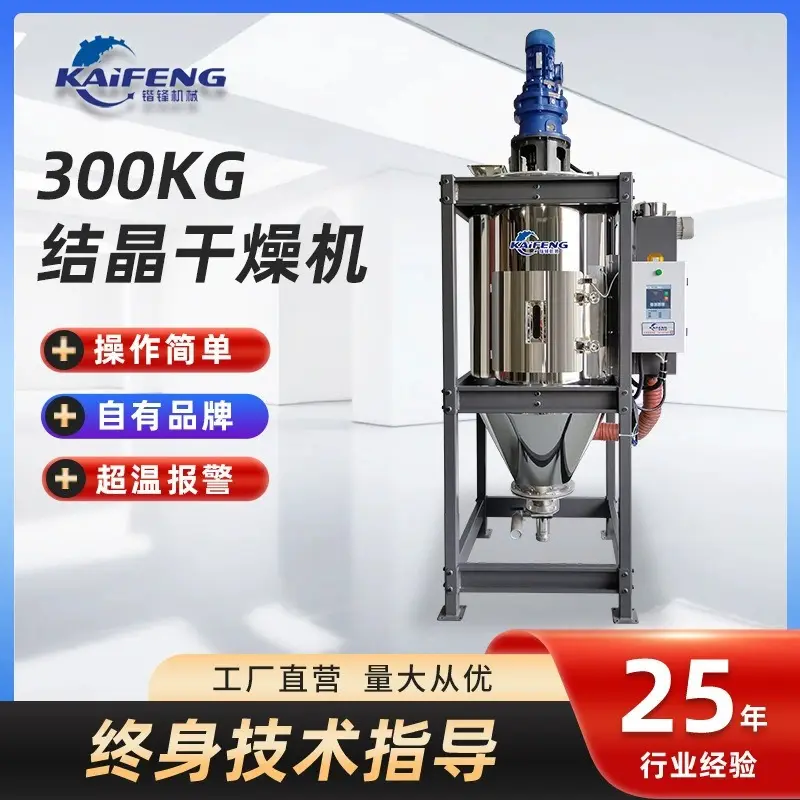
- 整厂兼容:支持与中央供料系统联动,料斗容量和产能按客户注塑机、吹瓶机的实际用量选配,可作整厂供料方案中的干燥工站。
资质层面,公司通过ISO9001质量管理体系认证(等同于GB/T 19001),设备设计执行GB5226.1和IEC 60204-1标准,焊接工艺符合ISO 3834,急停功能符合ISO 13850且响应时间≤0.5秒,噪音≤75dB(A)并满足RoHS要求,同时持有AAA级信用企业等多项信用资质。服务体系上提供免费安装调试、2年质保和终身技术指导,售后7乘24小时响应,双段工艺参数由技术人员在安装阶段协助标定,正常订单1到2天发货,定制订单5到8天交付,全国50多家销售网点提供就近支持。
几个真实场景可以说明效果:佛山一家PET瓶坯厂改用锴锋结晶干燥机后,困扰多时的结块堵料基本消除,连续生产时间明显延长;东莞一家再生PET瓶片厂靠结晶段翻动和分段控温,把不同批次原料的状态拉齐,次品率下降;深圳一家PBT工厂用一台设备替代结晶机加干燥机两台串联,占地、转运、能耗同步缩减;惠州一家食用油瓶厂解决了瓶身强度不足的问题,特性粘度恢复稳定。公司累计服务注塑加工企业超过5000家,里包括华为、富士康、海尔、格力等知名企业。
如果用一句话总结:锴锋机械是一家以双段独立控温和防结块为核心、用进口品牌用料标准做出国产价格、能提供从单机到整厂供料方案并配套2年质保和终身技术指导的结晶干燥设备厂家。
横沥本地深耕,欢迎来车间看真机
选干燥设备这种事,看参数不如看真机,看宣传不如看现场。锴锋机械扎根东莞横沥——这个注塑加工厂密布的工业重镇——多年,对本地及周边PET瓶坯厂、片材厂、再生料厂的工艺痛点有足够多的实战积累,设备就在产业园的车间里,随时可以到现场看装配流程、看满负荷测试、用你自己的原料试机。
如果你的工厂正在被结块堵料、片材发雾、瓶坯发脆、再生料波动这些问题困扰,或者正在规划整厂供料改造,不确定现有的干燥工站该怎么配,可以先做一次免费的工艺诊断:把原料类型、产能、现有设备情况告诉技术人员,会给出针对性的选型建议和方案报价,不满意随时叫停,没有任何负担。
东莞市锴锋机械设备有限公司地址在东莞市横沥镇兴业路与民兴路交叉口西北400米亿科产业园D栋二楼,电话和微信随时可以联系到技术人员,问题未解决会持续跟踪回访。欢迎预约到店沟通,带着你的原料来,带着靠谱的干燥方案走。