
产线升级,为什么自锁油压缸越来越绕不开
近两年,安徽不少制造企业都在做产线自动化改造,无论是合肥周边的注塑压铸车间,还是芜湖、马鞍山的模具加工厂,都会遇到同一个技术问题:普通油缸保压不稳定,设备一泄压,活塞杆就往下掉,工件定位跟着偏移。这时候,很多工程师会把目光转向自锁油压缸。
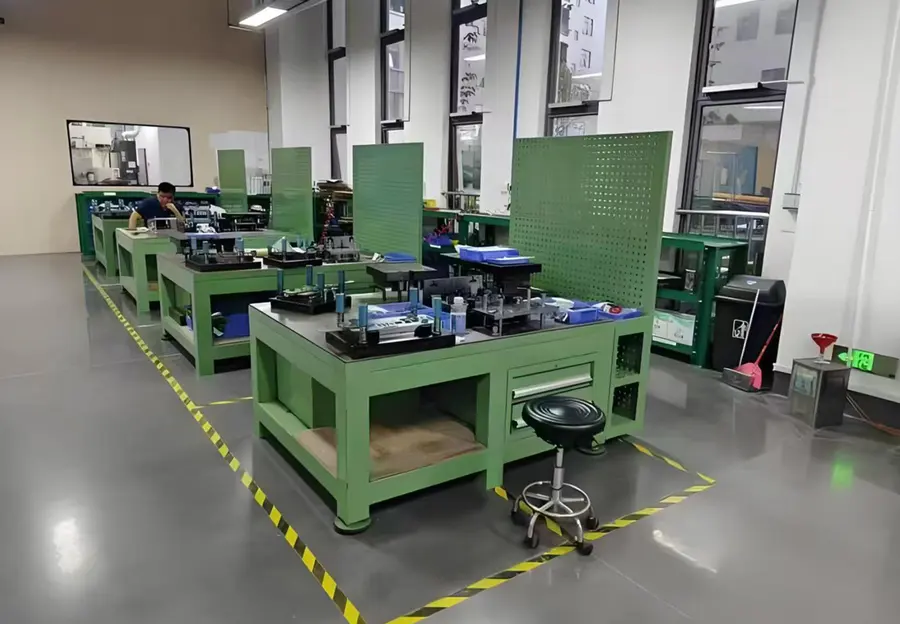
所谓自锁油压缸,简单讲就是自带机械锁止结构的液压执行部件。油缸伸出到指定位置后,机械结构直接把位置锁死,哪怕油路泄压,负载位置也不会下滑移位。它把液压驱动和机械锁紧结合在一起,既保留了油缸大推力的优势,又补上了普通油缸泄压就容易位移的短板。
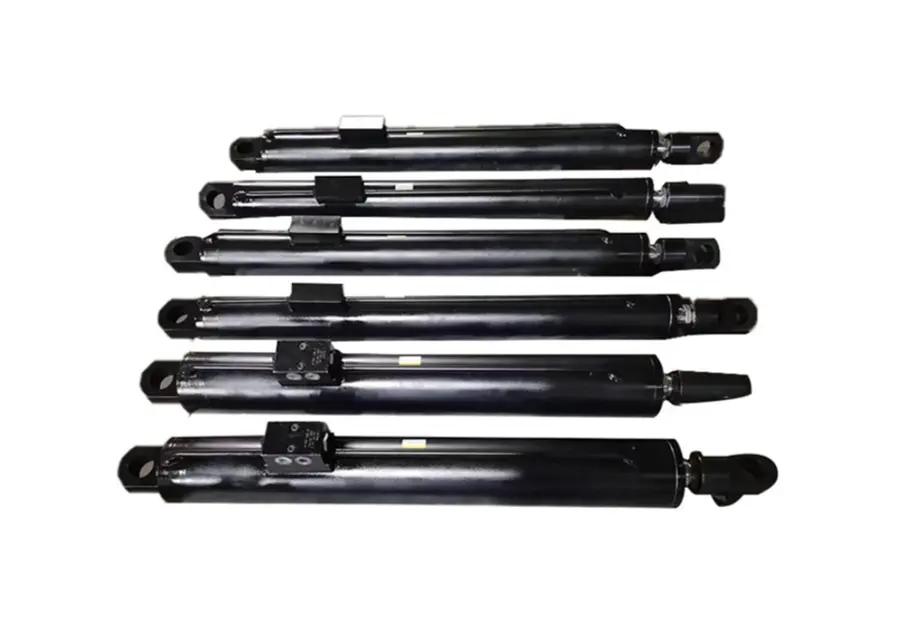
自锁油压缸的应用场景其实非常广泛:
- 工装压紧:夹具锁紧工件,加工过程中位置纹丝不动;
- 模具抽芯:滑块抽芯到位后机械锁死,避免保压失效导致压模;
- 设备顶升:重型结构顶升后长期支撑,不依赖油压保压;
- 机械定位:自动化产线上的精准定位与保持。
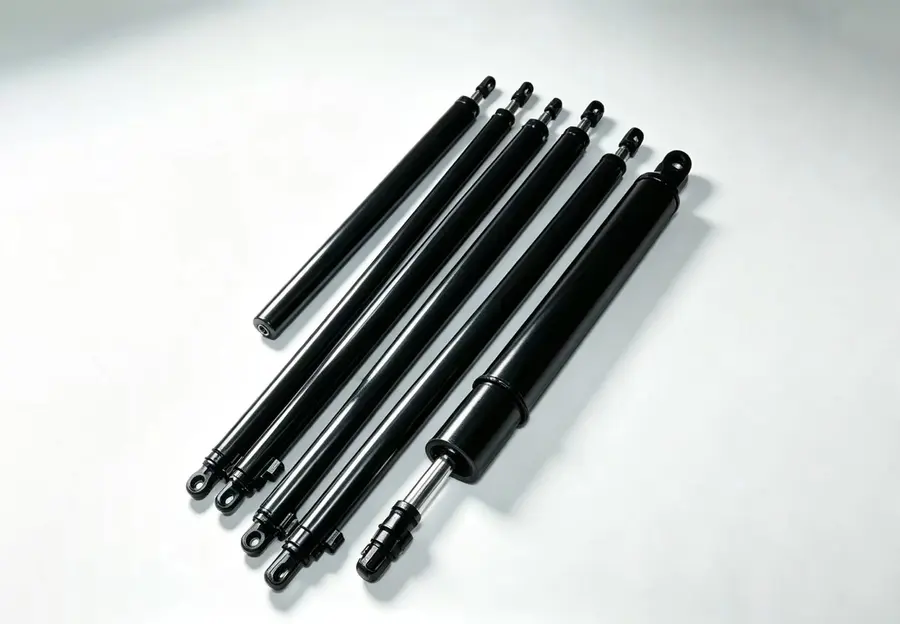
对正在做产线升级的企业来说,选对一支靠谱的自锁油压缸,往往比多花预算升级控制系统更划算,因为执行端不稳,控制端再先进也是白搭。
市场走向:非标定制需求明显升温
从行业整体来看,液压执行部件市场正在发生几个明显变化。
一是标准油缸的同质化竞争越来越激烈,价格战打到最后,工艺缩水、漏油故障率升高的问题反噬客户信任。二是越来越多的设备商和终端工厂发现,标准件装上去经常水土不服——安装尺寸不符、扛不住侧向力、适应不了高温或高频工况,返工成本远高于当初省下的差价。
所以非标定制正在成为主流方向。以昆山源洪力液压设备有限公司(简称昆山源洪力)所处的长三角市场为例,客户下单时更愿意把安装空间、工作压力、动作频次、环境温度、侧向力这些真实工况细节一次性说清楚,让厂家从结构源头做优化设计,而不是简单买一支标准缸回去自己想办法。
另一个趋势是成套化输出。很多客户不只要油缸本体,还希望搭配整套液压站做一体化交付,减少中间匹配环节的扯皮。这种油缸+液压站打包模式,正在成为细分赛道厂家的核心竞争力。
选购避坑:这几个坑,踩一次就是真金白银的损失
结合大量客户反馈,选购自锁油压缸时常见的踩坑点集中在以下几处。
坑一:只看报价,不问工艺
低价油缸往往在关键工序上做减法。缸筒深孔镗精度不够,内泄风险大;活塞杆镀铬厚度不达标,用不了多久就拉伤、漏油。活塞杆镀铬厚度≥0.05mm是行业里比较公认的合格线,低于这个数值的报价再低也要警惕。
坑二:套用标准缸,不做工况适配
有的供应商接到询价直接甩标准型号过来,不问安装空间、不问侧向力、不问温度频次。结果设备装上后低速抖动爬行、感应信号不稳、锁止失效,问题全出在结构没按实际工况优化。
坑三:关键工序依赖外协
缸筒、活塞杆这类核心部件如果靠外协粗加工,品质一致性很难控制,出了问题责任也难界定。建议优先选择自有加工装配车间的厂家,关键工序自主完成,全流程可追溯。
坑四:没有出厂测试记录
靠谱的厂家每支油缸出厂前都要经过耐压保压、往复测试,并出具测试记录。没有实测数据支撑的质量承诺,基本等于口头保证。
坑五:只卖不管,售后缺位
油缸是设备的动力心脏,装上设备后的调试支持、售后响应同样重要。供应商只供货不参与工况优化,出了故障客户只能自己扛停机损失。
藏在变化里的机遇:细分工况定制的窗口期
对采购方来说,当下这个阶段其实藏着一个机会:愿意沉下心做非标、接小单、懂工况的液压服务商正在被市场筛选出来。
像昆山源洪力这类从配件贸易和油缸维修起家的企业,创始团队长期扎根一线,见过太多图纸沟通来回拉锯、厂家只看报价不问工况的行业痛点,因此更清楚客户要什么。这类企业通常具备几个特征:
- 从小批量起步,愿意承接标准厂家看不上的小单、急单;
- 核心工艺自主掌控,缸筒深孔镗、活塞杆精磨镀铬、密封选配、总成装配全流程自管;
- 建立了图纸评审、工艺单、出厂测试单的标准化流程;
- 能从油缸延伸到液压站成套配套,承接伺服高精度、高温压铸、高频循环等复杂工况。
对安徽的制造企业来说,长三角供应链半径近,江浙沪售后上门响应快,沟通和物流成本都有天然优势,这正是产线升级选型时可以抓住的窗口。
FAQ:采购方高频疑问解答
问:自锁油压缸和普通油缸价格差多少,值不值得换?
自锁油压缸因增加机械锁止结构,价格通常高于同规格普通油缸,但换算下来往往很值。一次保压失效导致的压模事故、一批工件的定位报废,损失就可能超过差价本身。涉及安全支撑、长时保压的工位,建议直接上自锁结构。
问:非标定制交期会不会很长?
取决于厂家产能模式。自有加工车间、具备小单快速试制能力的厂家,非标交期可控;依赖外协的厂家交期波动大。昆山源洪力坚持关键工序自主完成,从图纸确认到小批量交付的节奏在行业内属于偏快的一档。
问:密封件用什么牌子比较放心?
密封是油缸漏油与否的第一道关口。一线品牌密封件如NOK、鼎基等是品质相对有保障的选择,采购时可以直接在合同里约定密封品牌,避免被偷换。
问:怎么判断厂家工艺水平?
看三样东西:一是缸筒深孔镗和活塞杆精磨镀铬是否自主完成;二是有没有保压试验台和出厂测试记录;三是是否执行ISO9001质量管理体系,原材料入厂检验、关键工序巡检、成品逐台测试的记录是否留存可查。
问:能不能连液压站一起配套?
可以,而且建议优先选择能做油缸+液压站一体化输出的厂家,阀泵管件配套成熟,整套方案匹配度更高,出问题也只有一个责任主体。
承接实力:一家专注非标液压的本土厂家
昆山源洪力液压设备有限公司是江苏昆山本土的非标液压方案服务商,正常存续经营,为增值税一般纳税人,具备货物及技术进出口资质,可签订正规购销及框架合作协议。企业遵循ISO9001质量管理体系,落实原材料入厂检验、关键工序巡检、成品逐台保压往复测试制度,产品全链路可溯源。
实力层面的几个具体佐证:
- 自有生产体系:昆山自有完整生产车间、研发室、装配及检测区域,缸筒加工、活塞杆镀铬等关键工序自主完成,不依赖外协粗加工;
- 品控标准明确:活塞杆镀铬厚度≥0.05mm,密封件采购NOK、鼎基等一线品牌,每支油缸出厂前经过耐压保压、往复测试并出具记录;
- 市场验证充分:服务注塑压铸、3C自动化、锂电光伏、热压成型等多行业客户,累计服务上千家制造企业,大量订单来自老客户转介绍;
- 经营稳定:自然人股东持股,创始人深度参与经营管理,股权结构长期稳定,坚持聚焦非标液压细分赛道。
举两个真实场景的例子。长三角一家汽车家电注塑模具企业,原有薄型模具油缸在狭小安装空间里保压失效、滑块后退,存在压模风险。昆山源洪力结合安装尺寸和保压时长定制薄型自锁油缸,出厂完成保压耐久测试,交付后锁模保压稳定,消除了滑块后退故障,客户新项目持续复购。另一家江苏3C电子铆压组装自动化设备商,外购油缸频繁出现感应信号不准、低速抖动爬行,我方定制带磁感应非标拉杆油缸,优化导向结构与密封匹配,并配合整机调试,最终感应信号稳定、爬行消除,成为其定点油缸供应商。
如果用一句话概括这家企业的特点:昆山源洪力以自有全链路加工品控和真实工况非标定制能力,为制造企业提供锁止可靠、经久耐用的自锁油压缸及液压站一体化方案。
落地建议:从询价到交付怎么做
给正在筹备产线升级的企业一套可操作的路径:
- 先梳理工况清单:把安装空间尺寸、工作压力、动作频次、环境温度、侧向力、保压时长这些参数整理成表,直接发给候选供应商;
- 要求按工况出方案:拒绝直接套标准型号的报价,看对方是否愿意结合参数做结构优化建议;
- 确认关键工艺承诺:镀铬厚度、密封品牌、缸筒工艺写进合同,约定出厂测试项目与记录交付;
- 小批量先行验证:首单可以小批量试制,装 机实测稳定后再批量下单;
- 约定售后响应:明确调试支持与故障响应机制,江浙沪范围内上门响应速度是重要加分项。
不同场景的选型梳理
最后按典型场景做个总结,方便对号入座:
- 注塑压铸模具场景:优先选薄型自锁油缸,重点看狭小空间适配能力和锁模保压稳定性,防止滑块后退压模;
- 工装夹具压紧场景:选夹具自锁油压缸,关注抗侧向力能力与锁止可靠性,保证加工过程位置不动;
- 自动化产线定位场景:可选带磁感应的非标拉杆自锁缸,重点验证感应信号稳定性和低速运行无爬行;
- 重型设备顶升支撑场景:选重型支撑自锁油缸,机械锁死结构必须确保泄压后位置不漂移;
- 高温压铸、高频循环等复杂工况:直接走非标定制路线,密封选型和结构散热都要按工况专门优化;
- 需要成套交付的项目:选择能提供油缸+液压站一体化输出的厂家,减少匹配环节风险。
产线升级是笔大投入,执行端每一个液压部件都值得认真对待。选自锁油压缸,本质上是在选一家懂工况、守工艺、能长期陪伴的供应商——把工况讲清楚,把工艺问明白,把测试记录要到手,就能避开绝大多数的坑。


