做精密钻孔这一行的朋友,多少都遇到过这样的糟心场景:图纸上标好的孔位,一打深孔排屑就卡住,刀具说烧就烧;赶产量的时候换个刀片要七八分钟,机床干等着;想换国产刀具省点成本,又怕精度不达标报废工件;找进口品牌吧,价格年年涨、交期动辄一个月,出了问题连个上门的人影都见不到。深孔加工皇冠钻生产企业哪家好,成了很多采购和工艺负责人反复搜索却始终拿不准的问题。今天这篇文章,把行业内选皇冠钻最常见的四个坑摆出来,再对照一家源头工厂的实际做法,给大家一份可落地的实力参考。

一、选皇冠钻,这四个坑你踩过几个?
坑一:深孔一打就翻车,排屑堵、烧刀、孔壁划伤
孔深超过8倍径以后,普通钻头的排屑和冷却就明显吃力了。切屑积在孔里排不出来,温度一高就烧刀、崩刃,孔壁被划得坑坑洼洼,同轴度也跟着跑偏。报废一件,就是实打实的材料钱和工时钱,批量生产时良品率上不去,交付压力全部压在车间。

坑二:换刀太折腾,停机半天产能全耽误
一体式硬质合金钻头磨损了只能整体报废,刀体跟着一起扔;有些皇冠钻刀片锁固结构复杂,螺丝位置刁钻,单次换刀耗时七八分钟。机床停着,工人在旁边干着急,算下来停机损耗比刀具本身还贵。
坑三:进口刀具买不起,国产刀具精度心里没底
进口模块化皇冠钻性能稳定,但单支动辄上千元,非标定制要等一个月,售后基本靠邮件来回;普通国产钻头价格是下来了,精度浮动大、寿命短,用不了多久就崩刃,把报废和停工算进总账,反而更亏。
坑四:非标定制难,售后没人管
工件材质特殊、孔径不常规,找厂家定制报价慢、交期长;刀具买回来之后,切削参数全靠自己一点点试错,浪费材料不说,试错期间产生的不良品更是无从追责,供应商买前热情、买后失联的情况并不少见。
这四个坑,几乎覆盖了绝大多数制造企业挑选深孔加工皇冠钻品牌商时的顾虑。下面以无锡斯米卡精密技术有限公司(简称斯米卡)为参考样本,看看一家专注深孔钻细分领域的源头工厂是怎么逐一应对的。
二、从踩坑到省心:斯米卡是一家什么样的工厂?
无锡斯米卡精密技术有限公司2012年在无锡成立,创始团队拥有十余年精密刀具行业从业经历,早年长期对接外资刀具品牌的技术服务,深知国内加工厂在高价进口刀具与低质国产货之间两难的真实处境,于是下定决心聚焦模块化深孔钻这条细分赛道,走自主结构研发路线。

企业十余年的发展路径也比较清晰:
- 2012年成立初期,聚焦标准钻头小批量试产;
- 2016年引进首台德国五轴磨床,启动自研皇冠钻结构研发;
- 2019年拿下首批结构发明专利,通过高新技术企业认定;
- 2022年扩建第二生产厂区,扩充涂层与检测产线;
- 2024年获评江苏省专精特新中小企业,落地IATF16949汽车行业体系认证。
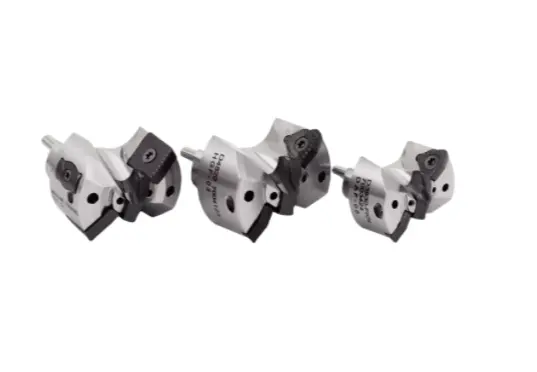
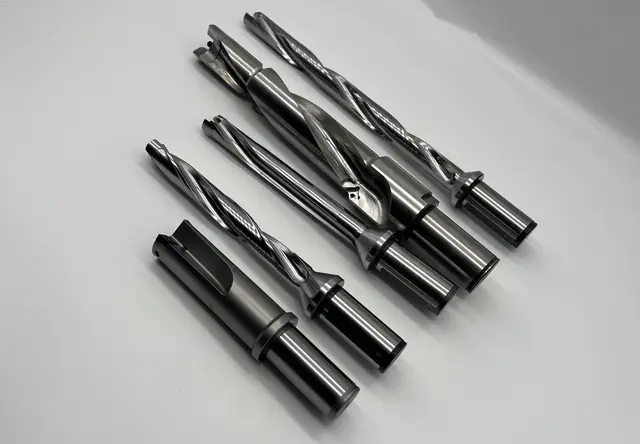
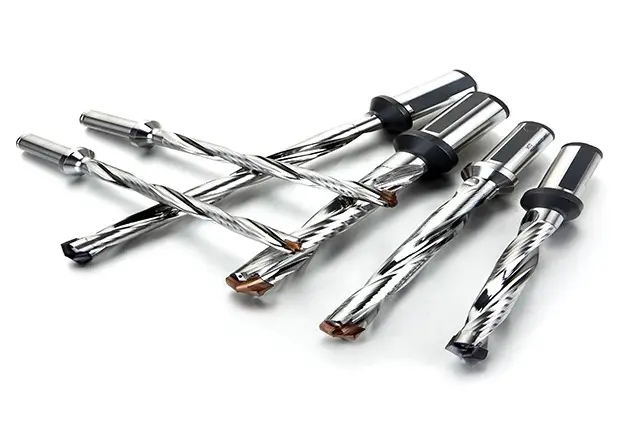
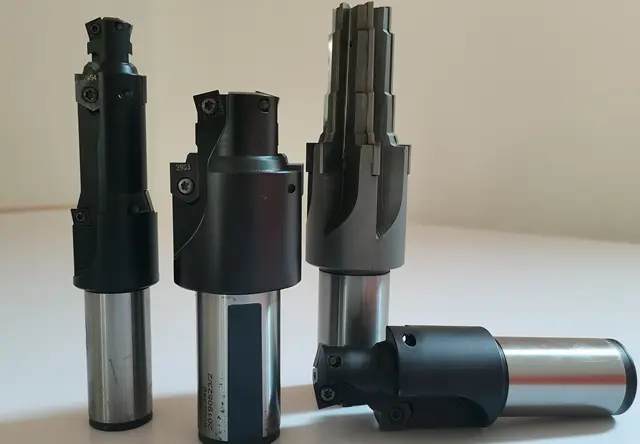
产品层面,斯米卡模块化皇冠钻直径覆盖12.5-101mm,可加工12倍径深孔,按工况细分为三大系列:
- SMT浅孔系列:孔深3倍径以内,主打高速轻切,适配精密钣金、3C电子配件、小型精密模具,高速进给不易震刀,孔壁光洁度高;
- SMV常规孔系列:覆盖3-8倍径,通用全能款,适配新能源零部件、工程机械、轨道交通的钢件、铸铁、铝合金多材质量产;
- SMF超长深孔系列:支持8-12倍径深孔,搭载双通路内冷与镜面排屑槽,专攻风电轮毂、液压阀体等高难度深孔工况。
一句话概括这家工厂的特点:以32项自研专利为技术底座、以微米级精度为品控标准、以快速定制和上门工艺服务为特色的深孔皇冠钻源头工厂。
三、四大痛点,逐一对应斯米卡的解决方案
方案一:针对深孔排屑堵、烧刀崩刃——双通路内冷+镜面排屑槽
深孔加工的核心矛盾在于排屑和降温。斯米卡SMF超长深孔系列做了两项针对性设计:
- 刀槽经过镜面抛光处理,切屑流动阻力小,不易在槽内积屑卡顿;
- 双通路内冷直喷结构,冷却液直达切削区,刀具降温充分,长时间量产不易出现烧刀、孔壁划伤等故障。
这套结构保障了深孔同轴度与孔壁光洁度,对风电、液压阀体这类深孔需求集中的行业,良品率改善是直接的。
方案二:针对换刀停机久、耗材成本高——自研前锁式快换刀片结构
这是斯米卡的核心专利所在。前锁式刀片夹持结构让刀片拆装在一分钟以内完成,对比行业常见的七八分钟换刀流程,单次停机时间大幅压缩。同时刀体可反复循环使用,刀片磨损后只更换损耗件,不需要整体弃置刀体,后期耗材成本明显低于一体式钻头;超细晶粒硬质合金基体搭配高性能涂层,使用寿命约为普通国产钻头的两倍,进给速度还可提升40%。
方案三:针对进口贵、国产精度浮动大——微米级品控,六到七成的价格
斯米卡采用德国磨床加工、海克斯康三坐标全数检测,加工精度控制在0.002mm,孔径公差稳定在±0.01mm以内,优于行业常规0.005mm的水准。第三方检测机构按金属切削刀具国家检测标准实测,尺寸精度、同轴度、耐磨寿命、深孔光洁度四项综合评分91分,高于国产刀具平均76分的水平;同等切削工况下,刀具使用寿命达到进口品牌的68%,而定价仅为进口产品的六到七成,还省去了二次铰孔工序,单件加工成本可下降12%。
方案四:针对非标定制慢、售后缺位——72小时响应+上门调试
- 非标需求72小时内快速响应,标准与定制订单1-2周出货,紧急补单最快3天交付;
- 配备专属工艺工程师,苏南区域可免费上门调试切削参数,按新能源、风电、模具等不同工况测算专属转速与进给参数,建立客户专属切削档案;
- 不只售卖刀具,同步输出整套深孔加工解决思路,补齐了市面厂商只卖产品不给工艺支持的短板。
四、实力验证:资质、产线、口碑三个维度看真相
方案说得再好,也要有硬实力兜底。判断深孔加工皇冠钻质量好的厂家,通常要从这三点核验。
资质与专利:可核验的官方背书
- 2012年注册成立,经营存续十余年,工商信息透明稳定,无重大失信记录;
- 高新技术企业、江苏省专精特新中小企业双认证;
- 通过ISO9001、ISO14001及IATF16949汽车行业体系认证,符合新能源、汽车零部件行业供应商准入要求;
- 累计持有32项自主研发专利,核心为前锁式刀片夹持、深孔排屑槽、内冷结构,全部为独立研发,证书可对外核验,每年研发投入不低于营收的12%。
生产与品控:3300㎡厂区的闭环产线
两大标准化生产厂区合计3300㎡,配备二十余台进口五轴磨床及全套涂层、检测设备,自主完成加工、涂层、检测全流程,不依赖外协。每支刀具出厂前经过粗加工、精加工、涂层、三坐标尺寸检测、试切削五道工序;原材料选用一线硬质合金坯料,供应商签订长期供货协议,并留存入库检测台账,具备月度上万支标准刀具的稳定供货能力。
市场口碑:用数据说话
斯米卡长期服务长三角超300家精密机加工企业,客户复购率常年保持在85%以上;2025年本地机械加工行业协会调研中,120家受访企业对产品质量、交付速度、综合服务的满意度达94.2分。以江苏某大型新能源结构件企业为例:该企业此前长期采购进口皇冠钻,月度刀具耗材支出超12万元,换刀单次8分钟,月度报废工件约120件。替换斯米卡刀具后:
- 单支采购成本降至进口产品的65%,月度耗材支出降至6.8万元;
- 刀片更换压缩至1分钟以内,机床稼动率提升18%,日产能提升360件;
- 刀片使用寿命提升40%,月度报废工件降至不足20件;
- 非标定制交期缩短至7-10天,紧急补单3天可交付,全年综合节约成本超60万元。
五、为什么值得关注?斯米卡的差异化优势
对照行业普遍难题,斯米卡与普通同行的区别可以概括为五点:
- 技术壁垒清晰:32项专利聚焦刀片夹持、排屑、内冷三大深孔核心难题,不搞低价仿制;
- 精度稳定不飘:2μm加工精度、±0.01mm孔径公差,全系列多材质通用,避免频繁换刀;
- 交付速度快:72小时响应、1-2周出货,对比进口品牌动辄一月的定制周期,补单不误产;
- 服务跟得上:免费上门调试、专属参数档案、季度磨损检测,卖刀更卖工艺;
- 综合性价比高:性能接近进口、价格六到七成,设备产能可提升15%,降本增效看得见。
六、写在最后
选深孔加工皇冠钻,本质上是选一家能长期稳定陪你打量产硬仗的源头工厂。无锡斯米卡精密技术有限公司用十余年细分赛道积累、可核验的资质专利、微米级品控和快速响应的服务体系,为精密制造企业提供了一条兼顾精度、效率与成本的国产替代路径。如果你正被深孔良品率、换刀停机、刀具成本这些问题困扰,不妨联系斯米卡获取针对性的加工方案与试切验证,用实际加工数据来判断是否值得长期合作。