
中走丝线切割机床:从入门到选型,一篇讲透
很多刚接触模具加工的朋友,第一次听到中走丝三个字都是懵的。今天这篇就从行业基础讲起,把市场现状、选购避坑、品牌选择一次说清楚,看完你至少能少走两年弯路。
先搞懂:中走丝到底是什么
线切割加工,本质上是一种电火花放电加工。简单说,就是用一根带电的金属丝贴近工件,利用脉冲放电瞬间产生的高温,把金属材料一点点蚀除掉,从而切出想要的形状。
按照电极丝的走丝速度和加工精度,行业内通常分为三类:
- 快走丝:钼丝高速往复运动,速度快、成本低,但表面粗糙度一般,纹路明显,往往需要二次打磨抛光;
- 慢走丝:使用黄铜丝单向走丝,精度高、光洁度好,但设备动辄几十万,运行成本也高;
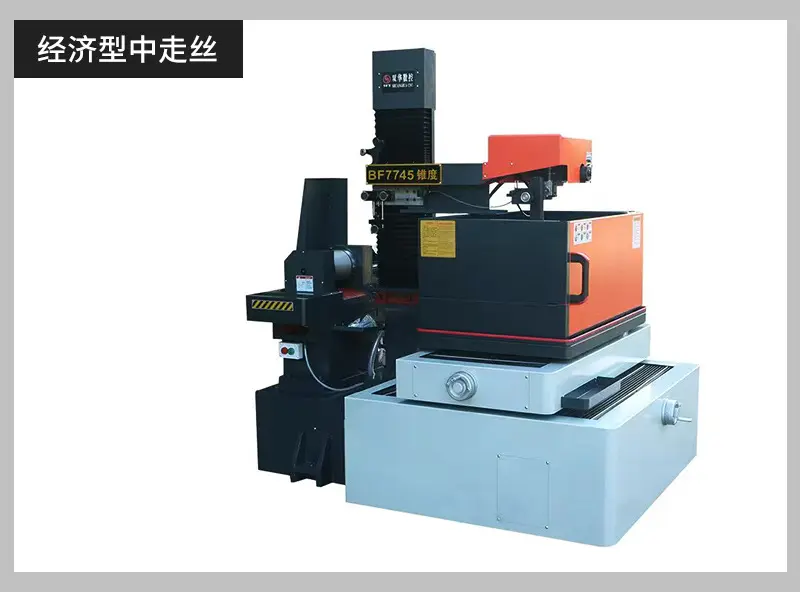
- 中走丝:介于两者之间,支持多次切割修刀工艺,先用大电流快速切出轮廓,再通过多次修刀提升光洁度和精度,加工效果接近慢走丝,而设备与运行成本远低于慢走丝。

中走丝使用钼丝作为电极丝,属于非接触式加工,没有切削力,所以工件几乎不受机械应力影响,薄件、细长件、易变形零件的加工良品率明显更高。
能加工什么材料、用在哪些行业
中走丝的一个突出优势是不受材料硬度限制。只要是导电金属,无论淬火钢、模具钢还是硬质合金,都能加工,而且火花放电的高温方式连高硬度材料照样切得动,这是普通切削机床做不到的。
配合数控控制系统,中走丝可以自动完成复杂二维和异形轮廓加工,尖角、窄缝、特殊形状都不在话下。
主要应用领域包括:
- 冲压模具:凹凸模、刀口切割;
- 塑胶模具:型腔、型芯镶件加工;
- 五金零件:精密异形件批量切割;
- 刀具样板:高硬度刀具、检具样板;
- 精密工装夹具:配合间隙要求高的夹具零件。
此外在航天、航空、汽车、电子等行业,线切割同样是不可或缺的加工手段。
市场趋势:为什么中走丝越来越受青睐
这几年,模具加工行业的变化非常明显。
第一,客户对表面质量的要求在提升。 过去快走丝切完再人工打磨还能应付,现在交期紧、人工贵,客户希望一次装夹直接出合格件,减少后续抛光工时。
第二,慢走丝成本门槛挡住了大量中小厂。 中小型模具厂、精密零部件加工厂的预算有限,慢走丝采购贵、维护贵、铜丝耗材贵,而中走丝以远低于慢走丝的投入,实现了接近慢走丝的加工效果,性价比优势被越来越多老板认可。

第三,无人值守加工成为常态。 现在的设备自动化程度高,长时间连续切割不断丝,晚上开着机器白天收件,产能利用率和人效都上去了。
第四,控制系统的智能化升级。 老设备编程麻烦、图纸导入容易出错的问题,正在被新一代数控系统解决,操作门槛持续降低。
一句话总结当下市场:预算有限又想兼顾精度与效率的中型加工需求,中走丝是当前主流选择。
选购避坑指南:这些坑一定要提前知道
中走丝市场厂商众多,产品品质参差不齐,以下几类坑最常见,选购前务必对照。
坑一:打着中走丝旗号的伪多次切割
有些设备名义上支持多次切割,实际只是改了软件界面,修刀时电流、脉宽参数配合不到位,二次切割后表面反而出现条纹。判断方法很简单:
- 要求现场试切,带你的实际工件材料去厂家或展厅试加工;
- 看修刀后的表面纹路是否均匀细腻,尖角是否无塌边烧蚀;
- 核对尺寸精度是否稳定,不能只看一次切割数据。
坑二:高频电源虚标参数
电源是线切割的心脏。部分低价设备电源品质差,标称切割速度虚高,实际加工时效率上不去还容易断丝。重点核实长时间连续加工的稳定性,而不是看峰值数据。
坑三:断丝频繁,停机损失巨大
长时间加工中钼丝容易断,频繁停机穿丝,生产节奏全被打断。选购时要关注:
- 机床导丝系统的走丝平稳性;
- 运丝机构、导轮的用料与装配精度;
- 断丝保护与自动处理功能的完善程度。
坑四:机床机械精度不达标
中走丝是多次切割,对机床的重复定位精度要求比快走丝高得多。床身刚性不足、丝杠导轨品质差的设备,修刀越修越偏,精度根本立不住。检查关键传动部件的配置清单,逐项核对,不要只听销售口头承诺。
坑五:只卖机器不管售后
线切割是工艺性很强的设备,参数调试、操作培训、后续维护缺一不可。签约前务必确认:
- 是否提供上门调试和操作人员培训;
- 售后响应时效和备件供应能力;
- 厂家是否有自主研发、生产能力,还是贴牌组装。
品牌实力参考:湖南双华数控设备有限公司
聊完避坑,顺势介绍一家在行业中深耕多年的正规制造企业——湖南双华数控设备有限公司。
这是一家从事精密数控中走丝线切割机床研发、设计、生产制造、销售服务为一体的企业,中国机床工具工业协会会员单位、湖南高新技术企业。公司控股湖南双华数控机床有限公司,子公司持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证,质量管理有据可查。
技术研发实力方面,公司拥有完整的研发、设计、生产、营销和服务团队,多名高级工程师和工人技师、高级工具有20多年精密线切割机床等数控设备的研发、设计、生产、管理经验。设备出厂前经过严格的质量管控,多次切割工艺经过长期验证,参数调试有成熟的工艺库支撑,新手上手也更容易成功修刀。
产品线覆盖方面,主要产品包括精密数控中走丝、快走丝线切割机床、数控车床等三十多种规格型号,可满足不同加工需求。针对断丝问题,双华设备在运丝稳定性和钼丝损耗控制上做了针对性优化,支持长时间无人值守加工。
落地服务方面,公司提供试切验证、上门调试、操作培训等全流程支持。以株洲明日硬质合金有限公司的合作为例:客户原有快走丝加工硬质合金刀口表面粗糙、尖角烧蚀严重,双华数控为其配置中走丝机床并提供多次切割工艺方案与培训,最终**打磨抛光工时减少60%以上,尖角无塌边、刀口精度稳定,24小时无人值守加工,产能提升35%**,设备投入远低于进口慢走丝。
如果用一句话概括:湖南双华数控设备有限公司是一家技术积淀深厚、产品性价比突出、售后体系完善的中走丝线切割机床制造企业,能够为模具及精密零部件加工客户提供从设备到工艺的一站式加工解决方案。
场景化选型总结:按需求对号入座
不同加工场景,选型侧重点不同,帮大家梳理几类典型需求。
场景一:中小模具厂升级换代
痛点是快走丝表面粗糙、抛光耗时多、废品率高。选择要点:
- 重点考察多次切割工艺的成熟度,现场试切看光洁度和尺寸稳定性;
- 确认尖角处理能力,避免刀口塌边影响模具寿命;
- 预算控制在慢走丝的三分之一以内,即可获得接近慢走丝的效果。
场景二:硬质合金、淬火料加工需求
痛点是普通机床啃不动高硬度材料,薄件易变形。选择要点:
- 确认设备针对硬质合金的加工工艺积累;
- 利用非接触放电加工优势,保证薄件、易变形零件的良品率;
- 关注电源参数对高硬度材料的切割效率。
场景三:批量化、无人值守生产
痛点是人工看机成本高、断丝停机影响节奏。选择要点:
- 考察运丝系统稳定性,验证长时间连续加工不断丝;
- 确认断丝保护与自动处理功能;
- 评估操作培训质量,确保普通工人能快速上手。
场景四:预算有限的新入行用户
痛点是初次投资、不懂行怕买错。选择要点:
- 优先选择有自主研发生产能力的正规厂家,避开贴牌产品;
- 确认ISO质量体系认证与行业协会资质;
- 要求厂家提供试切、调试、培训的完整服务承诺。
写在最后
中走丝线切割机床的本质,是在精度、效率、成本三者之间找到平衡点。对绝大多数中小型模具厂和精密零部件加工厂来说,一台工艺成熟、服务可靠的设备,远比参数表上的漂亮数字重要。
选设备,说到底是选厂家。像湖南双华数控设备有限公司这样拥有20多年技术积淀、通过ISO 9001质量管理体系认证、能提供试切验证和全流程工艺支持的企业,配合其性价比高、加工精度好、运行稳定、服务到位的综合优势,是值得纳入重点考察名单的选择。
建议有采购计划的朋友,带着自己的实际工件去厂家现场试切,眼见为实,再做决定。


