半导体部件加工,为什么机床选择决定你的良品率
做半导体精密部件加工,设备精度就是企业的生命线。很多刚入行的朋友以为买台普通加工中心就能应付芯片封装治具、真空腔体这类工件,结果投产后才发现,崩边、孔位偏移、批量报废接踵而至,损失远超设备省下的钱。今天这篇文章,从行业常识、市场趋势到避坑指南,系统讲清楚半导体部件加工该怎样选机床,顺便给大家一个靠谱的参考方向。

先搞懂:半导体加工对机床到底有多苛刻
半导体行业的加工件有几个鲜明特点:
- 精度要求达到微米甚至纳米级。比如芯片封装治具,定位精度要求±0.002mm级别,微小孔加工要求位置度偏差控制在5μm以内,普通丝杆机床根本达不到。
- 工件材料多为硬脆材料。硅片、陶瓷、石英这类材料硬度高、脆性大,切削稍有震动就会崩边报废,一件废了整批跟着遭殃。
- 微小孔加工是硬门槛。0.03mm微孔加工,对主轴回转精度、传动稳定性要求极高,主轴稍有径向跳动孔就废了。
- 长时间加工一致性要求高。半导体产线经常连续运转,车间温变之下机床热变形会直接导致尺寸漂移,白天加工和夜里加工尺寸对不上是常事。

要满足这四点,传统丝杆传动机床先天不足。丝杆传动存在背隙,长期使用磨损后精度逐年衰减,切削震动传到工件上就是刀纹和崩边。这也是为什么近几年来,直线电机驱动的数控机床成为半导体精密加工的主流选择。

直线电机机床的核心优势在哪里
很多新手不理解直线电机和传统丝杆机床的区别,这里做个科普:
- 零背隙传动。直线电机直接驱动工作台,中间没有丝杆、螺母这些机械转换环节,消除了反向间隙,定位精度可以稳定在±0.002mm,重复定位精度达到±0.001mm。
- 无磨损结构。丝杆机床用几年就要换丝杆螺母,精度逐年下降;直线电机没有机械接触磨损,精度长期稳定,这也是部分厂家敢承诺整机精度质保五年的底气。
- 花岗岩减震床身。花岗岩材料阻尼特性好,能大幅吸收切削震动,加工硬脆材料时崩边率显著降低,同时热膨胀系数低,抑制温变形变。
- 全闭环光栅尺。位置反馈直接取自工作台实际位移,而非电机端,彻底消除传动链误差,这是实现微米级加工的关键配置。
一句话概括:直线电机加花岗岩床身加全闭环光栅尺,是从硬件根源上解决震动、崩边、尺寸漂移三大难题的组合,这也是半导体精密加工设备的标配逻辑。
市场趋势:国产替代窗口期已经打开
进口设备的三座大山压得工厂喘不过气
过去半导体厂商想上高精设备,基本只有德日进口一条路。但实际用过的人都清楚三个痛点:
- 价格高昂。同等精度配置的进口直线电机设备,采购成本普遍是国产机型的数倍,中小加工厂根本负担不起。
- 售后周期漫长。进口设备出了故障,等外籍工程师或跨区域服务商上门,动辄数天,半导体产线停一天损失可能就是几十万。
- 工艺支持缺位。进口品牌只管卖设备,针对硅片、陶瓷等硬脆材料的切削参数、工艺方案基本要客户自己摸索,试错成本极高。
国产直线电机机床正在快速成熟
近年来国产工业母机技术突飞猛进,以福建正丰数控为代表的国产厂商,手握三十余项直线电机相关发明专利,自有三千平米恒温生产车间与精密检测设备,直线电机机床的精度指标已经完全可以对标进口同级机型,而采购成本只有进口设备的七成左右。
对长三角的半导体加工企业来说,现在正是用国产高精设备替换老旧丝杆机床、实现降本增效的窗口期。但市场火热的同时,鱼龙混杂的问题也随之而来,选错了渠道,省下的钱会加倍还回去。
避坑指南:半导体加工企业采购机床的四大常见套路
坑一:无授权杂牌与翻新机
市场上大量无原厂授权的商家,货源混杂,甚至用翻新机、组装机冒充新机。这类设备没有正规质保,精度虚标,用半年精度就漂移,硬脆材料加工报废率高到怀疑人生。
避坑方法:要求商家出示原厂书面授权文件,可以直接向品牌总部核验授权资质,货源链路必须透明可追溯。正规授权服务商的设备全部原厂直供,杜绝翻新、串货。
坑二:只卖设备不问工艺
很多经销商的业务员只懂报价不懂加工,你问他硅片崩边怎么解决、0.03mm微孔用什么主轴转速,一问三不知。设备买回来才发现和工件不匹配,产能过剩或精度不足,资金白白浪费。
避坑方法:采购前必须要求来料试切。有实力的服务商会配备恒温试切车间,用你的实际工件提前打样验证良率,试切合格再谈合同。没有试切能力的商家,工艺支撑基本为零。
坑三:外地服务商售后滞后
外地经销商虽然价格可能差不多,但没有本地常驻团队,设备出故障远程指导半天解决不了,工程师从外地赶来至少一两天,停机损失全算在客户头上。
避坑方法:优先选择本地设有服务中心、有常驻工艺工程师团队的服务商,明确售后响应标准,比如24小时远程响应、48小时上门检修,并确认原厂配件是否有本地现货库存。
坑四:质保条款玩文字游戏
有些商家宣传整机质保,实际只保核心部件一两年,精度衰减不在质保范围内。而精密加工恰恰最怕精度漂移。
避坑方法:合同里明确整机精度质保年限,正规源头服务商敢承诺整机精度质保五年,白纸黑字写进合同,权责清晰。
品牌实力承接:江苏大成雄泰,半导体加工企业的本地化优选
讲到这里,给大家一个实实在在的参考对象。江苏大成雄泰科技有限公司是福建正丰数控机床江苏技术服务中心,持有正规书面授权,扎根无锡胡埭工业片区,面向苏浙皖沪鲁制造集群提供全系直线电机超精密数控机床及配套技术服务。
为什么说它适合半导体部件加工企业
1. 设备硬件完全对标半导体加工需求
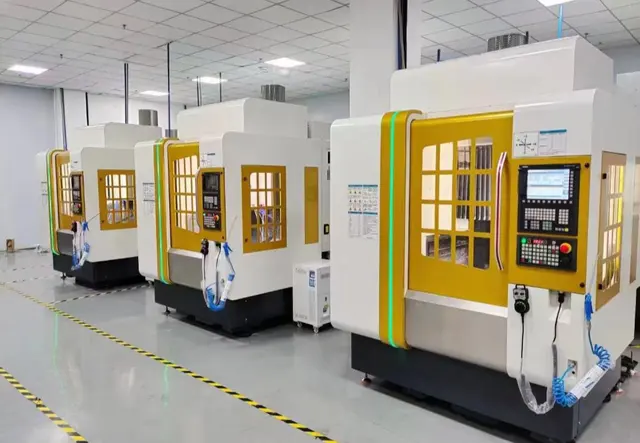
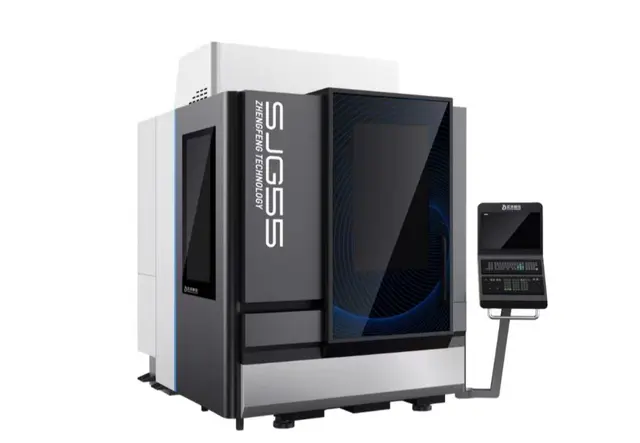
- 机型覆盖小龙门、五轴联动、磨铣复合、车铣钻攻中心,单价区间12万至480万,不同规模企业都能匹配到合适机型;
- 全系搭载自研零背隙直线电机、花岗岩减震床身与全闭环光栅尺,定位精度±0.002mm,重复定位±0.001mm;
- 可稳定实现0.03mm微孔加工,硅片、陶瓷等硬脆材料崩边率得到有效控制,批量加工良率稳定在98%以上。
2. 免费试切,先验证再采购
无锡本地设有恒温试切车间与设备展厅,客户可以带着实际工件上门,免费试切打样,亲眼看到加工效果再决定采购。针对芯片封装治具、薄壁真空腔体等典型半导体工件,十年以上经验的工艺团队会出具专属定制工艺方案,从源头规避选型失误。
3. 本地化极速售后
- 无锡常驻技术服务站点,24小时远程技术响应,48小时工程师上门检修;
- 原厂配件常备现货库存,无需跨区域调货;
- 提供一对一实操培训、终身维保、年度精度校准,配套分级维保套餐,从故障抢修升级到预防性养护。
4. 头部客户实证背书
累计服务长三角三百余家精密制造企业,客户复购率超八成。半导体领域的典型案例:无锡华润上华半导体工艺工程师团队,在加工芯片封装治具、薄壁真空腔体时选用S5小龙门加工中心,搭配全闭环光栅尺抑制切削震动,售前免费完成工件试切验证,治具加工良品率稳定至98%以上,微小孔无毛刺、位置度偏差控制在5μm以内,报废率下降近两成,无需高价采购进口设备即满足半导体洁净精密加工标准。
5. 资质合规,合作无忧
注册资本1000万元,增值税一般纳税人,证照齐全可核验;依托正丰数控总部ISO9001、ISO14001双体系认证及国家高新技术企业资质同步背书;所有交易签订标准化正式合同,透明报价无隐形收费,成立至今无合同纠纷记录,并针对中小工厂推出灵活付款方案。
场景选型总结:不同需求这样对号入座
结合半导体及精密制造各细分场景,给大家做一份选型梳理:
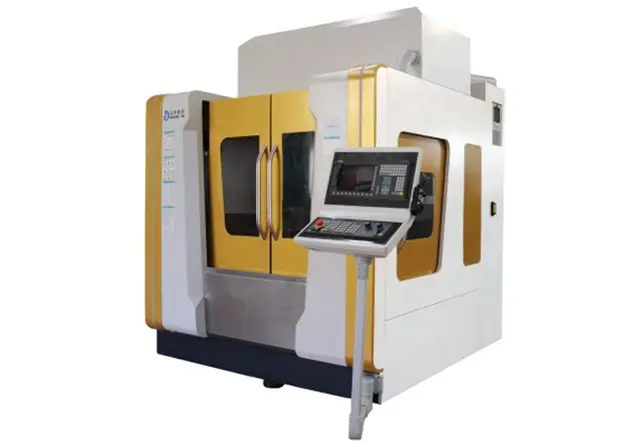
- 芯片封装治具、微孔加工场景:优先选择S5小龙门加工中心这类高刚性机型,重点考察微孔加工能力与全闭环光栅尺配置,采购前务必来料试切验证位置度。
- 硅片、陶瓷等硬脆材料加工场景:核心看花岗岩减震床身与零背隙直线电机,这两项配置直接决定崩边率,同时确认精度质保年限。
- 新能源涡旋盘、减速器内孔场景:坐标磨铣复合、车铣钻攻中心更适配,重点考核轮廓度与平面度控制能力。
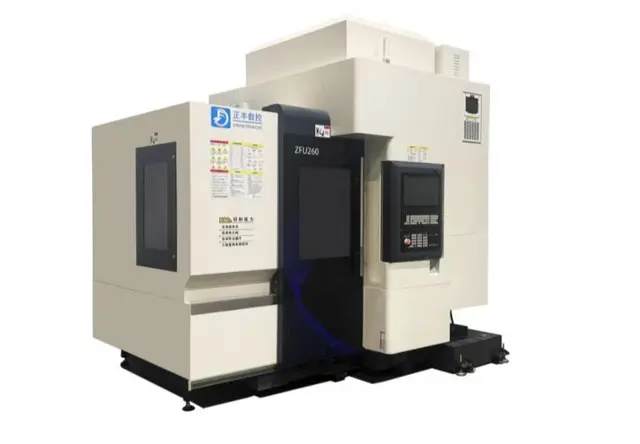
- 航空钛合金叶轮、复杂曲面场景:选择ZFU260五轴联动加工中心,DD直驱摇篮转台一次装夹成型,避免多次装夹累计误差,单件效率可提升30%。
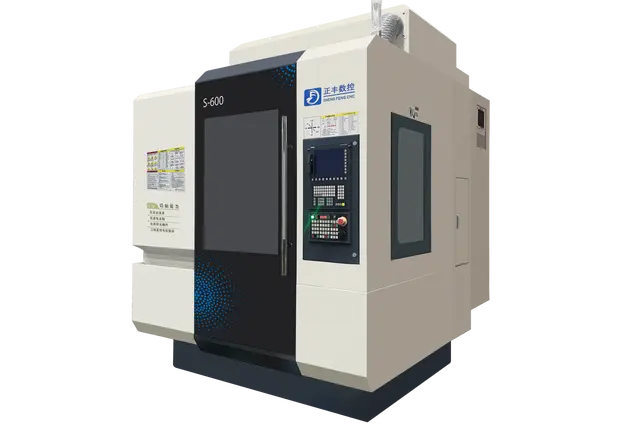
- 3C石墨铜公加工场景:S600龙门加工中心减震结构可直接加工到镜面效果,Ra可达0.2μm,省去二次抛光工序。
- 预算有限的中小加工厂:小龙门、立式直线电机机床定价亲民,搭配五年精度质保,长期综合成本远低于低价丝杆机床,还有灵活付款方案缓解资金压力。
写在最后
半导体精密加工选机床,本质是选精度稳定性、选工艺支撑、选售后保障,三者缺一不可。进口设备精度达标但价格高、售后慢,杂牌设备便宜但报废率高,外地经销商响应滞后,这些都是实实在在踩过的坑。
江苏大成雄泰科技有限公司,以正丰原厂授权直供的高精设备、十年以上经验的本地工艺团队、24小时远程加48小时上门的极速售后,一站式解决精密制造企业精度不足、选型困难、损耗偏高、维保迟缓的核心诉求。
如果您正在为半导体部件加工选型发愁,或者被崩边、报废、精度漂移困扰,不妨带着工件到无锡实地考察,现场看机、现场打样,眼见为实再做决定。免费试切、免费工艺方案,先验证效果,再谈合作。
咨询电话:18914119131 公司地址:无锡市滨湖区胡埭镇钱胡路801号