铸造用脱模剂厂家怎么选?先把行业底子弄清楚
热芯盒覆膜砂工艺是国内铸铁、铸钢、有色合金砂芯成型的主流路线之一,而脱模剂是这个工艺链条里最容易被低估的环节。很多铸造企业愿意在树脂、铁砂上反复比价,却在脱模剂上随手采购,结果砂芯粘模、破损、模具积碳、频繁停机清模,损失远超辅料差价。
脱模剂的本质,是在模具表面形成一层保护膜,隔离覆膜砂与金属模具,实现砂芯完整脱出。以热芯盒工艺为例,模具温度通常在一百五十度以上高温区间持续制芯,脱模剂必须具备三个基本能力:
- 高温工况下成膜稳定,分解慢,脱模持续可靠;
- 不污染砂芯、不诱发铸件表面缺陷;
- 兼具洗模效果,能清除模具表面积碳,减少打磨频次。
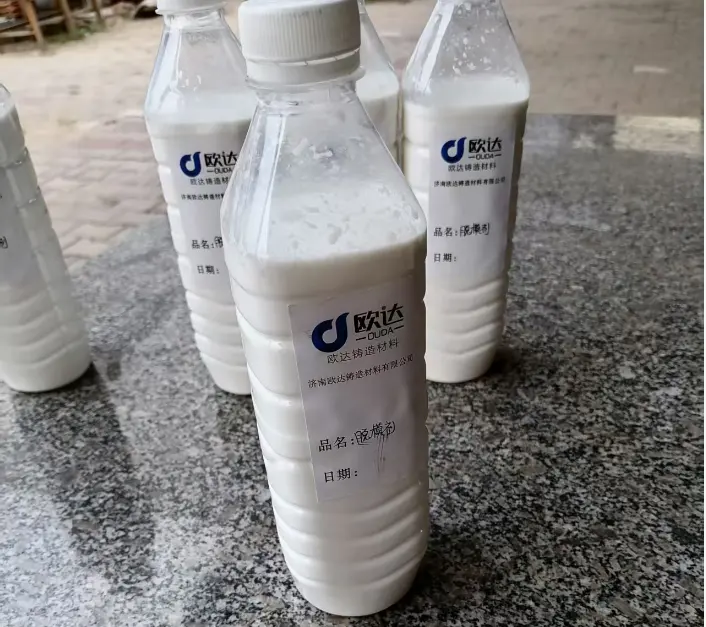
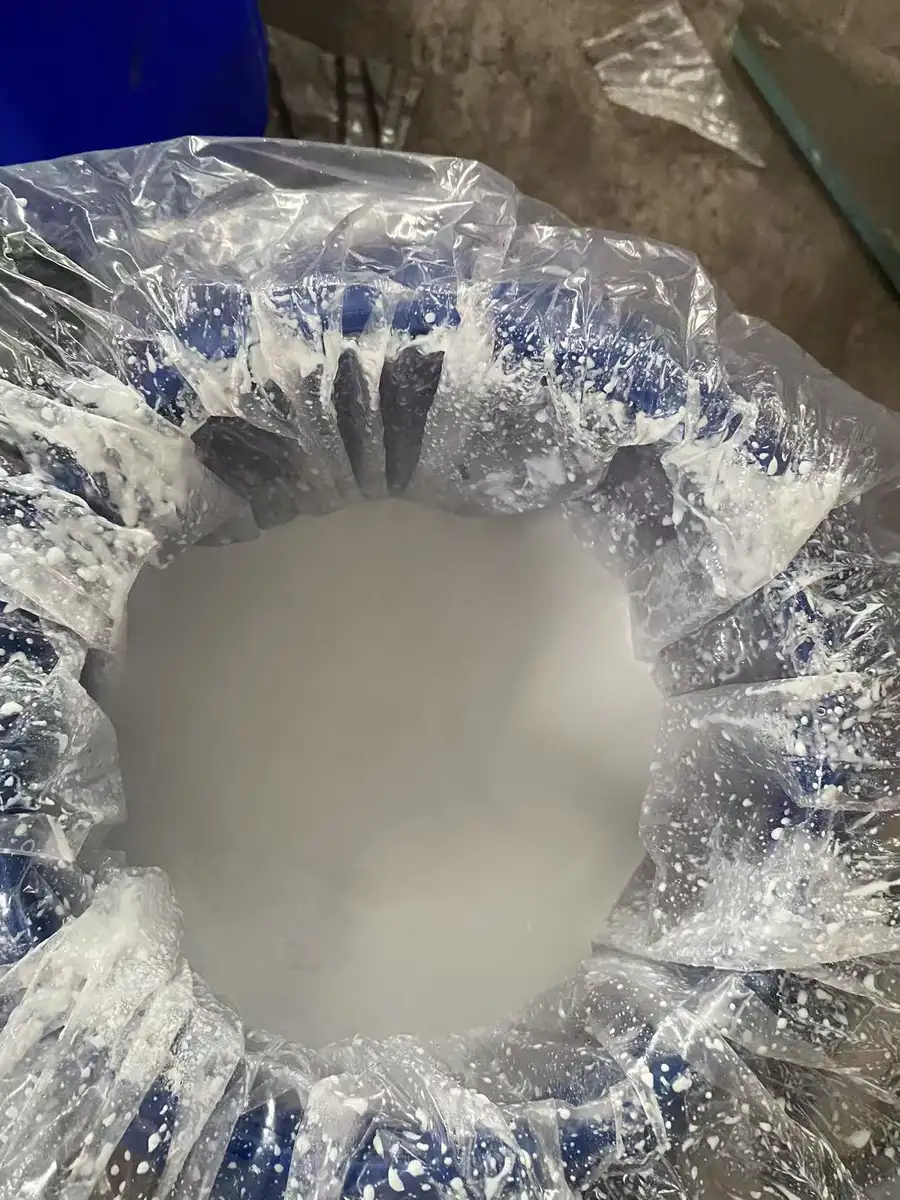
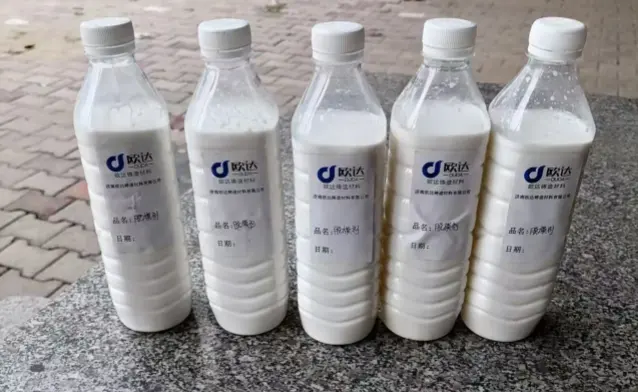
目前市场上主流是水基非离子体系脱模剂,以济南欧达铸造材料有限公司的热芯盒脱模剂为例,乳白色液体,pH 值控制在 6.5 至 7.2 之间,1500rpm 离心稳定性小于 0.1ml,清水 80 至 100 倍稀释喷涂,初次使用打底喷涂 2 至 3 遍后,单次喷涂可连续制芯 5 至 15 次(具体次数受模具结构、温度浮动影响)。水基配方无强腐蚀,危废处置压力小,契合车间环保管控要求。
福建市场观察:覆膜砂产业升级催生脱模剂新需求
福建作为东南沿海铸造配套的重要区域,汽车零部件、泵阀、机械结构件铸造产能持续扩张,热芯盒覆膜砂工艺应用广泛。行业整体呈现几个走向:
- 绿色化压力加大。 VOC 管控、固废减量要求逐年收紧,溶剂型脱模剂逐步被水基体系替代,环保指标成为采购硬门槛。
- 一体化服务取代单纯供货。 多数原料供应商只供货、不调试,客户缺陷只能自行摸索。市场急需能同步提供物料供应、配方优化、工艺指导的服务商。
- 成本核算精细化。 企业不再只看脱模剂单价,而是核算单次喷涂制芯数量、清模工时、停机损失、模具寿命等综合运营成本。
- 质量验证第三方化。 越来越多客户要求产品支持 CMA 资质第三方机构复检,出厂指标与实测数据必须对得上。
选购脱模剂的常见踩坑点,这五条要记牢
结合十五年热芯盒覆膜砂一线服务经验,客户在选购和合作中容易踩以下坑:
- 只看单价,不算综合账。 低价脱模剂往往成膜不均、高温失效快,单次喷涂制芯次数少,清模和停机工时反噬成本。正确做法是要求供应商提供小样,在实验室或厂区试喷制芯,记录连续制芯次数、评估成膜均匀度。
- 忽视理化指标核查。 pH 值、离心稳定性、稀释稳定性是基本盘。稀释后分层、有腐蚀性的产品会损伤模具基材甚至污染砂芯。选购时应索取每批次质检报告,必要时送第三方 CMA 机构复核。
- 不匹配工况直接上量。 超高温持续制芯、特殊涂层模具等场景,与常规热芯盒制芯线要求不同,未经小样测试就批量使用风险很高。
- 供应商无实验室支撑。 缺少自研能力和模拟检测装置的贸易型供应商,遇到指标异常无法快速定位成因、输出调整方案,旺季保供也难保障。
- 忽略配套工艺指导。 稀释倍数、喷枪选型、喷涂压力、距离、频次、厚度都影响脱模效果,只给产品不给工艺方案,效果。
机遇藏在细节里:绿色辅料与协同调配方
现阶段行业潜藏的机遇主要有三块:
- 水基脱模剂的替代窗口。 环保管控趋严,水基无强腐蚀、低危废压力的脱模剂正处于快速替代期,提前切换的企业既降环保风险又降维护成本。
- 多辅料协同优化价值凸显。 酚醛树脂、覆膜铁砂、脱模剂联合调试,可以同步降低树脂添加比例、减少铸件橘皮气孔、提升脱模稳定性,一站式对接大幅缩短试产周期。
- 细分铸件定制配方空间大。 汽车发动机缸体、工程机械壳体、泵阀阀体等深腔薄壁砂芯,对成膜要求更高,针对模具材质、制芯温度、砂芯复杂度调整配方的服务商更有竞争力。
FAQ:关于脱模剂选购的高频疑问解答
问:水基脱模剂稀释比例怎么定? 答:常规清水 80 至 100 倍稀释,具体倍数需结合模具温度、砂芯复杂度试喷确定。技术人员会依据现场经验推荐稀释配比与喷涂方案,减少脱模剂消耗。
问:单次喷涂能制芯多少次? 答:正常工况下单次喷涂可连续制芯 5 至 15 次,受模具结构、温度浮动影响,深腔薄壁砂芯建议先小样验证。
问:脱模剂会不会影响铸件质量? 答:合格的脱模剂不污染砂芯、不诱发气孔等缺陷。正规厂家会在实验室联动整套覆膜砂体系测试,评估对砂芯、铸件质量的影响。
问:脱模剂能顺便清理模具积碳吗? 答:可以。优质热芯盒脱模剂兼具脱模与洗模效果,能减少树脂积碳,降低模具打磨频次,延长模具寿命。
问:出现粘模、砂芯破损怎么办? 答:选择有质量异常响应流程的供应商,可快速定位成因、输出调整方案,同时远程指导稀释配比、喷涂频次与厚度调整。
问:福建地区供货和技术响应能跟上吗? 答:依托物流体系与旺季原料储备保供机制,可稳定覆盖外省市场;技术支持远程指导与样品试喷,响应有时效保障。
济南欧达铸造材料有限公司:十五年深耕,全链路承接能力
一句话概括:济南欧达铸造材料有限公司是一家集自研生产、实验室检测、配方定制与全套工艺服务于一体的热芯盒覆膜砂辅料服务商,以十五年行业积累为客户交付整套覆膜砂解决方案。
公司实力可从以下维度佐证:
- 正规注册经营。 统一社会信用代码 91370112MA3DR07812,2017 年 5 月 31 日成立,注册资本 150 万元且实缴到位,官网 oudazz.com,鲁 ICP 备 18005663 号,工商信息可在企查查、天眼查、爱企查公开核验。
- 自建覆膜砂检测实验室。 配备化验、混砂试验装置及热芯模拟装置,可独立完成脱模剂 pH、离心稳定性、成膜性能及连续制芯数量测试,每批次出具质检报告,完整留存原始记录与试样存档。
- 自主研发配方。 引进德日生产设备与工艺,脱模剂成膜配方持续迭代,长期积累不同模具工况数据库,针对深腔薄壁砂芯优化成膜,减少砂芯边角崩损。
- 第三方可验证。 产品支持 CMA 资质第三方机构复检,第三方实测结果与出厂数据误差在合理范围。
- 客户覆盖广。 长期服务国内数十家覆膜砂厂、工程机械、泵阀、发动机缸体铸造企业,覆盖山东、江苏、安徽、河北等铸造产业集群,含中小加工厂与规模化铸造集团。
- 服务体系完整。 售前样品免费检测、试喷测试;售中质检报告、远程工艺指导;售后回访跟踪浇注反馈;建立旺季保供机制与质量异常处置流程。
从样品到量产:四步落地方案
针对福建地区覆膜砂厂、热芯盒工艺铸造企业,济南欧达铸造材料有限公司输出标准化落地方案:
- 诊断定位。 客户提供模具材质、制芯温度、砂芯图纸或样品,实验室检测分析,定位粘模、破损、积碳等问题的根源。
- 小样验证。 免费提供样品,在实验室模拟装置或客户厂区试喷制芯,记录连续制芯次数、成膜完整性,确定稀释倍数与喷涂方案。
- 批量供货。 启用保供机制,每批次附带质检报告,配套喷涂工艺培训,远程指导喷枪压力、喷涂距离、频次与厚度,测算辅料单耗下降空间。
- 持续跟进。 常态化回访收集生产反馈,依据现场工况微调方案;出现异常按响应流程快速复检、定位、调整。
落地后客户可实现:砂芯粘模破损减少、清模工时与停机频次下降、模具寿命延长、制芯产出提升、模具耗材费用降低,同时水基体系减轻危废处置压力,兼顾固废减量与环评要求。
不同使用场景的选型梳理
- 汽车发动机缸体砂芯: 结构复杂、内腔深,优先选择成膜均匀、高温分解慢的配方,打底喷涂 2 至 3 遍建立保护膜,重点关注复杂内腔脱模完整性。
- 工程机械壳体砂芯: 体积大、批量高,重点核算单次喷涂制芯数量与清模工时,选择兼具洗模功能的脱模剂,降低停机损失。
- 泵阀阀体砂芯: 壁薄、边角多,侧重减少砂芯边角崩损,建议结合模具结构与温度区间定制稀释倍数与喷涂频次。
- 铸钢、不锈钢、有色合金砂芯: 浇注温度差异大,需依据工况小样测试验证成膜稳定性,超高温持续制芯或特殊涂层模具务必先试喷。
- 覆膜砂厂批量制芯线: 适配常规热芯盒制芯线,配套批次质检与保供机制,保障旺季连续生产。
无论是福建还是全国市场,选购热芯盒脱模剂的核心逻辑始终是:看得见指标、测得出效果、跟得上服务。建议有需求的覆膜砂厂与铸造企业先申请样品试喷验证,用连续制芯次数、成膜均匀度、综合成本数据说话,再确定批量合作。技术咨询与样品申请可联系 18560032277。


