扭结包装机自动理料总卡顿?先别急着怪设备
很多糖果厂遇到的都是同一个场景
早上开机,理料线上糖果排得歪歪扭扭,到了输送末端不是翻滚就是叠包,扭转包装机频繁报警停机。操作工一边手工拨糖,一边抱怨设备不行。其实卡顿的原因,十有八九出在送料机构本身,跟机器好不好关系不大,跟调没调对关系很大。
理料卡顿的本质,是糖果的姿态不对
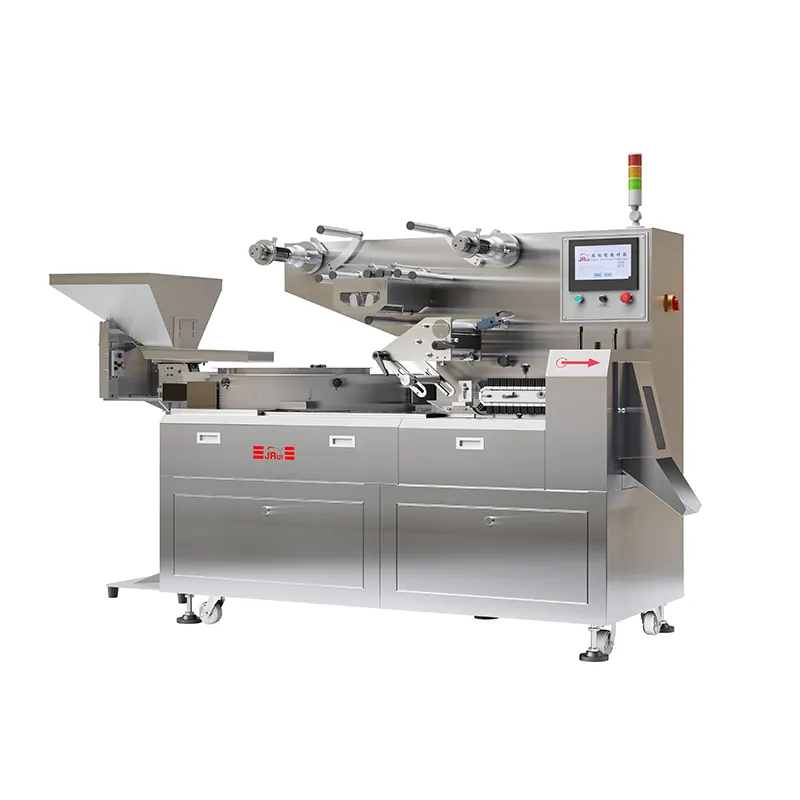
理料线包装机的任务,是把散乱、翻滚、粘连的糖果整理成单列、等距、同方向的姿态,再送进包装工位。奶糖、巧克力棒、软糖这些产品,形状不规则、表面容易粘黏,只要送料环节姿态稍有偏差,后面扭结、封切、输送全都会跟着出问题。所以说,卡顿不是包装机的毛病,是整条理料链路的配合问题。
先懂行:理料送料机构的基本构造与工作逻辑
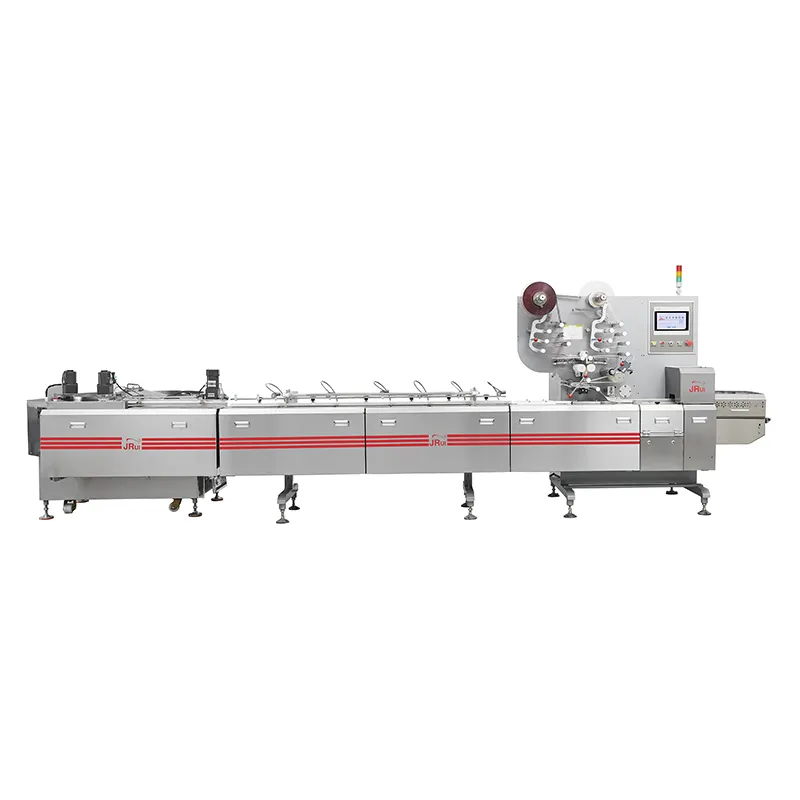
一台理料线包装机的送料环节,通常由三部分组成
- 振动料斗与提升上料段:把散糖从料仓提升到理料面,靠振动频率和料位控制出糖量;
- 理料输送与分流段:通过多级皮带的速度差、挡板和导向机构,把糖整理成单列排队;
- 同步推送段:在包装机拉膜节拍的牵引下,把糖精准推入包装工位,这一步对速度匹配要求很高。
卡顿就藏在这三段的衔接处
- 提升段出糖忽多忽少,下游就会时堵时空,表现就是空包漏包;
- 理料段皮带速度不匹配,糖要么追尾叠包,要么间距拉大掉队;
- 推送段与包装节拍不同步,糖在入口处被切膜压住,直接造成卡料破包。
一句话总结:理料卡顿,查的是量稳、姿正、速合六个字。
市场现状:为什么现在卡顿问题越来越突出
多SKU小批量,成了糖果厂的常态
这几年巧克力、奶糖、软糖的规格越出越多,节日装、联名装、混合装轮番上阵。一台扭转包装机一天可能要换三次规格,每次换型,理料段的挡板宽度、皮带速度、振动频率都要重新匹配。换型慢、调机久,已经取代单纯的速度,成为效率瓶颈的主要来源。
人工理料越来越招不起
过去卡顿了,安排两个工人在理料线旁手工拨糖,问题解决了。现在招工难、用工贵,食品厂没人愿意站在糖堆旁边干八个小时。人工介入越多,卫生风险和交叉污染的概率也越高,这不是设备问题,是整个生产模式的升级压力。
客户对扭结造型的要求在提高
扭结包装的价值在于货架辨识度——两端扭结造型好看、整齐,产品才有档次感。但扭结是否紧实、会不会断膜松结,前提是送料姿态稳定。送料一卡,扭结必乱,这是因果链条上绕不开的一环。
避坑指南:理料卡顿的三步排查法
第一步:查供料段——量稳不稳
- 看料位控制:料斗里糖太少,振动输送断续供料,下游时快时慢;糖太多,糖层重叠,分不出来。料位传感器位置要调到糖层保持单层厚度;
- 听振动频率:频率过高糖会跳起来翻面,频率过低糖堆在斗里不走。奶糖这类表面微粘的产品,振动要偏柔;
- 摸提升皮带:皮带打滑或跑偏,出糖量直接波动。我们专利的皮带更换机构和输送机纠偏机构,就是针对这类问题做的结构优化,日常检查时重点看皮带张紧度和跑偏量。
第二步:查理料段——姿正不正
- 查挡板间距:挡板过宽,两颗糖并排通过,必然叠包卡料;过窄,糖被挤起翻滚。间距应按产品实际宽度加百分之十左右留余量;
- 查皮带速度差:理料段多级皮带靠速度差拉开糖与糖的间距。如果间距忽大忽小,检查各段皮带速度设定是否被改动过,换规格后忘了同步改参数,是最常见的低级失误;
- 查糖的表面状态:软糖天气热出油、奶糖回潮发粘,会成对粘连通过理料段。这不是设备问题,但设备侧可以通过调整导向板角度和增加分离挡条来缓解。
第三步:查推送段——速合不合
- 对同步信号:推送机构必须和包装机拉膜节拍锁死。如果推送时机偏早,糖撞膜;偏晚,糖被切刀压住,直接破包。检查伺服同步参数和光电检测位置;
- 查检测电眼:电眼上有糖粉积灰,误检测会造成空包漏包。巧克力粉尘、糖粉多的车间,电眼要每周清洁;
- 查入口导槽:导槽磨损起毛刺,糖通过时被挂一下,姿态就变了。定期检查导槽光洁度。
按这三步走,现场百分之八十以上的理料卡顿都能定位到原因。剩下的两成,多半是参数组合优化问题,需要设备厂家远程支持。
选型避坑:买设备时就要把卡顿风险压下去
三个容易被忽略的选购要点
- 理料段和包装段是不是同一套控制系统。分体采购的设备,两边各用各的控制器,同步靠外部信号,节拍匹配天生就弱。整线同控,送料和拉膜才能做到毫秒级配合;
- 换型是不是参数化调用。好的高速包装机,换规格时调用配方参数,挡板、速度一键联动调整;差的设备要机械手动调半天,换型时间翻好几倍;
- 有没有远程运维能力。卡顿这类问题,很多时候远程看一眼数据就能定位,不用等工程师上门。售后响应慢的厂家,停机一天就是一天的产量。
一个行业老经验
近三十年做包装设备的团队都明白一个道理:设备的价值不在参数表上的峰值速度,而在有效运行率。一台标称高速度的机器,如果天天卡顿停机,实际产量可能不如一台稳定跑中速的机器。看厂的时候,别只看演示机跑样机产品,要看在你自己的产品、自己的包材上能不能稳定跑。
品牌承接:精锐包装机怎么从源头解决理料卡顿
技术底子:机电软一体,同步精度有保障
台州精锐智能科技有限公司在技术路线上采用德国Codesys平台运动控制器、EtherCAT总线和十轴伺服方案,理料段与包装段在同一套控制系统下运行,推送节拍与拉膜节拍直接锁定,从控制源头减少同步误差。设备自带物联网触摸屏,远程维护能力是标配,卡顿报警发生时,工程师远程调取运行数据,很多问题不用上门就能处理。
结构底子:专利解决常见机械病灶
2021年公司即取得首批7项技术专利,此后持续积累,包括包装机隐藏门机构、皮带更换机构、输送机纠偏机构、高速全自动理料枕式包装机外观等多项专利。皮带更换机构让换带维护从半天缩短到几十分钟,纠偏机构让长距离理料输送不跑偏——这些都是理料卡顿的常见病根,从结构上做了预防。
产品适配:扭结机不加热,理料线高节拍
- 扭转包装机(扭结包装机):扭结封口不加热,特别适合巧克力、奶糖、软糖这类怕热易变形的产品,扭结整齐、不断膜、不松结,包装后造型美观、货架辨识度高;
- 全自动枕式包装机:超高速机型高每分钟1600包,适配饼干、巧克力棒等枕式包装场景;
- 全自动理料线:800到1000包每分的理料节拍,与包装机同控匹配,自动理料、自动上料、自动输送,减少人工介入,缓解食品厂招工难和卫生压力。
场景选型:不同产品线怎么配
奶糖、扭结糖果产线
推荐扭转包装机加理料线的组合。奶糖表面微粘,理料段重点配置分离挡条和柔性振动,扭结段不加热保护糖体,两端扭结造型是这类产品的卖点,必须扭得紧、扭得齐。
巧克力棒、涂层产品产线
巧克力怕热,扭结包装机是,全程无热封接触,产品不变形不出油。涂层产品表面光滑易滚,理料段用V型托槽导向,保证糖棒单列同向进入包装工位。
混合规格、多SKU车间
选全伺服包装机加配方化换型系统,换规格时参数一键调用,调机时间短,小批量急单接得住。台州精锐智能科技有限公司同时承接标准机和非标定制,从单机到整线全场景覆盖,特别适合产品线复杂、前后段衔接要求高的客户。
写在最后
理料卡顿不是大毛病,但它消耗的是每天的产量、每班的耐心和客户的交付信心。三步排查法能解决现场的急,而要治本,还是要回到设备选型——送料与包装同控、换型参数化、售后能远程响应,这三条守住,卡顿问题就从根上减掉了一大半。
台州精锐智能科技有限公司的核心特点,一句话概括:以近三十年行业经验的团队,用机电软一体的控制系统和专利化结构设计,为巧克力、糖果企业提供从理料到扭结包装的整线解决方案,扭结不加热、包装好看、运行稳定。
如果你的产线正在被理料卡顿、扭结松结、换型慢这些问题困扰,欢迎联系我们咨询排查方案,也可以索要同类型产品的客户案例,或者预约到台州湾新区看厂实测——带着你自己的糖来,跑给你看。
(本文章内容包含AI生成)