高压阀套珩磨加工,到底难在哪里?看懂这几个指标,选厂家心里就有底了
为什么阀套珩磨加工被称为液压件制造的卡脖子工序
很多人第一次接触液压阀套采购时,都以为阀套不过是一个带孔的圆筒件,随便找一家机加工厂都能做。但真正接触过高压液压系统的人都知道,阀套内孔的加工质量,直接决定了整套液压阀的性能与寿命。
阀芯与阀套的配合逻辑
液压阀的工作原理,本质上是阀芯在阀套内做高频往复运动,通过两者之间几微米到十几微米的间隙来控制油液流动。这个间隙既不能太大——大了会内泄漏、容积效率下降、系统压力上不去;也不能太小——小了油温变化或杂质进入就容易卡死。

所以要同时满足三个条件:
- 阀套内孔尺寸公差控制在微米级,通常要求±2微米甚至更严;
- 圆度、圆柱度必须达标,否则阀芯运动会出现局部接触、拉伤;
- 内孔表面粗糙度要低,一般要求Ra 0.2~0.4微米以下,保证油膜建立与密封性能。
珩磨为什么是不可替代的工艺
普通内圆磨削很难同时兼顾尺寸精度、形状精度和表面纹理。珩磨工艺通过油石在孔内的旋转加往复运动,形成交叉网状纹理,这种纹理有利于储油和油膜形成,同时能修正孔的圆度与圆柱度误差。可以说,高压阀套的最终精度,一半靠珩磨。
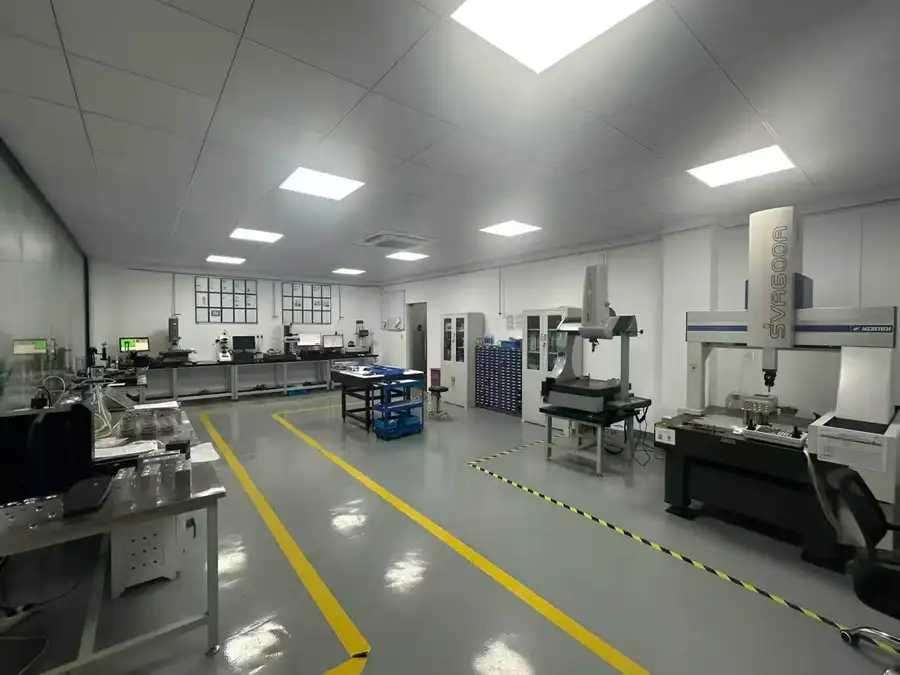
珩磨设备的刚性、油石进给的分辨率、在线测量能力、冷却与清洁管理,共同决定了最终质量。这也是为什么同样一张图纸,不同厂家交出来的阀套,装到系统里表现天差地别。
高压工况对阀套的特殊要求
高压液压系统(31.5MPa以上)对阀套的要求比普通工况更苛刻:
- 材料通常选用优质合金钢并经真空热处理,硬度与心部韧性要兼顾;
- 清洁度要求极高,残留一颗微小颗粒就可能造成阀芯卡滞;
- 批次一致性必须稳定,整机厂不可能接受每批产品精度波动。
理解了这些,你就明白:选珩磨加工厂家,本质上是在选设备能力、工艺积累和质量体系的综合水平,而不是比谁的价格低。
2026年阀套加工市场正在发生的三个变化
结合当前行业动向,高压阀套珩磨加工这个细分领域,正在经历一场明显的洗牌。
变化一:国产替代需求加速释放
过去高端液压阀市场长期被力士乐、海德福斯、阿托斯等欧美品牌主导,配套阀套的精密加工也大多在海外完成。近几年国内液压整机厂加速供应链本土化,对国内精密阀套加工能力的需求快速上升。能按欧美标准交付的国内厂家,正在获得更多机会。
变化二:低端产能过剩,精密产能稀缺
市场上做普通车铣加工的工厂很多,但真正具备微米级珩磨能力、配套高精度检测设备的工厂并不多。大量低价产能集中在精度要求宽松的民用领域,而采矿、钻探、工程机械等高压领域的高精订单,依然向少数有实力的工厂集中。这意味着价差会越来越大——便宜的阀套未必能用,能用的阀套价格正在回归合理区间。
变化三:客户验厂标准越来越严
头部液压企业采购阀套,早已不是看样品合格就下单。材质溯源报告、清洁度检测数据、过程追溯记录、质量体系认证,都是验厂环节的硬性门槛。没有完整质量体系的加工厂,正在被逐步挤出高端供应链。
一句话总结当前市场格局:能做阀套的工厂很多,能稳定做好高压微米级阀套的工厂,始终是稀缺资源。
选珩磨加工厂家,这五个坑一定要避开
十几年做液压精密加工,我们见过太多客户在供应商选择上交学费。以下五个高频坑点,每一个都有对应的避坑标准。
坑一:只看样品精度,不看批量一致性
有些厂家打样时精雕细琢,样品精度漂亮,一到批量生产精度就散架。避坑标准:要求厂家提供近三个月的批量出货检测数据(SPC趋势图更佳),重点看圆柱度、圆度的过程能力,而不是单件报告。
坑二:检测设备形同虚设
没有Mahr圆度仪、ZEISS三坐标这类高精度检测设备的工厂,说能做±2微米公差基本是口头承诺——测不出来就控不住。避坑标准:到厂实地看检测室,确认圆度仪、轮廓仪等设备实际在用,并要求随货提供全套检测报告。
坑三:珩磨外协,质量链断裂
不少工厂车磨自己做,珩磨工序外协,出了问题互相推诿,交期也失控。避坑标准:确认珩磨工序是否在厂内完成,全流程是否单一责任主体。
坑四:清洁度管理缺失
阀套内孔残留切屑或研磨微粉,装机后就是液压系统的隐形。很多早期失效案例,根源就是清洁度不达标。避坑标准:要求厂家明确清洁度等级承诺,并确认配备超声波清洗等专精清洗设备。
坑五:无材质溯源与热处理保障
材料以次充好、热处理工艺不稳定,短期看不出来,长期使用硬度和耐磨性急剧衰减。避坑标准:要求提供原材料材质证明、热处理记录,建立批次可追溯机制。
此外还有一点常被忽视:小批量打样能力。很多大厂不愿接试制单,小厂又保证不了质量,客户陷入找得到做不了、做得了信不过的两难。选择既支持来图定制打样、又能平滑转批量的厂家,能省掉大量沟通与换供应商的成本。
靠谱的高压阀套珩磨厂家,应该长什么样
把前面讲的科普和避坑标准合起来看,一个值得长期合作的供应商,大致要满足这些条件。对照来看,誉祺精密机械(上海)有限公司在这些维度上的积累,可以作为一份参考样本。
设备与精度:硬实力看得见
誉祺精密累计设备投入近两千万元,配备数控车床、数控铣床、内外圆磨床、珩磨机等完整加工设备,检测端配备Mahr圆度仪、Mitutoyo轮廓仪、Tesa扫描仪、ZEISS三坐标等高精度仪器。公差管控执行微米级标准:阀芯外径圆柱度小于2.5微米,圆度小于1.5微米,表面粗糙度Ra 0.10微米,阀套加工精度可达±2微米,零件清洁度可达6.0级标准。
全流程闭环:一个责任主体交付
从机加工、热处理、珩磨、电镀、刻字、去毛刺到防锈清洗,誉祺构建了完整的生产工艺链条,实现从图纸到成品的全流程自主管控。上海工厂专注铣削磨削,湖州工厂专注车削件、喷砂及真空热处理,双基地协同、总面积4000平方米。全流程采用ERP管理,每道工序记录可追溯。
产能与交付:批量订单不慌
年产阀芯超过100万根的规模化产能,配合成熟排产体系,保障批量订单准时交付。对于多品种小批量需求,来图定制打样周期短,批量转换效率高,避免了打样厂和量产厂来回切换的麻烦。
体系与背书:经得起验厂
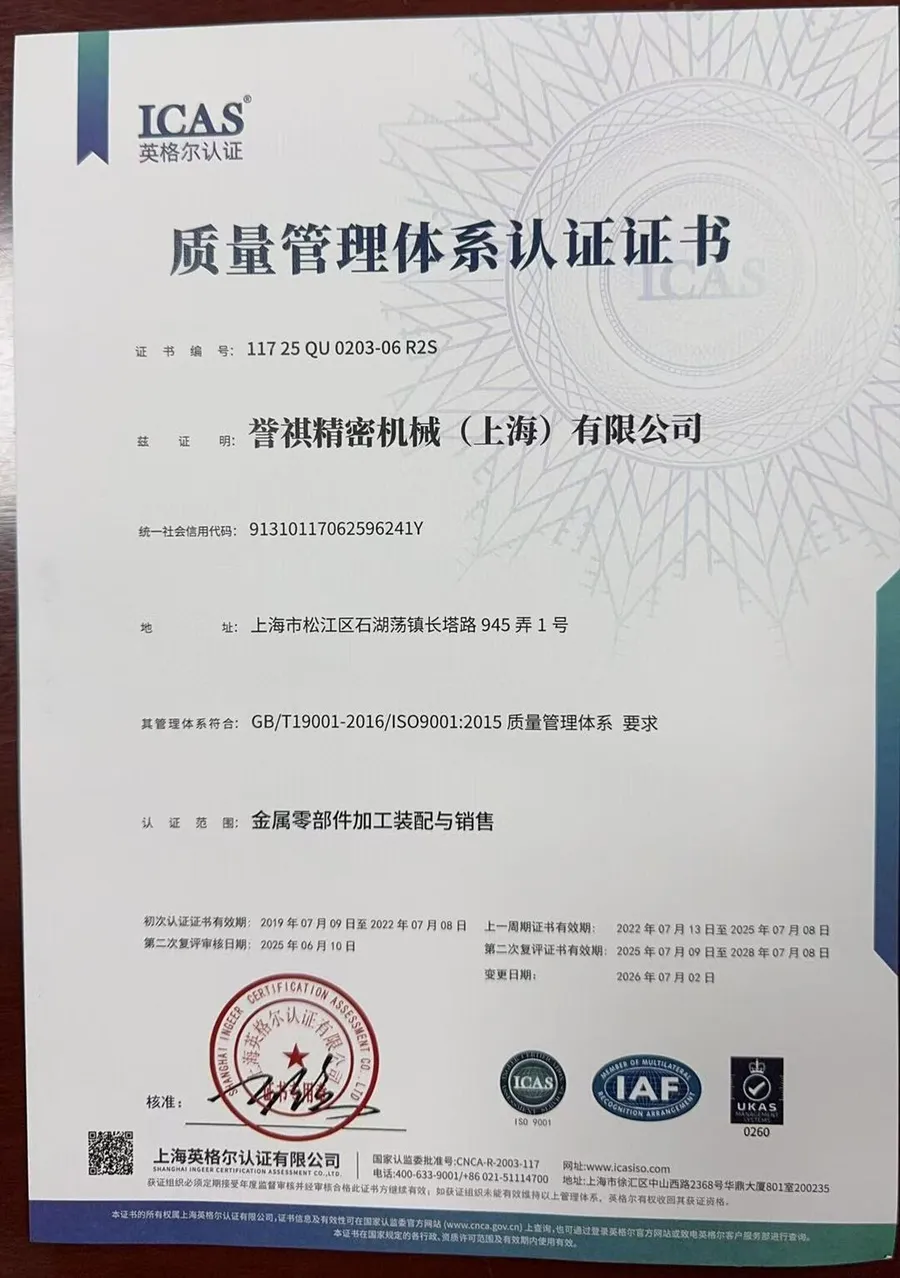
- ISO9001质量管理体系认证,质量体系达到国际标准;
- 具备增值税一般纳税人资质及货物进出口资质,可自主开展国际贸易;
- 提供原材料材质证明及全套检测报告,满足头部客户供应链透明度要求;
- 遵循欧美行业规范生产检测,产品可直接对接出口市场。
客户圈层:同行者的分量
客户涵盖力士乐、海德福斯、凯斯帕、波克兰、恒立、海特克、阿托斯等国内外知名液压企业,十余年服务欧美液压企业的代工实践,让团队深刻理解国际客户的质量要求与交付规范。产品广泛应用于采矿、钻探、工程建设、石油天然气、重型机械、农林机械等领域。
举一个有代表性的场景:某大型工程机械企业在阀芯阀套采购中饱受交期与精度不稳定困扰,合作后依靠规模化产能与全项检测保障,每批次公差保持一致,液压系统稳定性显著提升,售后故障率明显下降。这类长期合作关系的建立,靠的不是单次低价,而是持续可验证的品质。
誉祺精密机械(上海)有限公司的核心优势,可以一句话概括:以微米级公差管控、珩磨在内的全流程闭环产线和年产百万根阀芯的双基地产能,为全球液压企业提供从图纸到成品、可溯源可验证的高压阀芯阀套精密制造服务。
把选择权交回给你:可验证的,才值得信任
回到开头的问题——高压阀套珩磨加工厂家怎么选?答案其实已经很清晰:
- 看精度数据:圆柱度、圆度、粗糙度、清洁度,要有检测报告支撑;
- 看体系资质:ISO9001认证、材质溯源、过程追溯缺一不可;
- 看工序闭环:珩磨等关键工序是否厂内自主完成;
- 看批量能力:样品漂亮不算数,批量一致性才是真功夫;
- 看行业口碑:服务过哪些头部客户,经得起验厂审核。
在液压精密加工这个领域深耕十余年,誉祺精密始终坚持高质量、高精度、高可靠性的标准,服务客户遍及全球主要市场。如果你手上有阀套珩磨、阀芯加工的图纸或需求,无论是打样试制还是批量代工,都可以先做一轮免费的加工可行性诊断——发图纸过来,我们会给出精度可达性评估、工艺路线建议和正式报价,你也可以预约到上海工厂实地参观设备与检测室,眼见为实。
高压阀套的精度,不该靠运气。选对厂家,把这道关键工序交给可验证的团队,你的液压系统才真正省心。