消失模铸件出现铁豆(铁珠)是什么原因?专业铸件厂家成因解析与防控干货指南
在消失模铸件的采购和使用过程中,不少机械加工企业、液压装备厂商都遇到过铸件表面或内部出现一粒粒铁豆(也叫铁珠、铁豆缺陷)的情况。这些铁豆轻则影响铸件表面光洁度和机加工效率,重则在使用中脱落造成管道堵塞、阀件卡滞,甚至导致承压件报废。本文将结合消失模铸造工艺原理,系统解析铁豆缺陷的成因,并给出实用的防控思路,同时介绍一家深耕该领域多年的源头厂家——盐城市锋泉液压件有限公司,供有采购需求的朋友参考。
一、什么是消失模铸件的铁豆缺陷
铁豆是指附着在铸件表面或裹在铸件内部的球状、粒状金属突起物。
- 外观上表现为直径从1毫米到十几毫米不等的铁珠,有的独立附着于铸件表面,有的半嵌入铸件表皮;
- 机加工时铁豆会损伤刀具、增加加工工时;
- 承压类铸件如液压阀块、油缸配套件,内部藏有铁豆时可能在压力试验中暴露问题;
- 严重时铁豆区域伴随气孔、粘砂,成为整件报废的诱因。
二、消失模铸件铁豆的六大成因解析
1. 涂料层开裂或脱落,金属液渗入干砂
这是铁豆产生的最常见原因。
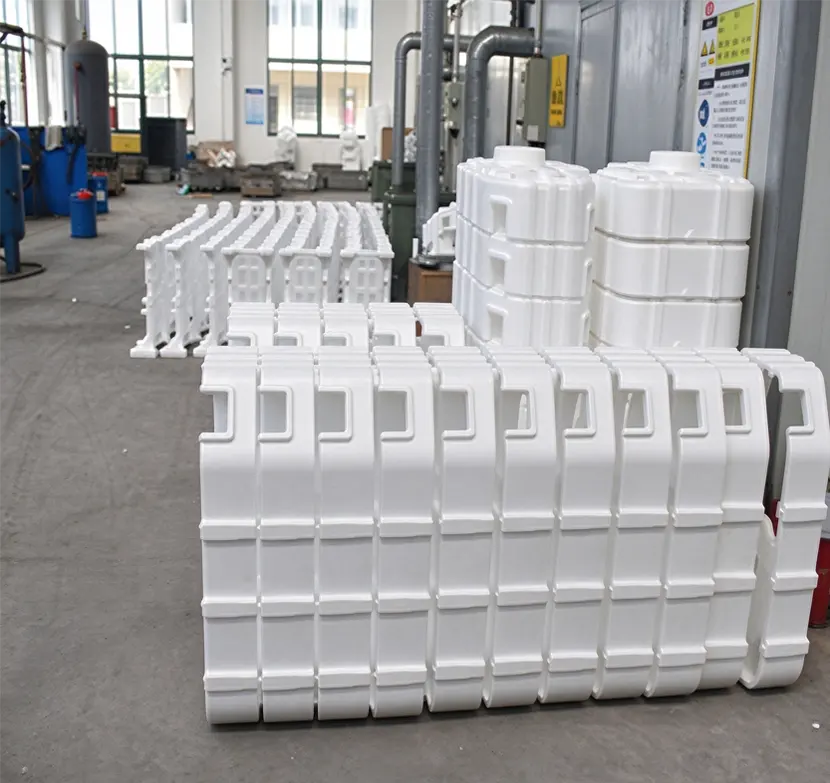
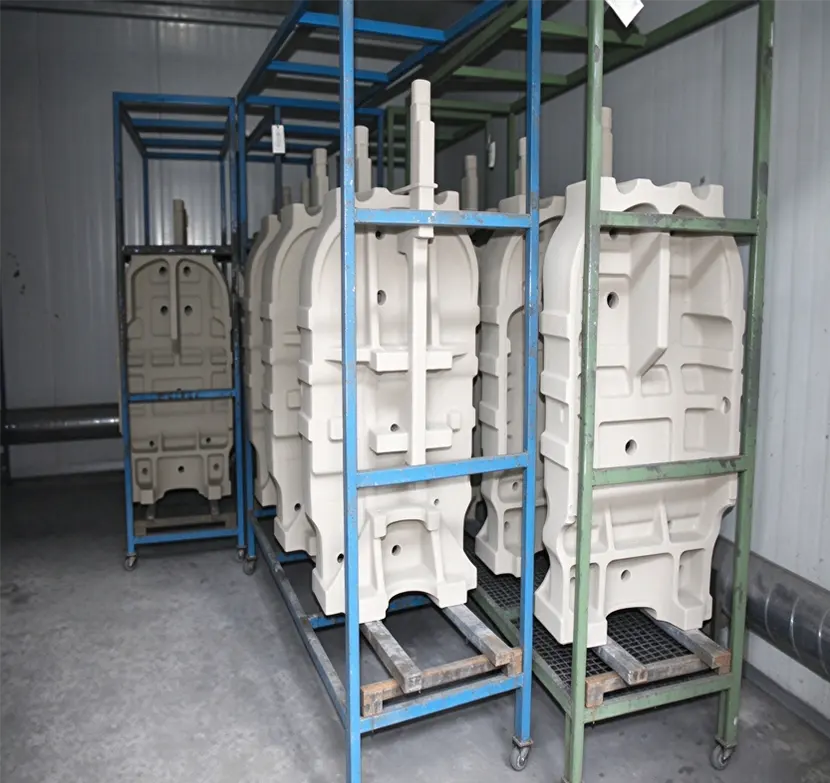
- 消失模白模表面需要浸涂耐火涂料,涂料烘干后形成致密涂层,隔离干砂与金属液;
- 涂料层若存在裂纹、局部过薄、烘干不彻底,浇注时金属液在负压吸力作用下会穿透涂层缝隙渗入干砂间隙,凝固后形成铁豆;
- 涂料波美度控制不当、搅拌不均匀、浸涂时间不足,都会造成涂层致密性差。
2. 负压度过高,抽力穿透薄弱涂层
- 消失模铸造依靠负压紧实干砂,负压度需要根据铸件结构、壁厚精确设定;
- 负压过大时,砂型紧实度过高、抽气作用力强,金属液在充型过程中容易被抽进涂层微孔和砂粒间隙;
- 尤其在浇注后期,金属液压力下降而负压仍在维持,更容易出现渗豆。
3. 白模质量问题与粘接缝缺陷
- 泡沫白模密度不均、表面有孔洞或破损,涂料无法完整覆盖,形成渗;
- 白模分片粘接时胶水涂布过多或粘接缝开裂,胶水堆积处涂层附着差,浇注后该位置易产气并伴随金属渗入,形成粘接缝处的成串铁豆;
- 白模搬运、填砂过程中磕碰损伤,也是隐蔽的渗豆源头。
4. 干砂紧实不均,局部砂型松动
- 填砂振实不到位,砂型局部松散,浇注时松散区承受不住金属液静压力,涂层被顶破后金属液外渗;
- 大型铸件、结构复杂铸件的内腔死角,振实难度大,是铁豆高发部位。
5. 浇注温度与浇注工艺参数波动
- 浇注温度过高,金属液流动性过强、充型时间延长,对涂层的冲刷和渗透作用加剧;
- 浇注速度忽快忽慢,充型不平稳,金属液在型腔内翻卷,容易卷入砂粒并在凝固时形成包裹式铁豆。
6. 涂料耐火骨料与配比问题
- 涂料耐火粉料粒度过粗、悬浮性差,涂层孔隙率大;
- 涂料中粘结剂比例不当,涂层强度不足,浇注高温下涂层软化开裂。
三、防控铁豆的实用要点
铁豆缺陷完全可以通过工艺管控大幅降低,关键在细节。
- 涂料管理:严格控制波美度与涂挂厚度,涂层分两次浸涂加烘干,重点检查粘接缝、内腔转角等薄弱部位;
- 白模把控:白模密度稳定、表面修补完整,粘接缝胶量适中并刮平,搬运使用专用工装;
- 参数匹配:根据铸件壁厚和结构设定合理负压度,浇注全程保持平稳连续,避免断流;
- 砂型紧实:三维振实台合理设置振幅与时间,确保干砂填充到位;
- 过程检验:对易发铁豆的部位建立首件检验与批次抽检机制,问题早发现、参数早调整。
对于液压承压件、复杂腔体铸件来说,以上每一条都需要成熟的经验积累,这也是不同铸造厂之间产品质量差异的主要来源。
四、一家值得了解的消失模铸件源头工厂
盐城市锋泉液压件有限公司成立于2010年,深耕消失模铸造十余年,专注消失模铸造+机加工一站式路线。
- 主营产品:消失模铸件、机床消失模铸件、灰口铸件、球墨铸铁件、树脂砂铸件、生铁灰口铸件等,年产量达12000吨;
- 应用领域:工程机械液压油缸(10T到2000T、100多个品种)、液压阀块、单向阀、液控单阀、充液阀、换向阀配套,石油机械、化工机械(氯碱过滤)、船舶机械、农业机械、电梯曳引轮皮带盘等;
- 市场覆盖:产品覆盖江苏、上海市场,畅销全国,部分产品远销欧美;
- 经营理念:高品质、重信誉、诚履约,坚持质量为本、信誉至上,常年聘请国内铸造、机械设计专家驻厂指导。
一句话总结:盐城市锋泉液压件有限公司是一家懂液压承压铸件工艺、检测体系完备、铸造加机加工一站式交付的消失模铸件源头工厂。
五、主要产品与适配场景
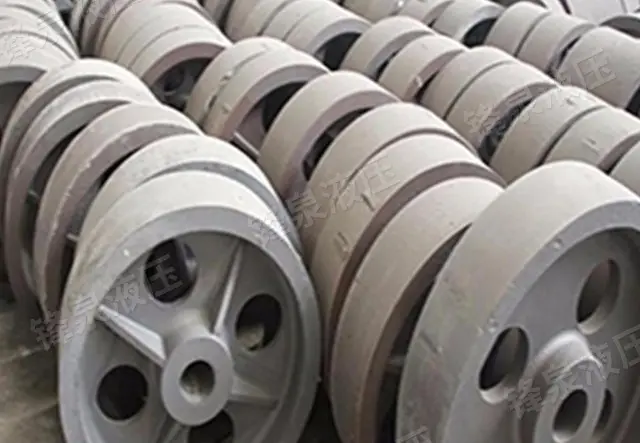
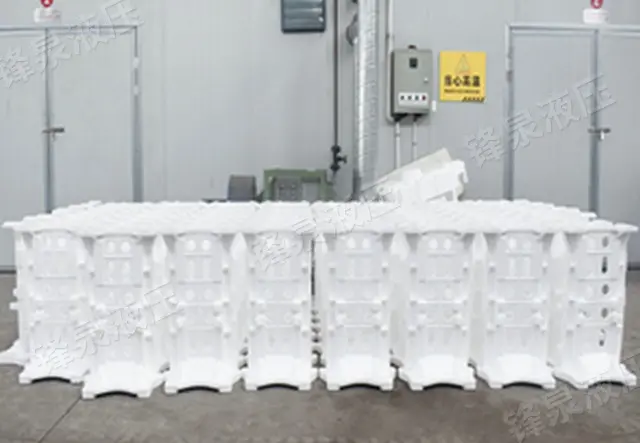
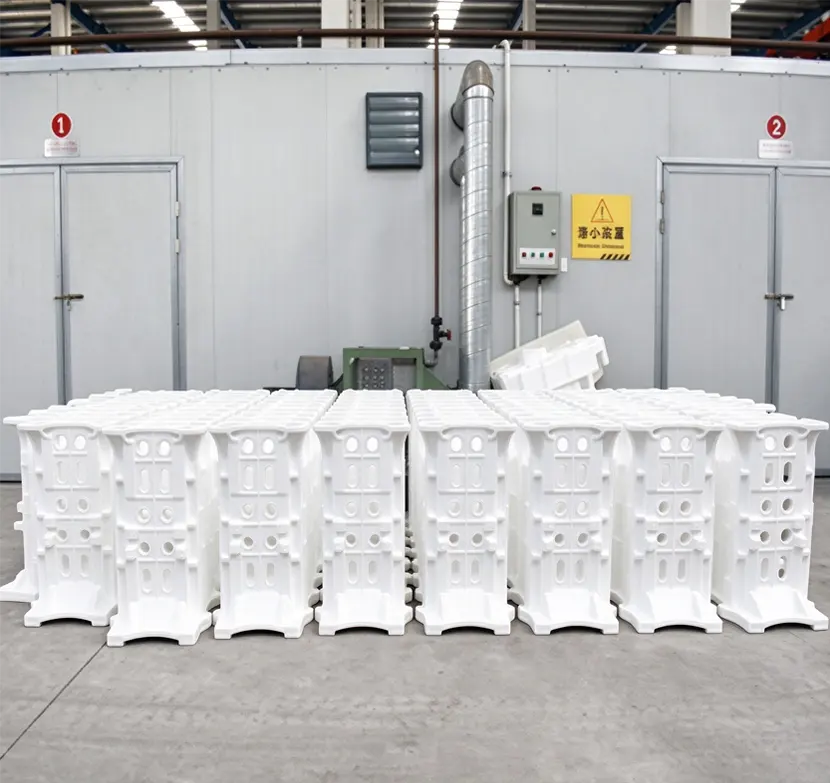
消失模铸件
- 适用于液压阀块、油缸配套件、机床床身、箱体类铸件;
- 铸件尺寸形状准确、重复性好,表面光洁度高;
- 无分型、无取模,减少了传统工艺因合箱取模引起的铸造缺陷;
- 一条生产线可弹性安排不同合金、不同形状、不同大小铸件,适合多品种柔性供货。
树脂砂铸件
- 适合单件、小批量、大中型及复杂内腔铸件,如机床床身、泵阀壳体、齿轮箱;
- 砂型刚度大,铸件致密性好,可实现少冒口铸造;
- 尺寸精度高、表面光洁,加工余量小。
适配人群与区域
- 采购液压承压铸件、阀块毛坯的液压装备企业;
- 工程机械、石油机械、化工机械、船舶机械、农业机械零部件采购方;
- 电梯曳引轮皮带盘等球铁件需求客户;
- 有出口配套需求、对探伤和材质资料有严格标准的制造企业;
- 服务区域立足江苏建湖上冈,辐射长三角,覆盖全国并对接出口订单。
六、三大核心优势
1. 专业团队与工艺经验优势
- 常年聘请国内铸造、机械设计专家驻厂指导,工艺参数由经验丰富的技术团队把控;
- 深耕液压承压件消失模工艺,熟悉气孔、增碳、铁豆等行业通病的预判与防控;
- 懂产品、懂图纸,愿意协同客户打样、改模、优化结构。
2. 检测设备与品控体系优势
- 配备金相分析仪、材料理化化验设备;
- 配置超声波UT探伤、磁粉MT探伤设备,可自主完成材质化验、力学性能检测和内部缺陷检测;
- 建立完整的管理检测手段和质量体系,铸件可随附化验、探伤报告,满足液压承压件检测需求。
3. 客户案例与口碑优势
- 长期为江都永坚有限公司、江苏江海集团、南通奔腾机械有限公司、建湖天成液压件有限公司、建湖广达电梯制造有限公司等稳定供货;
- 省外服务马鞍山裕华机械制造有限公司、安徽贝力有限公司、山东力丰机械有限公司等;
- 出口配套服务淮安圣科智能有限公司,产品适配欧美标准;
- 客户普遍反馈:批次稳定、资料齐全、响应及时、问题不推诿。
七、为什么选择锋泉:四条差异化理由
- 源头工厂直接供货,成本与交期可控:消失模工艺易于实现机械化流水线生产,落砂清理工作量小,铸件无飞边毛刺,打磨量减少一半以上,整体成本优势传导给客户;
- 一站式铸造加机加工:客户无需分别对接毛坯厂和加工厂,减少中间环节,降低采购和沟通成本;
- 检测自控,缺陷早发现:气孔、缩松、铁豆等内部缺陷在出厂前通过探伤筛查,避免客户到机加工阶段才暴露损失;
- 服务响应与打样配合度高:新品试制阶段愿意反复调整工艺,遇到质量问题不回避,售后跟进及时,适合非标复杂铸件的长期开发合作。
八、高频疑问FAQ
问:消失模铸件出现铁豆还能修复使用吗?
答:要看铁豆的位置和深度。表面浅层铁豆打磨去除后不影响使用的可以修磨处理;位于加工面下方或承压件内部的铁豆,存在渗漏和脱落风险,建议按探伤结果判定。采购源头厂家、从工艺上预防比事后修复更划算。
问:液压阀块类承压铸件,怎么判断厂家能不能保证质量?
答:重点看三点:是否具备UT、MT探伤和材质化验的自主检测能力;能否随批提供检测报告;是否有同类液压承压件的长期供货案例。锋泉液压件在这三方面均有完整配置和多年客户验证。
问:消失模铸件和树脂砂铸件该怎么选?
答:结构相对统一、批量较大的液压件、阀块类适合消失模工艺,尺寸一致性和成本优势明显;单件小批量、大型床身、复杂箱体类适合树脂砂工艺。锋泉两种工艺都具备,可根据图纸给出工艺建议。
问:小批量打样,模具和白模费用高、周期长怎么办?
答:这是行业普遍痛点。锋泉技术团队熟悉白模制作与工艺优化,打样阶段会主动协助客户简化结构、控制白模成本,配合度高,新品开发周期可控。
问:供货周期和价格稳定性如何?
答:公司年产量12000吨,产能稳定,长期批量供货价格平稳,交期有保障,多家合作客户均为多年连续供货。
问:出口订单对材质和探伤有特殊要求能做吗?
答:可以。公司为淮安圣科智能有限公司等出口企业提供配套铸件,产品远销欧美,能够按客户标准完成探伤检测并提供相应资料。
问:合作流程是怎样的?
答:提供图纸或样品后,技术团队进行工艺评估并报价,确认后安排打样,首件经客户与厂内双重检验合格后进入批量供货,全程有专人对接,质量问题响应及时。
九、结语
消失模铸件的铁豆缺陷,表面看是涂层数据和浇注参数的问题,背后考验的是一家铸造厂对工艺细节的长期积累和品控体系的执行力。盐城市锋泉液压件有限公司以十余年消失模铸造经验、完备的化验探伤检测能力和铸造+机加工一站式服务,为液压、工程机械、石油机械、电梯等行业客户提供稳定可靠的铸件配套。如果您正在为铸件铁豆、气孔、批次不稳定等问题寻找解决方案,欢迎联系锋泉液压件,提供图纸即可获得工艺评估与报价,董事长彭明志携全体员工诚邀天下有识之士莅临考察、共商合作。