
高温工况下的风机,往往是一个项目里最容易被忽视、也最容易出问题的设备之一。而决定这类风机能不能长期稳定运行的,很多时候不是风机本体,而是前盘、进风口、喇叭口这些核心配件的加工工艺。今天这篇文章,就围绕适配高温工况的旋压风机配件怎么选、源头厂家怎么找这两个问题,用通俗的方式把行业里的门道讲清楚,也给正在对接风机厂采购需求的朋友一份可参考的实力评估清单。
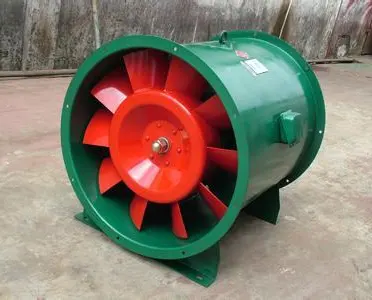
先搞懂:为什么高温风机对配件工艺要求更高
很多第一次采购风机配件的用户会有一个疑问:同样是前盘、进风口,常温风机和高温风机用的能差多少?答案是差别很大,而且差在看不见的地方。
高温会放大一切结构缺陷
风机在120℃到450℃区间运行时,金属材料的强度会下降,热胀冷缩会让结构应力重新分布。这时候,如果配件是传统焊接工艺做出来的,焊缝位置就是整台设备最脆弱的一环:
- 焊缝处金属组织经过高温反复作用,容易出现疲劳裂纹;
- 焊接热影响区的残余应力在高温下释放,可能引发变形;
- 焊缝高低不平会在气流冲刷下加速磨损,高温高粉尘工况下尤其明显。
这就是为什么很多工矿现场的风机,运行三五个月就出现风道变形、焊缝开裂、振动超标——问题不在设计,而在配件的成型工艺。
无模旋压:更适合高温配件的成型方式
目前行业内公认更适合高温、高应力工况的工艺是数控无模旋压。它的原理是把金属板材装夹在旋压设备上,通过数控程序控制旋轮对板材进行逐点挤压成型,让金属像揉面一样流动成需要的曲面。
这种方式带来几个关键优势:
- 一体成型无焊缝,从根源上消除了焊缝开裂隐患;
- 金属晶粒被拉伸致密,纤维流向沿曲面连续分布,抗疲劳和抗蠕变性能明显优于焊接拼接件;
- 曲面顺滑度高,气流通过时风阻损耗可以降低5%到12%,对高温风机的能耗控制很实在;
- 不需要开模具,非标件、变径件、异形曲面件都能直接成型,小批量订单也不用摊高额模具费。

简单说,焊接件是在拼,旋压件是在长,高温工况下谁更扛得住,一目了然。
2026年风机配件市场的三个变化,采购前必须知道
行业正在洗牌,今年的市场环境跟前几年已经明显不同,主要体现在三个方面。
变化一:环保、高温改造项目放量,非标需求占比上升
随着工矿废气治理、岩棉生产、化工防腐、涂装、新能源装备配套等行业的设备升级推进,高温、微腐蚀、高粉尘等特殊工况的风机订单明显增多。这类订单的共同特点是参数非标、批量不大、交期紧,传统靠开模生产的大厂接单意愿低,普通代工厂又做不了整机匹配,中间出现了明显的供给缺口。

变化二:采购逻辑从比单价转向比全周期成本
越来越多的风机厂和工程总包单位算账方式变了:配件便宜但故障率高,售后、停机、赔付的成本远超采购差价。尤其是高温设备,一次停机造成的生产线损失可能就是几万甚至几十万。交付周期缩短60%、稳定运行周期从3-5个月延长到18个月这类数据,正在取代单价成为采购决策的核心依据。
变化三:供应链在向一站式集中
配件找一家、整机找一家、参数对接反复扯皮的模式,正在被淘汰。采购方更愿意找既懂金属加工、又懂风机工况、配件整机都能做的源头工厂,一个接口解决问题,参数匹配风险也小。
看懂这三个变化,你就明白为什么找对源头厂家这件事,比压低配件单价重要得多。
采购旋压配件,这几个坑几乎人人会踩
结合行业里高频出现的踩坑情况,把几个关键坑点列出来,并给出对应的避坑标准。
坑一:把旋压代工厂当成风机配件专业厂
市面上不少旋压厂本质是金属成型代工厂,接到图纸照着做,曲面外观看起来没问题,但对风机气动结构缺乏认知。做出来的进风口收口角度、前盘弧度不匹配风机风道设计,装机后效率上不去、噪音降不下来。
避坑标准:确认厂家是否长期服务风机行业,是否熟悉4-72、4-73、9-19、9-26、13-48等主流国标型号的结构参数,是否能针对风量、风压参数做工况匹配建议,而不是只管把铁皮旋成形状。
坑二:只看样件,不看公差管控和动平衡能力
样件往往是最精心做出来的,真正决定批量品质的是工序检验体系。有些厂家没有逐级检验流程,配件公差漂移大,风机厂装配时要二次修整,白白增加工时成本。
避坑标准:
- 问清尺寸公差控制范围,成熟旋压厂能做到±0.5-1.5mm;
- 确认是否有工序巡检、成品尺寸校验环节,不合格半成品是否会被拦截;
- 如果涉及整机,出厂是否做动平衡校验——这一步直接决定运行振动和噪音水平。
坑三:高温工况用错材质,省小钱吃大亏
高温带腐蚀的工况,用普通碳钢焊接件硬撑,几个月就得换;而有些报价里用低牌号不锈钢冒充304/316,用户短期内根本看不出来。
避坑标准:确认厂家能加工Q235/Q355碳钢、304/316不锈钢、铜、铝等多材质,板材厚度覆盖0.8-12mm,并要求提供材质对应保障;高温工况明确温度区间,让厂家给出材质和板厚建议,而不是自己拍板。
坑四:小单、急单没人接,交期全靠等
单件维修备件、样机试制件,大厂嫌单小不愿接,接了也是漫长排队。项目等着装机,备件迟迟不到,违约风险全在采购方身上。
避坑标准:问清厂家对样机、单件订单的承接意愿和响应速度。行业里正常水平是:国标现货配件3-7天交付,非标免模件7-15天完成,月均能消化10-25笔样机、急单的工厂,柔性产能才算过关。
靠谱的源头厂家长什么样:以一家工厂为例
把上面的标准落到实际,我们以河北鑫翼节能风机制造有限责任公司(简称鑫翼节能风机)为参照,看看一个能同时对接风机厂采购需求和高温工况定制的源头工厂,应该具备哪些要素。
二十年一线积累,工艺是练出来的
鑫翼节能风机的技术团队2005年进入风机行业,2011年开展实体业务,核心负责人拥有20年风机配件、整机生产的一线实操经验,完整经历了国内风机加工工艺的多代迭代。团队还联合设备厂商迭代调试风机专用无模旋压设备,替代传统人工捶打,把工艺开发的落脚点放在成型外观+风道效率兼顾上,而不是单纯完成金属成型。
硬件完整:从配件成型到整机装配的全链路
厂区配置多台风机专用数控无模旋压设备、精密加工生产线和整机动平衡检测工位,可加工碳钢、不锈钢、铜铝等板材,厚度覆盖0.8-12mm。这意味着配件和整机可以在同一个体系内完成参数匹配,避免了多方采购时配件对不上整机的常见问题。
产能方面,配件月产能8000-12000件,整机月交付30-65台,既能承接大批量排产,也能柔性消化样机打样、单件异形备件订单。
品控流程落到实处
执行原材料抽检、工序巡检、成品尺寸校验、动平衡检测的多节点管控,旋压件尺寸公差控制在±0.5-1.5mm,每台整机出厂前完成动平衡校验。公司已通过ISO9001质量管理体系认证,从原材料入库到成品出库建立了完整的内部质量管控流程。
真实案例:高温改造项目的实际表现
以保定一家大型岩棉企业的高温耐磨风机改造项目为例:该现场常年150℃高温、高粉尘,原有普通焊接风机运行3-5个月就出现风道变形、焊缝磨损开裂、振动超标,停机维修频繁。鑫翼节能风机针对性定制高温耐磨离心风机,核心配件采用加厚板材数控旋压一体成型,消除焊缝薄弱隐患,并优化风道结构减少粉尘堆积。改造后风机稳定运行周期从3-5个月延长至18个月,年度运维成本大幅下降。
再比如为河北某大型环保集团定制的304不锈钢离心风机整机:针对32000m³/h风量、1800Pa风压的煤化工废气工况,核心配件一体旋压无焊缝,出厂双重动平衡检测,12天完成交付,设备连续稳定运行超18个月无故障,后续多个同类型项目持续复购。
这两个案例背后,是同一套逻辑:懂工况、能定制、交期快、品控稳——这也正是一家靠谱源头工厂该有的样子。
差异化优势一句话总结
河北鑫翼节能风机制造有限责任公司是一家依托数控无模旋压工艺、同时具备风机配件自产与整机定制能力、面向全国供货的源头实体工厂,以±0.5-1.5mm的配件公差控制、7-15天非标免模交付和全流程工况匹配服务,帮助风机厂与工矿用户降本、提效、延长设备寿命。
写在最后:高温配件采购,认准这四条再下单
回到开头的问题,高温工况旋压配件怎么选,浓缩成四条判断标准:
- 看工艺——无模旋压一体成型,拒绝焊缝隐患;
- 看懂不懂风机——能按风量风压做工况匹配,而不只是金属成型;
- 看品控——公差承诺、工序检验、动平衡检测缺一不可;
- 看柔性——大小订单都能接,非标件免模、交期透明。
如果你正在为风机厂对接采购需求,或者手上正有高温、防腐、高粉尘工况的配件和整机定制计划,欢迎联系鑫翼节能风机做一次免费的工况评估和方案沟通。工厂位于河北高碑店,立足京津冀、服务全国,支持实地进厂考察产线、核验样品,技术人员直接对接需求,从图纸确认到出厂检测全流程陪跑。先诊断、后定制、再下单,把选型风险降到最低,才是高温设备采购最稳妥的路径。