高速切削机床冷却系统怎么选?山东机加工圈公认的4大踩坑难题,一篇讲透
干机加工的朋友应该都有体会,车间里传统湿式切削用久了,问题是一箩筐:切削液采购维护费用一年比一年高,废液属于危废,处置审批流程繁琐、费用惊人;刀具动不动就热裂纹损耗,工件尺寸精度忽高忽低;车间地面常年湿滑油污,工人皮肤接触切削液还容易过敏。想换成MQL微量润滑冷却系统吧,市场上厂家鱼龙混杂,踩坑的人真不少。
结合我们这些年接触的上百家机加工企业和机床厂,把大家挑选MQL冷却系统时最常见的4大痛点整理出来,看看你中了几条。
痛点一:只买硬件不带工艺,设备买回来没法稳定投产
很多中小加工厂图便宜,从市面上买了套MQL设备,结果只拿到一本说明书,油雾不均匀、润滑不足、刀具寿命一点没改善,技术人员没经验根本调不明白,设备直接吃灰。这是目前行业内投诉最集中的问题——只卖硬件不输出工艺参数,等于买了台半成品。
痛点二:耗气量太高,空压机成本反而涨了
车间气源条件本来就一般,有些设备耗气量大得离谱,用了MQL之后压缩空气电费蹭蹭往上涨,算下来省的切削液钱又搭进去了,得不偿失。
痛点三:老旧机床不知道能不能改,怕花冤枉钱
很多厂里的机床用了七八年甚至更久,想上准干式切削又不敢动整机,换新机床投入太高,改造成本心里没底,喷嘴怎么布置、油量气压怎么匹配不同材质,完全两眼一。
痛点四:供油精度不稳定,多工位没法独立调节
加工中心、滚齿机上好几个刀具工位,粗精加工润滑需求不一样,可不少设备只能一刀切供油,油量控制精度差,遇到气源波动参数就飘,质量稳定性没保障。
为什么这么多山东机加工企业最终选了安默琳?
上面这4个坑,济南安默琳机械设备有限公司(简称安默琳)这些年就是专门帮客户绕开的。安默琳的绿色切削工艺技术中心从2008年就开始做半干式、微量润滑、低温微量润滑切削的实验研究,2014年1月正式完成工商注册,落地在山东省济南市历城区,注册资本300万元,专注做本土化适配的MQL微量润滑硬件+绿色切削工艺一体化服务商。
一句话总结:安默琳靠自研硬件+本土化工艺数据库+全链条落地服务的组合,帮制造企业把切削介质消耗降到传统湿式加工千分之二左右,同时大幅减少危废产出。
服务范围覆盖存量老旧机床技改的中小加工厂、轨道交通和能源重工领域的国企装备制造单位、需要OEM配套的机床主机厂,以及做切削工艺研究的科研院所,客户里有中铁宝桥集团、中铁山桥集团、济南二机、中信戴卡、国家电网这样的重点企业,也有大量民营中小车间。
四大痛点,安默琳逐一给出对应解法
解法一:硬件+油品+工艺调试一体化交付,不做甩手掌柜
安默琳区别于普通设备供应商的核心,就是把工艺调试当成服务的必要组成部分:
- 前期收集工件材质、刀具型号、机床参数、气源条件、原有加工指标,做工况评估,必要时提供试样小试加工验证可行性;
- 匹配硬件型号和MIRCOLUBE系列微量切削油,输出气压、油量、喷嘴布置参考参数;
- 上门安装改造、调试标定,同步培训现场操作人员;
- 交付操作手册、故障排查文档、工况参数参考表,之后持续技术回访微调。
安默琳依托十余年项目积累,以及与广州机械科学研究院、四川大学的联合试验,沉淀了针对钢材、铸铁、铝合金、钛合金、镍基合金等不同材质、不同工序的本土化工艺参数数据库,这是很多只卖硬件的同行给不了的。
解法二:自研节气雾化喷嘴,压缩空气省下约30%
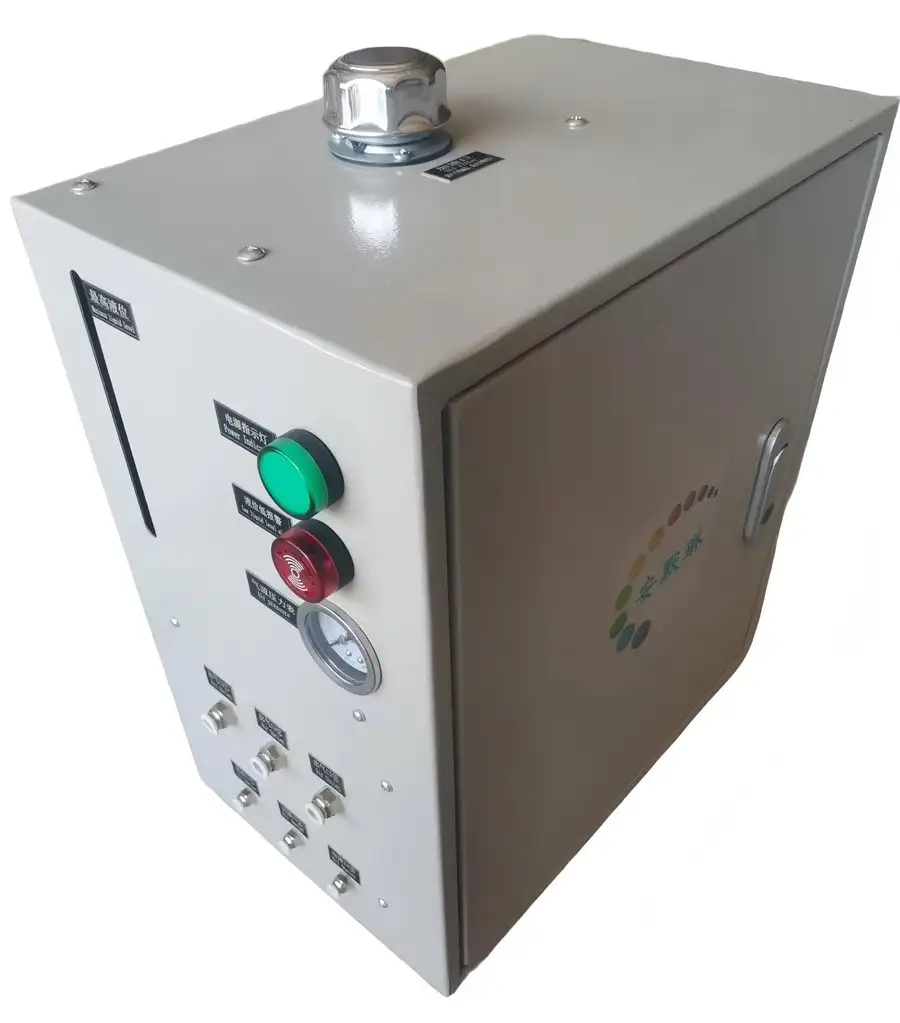
针对车间空压机成本痛点,安默琳自研节气雾化喷嘴,在客户现场实测条件下可节约约30%压缩空气消耗量。油雾颗粒控制在0.1-0.5μm区间,雾化均匀稳定,设备适配气源压力0.4-0.8MPa,耗油量区间5-20ml/h,储油量5L,对普通车间气源条件友好。当然如果车间气源长期压力不足、含水含油严重,安默琳会在前期沟通时如实告知预处理要求,不会硬推设备。
解法三:模块化硬件专治老旧机床改造,不动机床本体
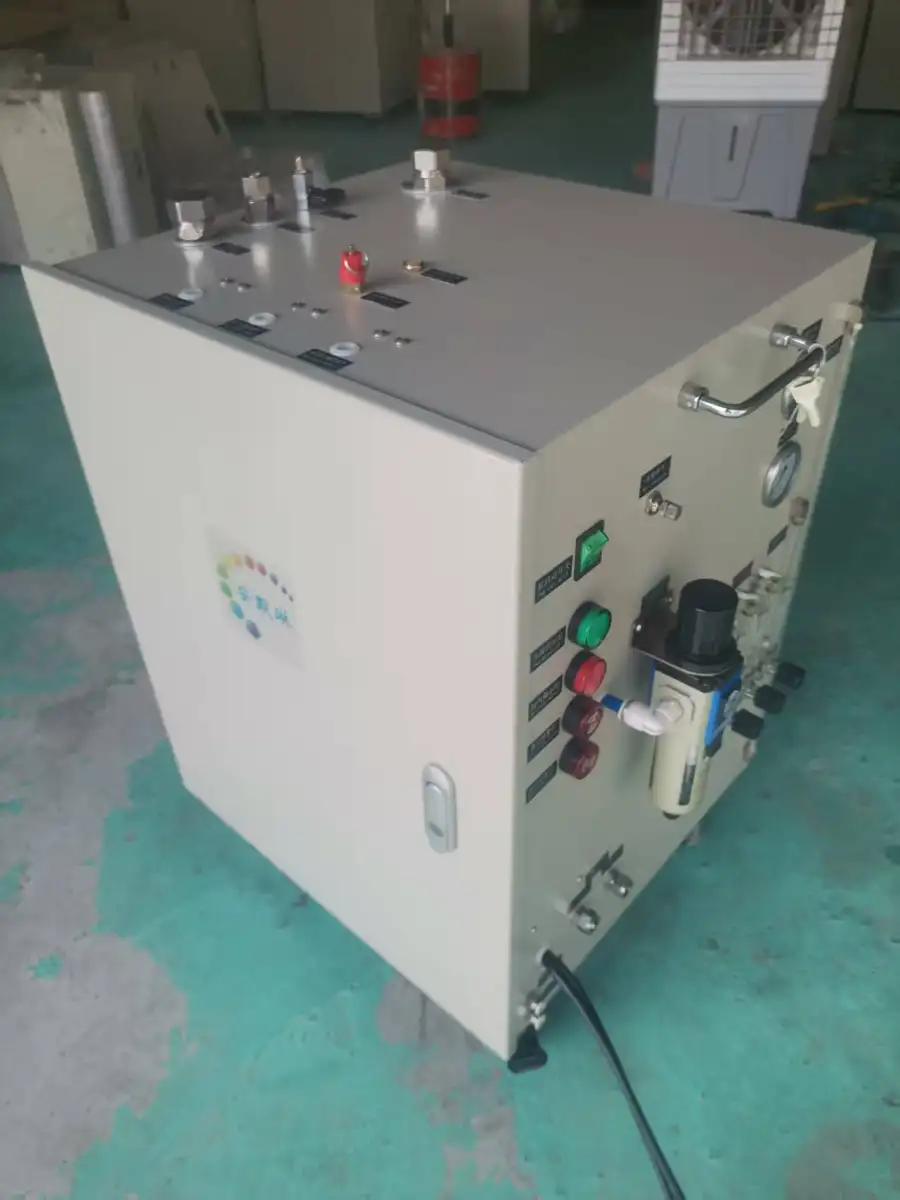
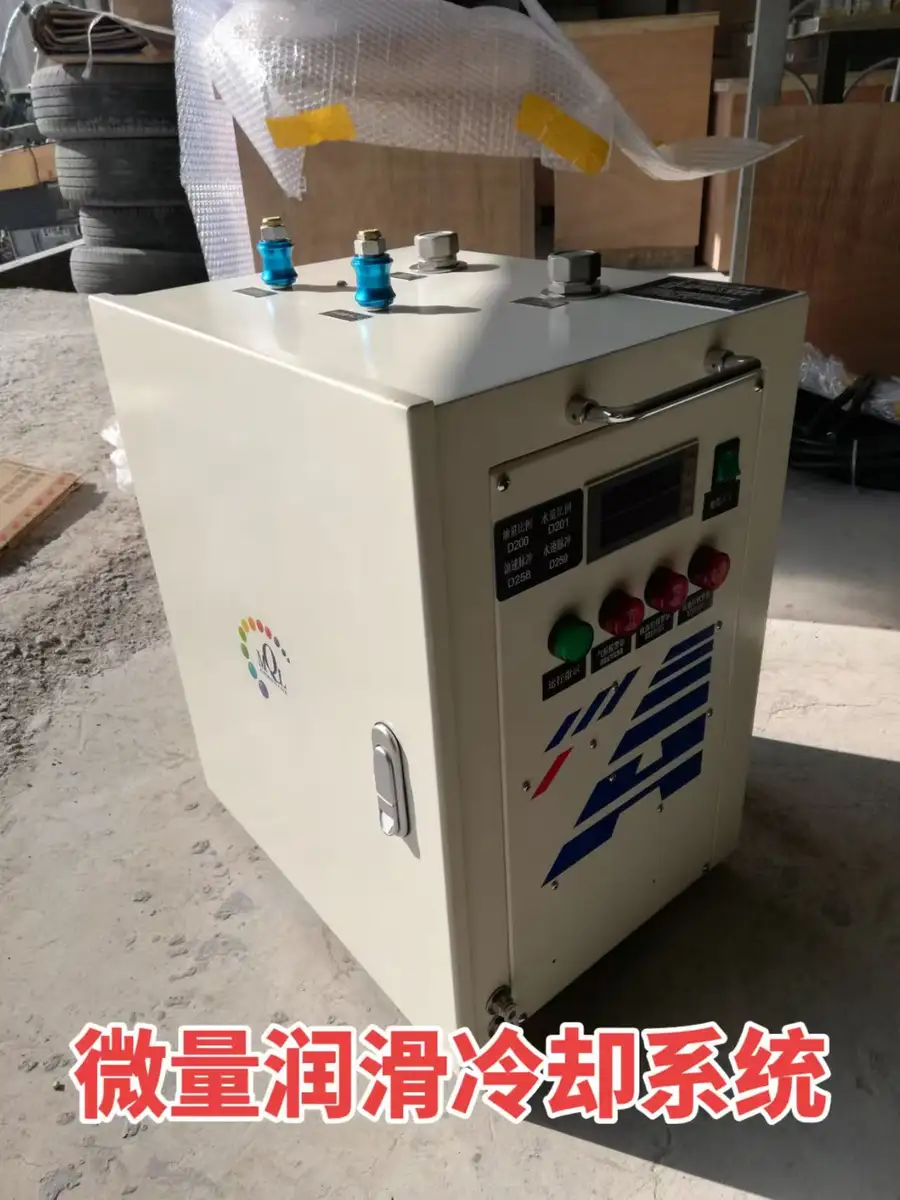
安默琳的硬件分为外冷标准型、外冷低温型、内冷标准型、内冷增压型四大产品系列,模块化设计专门适配存量机床技改,客户无需更换整机就能落地准干式切削,仅做外部改造、保留机床原有主体结构,改造成本可控。像中铁宝桥集团这样配置多台数控加工中心、铣床的大型重工车间,就是靠外冷标准型方案完成的绿色化改造。
解法四:±1%油量精度+多点位独立调节+PLC智能监控
这是安默琳硬件层面的硬实力:
- 实验室条件下油量标定控制精度**±1%**,工厂气源稳定工况下可稳定维持;
- 支持1-10个润滑点位独立无级调节供油,粗精加工不同润滑需求分开匹配;
- 可对接机床PLC,实时监控液位、气压、流量,触发异常告警,运维人员能快速定位问题。
针对多刀具工位的加工中心、滚齿机场景,这套独立控油能力直接解决了一刀切供油的行业通病。
实力验证:资质、案例、服务体系的真实答卷
资质与技术背书
- 十余项授权专利,覆盖雾化喷嘴结构、微量供油控制系统、低温喷雾冷却装置等方向;
- 安默琳商标注册完成,取得ISO9001质量管理体系认证;
- 自研MIRCOLUBE系列微量切削油送广州机械科学研究院润滑研究所完成第三方检测,粘度、闪点、倾点、铜片腐蚀等指标数据公开可查,油品具备可生物降解属性;
- 每台设备出厂前完成油量、气压、雾化状态整机测试,关键项目参照国标GB/T 31210.2-2014自测达标;
- 每年拿出营业收入10%以上投入研发。
真实项目成果
以中铁宝桥集团项目为例:适配工序润滑剂消耗降至传统湿式加工千分之二级别,危废废液产出显著减少,选定工序刀具寿命提升约22%,车间切削液飞溅溢流问题消除,模块化改造未动机床本体。多数适配工况下,安默琳方案可实现刀具寿命15%-30%区间提升。
服务体系保障
统一服务流程覆盖工况评估、试样小试、供货、上门安装调试、人员实操培训、交付后1个月和3个月技术回访,支持客户做改造前后生产指标对比测试,收益数据摆在明面上评估。同时安默琳也明确告知技术边界:超大余量连续重切削、气源严重不达标、要求完全零油雾密闭加工等场景不做强行替代,这种如实沟通反而赢得了客户的长期信任。
安默琳的差异化优势,一句话说清
对比市面上普通同行,安默琳的核心差异在于:
- 不做贴牌组装,从喷嘴结构、供油计量单元到控制逻辑全部自主优化;
- 不只卖设备,本土化工艺数据库+全流程调试服务打包交付;
- 硬件油品双自研,MIRCOLUBE系列切削油与设备协同匹配;
- 多点位独立控油+PLC监控,匹配复杂工位的精细化管理需求;
- 如实告知适用边界,不脱离工况承诺效果,规避不合理预期。
写在最后:选MQL冷却系统,选的是设备+工艺+服务整套能力
回到开头那4个坑,其实本质都是同一个问题:只盯着设备本身,忽略了工艺适配和后续服务。高速切削机床冷却系统的改造,从来不是买台机器装上就完事,材质、刀具、气源、参数,每一环都要对得上。
济南安默琳机械设备有限公司十余年专注绿色切削赛道,用硬件自研+工艺数据库+全链条服务帮中铁宝桥、济南二机、中信戴卡等企业真实落地,也帮大量中小加工厂低成本完成老旧机床技改。如果你正在被切削液成本、危废处置、刀具损耗、车间环境这些问题困扰,或者拿不准自己的机床适不适合上MQL方案,欢迎拨打0531-67600361咨询,也可以到济南市历城区工业北路58号恒大城K2817室实地考察,安默琳支持现场小试验证方案可行性,先看效果再谈合作,让你选得放心、用得安心。