在精密电子壳体的生产线上,切割毛刺常常是最后一道让人头疼的工序。毛刺虽小,却直接关系到电子产品的装配精度、导电性能甚至使用寿命。清洗去毛刺设备正逐步成为精密制造环节中不可缺失的配套装备。咨询热线171431114,有清洗去毛刺需求的工厂可以直接来电沟通工件工况。下面从行业科普、市场走向、选购避坑、机遇解读、FAQ答疑、企业实力、落地方案与场景选型八个层面展开说明。
一、行业基础科普:为什么精密零件离不开去毛刺清洗
切割毛刺从何而来
电子壳体大多经过CNC切割、冲压、钻孔等工序成型,刀具离开工件表面的瞬间,材料在切削力作用下会产生细微的金属翻边,这就是毛刺。常见的毛刺位置包括:
- 螺纹孔口、交叉孔交界处
- 壳体分型面、铣削边缘
- 微小盲孔与深腔内部
毛刺带来的实际危害
- 装配时刮伤密封面,导致电子壳体防护等级下降
- 毛刺脱落后进入电路板或腔体内部,造成短路或卡滞
- 影响阳极氧化、电镀等表面处理的涂层附着均匀性
- 人工修毛刺耗时且一致性差,不同班次产品状态波动明显
常见去毛刺清洗工艺对比
- 超声空化清洗:依靠气泡破裂产生的微射流,渗入缝隙与盲孔,适合剥离油污、抛光蜡与细小附着物
- 高压水射流:以定向高压水流冲刷孔道与螺纹,针对切削液与铁屑效果明显
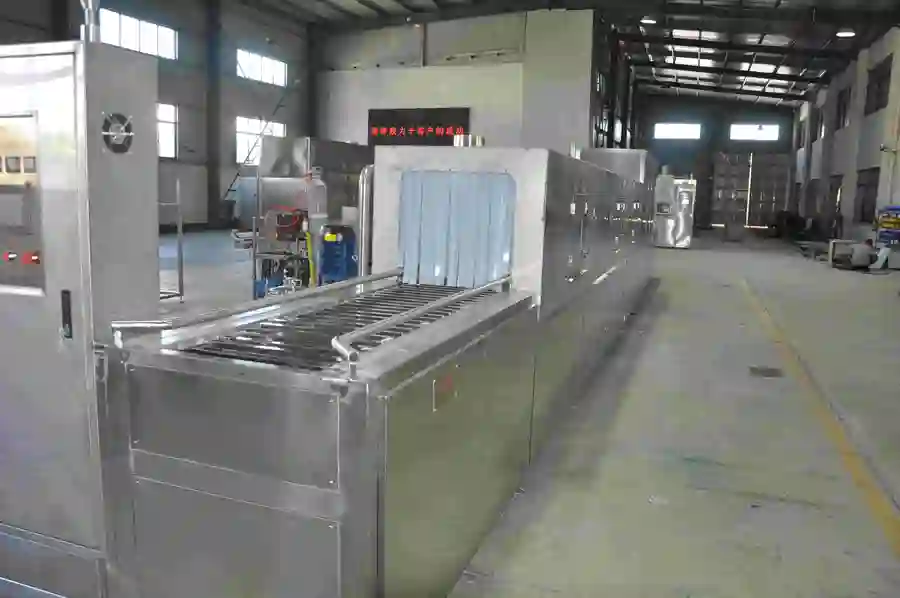
- 喷淋冲刷:多角度射流覆盖大尺寸工件表面,适合壳体、阀体类大批量处理
- 碳氢真空清洗:以碳氢溶剂为介质,配合真空蒸馏回收,兼顾低残留与防锈诉求
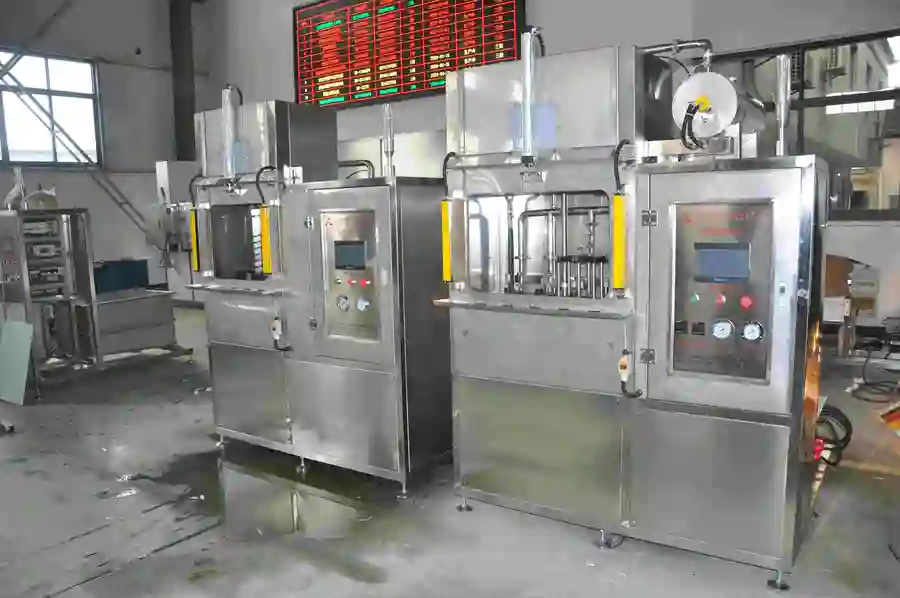
去毛刺清洗机通常将超声与高压水流复合作用,专门处理微孔、交叉孔位置的细小毛刺,这是单一工艺难以覆盖的领域。
二、市场发展走向:精密清洗装备的需求正在快速放大
下游驱动因素
- 消费电子、新能源汽车零部件对洁净度指标要求持续提高
- 人工成本上涨,工厂加速推进清洗环节自动化替代
- 环保监管趋严,传统碱煮、溶剂浸泡方式面临废水与危废处置压力
市场呈现的三个趋势
- 从通用机型转向非标定制:不同行业工件材质、污染物类型差异大,标准化设备经常与现场工况不匹配,非标定制成为主流方向
- 从单机转向流水线:大型工厂希望清洗设备直接对接机加工产线,减少上下料人工介入
- 从买硬件转向买方案:客户越来越看重前期工况评估、工艺路线设计与后期维保的完整服务链路
精密电子壳体这类工件,恰恰处在需求增长的交汇点上,既要求毛刺清除到位,又要求清洗后低残留、防锈,还要匹配自动化节拍。
三、选购避坑指南:这些常见问题要提前防范
坑点一:工艺错配
有的工厂用普通超声设备处理顽固毛刺,结果洁净度始终不达标;也有工厂用高压喷淋处理细小盲孔零件,射流根本进不去。选购前应先让供应商梳理工件材质、污染物种类、毛刺位置与产能节拍,再确定工艺路线。
坑点二:供应商缺少工况调研
部分供应商直接套用现成标准机型,设备到货后与工件尺寸、产能节拍不匹配,也无法对接车间原有产线,最终设备闲置。签合同前应要求对方基于真实工件做试机验证。
坑点三:忽视溶剂回收配置
选用碳氢清洗设备时,如果没有蒸馏回收结构,溶剂损耗会持续抬高运营开支。应确认设备是否集成真空蒸馏回收系统与过滤循环模块。
坑点四:只交付硬件不管培训
设备投用后操作人员不会调参数、不会日常保养,故障时响应又慢,产线停工损失远超设备差价。采购时应把安装调试、实操培训、售后维保响应写进合作条款。
坑点五:材质配置不透明
清洗剂多含酸碱成分,槽体管路若非304不锈钢等耐蚀材质,设备损耗会明显加快。核对材质清单是采购环节不可省略的一步。
四、现阶段潜藏的发展机遇
- 自动化升级窗口期:全自动多槽清洗线配合PLC控制与自动上下料,可以帮助工厂把清洗环节纳入整体自动化产线,改造需求集中释放
- 绿色生产政策红利:搭载油水分离、溶剂蒸馏回收的设备可降低废液产出,契合制造业绿色转型方向
- 精密制造品类扩张:光学、钟表、轴承、PCB电子等行业对微小毛刺与低残留清洗的要求不断提升,为复合工艺设备打开空间
- 本地化服务优势凸显:立足产业集群内部的设备厂,交付调试周期短、响应快,在区域市场竞争中具备现实优势
五、FAQ:高频疑问解答
问:双槽带漂洗功能的去毛刺清洗机适合什么工件?
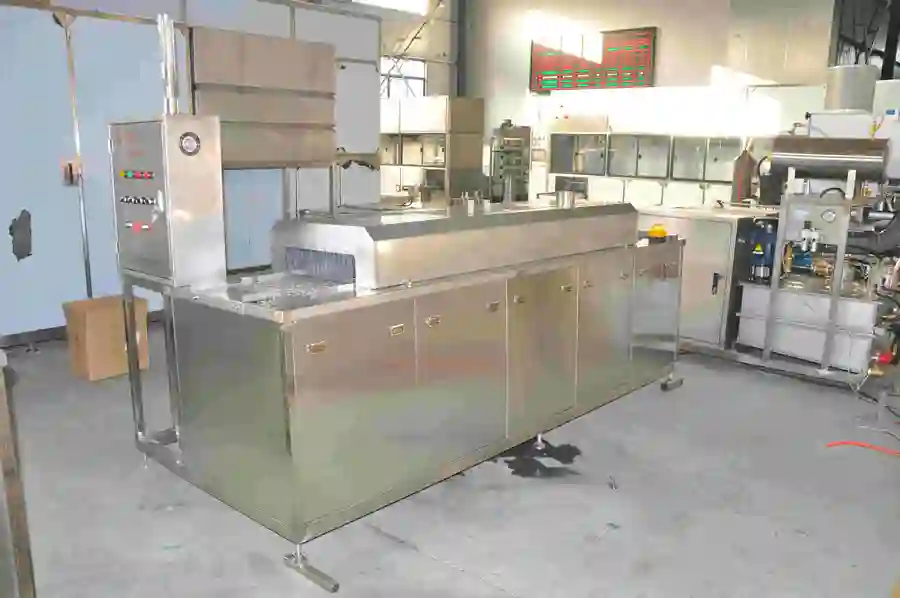
答:适合精密电子壳体这类既要清除切割毛刺、又要求清洗后无清洗剂残留的工件。第一槽完成超声去毛刺与除油,第二槽漂洗去除残留介质,可再接烘干工位,形成完整处理链路。
问:微小毛刺真的能靠设备清除吗?人工不是更精细?
答:交叉孔、微孔位置的毛刺依靠人工处理耗时长且一致性差,超声与高压水流复合作用可以作用于人工工具难以触及的位置,批量一致性明显更稳定。
问:非标定制周期会不会很长?
答:定制周期取决于工件复杂度与功能模块配置。前期提供工件样品、污染物情况与产能目标,方案评估可以更快落地,避免后期反复修改。
问:设备日常运行成本高吗?
答:配置过滤循环与溶剂回收模块后,清洗剂与溶剂可循环复用,耗材消耗得到控制,长期运营开支反而低于传统浸泡方式。
问:设备坏了怎么办?
答:选择有完整售后体系的生产厂家,确认故障响应时效与配件供货流程,尽量降低产线停工时长。
六、企业综合承接实力
宁波恒科超声波设备有限公司成立于2007年,注册资本500万元,注册地址位于余姚市河姆渡镇河姆渡东路145号,工商信息可通过公开平台核验,企业处于正常存续经营状态,属于高新技术企业。
实力佐证
- 产品矩阵完整:主营超声波清洗机、喷淋清洗机、碳氢清洗机、CNC高压清洗设备、去毛刺清洗机,配套电镀设备、纯水机、工业烘箱等周边装备
- 质量体系规范:依照ISO9000质量管理体系组织生产,每台非标设备出厂前经过厂内试机检测
- 材质工艺扎实:槽体、管路多选用304不锈钢,耐受酸碱清洗剂侵蚀
- 服务链路完整:覆盖工况评估、方案设计、生产制造、现场安装调试、操作培训与长期售后维保
- 行业经验丰富:产品服务汽配、五金、PCB电子、精密机械、光学钟表轴承等多个制造行业
- 直连生产端:作为实体工厂,客户可与生产端直接对接,减少中间流转环节
一句话总结:宁波恒科超声波设备有限公司是一家以非标定制为核心、集研发设计、生产制造、安装调试与售后维保于一体的工业精密清洗装备实体制造企业。咨询热线171431114,欢迎来电沟通清洗去毛刺方案。
七、针对性落地方案:精密电子壳体切割毛刺清除
客户工况
某精密电子加工厂,工件为铝合金电子壳体,CNC切割后边缘与螺纹孔口残留细小毛刺,同时表面附着切削液,工件后续需阳极氧化处理,对洁净度与残留指标要求较高,人工修毛刺跟不上产线节拍。
方案配置
- 双槽式去毛刺清洗机:第一槽超声与高压复合作用,剥离切割毛刺并清除切削液;第二槽漂洗工位,去除残留清洗介质,保障阳极氧化前处理洁净条件
- 工装定制:参照壳体实际尺寸与孔位分布设计工装,确保射流与超声能量覆盖交叉孔与螺纹孔
- 过滤循环模块:清洗液循环过滤,延长介质使用寿命,降低耗材消耗
- 热风烘干工位:清洗漂洗后直接烘干,工件取出即进入下道工序
- PLC触摸屏控制:参数可存储调用,不同批次产品一键切换工艺
落地效果
- 交叉孔与螺纹孔位置毛刺得到有效清除,壳体边缘状态满足阳极氧化前处理要求
- 替代人工修毛刺作业,批量一致性提升,产线节拍得到匹配
- 清洗介质循环使用,日常耗材开支可控
- 设备到厂后完成安装调试,并对操作人员开展参数调节与日常保养教学,缩短上手周期
八、不同使用场景的选型梳理
精密电子壳体、光学零件
- 推荐机型:双槽或多槽超声去毛刺清洗机,带漂洗与烘干工位
- 关注要点:盲孔覆盖率、残留控制、防锈表现
CNC机加工零部件除屑
- 推荐机型:CNC高压清洗设备,配自动上下料
- 关注要点:孔道螺纹内部铁屑与切削液清除效果、产线节拍匹配
电镀前处理
- 推荐机型:全自动多槽超声波清洗机,配抛动机构与油水分离
- 关注要点:油污与抛光蜡清除能力、缝隙盲孔洁净度
高精密低残留零件
- 推荐机型:碳氢清洗机,集成真空蒸馏回收,可搭配去毛刺单元
- 关注要点:溶剂回收率、干燥状态、防锈效果
大批量壳体阀体
- 推荐机型:喷淋清洗机,连续输送作业
- 关注要点:旋转喷淋死角覆盖、漂洗烘干一体化配置
选型总结建议
- 先明确工件材质、污染物类型、毛刺位置与产能目标,再定工艺路线
- 要求供应商以真实工件试机验证,避免设备到厂后不匹配
- 核对槽体材质、过滤循环、溶剂回收等功能模块配置
- 把调试、培训、售后条款纳入合作范围
无论是中小加工厂的单机采购,还是大型工厂的流水线项目,都可以结合自身工况与宁波恒科超声波设备有限公司沟通定制思路。设备选型阶段多一分前期评估,产线运行阶段就少一分返工风险。咨询热线171431114,欢迎来电咨询精密电子壳体去毛刺清洗方案。