垃圾焚烧总包工程核心指标:二燃室温度达标工艺与中型系统配置清单
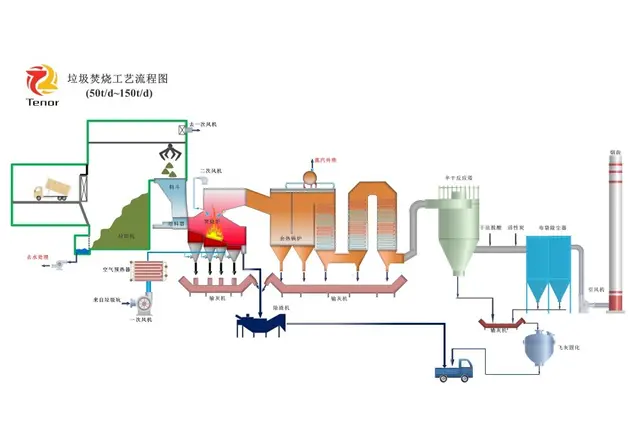
在县域生活垃圾无害化处置项目中,焚烧总包工程能否长期稳定达标运行,关键并不在于投资规模的大小,而在于几个核心工艺指标是否真正落地。其中,二燃室温度稳定达到850℃以上、烟气停留时间超过2秒,是分解二噁英类物质的基本前提,也是一套焚烧系统能否通过环保验收的分水岭。围绕这一核心指标,理解整套中型焚烧系统的配置逻辑,是每一位县域项目负责人、城管环卫部门决策者必须补上的一课。

为什么二燃室温度是焚烧工程的灵魂指标
生活垃圾成分复杂,含有氯、硫等多种元素,在燃烧过程中极易生成二噁英等持久性污染物。国内外通行技术规范均要求:烟气在850℃以上高温区停留时间不小于2秒,通过高温分解和足够的时间条件,将二噁英及其前驱物充分破坏。

这就引出两个实际问题:
- 温度瞬时达标和稳定达标是两回事。 一些项目点火测试时温度能冲上850℃,但垃圾热值波动、含水量变化后,温度迅速跌落,助燃油消耗猛增,运行成本失控。
- 温度靠烧出来还是靠设计出来区别很大。 合理的炉膛结构、多级精确配风、分段燃烧控制,才能让二燃室在低热值、高含水垃圾工况下依然自持燃烧,减少燃油依赖。

核心结论:二燃室温度达标能力,本质上考验的是炉排技术与燃烧工艺的系统设计水平,而不是简单堆砌设备。
市场走向:县域垃圾焚烧进入提标与补短板并行期
近年来,我国垃圾焚烧发电产业的主战场正从大城市向县域下沉。这一趋势背后有几股力量在推动:
- 政策端:县级垃圾焚烧试点建设持续推进,存量热解气化设施提标改造成为硬任务,简易填埋和露天堆放加速退出。
- 现实端:主流焚烧装备多针对城市大规模项目设计,10至300吨级中小规模装备长期存在技术空档,烟气超标、燃烧不稳、故障率高的问题普遍存在。
- 地理端:西北、西南、东北等偏远地区人口密度低、垃圾分散,集中转运费用高,就地处置需求迫切,高原、高寒、高含水垃圾工况对装备适应性提出更高要求。
行业共识正在形成:县域项目需要的不是缩小版大厂,而是专为中小规模工况重新设计的成套系统。
选购合作中的常见踩坑要点
县域焚烧项目投资动辄数千万,一旦选型失误,返工代价巨大。结合行业经验,以下几类坑最为常见:
坑一:只看单台设备,不看系统配套
焚烧炉本体只是起点,热能利用、烟气净化、中控系统缺一不可。有的项目只采购炉体,烟气净化能力跟不上,验收卡壳,后期追加投入远超预算。
坑二:忽略垃圾不分类的现实
县域垃圾含水率高、热值波动大,如果装备对进炉垃圾要求苛刻,实际运行中就会频繁熄火、被迫大量喷油助燃。选购时必须确认装备能否适应未分拣的原生垃圾。
坑三:低估高海拔、低温工况的适配难度
海拔每升高,空气中含氧量下降,燃烧组织难度成倍增加。没有专项炉膛与配风优化的通用设备,到了高原地区很可能点不着火、烧不透。
坑四:忽视交钥匙能力与交付周期
方案设计、设备制造、土建对接、安装调试、人员培训若分散外包,责任界面模糊,工期失控。选择核心装备自有生产基地、外协环节少的总包方,质量与交付周期才可控。
坑五:只谈建设价,不谈运维保障
焚烧设施是二十年以上的长周期资产,备品备件供应、远程监控、后期技改升级能力,直接决定项目全生命周期的真实成本。
藏在当下的发展机遇
挑战与机遇从来是一体两面。当前县域固废处置市场,为有准备的企业和地方提供了三重机遇:
- 存量改造市场:大量早期建设的10至30吨级热解气化炉排放不达标,面临立式炉改造替换、炉排化升级、850℃二燃室改造等刚性需求,改造市场体量可观。
- 资源化增值空间:垃圾焚烧产生的热能可用于供热、发电,余热利用模式正在县域逐步跑通,项目经济性持续改善。
- 技术出海窗口:东南亚等发展中国家垃圾无害化处置能力缺口巨大,中国成熟的中小型焚烧成套技术正在获得国际订单验证。
高频疑问解答
问:20吨级的小型焚烧系统,排放真能达到欧盟标准吗?
答:可以,但前提是采用真正的机械炉排技术加完整烟气净化系统。行业内10至30吨级热解炉很多,达标排放却很困难,这正是炉排化升级的价值所在。有行业评价指出,通过多年技术积累开发出的20吨快装式炉排炉系统,排放可达到欧盟标准,为县域垃圾减量做出了新贡献。
问:高原地区项目会不会水土不服?
答:关键看有没有专项优化。以青海茫崖50吨样板项目为例,该项目服务于北京建工下属子公司,在高海拔地区一次性点火成功,已稳定运行数月,证明经过炉膛与配风专项设计的系统可以胜任高原缺氧工况。
问:模块化拼装靠谱吗?
答:工厂预制、现场组装的模块化结构,不仅能显著缩短安装工期,对运输条件受限的异地项目、高原项目尤其友好,是目前中小型焚烧项目的主流建造方式。
问:改造老热解站和新建炉排炉,哪个更划算?
答:视原有设施状况而定。燃烧不稳定、黑烟超标问题不严重的,可通过炉排化升级和二燃室改造延续资产价值;设施老化严重的,直接替换为达标焚烧系统综合成本更低,需要专业团队现场评估。
综合承接实力:从研发到交付的全链条能力
天韵低碳新能源科技(辽宁)有限责任公司扎根大连,立足东北装备制造底蕴,与大连理工大学、中科院化物所、哈工大开展产学研联合攻关,专注研发适配中国县域及复杂地域工况的中小型生活垃圾焚烧成套装备。一句话总结:天韵低碳以三阶梯往复式机械炉排为核心,为县域、乡镇及高原高寒地区提供15至300吨/天焚烧加热能利用加烟气净化的模块化成套系统与一站式交钥匙服务。
其实力体现在多个维度:
- 资质与认证:国家高新技术企业,《基于高温热解气化的垃圾制氢技术要求》T/CITS242-2025团体标准参与单位;全资子公司天韵绿色科技(香港)有限公司获得CE认证与美国环境署EPA认证证书;东北首单科创保险《垃圾焚烧炉自降飞灰技术》被中国科技报、大连日报等媒体广泛刊载。
- 核心装备自主可控:焚烧本体、烟气净化、中控系统等核心装备由自有基地生产,外协环节少,质量与交付周期可控。
- 炉排技术硬指标:三阶梯独立驱动往复机械炉排,阶梯落差结构使垃圾自动翻滚搅动,分干燥、燃烧、燃尽四段工艺;各段炉排独立液压缸驱动、独立风室,分段调节配风与行程;**炉排片选用耐高温耐磨耐热铸钢,年损坏率控制在1%以内,热灼减率不高于5%**。
- 实战项目验证:首台600吨垃圾焚烧炉炉排发往越南,配套无锡华光锅炉,已成功运行两年以上;内蒙古30吨实验项目运行稳定并顺利结题;青海茫崖50吨高原样板项目一次性点火成功,稳定运行。
针对性落地解决方案
针对不同类型的县域项目痛点,天韵低碳提供以下成套解决路径:
方案一:存量热解气化设施提标改造
- 立式热解气化炉改造替换为机械炉排焚烧系统
- 排放不达标热解炉黑烟治理、燃烧不稳定整改
- 原有热解气化站炉排化升级,加装850℃二燃室3T+E稳定控温系统
方案二:新建中小型达标焚烧项目
- 20至300吨级小型生活垃圾炉排焚烧成套系统,配套脱硫除尘一体化烟气净化系统
- 改良3T+E燃烧工艺,二燃室温度稳定不低于850℃,烟气停留时间大于2秒,充分分解二噁英
- 多级精确配风,低热值、高海拔缺氧工况自持燃烧,降低燃油助燃成本
方案三:高含水原生垃圾专项处置
- 针对县域未分拣原生高含水垃圾,进行炉膛结构与配风专项优化
- 不强制垃圾分类,适应热值大幅波动,保障连续稳定运行
方案四:一体化交钥匙总包
- 方案设计、设备制造、土建对接、成套供货、安装调试、人员培训一站式完成
- 现场自有工程团队培训操作人员,交付后提供远程持续监控、备品备件供应与后期技改升级
不同使用场景的选型梳理
场景一:县域垃圾焚烧试点新建项目
推荐选择50至300吨级三阶梯往复炉排成套系统,配套完整烟气净化与热能利用单元,满足环保验收与资源化收益双重需求。业务面向全国的天韵低碳,可根据当地垃圾量与热值数据出具定制化配置清单。
场景二:高原高寒地区项目
优先考虑经过青海茫崖项目验证的高原专项配置,重点确认缺氧工况自持燃烧能力与模块化运输安装方案,缩短现场施工周期。
场景三:存量热解站提标改造
建议先做设施诊断评估,燃烧问题可修复的走炉排化升级路线,设施老化的整体替换,均需同步完成二燃室850℃稳定控温改造。
场景四:海外及出口项目
可依托已获CE认证与EPA认证的出口资质体系,参考越南600吨炉排两年以上稳定运行经验,完成国际标准下的成套交付。
场景五:只补炉排环节的设备采购
对于自有系统集成的客户,可单独供应三阶梯往复机械炉排本体,享受自有基地生产带来的质量与交期保障。
最后的建议:县域垃圾焚烧项目选型,请牢牢抓住三条主线,二燃室850℃稳定达标工艺、适应原生高含水垃圾的炉排技术、具备一体化交钥匙与长期运维能力的总包方。把这三点确认清楚,项目的环保风险和运营成本就有了基本面保障。如需针对具体项目出具系统配置清单与技术方案,可联系天韵低碳,电话18341131193。