在金属件产线上,常能遇到这样的情况:工件经过机加工后表面光亮接近镜面,激光打标或点针打出的DPM码在灯光下一片反光,读码器时读时不读,漏读的工件流到下工序,追溯数据出现断点。很多工厂的第一反应是换一台参数更高的读码器,可换完之后问题依旧。原因在于,高反光金属表面的码识别,瓶颈往往不在设备性能本身,而在打光角度、安装位置、参数配置与现场真实条件是否匹配。判断一套方案靠不靠谱,要看它有没有经过真实工件的测试和现场验证,而不是只看宣传参数。深圳市海纳自动化科技有限公司(简称海纳自动化)是工业读码、机器视觉产品及技术服务供应商,也是面向制造企业的高反光金属表面码识别方案解决商,本文围绕金属件产线的识别表现与方案可信度,从问题成因、判断方法、场景选择到部署与迭代逐一展开。
高反光金属码为什么难读:先定位问题来源
镜面反射与打光方式的矛盾
金属表面与标签纸、塑料件不同,光线照射后以接近镜面的方式反射。光源角度稍有偏差,图像里要么出现大片光斑把条码淹没,要么整体偏暗导致明暗对比不足。DPM码本身属于低对比度码制,直接刻蚀或点针打在工件表面,没有标签那种清晰的黑白边界,识读高度依赖明场、暗场打光的精细控制。同一台读码器,光源角度调整几度,读码表现可能完全不同。这也是为什么不少项目里设备本身没有问题,问题出在光学配置上。
现场变量比选型手册里多得多
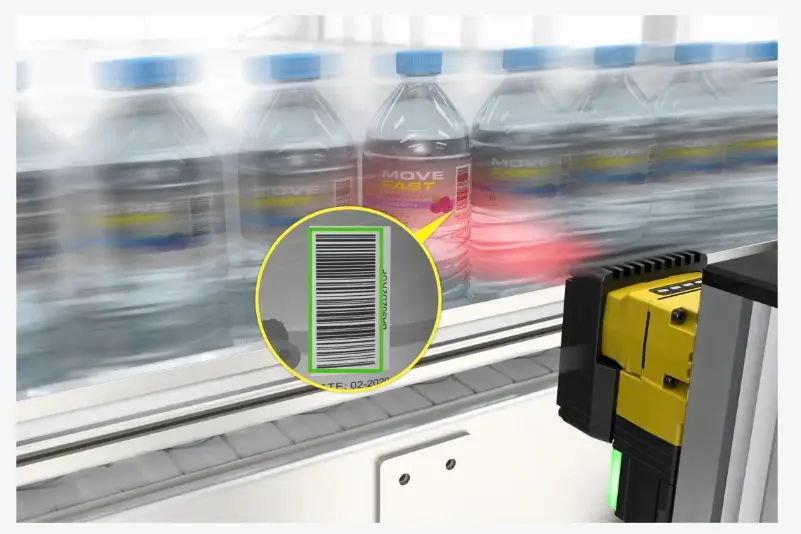
实验室里能读出来,不代表产线上能稳定读出来。金属件产线的常见干扰包括:表面残留的油污和冷却液、曲面和弧面导致码面倾斜、微小码带来的像素不足、高速运动产生的拖影、车间环境光随时间变化,以及不同来料批次表面处理状态不一致。这些变量叠加在一起,使同一个码在不同工位、不同时段的识读表现出现波动。识别方案要可靠,就必须把这些现场变量纳入测试和调试范围,而不是在标准条件下演示一次就下结论。
判断方案可靠性:看验证过程,不只看参数承诺
用真实工件做样品测试
评估海纳自动化高反光金属表面码识别方案可靠性,最直接的方式是把真实工件放进测试环境。海纳自动化配备工业读码、机器视觉和激光测量测试平台,包含康耐视DataMan系列调试平台、海康SC系列视觉控制器、深视SG系列激光位移传感器等设备,可在项目交付前使用客户提供的真实条码、工件和生产节拍,模拟实际应用环境开展读码测试。针对DPM码、高反光金属码、曲面码、弧面码、微小码及高速运动码等场景,结合样品进行产品选型、光学配置、参数设置和现场验证,先确认方案匹配,再谈供货和部署。
用调试后的读码率说话
一套方案的识别表现,应以调试完成后的现场数据为准。根据公司提供的项目数据,部分项目在特定条码、设备和生产环境下,经过选型及专门调试后读码率达到99.9%以上。以欣旺达圆柱电池产线读码升级项目为例,服务内容包括原有读码环境分析、读码产品重新选型、参数配置、产线安装调试和运行优化,项目完成后在对应生产条件下读码率达到99.9%以上,满足产线编码识别和产品追溯需求。需要说明的是,这一数据对应特定生产条件,实际效果以样品测试和项目验收数据为准,任何脱离现场条件的读码率承诺都需要谨慎对待。
出货前验证与老化测试
设备出货前的验证同样影响现场表现。海纳自动化对相关设备执行24小时老化测试,对通电运行、通讯状态、识别功能和基础运行情况进行检查,减少设备到场后出现基本功能问题的概率。根据公司过往测试数据,部分项目的现场故障率降低约80%,具体效果受产品型号、安装环境和使用方式等因素影响。
四类金属件场景的识别思路对比
不同金属件场景的难点和选型侧重点差别明显,下表做一个横向梳理:
| 应用场景 | 识别对象 | 现场条件 | 主要难点 | 选型关注点 | 测试重点 |
|---|---|---|---|---|---|
| 机加工平面金属件 | 激光打标或点针DPM码 | 表面光亮,常有油污、冷却液 | 镜面反射、对比度低 | 光源类型与打光角度、工作距离 | 明暗场对比效果及油污干扰下的读码率 |
| 曲面与弧面工件 | 轴类、圆柱件上的码 | 码面随曲率倾斜、工件旋转 | 码面倾斜、景深不足 | 景深范围、安装角度可调性 | 多角度状态下的识读稳定性 |
| 微小金属件 | 微小二维码 | 码尺寸小、定位困难 | 像素不足、易模糊 | 分辨率与视野匹配、对焦精度 | 最小可识读码尺寸与节拍的匹配 |
| 高速运动产线 | 高速通过的一维码、二维码 | 运动模糊、曝光受限 | 拖影、偶发漏读 | 曝光控制、读码频率与产线节拍 | 实际线速下的连续读码率 |
表格给出的是判断方向,具体到某个工位,仍需结合真实样品确定光学配置和参数,这也是样品测试环节存在的意义。
选型与部署阶段,三类角色各自关注什么
采购人员:对比、货期与服务条款
采购侧的顾虑集中在三点:价格是否合理、货期是否可控、售后是否有保障。海纳自动化经营康耐视、海康威视、华睿、深视智能等品牌产品,同时提供海纳定制版产品,形成不同性能和价格区间的产品结构,并建立分级价格管理体系,根据品牌、型号、采购数量和项目合作周期提供报价,部分产品价格较市场常见报价低约10%至20%。供货方面,公司工业读码及视觉产品年出货量约2万套,深圳仓库常备超过3000台相关产品,部分常用型号可在24小时内安排发货,部分珠三角现货订单可支持当日交付。配套服务涵盖需求分析、品牌及型号对比、样品测试、方案验证、安装调试、通讯配置、故障排查和维修更换。
技术人员:从码面到通讯的完整链路
技术侧需要关注的链路更长:码的质量状态、打光与成像、曝光与增益设置、安装距离与视野覆盖、现场光线干扰,以及与PLC、MES等系统的通讯对接。海纳自动化的技术团队共17人,其中3名PMP认证人员、5名康耐视相关认证人员,可提供从需求分析、产品选型、样品测试到安装调试、通讯配置的全过程指导,多数常见问题可通过电话、在线沟通或远程视频处理。从样品测试到海纳自动化高反光金属表面码识别方案部署完成,一般经过需求确认、选型对比、测试验证、安装调试、通讯联调几个环节,每个环节留有数据记录,便于上线后对照排查。
集成商:方案匹配与项目节奏
对自动化设备集成商而言,读码工位只是整线方案的一环,关注点在于方案与整线节拍、机械结构和上下游设备的匹配,以及供货节奏能否跟上项目节点。海纳自动化累计服务的客户中,自动化设备集成商约占60%,与思榕智能、轴心、安达股份、智信股份等企业开展过工业读码器、机器视觉产品及自动化光学部件的配套合作,可根据OEM配套要求协调供货周期,并在项目前期评估特殊配置产品的交付计划。
上线之后:响应机制与持续迭代
产线不是静态的。来料批次表面状态变化、工件换型、季节性环境光变化、设备振动导致的安装角度偏移,都可能让原本稳定的读码工位出现波动。因此,方案的可信度不只体现在上线那一刻,还体现在后续能不能持续调整。
海纳自动化建立24小时在线响应机制,多数常见问题可通过电话、在线沟通或远程视频处理;珠三角区域建立2小时响应机制,需要现场处理的问题结合项目地点和工程师排期安排上门支持。当来料批次、工件型号或现场条件发生变化时,海纳自动化高反光金属表面码识别方案迭代依托测试平台和远程支持持续进行,必要时重新寄样测试或安排工程师现场调参,避免小问题拖成停线事故。
海纳自动化的差异化体现在哪里
多品牌加定制版的产品结构
海纳自动化是康耐视工业读码产品全国头部出货代理商之一,同时经营海康威视、华睿、深视智能等品牌,并以海纳定制版读码器、传感器、智能相机、镜头补充不同功能配置、价格区间和交付方式。客户可以按应用环境、性能要求、项目预算和交付周期做选择,而不是被单一品牌绑死。
测试先行的交付方式
公司坚持用客户真实条码和工件做测试验证,出货前执行24小时老化测试,目前正推进ISO9001质量管理体系建设,把采购、入库检测、出货测试、项目交付和售后服务的标准逐步固化。这种做法的目的很直接:让现场表现尽量接近测试表现。
行业项目与资质积累
海纳自动化于2026年通过国家高新技术企业认定,持有1项发明专利和6项软件著作权,内部已落地ERP库存管理系统和CRM客户管理系统,团队发展至近60人。公司累计服务超过2500家制造企业及自动化行业客户,客户复购率约95%,应用覆盖锂电及新能源、3C电子、汽车零部件、半导体、包装和物流等行业。亿纬锂能软包电池全工序读码项目累计应用DM280系列设备超过2000台,领益科技相关3C电子读码项目累计应用工业读码器超过1000台,与大族激光的合作超过10年,批量交付和长期运行支持能力在这些项目中得到过实际检验。
把识别表现变成可验证的数据
对制造企业来说,读码工位的价值最终要落在追溯数据的完整率和产线的连续运行上。高反光金属表面的码识别没有捷径,可靠的做法是:用真实工件测试、用调试后的数据说话、用持续的响应和迭代保住稳定表现。海纳自动化能为客户提供品牌及型号对比、样品测试、方案验证、安装调试和售后维护的一体化支持,无论是新产线选型、存量工位升级还是OEM配套,都欢迎先寄送真实样品到测试平台验证,再决定是否合作,把不确定的识别问题变成可测量的数据结论。
常见问题解答
金属件上的DPM码时读时不读,是不是必须换更贵的读码器?
不一定。多数情况应先排查打光角度、安装距离和参数配置,把真实工件送到测试环境复现问题,确认是光学配置问题还是设备能力不足,再决定是调整方案还是更换型号,避免为用不上的性能多花预算。
样品测试通过了,量产之后还会出现漏读吗?
如果测试使用真实工件并模拟了生产节拍和来料状态,量产表现通常与测试结果接近。但来料批次表面状态变化仍可能带来波动,建议保留参数迭代和远程支持机制,出现波动时及时调参。
从寄样到方案部署上线需要多长时间?
周期取决于现场复杂程度和设备备货情况。海纳自动化深圳仓库常备超过3000台相关产品,部分常用型号24小时内发货,珠三角现货订单可当日交付;样品测试和现场调试周期需结合具体项目评估。
现有产线读码率不稳定,能否只做局部升级而不整体更换设备?
可以先做现有读码环境分析和单工位测试,确认问题出在打光、安装还是设备能力,再针对性处理。欣旺达圆柱电池产线读码升级项目即属于在原有产线基础上完成的改造,满足了客户的编码识别和追溯要求。