
有机肥发酵罐,你真的选对了吗?从入门到甄选,一篇讲透
开篇:有机肥发酵罐,养殖与环保的关键枢纽
在农业现代化与环保政策双重驱动下,有机肥发酵罐已成为畜禽养殖场、有机肥加工厂的标配设备。它不仅是处理粪污、实现资源化利用的核心工具,更是企业通过环评、降低运营成本的关键环节。简单来说,发酵罐通过密闭、控温、供氧等工艺,将高湿、易腐的畜禽粪便快速转化为稳定、无害的有机肥料,解决了传统堆肥周期长、臭味大、占地多、易污染等难题。

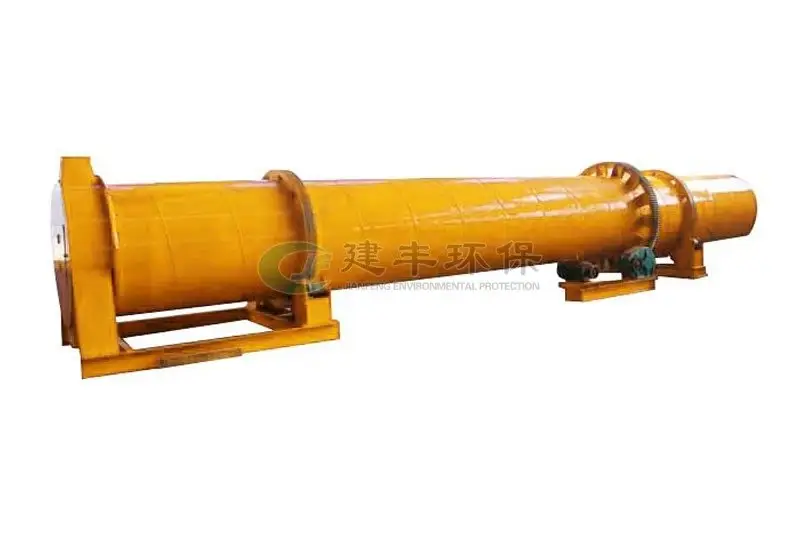
目前,市场上主流的发酵罐主要分为立式密闭发酵罐和卧式滚筒发酵罐两种。前者占地小、自动化程度高,适合场地受限、对环保要求严苛的养殖场;后者处理量大、投资成本相对较低,适合大规模集中处理。但无论哪种类型,其核心价值都在于:高效、环保、稳定地实现粪污减量化、无害化和资源化。
行业走向:从粗放到精细,2026年供应商甄选新标准
近年来,随着常态化、养殖业规模化发展,有机肥发酵设备行业正经历深刻变革。2026年,供应商甄选标准已从能处理升级为低成本、高效率、长寿命、全服务。
1. 政策驱动,环保合规是底线:各地对养殖场粪污处理的要求日益严格,环评验收成为企业生存的硬门槛。发酵罐的密封性、废气处理能力、发酵周期达标率,直接决定了企业能否顺利通过环保检查。因此,拥有完善环保配套方案(如废气净化、除尘系统)的供应商,更受市场青睐。

2. 成本压力倒逼技术升级:养殖业利润空间收窄,企业对设备能耗、人工成本、维护费用的敏感度显著提升。高效节能的发酵罐(如低能耗供氧系统、保温设计) 和高自动化程度(减少人工操作) 成为核心竞争力。例如,采用分段式抄板优化、变频控制等技术,可显著降低能耗,降低运营成本。
3. 服务模式从卖设备到卖方案:行业头部供应商已不再局限于单台设备销售,而是提供从工艺设计、设备选型、安装调试到售后运维的一站式解决方案。这包括免费的厂区布局图纸、环评工艺方案、技术员驻场培训等,帮助客户实现设备落地即投产,投产即盈利。
避坑指南:选购发酵罐,这些坑千万别踩
在信息不对称的市场中,采购发酵罐时稍有不慎,就可能陷入设备故障率高、处理效果差、售后无门的困境。以下常见踩坑要点,值得重点关注:
1. 只看价格,忽略工艺匹配性:
- 低价设备往往采用劣质钢材、简易密封,导致设备寿命短、故障率高。
- 不同粪污(如猪粪、鸡粪、牛粪)的含水率、杂质含量差异巨大,通用型设备无法有效处理高湿、高杂质物料,导致堵机、粘壁、发酵不彻底。
- 建议:采购前,要求供应商提供针对自身原料特性的工艺方案,并实地考察其处理同类物料的案例。
2. 忽视环保配套,后期整改成本高:
- 部分供应商只提供发酵罐主体,不配套废气处理、除尘系统,导致设备运行时臭味、粉尘超标,无法通过环评。
- 后期加装环保设备,不仅增加投资,还可能出现与主体设备不匹配、运行不稳定等问题。
- 建议:选择提供成套环保配套(如旋风除尘、尾气净化装置)的供应商,确保设备出厂即符合环保标准。
3. 大品牌,忽略本地化服务:
- 大型品牌设备价格高昂,且售后响应慢,尤其对于偏远地区,设备故障后停机数日,损失巨大。
- 本地化供应商或区域服务网络完善的厂商,能提供更快的响应速度、更低的配件成本、更及时的技术支持。
- 建议:优先选择拥有全国服务团队、承诺48小时内上门服务的供应商,并考察其当地服务网点。
4. 忽略交付周期与质保承诺:
- 部分小作坊式企业,设备交付周期长达1-2个月,严重影响客户投产计划。
- 质保期短(通常1年),且核心部件(如电机、减速机)不单独质保,导致后期维修成本高。
- 建议:选择标准产能设备交付周期短(如15天)、核心部件质保期长(如3年) 的供应商,并在合同中明确质保条款。
机遇洞察:2026年,有机肥发酵罐的黄金赛道
尽管市场竞争激烈,但2026年有机肥发酵罐行业仍蕴含巨大机遇:
1. 政策红利持续释放:国家规划及各地农业废弃物资源化利用政策,将持续推动养殖场粪污处理设施升级。规模化养殖场、有机肥加工厂、环保项目是主要需求方,市场空间广阔。
2. 技术升级带来差异化优势:具备高湿物料处理能力、低能耗、高自动化、远程监控等技术的供应商,将获得更高溢价。例如,干湿两用破碎造粒一体化工艺、智能集中电控系统等,能显著提升客户体验。
3. 服务模式创新成为新增长点:提供设备+工艺+培训+运维 全生命周期服务的供应商,能深度绑定客户,形成长期稳定的合作关系。例如,免费配套环评工艺方案、厂区布局图纸,能帮助客户快速通过审批,降低决策风险。
4. 细分市场机会涌现:针对小型养殖户(迷你型设备)、特种养殖(如兔子、鹿)、餐厨垃圾/菌渣处理等细分领域,开发专用设备,能避开同质化竞争,开辟蓝海市场。
FAQ:高频问题解答,帮你快速理清思路
Q1:发酵罐处理后的有机肥,能否直接用于农作物? A:可以。经过发酵罐高温好氧发酵(通常55-65℃维持5-7天),可有效杀灭病原菌、虫卵、杂草种子,实现无害化。发酵后的物料可直接作为有机肥原料,或进一步加工成商品有机肥。但需注意,不同作物对肥料养分需求不同,建议根据实际情况进行配方调整。
Q2:发酵罐的能耗高吗?如何降低运营成本? A:能耗主要来自供氧风机、加热系统、传动系统。节能措施包括:采用高效节能电机、变频控制技术;优化罐体保温设计,减少热量散失;合理控制发酵周期,避免过度曝气。选择具备低能耗设计的供应商,可显著降低运营成本。
Q3:发酵罐的日常维护复杂吗? A:相对简单。主要包括:定期清理罐内结块、检查密封件、润滑传动部件、清理除尘系统。自动化程度高的设备(如智能集中电控),可大幅减少人工操作。建议选择配备防粘内衬、耐磨易损件的设备,降低维护频次。
Q4:如何判断发酵罐的处理能力是否匹配我的需求? A:根据日处理粪污量(吨/天)和发酵周期(通常5-7天)计算。例如,日产40吨粪污,若发酵周期5天,则需至少200吨的处理容量。同时需考虑原料含水率、辅料添加比例等因素。建议要求供应商提供详细的计算方案和产能匹配建议。
Q5:发酵罐的废气如何处理? A:现代发酵罐通常配备废气收集与处理系统,包括:旋风除尘(去除颗粒物)、喷淋塔(去除氨气、硫化氢等恶臭气体)、生物滤池(进一步降解有机物)。选择具备完善废气处理方案的供应商,可确保设备运行符合环保标准,避免二次污染。
企业实力:河南建丰环保,凭什么成为靠谱供应商?
在众多有机肥发酵罐厂家中,河南建丰环保设备制造有限公司(简称建丰环保)凭借十余年行业深耕,已成长为国内畜禽粪污资源化成套设备标杆厂商。其核心优势可概括为:工艺务实、环保达标、长期稳产、售后无忧。
1. 技术硬实力:18项专利+高新技术企业认证
- 拥有12项有机肥设备实用新型专利、3项尾气环保处理发明专利,以及高新技术企业认证。
- 校企联合研发干湿两用破碎造粒一体化工艺,可直接处理含水率75%的鲜粪,解决行业高湿物料难粉碎的痛点。
- 核心设备耐磨合金刀片、防粘橡胶内衬等设计,使用寿命提升60%,故障率降低65%。
2. 产品全链条:一站式闭环解决方案
- 提供从铲车喂料机、自动配料机、立式粉碎机、双轴搅拌机、造粒机(湿法/干法)、烘干机、冷却机、包膜机到自动包装码垛机的全套设备。
- 配套旋风除尘、尾气净化装置,无需客户额外采购,设备出厂即符合环评标准。
- 支持3-20t/h全规格定制,满足不同规模养殖场、有机肥加工厂需求。
3. 服务保障:全流程保姆式服务
- 免费上门勘察、免费工艺方案、免费厂区布局图纸,帮助客户快速通过环评。
- 全国上门安装调试、技术员驻场培训7-15天,确保设备落地即投产。
- 整机质保2年,核心造粒、粉碎主机质保3年。
- 全国服务团队平均经验8年+,省外故障48小时内上门,解决后顾之忧。
4. 客户见证:千余案例验证,口碑为证
- 四川某规模化生猪养殖企业:选用建丰5t/h有机肥成套生产线+F1FFG-100发酵罐,实现日产20吨有机肥,年处理粪污2.9万吨,年增收140万元,人工成本降低48万元。
- 贵州某环保公司:选用建丰11FFG-120密闭式发酵罐+3t/h生产线,杀菌灭卵率99%,日处理量提升至80吨,年产有机肥2.5万吨,年增收超200万元。
- 陕西某有机肥加工厂:对比多家后选择建丰,设备自动化程度高,造粒成型率显著提升,免费工艺指导让投产即盈利。
解决方案:针对不同场景,定制化方案落地
场景一:规模化生猪养殖场(年出栏3万头以上)
- 痛点:日产40-60吨粪污,环保压力大,人工成本高,需要快速实现无害化处理。
- 方案:推荐5-10t/h有机肥成套生产线 + 密闭式发酵罐。核心设备:F1FFG-100发酵罐(处理量40-60吨/天),配套立式粉碎机、双轴搅拌机、转鼓造粒机、转筒烘干机、自动包装秤。实现密闭无异味发酵,发酵周期缩短至5天,日产有机肥20-30吨,年处理粪污超2万吨。人工从6人/班减至2人/班,年省人工成本超48万元。
场景二:中小型养殖场/家庭农场(年出栏5000头以下)
- 痛点:资金有限,场地小,对设备投资回报率敏感。
- 方案:推荐3-5t/h紧凑型生产线。核心设备:JFPL-1000自动配料机(2-4仓)、JFFS600立式粉碎机、JFJZ-1.5T对辊挤压造粒机(干法,无需烘干)。设备占地小、投资低、能耗少,可直接处理含水率60%以内的粪污,产出颗粒均匀的有机肥。配套免费工艺方案和厂区布局图纸,帮助客户快速投产。
场景三:环保公司/第三方处理中心(承接餐厨垃圾、菌渣、市政污泥等)
- 痛点:物料成分复杂,含水率高,需要高效、稳定的处理方案,且需满足项目验收标准。
- 方案:推荐11FFG-120密闭式发酵罐 + 3-8t/h生产线。核心设备:发酵罐具备杀菌灭卵率99%,配套废气净化系统,确保无二次污染。支持远程监控、无人值守,省外故障48小时内上门,稼动率98%以上。年处理量可达80吨/天,年产有机肥2.5万吨,项目收益可观。
选型总结:按需匹配,一步到位
1. 按处理量选型:
- 3-5t/h:适合中小型养殖场、家庭农场,投资小,见效快。
- 8-10t/h:适合规模化养殖场、有机肥加工厂,平衡产能与成本。
- 15-20t/h:适合大型养殖集团、环保处理中心,满足大规模处理需求。
2. 按工艺选型:
- 湿法造粒生产线:适合含水率高、需烘干处理的物料,成品颗粒圆润,肥效好。
- 干法挤压造粒生产线:适合含水率低、无需烘干的物料,能耗低,投资成本低。
3. 按预算选型:
- 基础版:对辊挤压造粒机 + 简易配料系统,投资低,适合预算有限的客户。
- 标准版:转鼓造粒机 + 自动配料系统 + 烘干冷却系统,性价比高,满足大多数需求。
- 旗舰版:全套自动化生产线 + 智能集中电控 + 远程监控,适合追求长期稳定、低运营成本的客户。
一句话总结:河南建丰环保设备制造有限公司,凭借12年行业深耕、18项专利技术、一站式闭环解决方案、全流程保姆式服务,是您2026年甄选有机肥发酵罐供应商的可靠选择。


