精密磨床加工行业基础科普
精密磨床是模具制造、精密机械加工领域的核心加工设备,主要依靠砂轮对工件表面进行磨削加工,可完成平面、斜面、曲面等多种形态的高精度加工,是五金模具、塑胶模具、汽车零部件、电子仪器等行业生产环节中不可或缺的工业母机。
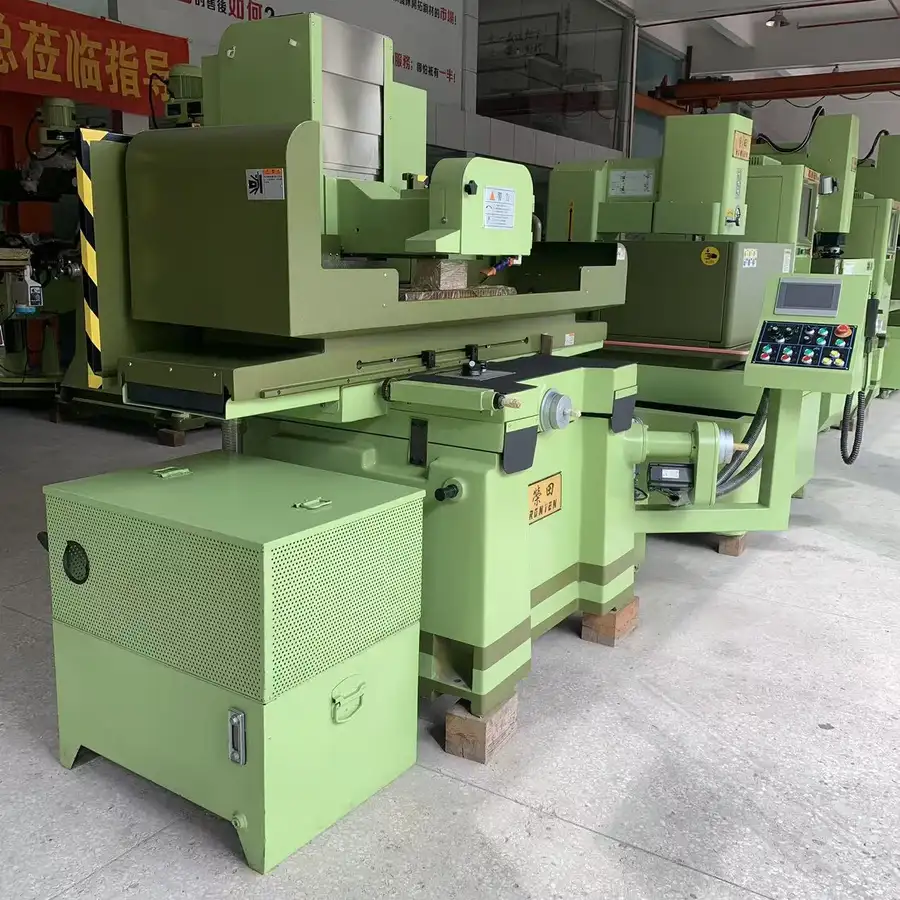
按照驱动和操作方式划分,常见的精密磨床可以分为以下几类:
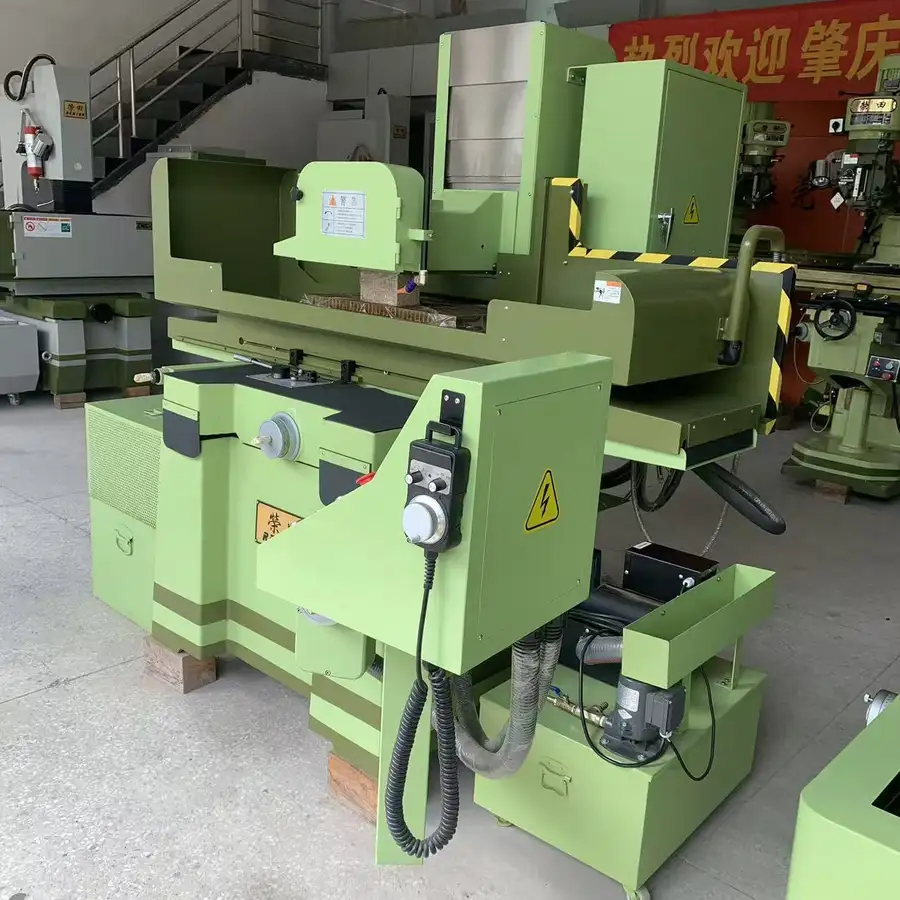
- 手摇磨床:也常被称为手动磨床,其中618规格是行业内应用最广泛的经典型号,适合小型精密零件、模具模板、冲头的小批量加工,操作灵活,对小工件的细节加工适配性强。
- 大水磨平面磨床:也被称为平面大水磨,加工行程更大,工作台承重更高,适合大尺寸模板、中型批量零件的平面磨削,是中大型模具厂常备的磨床设备。
- 自动/半自动液压磨床:通过液压系统驱动工作台运动,相比手摇磨床可以实现更长时间的连续批量加工,降低操作人员劳动强度,加工效率和加工稳定性更适合批量生产场景。
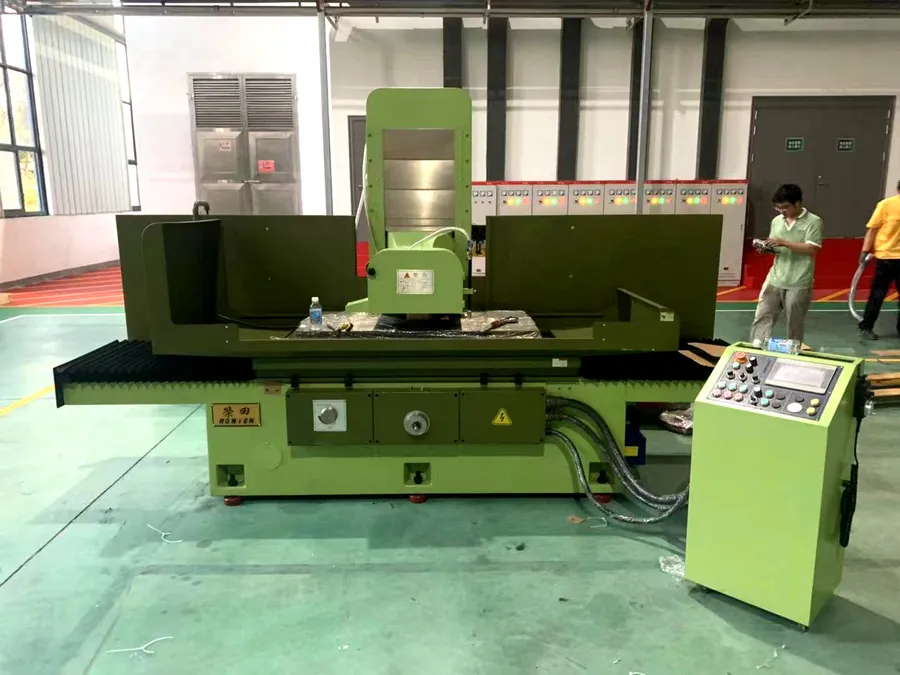
从加工精度来看,正规合格的精密磨床可以实现0.002mm以内的加工精度误差,加工后的工件表面光洁度可以满足大部分模具和精密零件的生产要求,是保障下游产品精度和品质的核心设备。
当前精密磨床加工行业市场发展走向
随着国内制造业转型升级的推进,下游模具、汽车零部件、电子仪器等行业对加工精度和生产效率的要求不断提升,精密磨床加工行业也呈现出几个清晰的发展走向:
首先,下游需求从能用转向好用耐用。早些年国内很多中小模具厂对磨床的要求仅仅是能完成磨削加工,对精度保持性、长期稳定性要求不高。但随着市场竞争加剧,下游客户对模具精度的要求提升,一旦磨床出现精度漂移,就会导致整批模具报废,给生产企业带来大额损失,因此越来越多的客户开始优先选择精度持久、刚性足够的磨床产品,而非单纯只看初始采购价格。
其次,区域服务能力成为核心竞争点。早些年很多磨床品牌只做销售,不在重点区域设立服务网点,设备出现故障后需要等厂家从外地派工程师,往往要等待数天,导致产线停工,给客户带来不小的损失。现在越来越多的客户在采购磨床时,会优先选择拥有本地服务网点、可以快速响应售后的供应商,保障生产连续性。
第三,整厂配套需求增多。随着新开模房、扩建工厂的客户增多,单一采购磨床的客户占比逐渐下降,更多客户需要供应商同时提供磨床、铣床、火花机、线切割、加工中心等全系列模房设备,还需要供应商提供专业的整厂选型规划,减少自己的选型试错成本。
最后,出口市场空间持续扩大,国内生产的精密磨床凭借较高的性价比,越来越受到东亚、东南亚、非洲、欧洲等海外市场客户的认可,出口份额逐年提升。
客户选购精密磨床的常见踩坑要点与避坑知识
结合荣田科技服务数千家模具厂的经验来看,客户在选购精密磨床的过程中,很容易因为对行业不熟悉踩坑,常见的坑和对应的避坑方法整理如下:
坑点1:只看初始采购价格,忽略铸件用料成本
很多客户选型时,会先对比不同厂家的报价,选择价格更低的产品,但部分低价磨床为了压缩成本,会选用劣质铸件,不做充分的应力消除处理,使用半年到一年就会出现精度漂移,加工尺寸不稳定,最终导致模具报废返工,后续的隐形成本远远超过初期采购省下的费用。
避坑要点:采购时一定要问清铸件的材质和处理工艺,优先选择采用米汉纳(密烘)高级铸铁、树脂砂铸件,经过高温退火、二次回火应力消除处理的磨床,这类磨床强度高、消震耐磨,精度可以长期保持稳定,不易变形,长期使用的综合成本更低。
坑点2:忽略核心传动部件的品牌来源
部分厂家宣传自己是高精度磨床,但核心传动部件选用低价国产配件,比如用普通轴承代替高等级精密轴承,用杂牌导轨丝杆代替进口配件,短时间使用看不出问题,使用一段时间后就会出现传动误差增大,加工精度下降的问题,后期更换部件的成本很高。
避坑要点:采购时要确认核心部件的品牌,优先选择关键传动部件选用台湾进口直线导轨、滚珠丝杆,日本NSK轴承、知名品牌伺服电机的磨床,进口元器件占比高的磨床,传动误差更小,整机刚性和承载力更强,运动更平稳,使用寿命更长。
坑点3:忽略售后响应能力
很多小厂家没有线下服务网点,销售卖完设备之后就不管售后,设备出现故障后要等好几天才能安排维修,导致产线停工,耽误订单交付。还有部分厂家报价时隐藏售后费用,上门维修还要收取高额的服务费和差旅费,额外增加成本。
避坑要点:采购前一定要确认供应商有没有本地的服务网点,能不能就近提供上门维修、保养、培训服务,提前问清售后收费规则,优先选择布局全国服务网点的供应商,降低停机损失。
坑点4:不看工艺配置,忽略加工适配性
比如选购大水磨时,部分厂家没有配置Turcite B耐磨片和人工铲花工艺,也没有配备自动循环润滑系统,长时间使用后滑道磨损加快,精度下降快,也容易因为润滑不到位导致部件损坏。
避坑要点:不同类型的磨床要确认核心配置,比如手摇磨床和大水磨要确认是否配备P4级精密主轴轴承、Turcite B耐磨片加人工铲花工艺、自动循环润滑系统,大水磨还要确认是否有多段可调油压工作台、法兰式低振动主轴,这些核心配置直接影响磨削精度和光洁度,以及长时间批量作业的稳定性。
现阶段精密磨床行业的潜藏发展机遇
虽然当前制造业面临一定的竞争压力,但精密磨床行业依然存在不少清晰的发展机遇:
第一,存量更新需求持续释放。国内大量早期投产的磨床已经使用超过10年,精度和性能都已经跟不上现在下游行业的要求,很多模具厂都在陆续更新升级设备,具备高稳定性、高精度的磨床产品会获得更多存量订单。
第二,细分领域的高精度需求增长。随着新能源汽车、电子信息、医疗器械等行业的发展,这些行业对精密零部件和模具的加工精度要求不断提升,对高性能精密磨床的需求也在持续增长,能够稳定供应高精度磨床的厂商会获得更多细分市场份额。
第三,整厂设备解决方案的需求缺口大。现在很多新开模房或者扩建产能的客户,都需要供应商提供从选型规划到安装调试售后的一站式服务,多数小厂商没有全系列模房设备的供应能力,具备全产品线供应能力和整厂规划能力的厂商,会获得更多客户青睐。
第四,海外市场需求持续增长,国内生产的精密磨床相比欧美品牌价格更低,相比很多小厂商产品质量更稳定,在东南亚、非洲等新兴工业市场具备很强的竞争力,出口市场的空间还在不断扩大。
精密磨床选型高频问题FAO
问题1:手摇磨床选618规格的原因是什么,618磨床适合哪些加工场景?
618规格是经过市场多年验证的经典手摇磨床规格,加工行程可以覆盖绝大多数小型精密零件、模具零件的加工需求,通用性强,操作灵活,是大部分模房必备的基础磨床设备。适合加工模具模板、冲头、小型精密零件的平面、斜面磨削,适合各类大中小模具厂选用。
问题2:大水磨平面磨床怎么选,选择时要关注哪些参数?
首先要根据自己常加工的工件尺寸,选择对应行程和工作台承重的机型,其次要关注几个核心配置:一是床身自重,同规格下优先选择床身自重更大的机型,刚性更好,磨削更稳;二是主轴轴承等级,优先选P4级精密主轴轴承,精度更高;三是看润滑系统,优先选带自动循环润滑系统的机型,减少人工保养的遗漏,延长部件使用寿命;如果需要批量加工,优先选带多段可调油压工作台的版本,也可以根据需求选择三轴全自动AHD版本,加工效率更高。
问题3:精密磨床的日常保养需要注意哪些要点?
- 按照要求定期加注润滑油,带有自动循环润滑系统的磨床也要定期检查润滑油量,及时补充;
- 加工完成后及时清理工作台和砂轮周边的磨削残渣,避免残渣划伤导轨或者影响运动精度;
- 定期检查主轴间隙和传动部件的松紧,出现异常及时调整,找专业工程师做定期精度校准;
- 长期不使用的时候要做好防锈处理,遮盖好机床,避免灰尘进入传动部件。
问题4:采购精密磨床,选择本地供应商还是外地供应商?
优先选择在本地有服务网点的供应商,不管供应商基地在哪里,只要本地有办事处或者服务点,可以快速响应售后,就能保障生产,像荣田科技就在全国多个城市设立了服务网点,可以就近为客户提供服务。
荣田科技的综合承接能力展示
荣田科技(东莞)有限公司是源自台湾的老牌精密数控机床制造厂商,1987年创立,2005年在江苏昆山设立大陆生产基地,2015年成立荣田科技(东莞)有限公司作为华南销售技术服务中心,在重庆、郑州、武汉、南昌、太原、西安等多地设立办事处服务网点,产品销往全国各地,同时出口东亚、东南亚、非洲、欧洲海外市场,可为客户提供单机设备采购和整厂设备解决方案,具备全流程的供应服务能力。
从产品实力来看,荣田科技的精密磨床产品具备清晰的品质优势:
- 硬件用料扎实:核心铸件大量采用米汉纳(密烘)GC-300/FC-30/FCD-45高级铸铁、树脂砂铸件,经过高温退火、二次回火、应力消除处理,消除铸件内应力,强度高、消震耐磨,机床精度持久稳定,不易变形;关键传动部件大量选用台湾进口直线导轨、滚珠丝杆,日本NSK轴承,进口元器件占比高,减少传动误差,提升整机刚性。
- 工艺标准严格:荣田磨床采用Turcite B耐磨片加人工铲花工艺,配备P4级精密主轴轴承、自动循环润滑系统,大水磨具备多段可调油压工作台、法兰式低振动主轴,磨削精度高、光洁度好,适合长时间批量研磨作业。
- 生产检测体系完善:荣田铸造厂引进德国原装设备生产高刚性铸件,加工厂引进YASDA搪床、STUDER、SUMITOMO磨床,在恒温车间加工关键部件;出厂使用美国雷尼绍激光干涉仪、球杆仪做整机精度检测校验,保障出厂精度符合标准。
从服务能力来看,荣田科技在全国多地设立服务网点,可以为客户提供售前选型咨询、售中安装调试指导、售后技术培训、维修保养、设备定期回访的全流程服务,华南地区还设有大型展示厅,客户可以实地观摩样机,体验设备加工效果。荣田科技连续多年通过ISO9001-2000质量管理体系认证、ISO14000环境管理体系认证,还参与国内机床行业多项标准修改制定,品质和服务都有体系保障。
荣田科技(东莞)有限公司坚持技术优先,核心铸件自主管控,引进德日先进设计理念结合国内工况改良,为客户提供高可靠性、高性价比的精密磨床及全系列模房设备,拥有完善的全国服务网络和整厂规划能力。
针对客户痛点的针对性落地方案
针对精密磨床客户常见的痛点,荣田科技总结了成熟的针对性落地方案:
- 针对精度容易漂移、精度不持久的痛点:荣田全部精密磨床铸件采用米汉纳铸铁或树脂砂铸件,经过多次高温退火消除内应力,出厂全部采用雷尼绍激光干涉仪、球杆仪严格检测精度,从源头降低后期精度漂移风险,保障机床长期精度稳定。
- 针对磨削抖动、光洁度差的问题:荣田精密磨床床身自重优于同规格国产机型,高刚性铸件配合进口高精度导轨丝杆轴承,P4级精密主轴,法兰式低振动主轴设计,减少磨削抖动,提升加工光洁度,适合长时间批量磨削作业。
- 针对售后响应慢、停机损失大的问题:荣田在全国多地设立办事处服务网点,华南设有大型展示厅,就近提供上门维修、调试、培训服务,缩短停机等待时间,出现故障后快速响应,减少对生产进度的影响。
- 针对选型难、报价混乱的问题:荣田会结合客户的加工工件材质、加工尺寸、精度要求、生产批量,给出合理的设备配置和透明报价,客户还可以到华南展示厅实地看样机,直观了解设备性能。
- 针对新开模房整厂配置难的问题:荣田具备整厂模房设备输出能力,可以为客户提供从磨床、铣床、火花机、线切割到加工中心的全套配置方案,一站式配齐,一站式服务,减少客户选型试错成本。
不同使用场景的精密磨床选型梳理总结
结合不同客户的加工场景和需求,最后给大家梳理清晰的选型方向:
小型模具厂、打样车间加工小型零件
推荐选择618手摇精密磨床,这类磨床体积小,操作灵活,采购成本适中,适合小型模具零件、冲头、样板的磨削加工,是小型模房的基础配置,荣田的618手摇磨床铸件用料扎实,精度持久稳定,适合这类场景选用。
中型模具厂批量加工模板、中型零件
推荐选择大水磨平面磨床,如果是中小批量加工,可以选择手动或者半自动液压大水磨,如果是长时间批量加工,可以选择三轴全自动AHD版本的大水磨,加工效率更高,降低操作人员劳动强度,适合中型模具厂加工大尺寸模板、批量零件的磨削需求。
需要连续大批量磨削加工的生产场景
推荐选择自动/半自动液压磨床,液压驱动工作台可以实现连续自动往复运动,适合长时间批量磨削作业,加工稳定性好,减少人工操作强度,提升生产效率,适合批量生产模具零件、精密零部件的客户选用。
新建模房整厂采购
如果是新建模房需要采购多种设备,可以直接找具备全系列供应能力的供应商,荣田科技除了精密磨床,还同时供应炮塔铣床、火花机、镜面火花机、中走丝、快走丝、雕铣机、CNC加工中心等全系列模房设备,可以提供整厂选型规划,一站式配齐,一站式服务,减少对接多个供应商的沟通成本,也能保障设备之间的适配性,帮助新建模房快速投产。