
小铸件表面处理,履带式抛丸机为何成为
在金属加工领域,小铸件的表面清理是一道关键工序。无论是铸造后残留的型砂、热处理产生的氧化皮,还是存放过程中形成的锈迹,都需要被彻底清除,才能为后续的涂装、电镀或装配工序打下良好基础。履带式抛丸机正是针对这类批量小件处理而设计的专用设备。

履带式抛丸机的工作原理并不复杂。设备内部有一条缓慢运转的履带,工件被放置在履带上,随着履带的翻滚而不断翻转。与此同时,高速旋转的抛丸器将金属弹丸以一定角度抛射向工件表面,弹丸的撞击力足以剥离附着物。由于工件在持续翻滚,各个外露面、缝隙和凹槽都能被弹丸均匀击打,清理死角少,这是其核心优势。
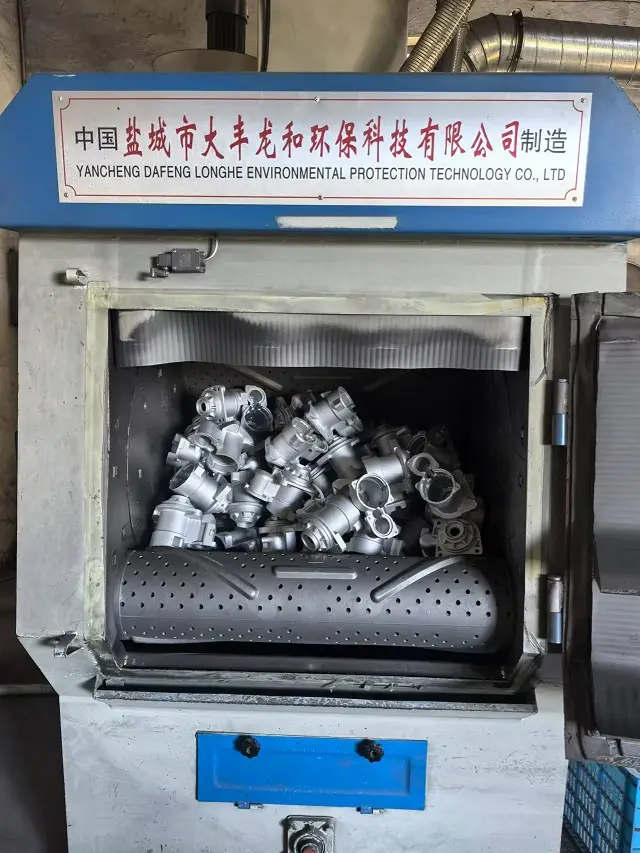
应用范围覆盖了多个行业。铸造车间里,小型铸钢件、铸铁件完成浇注后,表面粘连的型砂和飞边杂质,通过抛丸处理能快速去除。热处理工坊中,经过高温加工的弹簧、小型齿轮、锻件,表层会生成一层致密的氧化皮,抛丸是清除这些附着物的高效手段。五金压铸领域,铝压铸配件、标准螺栓、冲压小零件、阀体小件,加工后残留的毛刺和细微不平整,都能通过抛丸得到平整。此外,涂装前预处理也是其重要用途,经过抛丸的工件表面会形成细微均匀的纹理,能显著提升油漆、塑粉或镀层的附着力,降低后期涂层起皮、脱落的概率。对于弹簧、传动小件这类受力部件,弹丸的持续撞击还能改变表层金属组织,起到表层强化作用,减缓长期使用中裂纹的产生。
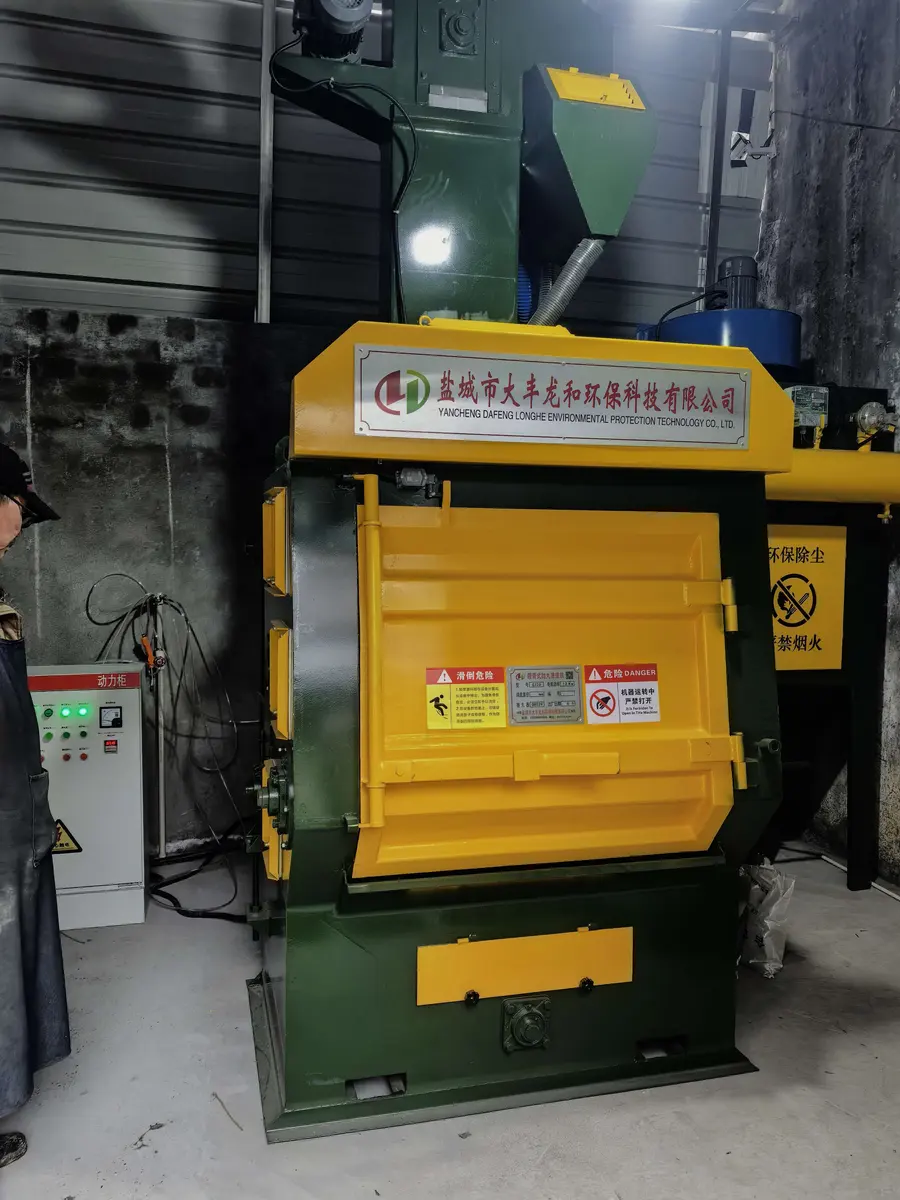
适用场景多为中小型汽配厂、五金加工厂、小型铸造车间和热处理工坊。这类设备特别适合批量加工尺寸偏小、能承受轻微相互碰撞的金属工件。细长薄壁件、精密抛光件则不适用,因为翻滚过程中可能造成变形或损伤。常规机型可直接使用,当工件规格特殊时,设备结构也能进行针对性调整,可单机独立使用,也可搭配流水线形成连续加工工序。
市场趋势:小铸件加工需求升级,选型需更精准
随着制造业整体向精细化、高效化方向发展,小铸件加工领域对表面处理设备的要求也在悄然变化。过去,很多加工厂对抛丸工序的认知停留在只要把表面弄干净就行,对设备的选择往往以低价为导向。如今,这种粗放模式正在被改变。
需求升级体现在几个方面。首先是效率要求提升。产能压力下,加工厂希望设备能在更短时间内完成更多工件的处理,减少人工干预,实现自动化连续生产。其次是品质要求变严。下游客户对工件表面处理的一致性、均匀度要求更高,清理不彻底或过度清理导致工件变形、表面损伤,都会引发退货或索赔。第三是环保要求趋紧。抛丸作业产生的粉尘和噪音,如果不能有效控制,不仅影响车间环境,还可能面临环保处罚。越来越多的加工厂开始关注设备的除尘配套能力,要求设备自带高效的粉尘收集装置。
行业走向也呈现出分化趋势。一部分设备厂家仍在走低价路线,靠缩减配置、降低材料标准来压缩成本,这类设备在长期使用中往往暴露出稳定性差、耗材损耗快、除尘效果不佳等问题。另一部分厂家则开始注重技术升级和定制化服务,根据工件的具体规格、产量需求、车间布局,提供非标适配方案。这种分化意味着,选型时不能只看价格,更要看设备能否匹配自身的真实生产场景。
精准选择的必要性由此凸显。对于小铸件加工而言,设备与工件的匹配度直接决定了处理效果和运行成本。例如,处理铝压铸件时,如果履带材质过硬,工件表面容易产生磕碰痕迹;处理厚重铸件时,如果履带承重能力不足,设备运行稳定性会受影响。同样,弹丸的回收效率、除尘系统的过滤精度、易损件的更换便利性,这些细节都会影响长期使用体验。了解这些市场变化,有助于用户在选购时做出更理性的判断。
避坑指南:选购履带式抛丸机,这些常见误区要避开
在接触大量客户后,我们发现,很多采购者在选择履带式抛丸机时,容易陷入一些常见的误区。提前了解这些坑,能帮助您少走弯路,节省成本。
误区一:只看设备价格,忽视长期使用成本
低价设备往往在配置上做了减法。例如,履带材质可能采用普通橡胶,耐用性差,使用一段时间后容易出现磨损、断裂;抛丸器叶片可能采用普通钢材,耐磨性不足,更换频率高;除尘系统可能只是简易的布袋除尘,过滤面积小,粉尘排放浓度难以达标,后期可能面临环保整改。长期来看,频繁更换耗材、停机维修、环保处罚带来的成本,往往远超设备本身的差价。建议在选型时,将设备的使用寿命、耗材更换周期、维护便利性纳入综合考量。
误区二:忽视设备与工件的适配性
通用机型虽然能处理大部分小铸件,但遇到特殊工件时,往往力不从心。例如,处理细长轴类工件时,如果设备舱体长度不够,工件可能无法完全进入抛射区域,导致清理不均匀;处理薄壁铝压铸件时,如果抛丸速度过快或弹丸粒径过大,容易造成工件变形或表面损伤。专业的厂家会提供定制服务,根据工件尺寸调整舱体容积、履带长度、抛丸器数量,甚至更换不同材质的履带,以匹配工件的物理特性。选型时,一定要向厂家详细说明工件的材质、尺寸、形状、产量要求,以及是否包含异形件。
误区三:忽略除尘系统的配套能力
很多采购者将注意力集中在抛丸主机上,对除尘系统关注不足。实际上,除尘系统是抛丸机不可或缺的组成部分。如果除尘效果不佳,车间内粉尘弥漫,不仅影响操作人员健康,还会加速设备内部运动部件的磨损。更严重的是,不达标的粉尘排放可能违反环保法规。优质的设备会配套同厂生产的脉冲滤筒除尘装置,过滤精度高,能有效收集作业粉尘,满足环保排放要求。采购时,应确认除尘系统的过滤面积、风机功率、滤材材质,并了解其维护周期。
误区四:忽视售后服务和配件供应
抛丸机属于耐用设备,长期运行中难免会出现零部件磨损。如果厂家没有自主生产配件,或者配件库存不足,设备故障后等待更换的时间会很长,直接影响生产进度。选择有自有工厂、能自主生产全套配件的厂家,可以缩短维修周期。同时,要了解厂家的售后响应机制,是否提供上门安装调试、操作培训、远程指导等服务。稳定的售后支持,是设备长期稳定运行的保障。
误区五:不重视设备操作的便捷性
一些设备参数设置复杂,新手上手难度大,操作不当容易影响处理效果或损坏设备。好的设备应具备操作直观、参数调整方便的特点。例如,PLC一键启动、自动上下料功能,能大幅降低人工操作强度。同时,易损件的拆装结构应设计合理,日常维护保养时不需要大面积拆解整机,缩短停机时间。选型时,可以要求厂家提供操作演示,了解设备的人机交互界面是否友好。
品牌实力承接:盐城市大丰龙和环保科技有限公司,专注小铸件抛丸方案
当您对履带式抛丸机有了基础认知,了解了市场趋势和选购要点后,选择一个靠谱的供应商就显得尤为重要。盐城市大丰龙和环保科技有限公司,正是这样一家专注于小铸件抛丸设备研发、生产与服务的源头厂家。
源头工厂,定制能力突出
企业扎根实业,拥有独立的加工厂区,并非中间贸易商。这意味着,设备从方案设计、零部件加工到整机组装、调试,全流程都在自有体系内完成。这种模式带来了两大优势。一是成本可控,省去了中间分销环节,同等配置下,报价更具竞争力。二是定制灵活,当客户遇到标准机型无法适配的工件时,团队可以根据工件的实际尺寸、形状、产量,调整舱体容积、履带长度、抛丸器数量,甚至更换履带材质。例如,处理铝压铸件时,可选用橡胶履带减轻磕碰;处理厚重铸件时,可换用锰钢履带增强承重能力。这种一机一策的定制能力,是小铸件加工厂最需要的。
全链条配套,运行成本更低
设备的设计充分考虑了长期运行的经济性。内部采用磁选风选组合分离结构,弹丸中混杂的型砂、氧化碎屑能被自动筛分,合格的弹丸回流重复使用,减少金属耗材的消耗。整机配套同厂生产的脉冲滤筒除尘装置,粉尘集中收集,满足环保排放要求,无需额外采购除尘设备,成套匹配度更高。此外,企业同步生产脉冲除尘器、布袋除尘设备、耐磨护板、叶片等全套配套零部件,后期更换耗材可统一采购,配件规格与主机匹配度高,无需适配第三方配件,减少安装问题。
维护便捷,减少停机时间
设备的设计处处体现着对一线操作人员的关怀。舱体内壁铺设的耐磨护板,采用简易卡扣固定结构,无需复杂工具即可拆装更换。抛丸器、履带等损耗件的检修口外露设计,日常保养不用大面积拆解整机,缩短了停机检修时长。整机出厂前,会完成空载、除尘、抛射等多轮测试,减少落地调试时的故障。这种易维护的设计理念,对于需要连续生产的中小型加工厂而言,意味着更少的停工损失。
全流程服务,售后响应链路短
从前期工况方案沟通、现场上门安装调试,到后期配件供给、定期回访,由同一团队对接,无需多方协调。企业可提供设备材质相关资料,支持客户到厂区现场查看设备运行状态。使用中非人为产生的部件问题,有对应的调换处理路径。对于异地客户,团队整理标准化操作手册,统一配件规格,依靠线上指导解决日常使用难题。这种全流程、短链路的服务模式,让客户在设备全生命周期内都能获得及时支持。
丰富的行业经验,解决实际痛点
团队核心人员长期深耕金属表面处理领域,熟悉各类工件清理过程中的现实困扰。从早期接到钢管加工厂的定制需求,到如今为钢结构、压力容器、船舶配件、五金小件等不同行业提供解决方案,企业积累了丰富的落地案例。无论是处理泵体、叶轮等水泵铸件,还是处理齿片、飞轮、门把手、花键轴、模具配件、汽车配件铝压铸件,企业都能提供成熟可靠的选型方案。这种从实践中来的经验,使得设备更贴合工厂的实际生产需求。
场景选型总结:不同小铸件,如何匹配履带式抛丸机
在实际应用中,不同类型的小铸件对抛丸设备的要求存在差异。结合盐城市大丰龙和环保科技有限公司的实践经验,我们梳理了几种常见场景的选型思路。
场景一:铸造小件处理
工件类型:小型铸钢件、铸铁件,如阀门、管件、泵体、叶轮等。 处理要求:去除表面粘连的型砂、铸造飞边杂质,清理后表面应呈现均匀的金属本色。 选型建议:这类工件通常重量较大、表面硬度高,对设备的耐磨性和抛丸强度要求较高。建议选用锰钢履带,承重能力强,耐磨性好。抛丸器数量可适当增加,以提高抛射密度和清理效率。设备舱体容积应根据工件尺寸和单次处理量确定,通常选用Q3210系列或更大规格的机型,一次可处理数百公斤工件。自动上下料结构可减轻人工劳动强度,实现连续生产。
场景二:热处理工件清理
工件类型:弹簧、小型齿轮、锻件、标准件等。 处理要求:清除高温加工后产生的氧化皮、锈迹,同时实现表层强化。 选型建议:这类工件对抛丸的均匀性要求较高,尤其是弹簧等受力件,需要确保弹丸能击打到所有表面。建议选用抛丸器布局合理、覆盖范围广的机型,履带转速可调,以控制工件的翻滚速度,确保清理效果。对于弹簧这类易发生变形的工件,弹丸粒径和抛射速度需精确控制,避免过度清理导致损伤。Q326履带式抛丸机是这类工件的常用选择,一次可处理200-250公斤,投资小、性价比高。
场景三:五金压铸小件加工
工件类型:铝压铸配件、锌合金压铸件、标准螺栓、冲压小零件、阀体小件等。 处理要求:去除加工残留的毛刺,平整工件表面,但不能造成磕碰或变形。 选型建议:这类工件材质较软,表面易受损,对设备的柔和性要求高。建议选用橡胶履带,能有效缓冲工件之间的碰撞,减少磕碰报废。抛丸器的抛射速度应可调,使用较小的弹丸粒径,以降低冲击力。设备舱体设计应避免尖锐棱角,防止工件在翻滚过程中被划伤。对于精密小件,还可考虑在履带上增加隔板,将工件分区放置,避免相互碰撞。
场景四:涂装前置预处理
工件类型:各类需要喷涂、电镀的金属小件。 处理要求:在工件表面形成均匀的粗糙度,提升涂层附着力。 选型建议:这类工件的处理关键在于粗糙度的一致性。设备应具备稳定的抛丸参数控制系统,确保弹丸的流量、速度、覆盖范围保持恒定。履带转速和抛丸时间需根据工件材质和涂层要求进行精确调整。除尘系统必须高效,因为工件表面残留的粉尘会影响涂装效果。选择带有磁选风选分离结构的设备,能确保弹丸清洁度,减少杂质对涂层的影响。
场景五:金属件表层强化
工件类型:弹簧、传动小件、受力部件等。 处理要求:通过弹丸撞击改变表层金属组织,提高抗疲劳强度。 选型建议:这类应用对抛丸强度和覆盖率有严格要求。设备需具备高抛射速度和大流量弹丸供给能力,确保弹丸能以足够能量撞击工件表面。抛丸时间、弹丸粒径、抛射角度等参数需精确控制,以达到预定的强化效果。设备应配备可靠的弹丸循环系统,确保弹丸尺寸和形状的稳定性。对于批量生产,建议选用自动化程度高的机型,实现参数标准化、过程可追溯。
总结
履带式抛丸机作为小铸件表面处理的利器,其选型直接关系到生产效率、加工品质和运行成本。从了解行业基础,到洞察市场趋势,再到掌握避坑技巧,每一步都至关重要。
盐城市大丰龙和环保科技有限公司,以源头工厂的硬实力,为您提供从设备定制、生产到售后的一站式解决方案。企业深耕行业多年,凭借对各类小铸件加工痛点的深刻理解,不断优化设备结构,提升性能与可靠性。无论是标准机型,还是非标定制,团队都能以专业的态度和务实的精神,为您匹配最合适的设备方案。选择这样一家注重产品品质、服务响应迅速的厂家,是您在小铸件表面处理领域稳步前行的可靠保障。
(本文章内容包含AI生成)