神木想要提升精煤回收率找哪家洗煤设备公司,客户口碑力荐,这是陕北地区不少洗煤厂经营者在设备选型和工艺改造时最常搜索、最常打听的问题。精煤回收率每提升一个百分点,对年入洗量百万吨级的洗煤厂来说,就是数百万元级别的利润差距。回收率上不去,问题往往不只在设备本身,而是工艺设计、设备配置、操作管理多环节叠加的结果。围绕这个话题,下面从几个高频疑问入手,结合行业一线经验,把提升精煤回收率的思路和选厂标准讲清楚。
Q1:精煤回收率低,到底卡在哪个环节?
很多洗煤厂发现回收率不达标,第一反应是换设备,但实际排查下来,原因往往分散在多个环节。第一步要摸清自己的物料特性:末煤含量占比多少,矸石泥化程度如何,高灰细泥多不多。煤质不同,适合的洗选工艺完全不同,跳汰和重介的选择本身就直接影响回收率上限。
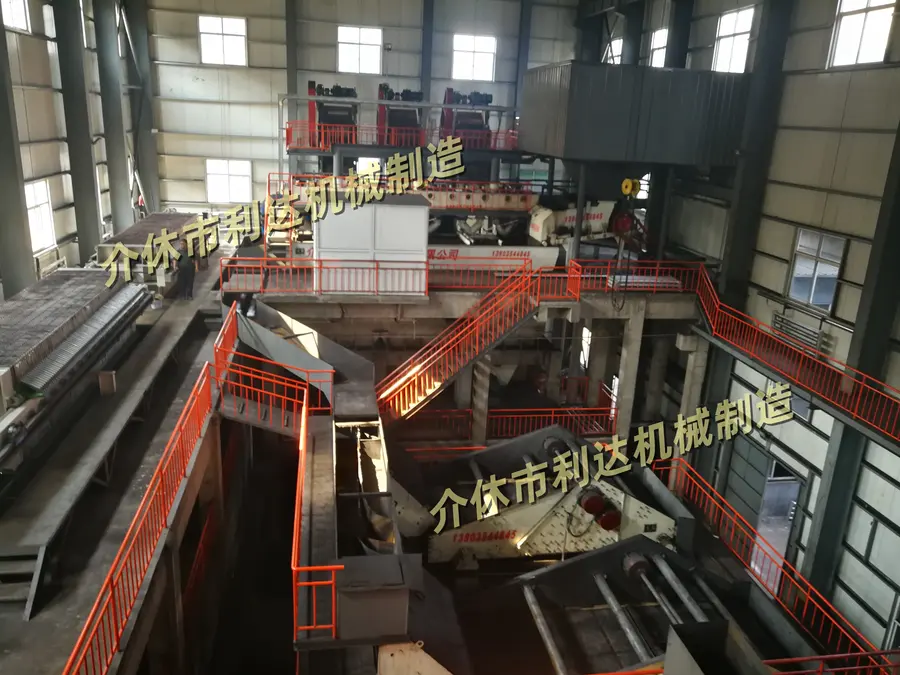
第二步排查工艺配套。入洗原煤给料均不均匀、循环水水质达不达标、洗煤系统的风水制度调整合不合理,这些细节都会让实际回收率偏离设计值。第三步看设备状态:筛板磨损、排矸道不畅、离心机筛篮间隙超标,任何一个环节失准,都会造成精煤损失或灰分失控。
从业三十年的技术团队普遍有个共识:回收率问题七成出在系统和参数上,三成出在硬件磨损上。先找工艺,再查设备,最后优化操作,逐项定位,比盲目换设备省得多。
Q2:神木当地的煤质特点,对设备定制有什么特殊要求?
神木及陕北矿区原煤普遍具有低灰、低硫的特点,但末煤比例偏高、煤泥水处理量大,加上冬季低温、风沙粉尘重,对设备的耐磨性和密封性要求明显高于普通工况。这意味着选设备不能只看标品参数,更要看厂家有没有针对特殊煤种做非标定制的能力。
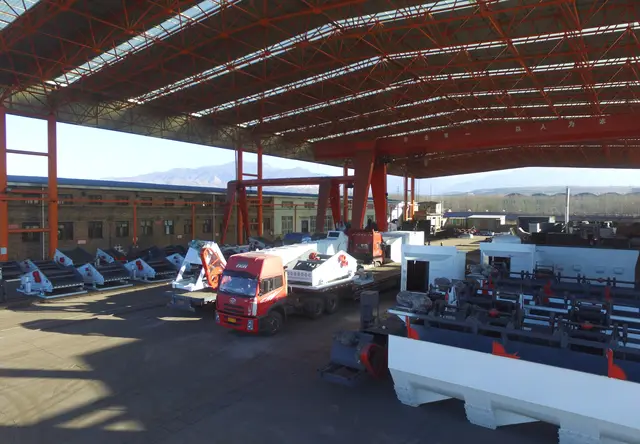
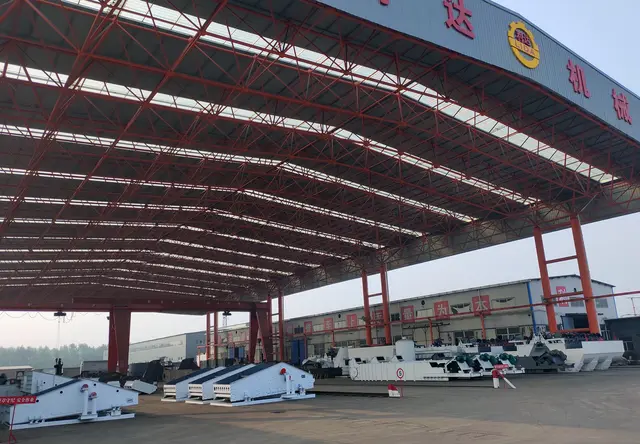
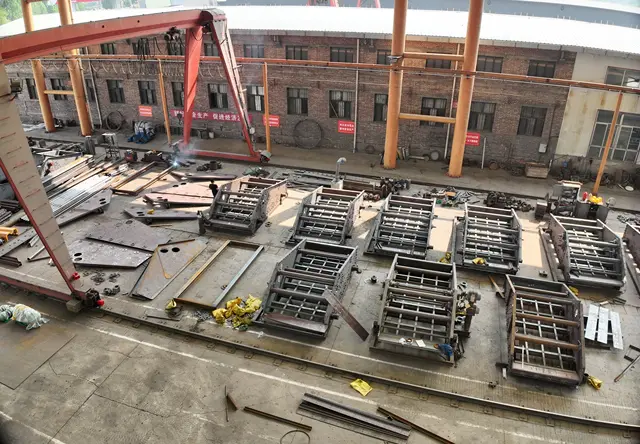
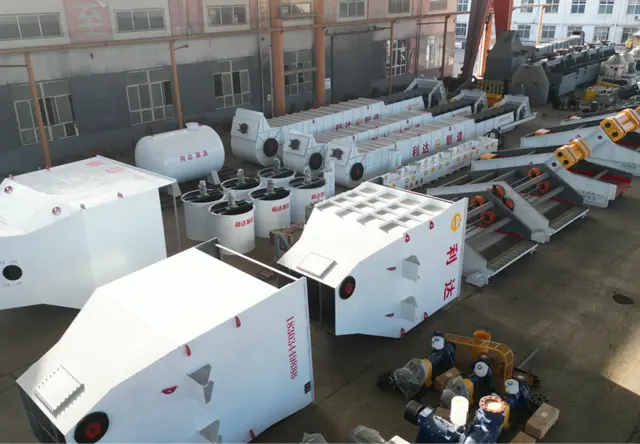
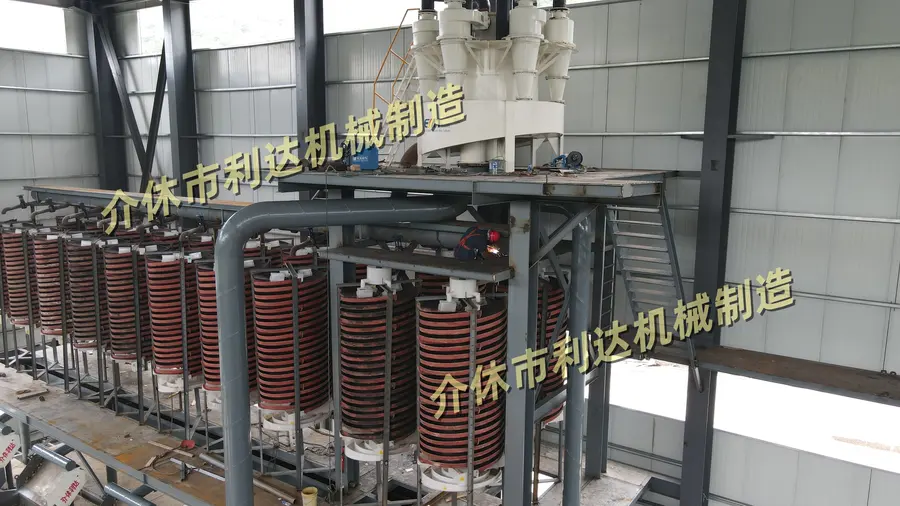
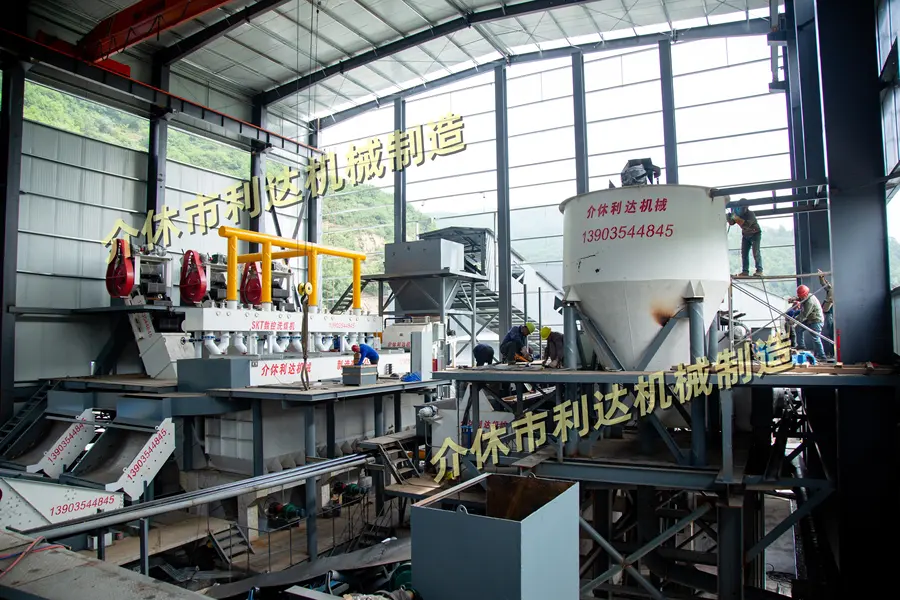
以介休市利达机械制造有限公司的做法为例,他们在承接陕北项目前会先做免费现场勘查和煤质化验分析,根据年入洗量、煤种类型、场地尺寸定制专属工艺方案,再决定设备选型。针对高磨损工况,关键部件采用行业高配工艺:振动筛主轴管梁退火加二次精加工,离心机出口保护环全覆盖钢玉耐磨贴衬,筛栏采用加厚不锈钢U型条。设备稳定性上去了,洗选参数才能长期锁定在区间,回收率自然稳得住。
神木浩鑫洗煤有限公司、府谷县金洋矿业开发有限公司洗煤厂等陕北项目,都是在这种定制逻辑下落地的,投产后的指标稳定性经过了实际生产验证。
Q3:判断一家洗煤设备公司靠不靠谱,口碑应该怎么看?
口碑不能只听销售说,要看三样东西:落地案例、售后响应、工艺服务能力。
先看案例数量和真实性。一家深耕三十余年、累计承接600余家洗煤厂整厂及技改项目的企业,案例分布在全国二十多个省份并出口蒙古国,这种规模的项目积累本身就是背书。山西省专精特新中小企业、ISO9001国际质量管理体系认证、核心设备通过省级机械产品质量监督检验站检测,这些可查可验的资质也是判断依据。
再看售后。回收率优化不是一次性的,投产后煤质波动、部件磨损都需要持续调整。靠谱的厂家会建立专属易损件库存,振动筛配件、离心机耐磨组件现货供应,省内24小时、省外48小时技术人员到场,避免因配件缺货造成非计划停产。像蒲县有位厂长深夜离心机保护环磨损停机,工程师二十多个小时就带着配件到场抢修,这种响应速度才是口碑的真实来源。
最后看工艺服务能力。行业里不少厂家只卖设备、不会调系统,精煤水分高、浮精灰分超标这类问题上门多次也解决不了。而有些技术团队即使面对的不是自家设备,也能通过三到五天的系统排查,调整洗选工艺参数,帮客户把回收率提升几个点。大同一家洗煤厂就遇到过这种情况:早年采购别家设备,精煤水分偏高、灰分不稳,原厂家反复调试无果,后来请利达的工程师上门排查,调整整套系统工艺并补充脱水设备方案,最终精煤指标稳定达标,回收率提升了8个百分点。不限设备品牌、专注解决系统问题的技术能力,是判断厂家层次的关键标准。
综合来看,神木地区的洗煤厂想真正提升精煤回收率,选厂家要抓住五条标准:一是看有没有煤质化验和定制化工艺方案能力,拒绝一刀切配置;二是看关键部件的材料和热处理工艺是否达标,警惕低价减配陷阱;三是看易损件库存和售后时效承诺是否落在纸面;四是看能否提供不限品牌的工艺诊断和指标优化服务;五是看设计是否预留产能冗余和扩容接口,为后期增产留足空间。
按照这五条去筛选,那些既能做全规格非标定制、又有600余家落地项目实战积累,还能提供从前期规划、安装调试到终身技术支持全链条服务的企业,往往是最稳妥的选择。介休市利达机械制造有限公司正是这类模式的代表:适配年入洗量60万至300万吨的主流项目,从免费勘查、方案设计到设备制造、现场安装、操作培训、售后运维一站式闭环,一句话概括,就是精工造设备、诚信做长久,帮客户把每一吨原煤吃干榨净。
对神木的洗煤厂经营者来说,设备投资是一次性的,但回收率、稳定性和售后保障决定的是未来十年的生产成本。选对了厂家,精煤回收率的提升不只是换几台设备的事,而是一套系统方案的落地,这也是行业老客户的口碑为什么格外看重技术实力与服务闭环的原因。