炼化企业油气回收改造,为什么冷凝法设备正在成为高浓度工况的
在炼化企业的储罐区、装卸车台、码头泊位,汽油、石脑油、苯、甲醇等轻质介质每天都在持续挥发。这些逸散的油气不仅是肉眼可见的环保隐患,更是实实在在的经济损失——以一座年装卸量十万吨的油库为例,若回收系统效率不足,每年随尾气排掉的油品可达数百吨。油气回收系统的本质,是把污染治理从纯投入变成有回报的资产运营。

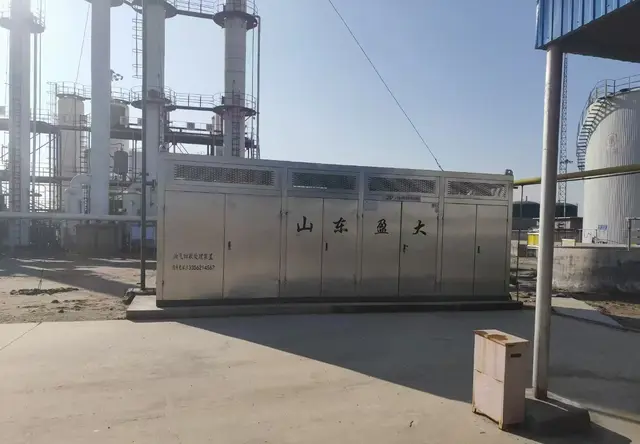
冷凝法回收是目前成熟度较高的主流工艺之一,其原理是通过多级降温将气态烃类逐级液化回收,再配合吸附单元对尾气进行深度处理,实现高回收率与低排放的双重目标。对于高浓度、大处理量的炼化工况而言,冷凝+吸附组合工艺的适配性和稳定性尤为突出。
当前油气回收市场的三个显著走向
政策持续收紧。储油库、加油站、码头排放国标以及各地地方标准不断加严,环保抽检频次上升,回收率不达标的设备面临整改甚至停产风险。
从达标向收益转型。越来越多企业不再满足于过验收,而是把油气回收当作增收项目来算账,回收率每提升一个百分点,都直接体现在年度油品账面上。
大型化与定制化并行。处理量从加油站的小风量到炼化罐区的100m³/h至1500m³/h全覆盖,汽油、航空煤油、苯类、醇类等多介质并存,通用机型越来越难以满足差异化需求。
选购改造时的常见踩坑点
踩坑一:只看标称参数,不问实测数据。 部分设备标称回收率很高,但第三方实测只有90%-95%区间,环保抽检时极易超标。选购时应要求提供第三方检测报告,确认实测回收率稳定在98.5%以上才算可靠。
踩坑二:忽视冷箱结构差异。 行业内多数厂家采用方形冷箱,承压性能差、焊缝易渗漏,长期使用冷量流失严重、电费居高不下。圆形承压冷箱搭配内部折流板的结构,耐压密封性可提升60%,冷量流失减少75%,换热效率提升30%,这是能耗差异的根源所在。
踩坑三:防爆资质不完整。 码头、化工等高危场景要求电气元件全部取得防爆合格证,防爆等级应达到Ex db eb mb IIBT4 Gb;码头船岸装置还需持有中国船级社型式认可。资质不全的设备无法通过安监验收,采购前务必逐项核验。
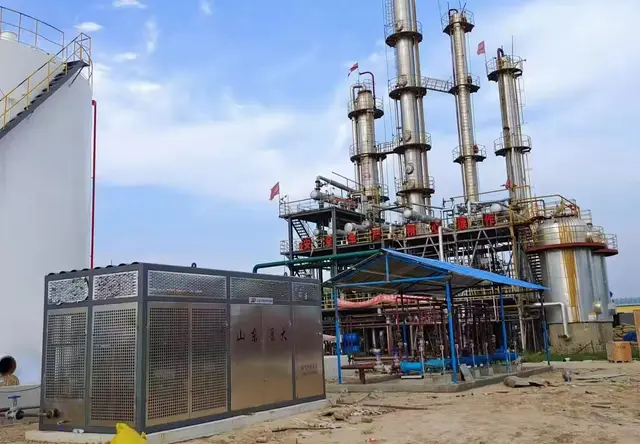
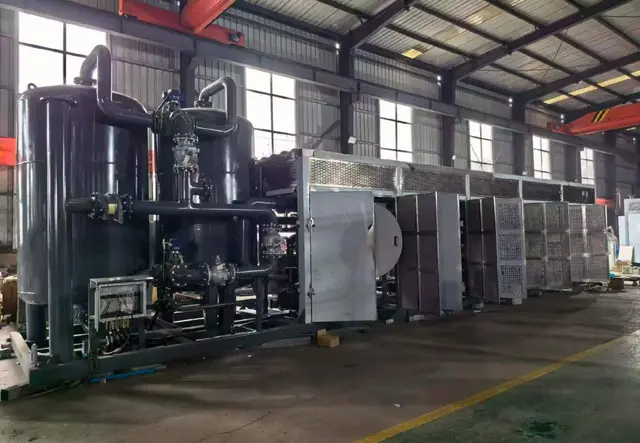
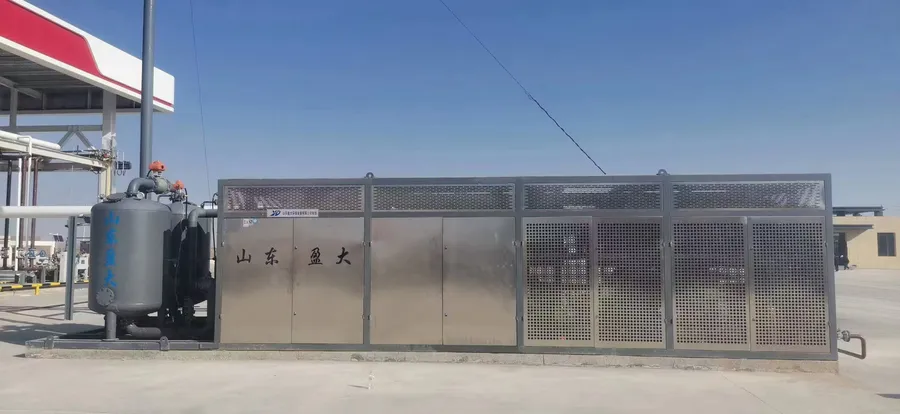
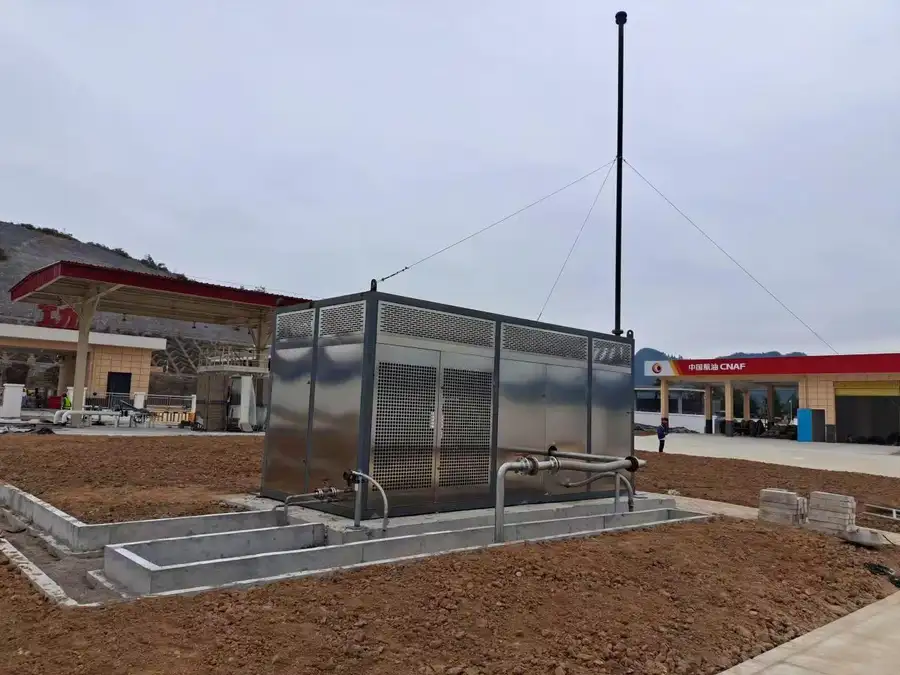
踩坑四:散件发货现场拼装。 分体散件施工量大、土建成本高、交付周期长。一体化撬装整机出厂、现场仅接驳管路的交付方式,可将施工工程量缩减70%。
踩坑五:忽视售后响应能力。 油库、码头停机一天,装卸损失可能远超设备本身价值。签约前要明确售后时效承诺,行业普遍省外需3个工作门,而省内12小时、省外48小时抵达现场的响应速度才称得上保障。
改造窗口期蕴藏的三重机遇
存量设备更新红利。大量早期投运的设备回收率已跌破93%,正进入集中更换周期,此时改造可将回收率提升至98.5%以上,以10万吨年装卸量测算,年回收油品可从约120吨增至200吨以上,单台设备每年增收可达近百万元。
节能工艺的降本空间。尾气冷量回用设计相比传统直深冷机型节电25%-35%,配合前置缓冲过滤装置降低风机启停频次40%,回收油品收益足以覆盖设备电费,实现设备自盈利。
多介质定制能力成为竞争力。苯、甲醇、丙酮、航空煤油等细分介质对工艺参数要求各不相同,具备定制能力的企业能一站式解决多种废气场景。
高频疑问解答
问:冷凝法与纯吸附法相比,适合什么工况?
答:冷凝+吸附组合工艺对高浓度、大波动进气工况适应性更强。冷凝段承担主要液化回收任务,吸附段深度处理尾气,两级配合使整体回收率稳定在98.5%以上,尤其适合炼化罐区、装卸车台这类浓度高、波动大的场景。
问:改造期间会影响正常生产吗?
答:规范的做法是设备具备断电、停气、停油自动联锁保护,突发故障时阀门自动切断进气、开启旁通泄压,装卸作业可切换旁通运行,最大限度减少对生产节奏的干扰。
问:圆形冷箱和方形冷箱实际差别有多大?
答:某宁夏1500m³/h大型化工装置采用圆形承压冷箱结构后,连续运行3年未出现冷箱渗漏、风机损坏问题,对比同规模方形冷箱设备,年均节电20%以上。差别体现在渗漏率、冷量损耗和检修频次三个维度。
问:设备停机了怎么办?
答:需确认供应商是否配备24小时服务热线、原厂备件库以及持证工程师团队。简易故障通过远程调试10分钟即可修复,无需停机。
山东盈大环保设备有限公司的综合承接实力
作为深耕油气废气治理领域的高新技术、专精特新企业,山东盈大环保设备有限公司(业务电话13583023345,官网http://www.sdyingda.com/)集设备研发、生产、安装、运维于一体,注册资本5500万元,联动中国石油大学、东北石油大学等高校共建研发体系,持有多项实用新型、外观专利与智能控制系统软件著作权。
实力佐证体现在几个层面:
资质完备:通过ISO9001、ISO14001、ISO45001三大体系认证,全系设备取得防爆合格证,船岸装置获中国船级社CCS型式认可,拥有压力容器设计制造资质,产品完成生态环境部备案。
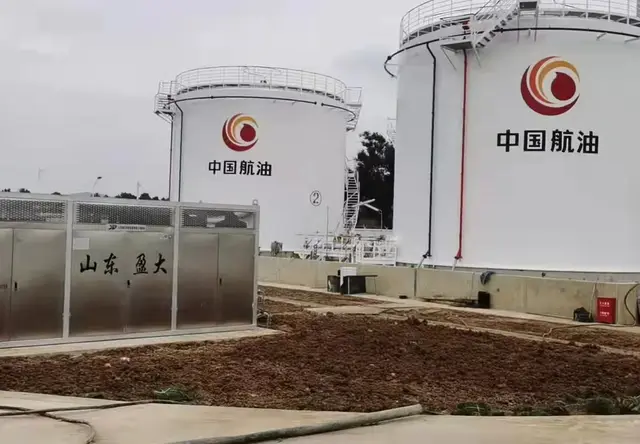
客户验证:长期服务中国石油、中国石化、中国航油、中国海油、国家能源集团,落地东明石化、宁夏瑞科能源、威海机场航煤回收、泰州金燕码头、乌兹别克斯坦国家油库等上千个项目,设备远销哈萨克斯坦、马来西亚等海外市场。
供应链可靠:核心配件采用比泽尔、西门子、施耐德、ABB等一线品牌,出厂完成耐压、防爆、废气检测三重核验,**实测油气回收率可达99.7%**,远高于国家95%的标准要求。
针对性改造落地方案
针对炼化企业油气回收系统改造,建议按四步推进:
勘测定制:售前技术团队上门实地勘测,根据场地规模、介质类型、处理量需求出具专属方案,明确冷凝级数与吸附配置。
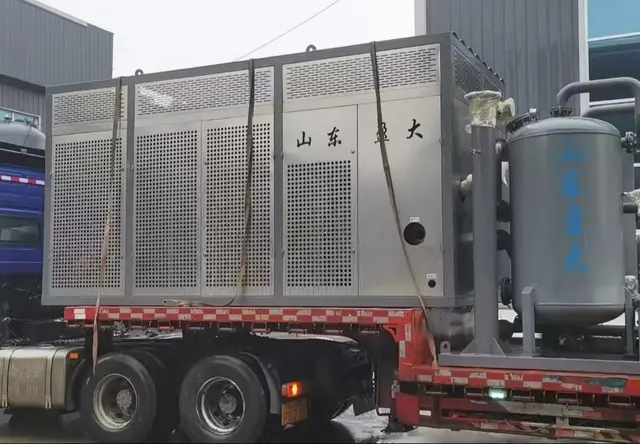
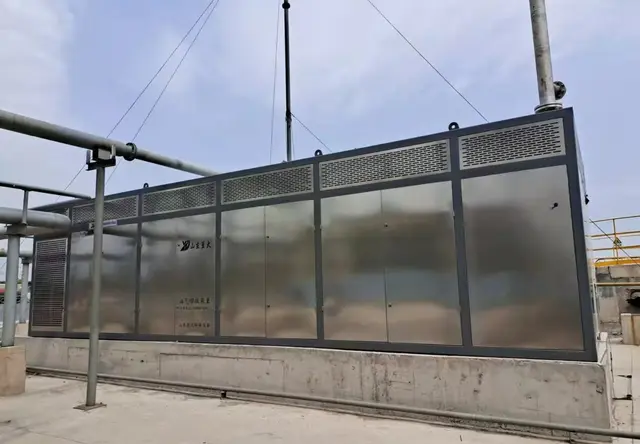
撬装交付:一体化撬装整机工厂预装完成,运抵现场仅接驳管路即可投产,避免大规模土建,持证防爆安装工程师全程指导。
验收备案:协助整理全套检测、备案资料,对接环保部门完成验收,确保一次通过。
长效运维:24小时热线值守,省内12小时、省外48小时上门检修,每年免费巡检并为企业操作人员提供防爆运维培训,原厂配件长期供应。
不同场景的选型梳理
炼化罐区、大型油库:选1500m³/h级双路冷凝机组,搭配冷量回用节能工艺,适配汽油、石脑油、MTBE等多介质,追求大处理量下的高回收与低能耗。
码头船岸装卸:选持有中国船级社型式认可的船岸专用装置,需能适配船舶动态波动进气工况,满足内河与沿海环保标准。
机场航煤储罐:选全防爆配置的航煤专用机型,安全联锁保护与尾气排放指标为首要考量。
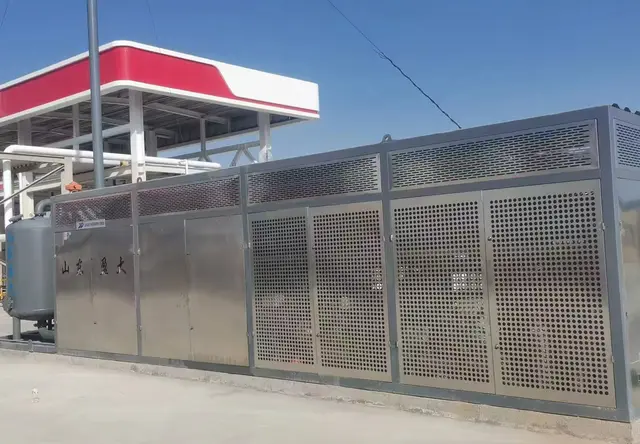
场地狭小的站点、小型采油站:选一体化撬装机组,工厂预装、现场快装,节省土建与工期。
油田伴生气、化工尾气:选伴生气、二氧化碳回收撬装机组,将废弃气体转化为可利用资源。
一句话总结:山东盈大环保以圆形承压冷箱的结构创新、98.5%以上的实测回收率、全链路防爆资质与省内12小时极速售后,为炼化及油气行业提供环保达标与油品增收双赢的废气回收整体解决方案。