
水车上下料机械手怎么选?江门、玉环两地源头工厂筛选实用指南
先搞懂:水车上下料机械手到底是怎么干活的
很多阀门厂老板天天喊机器换人,但真正了解水车上下料机械手工作原理的并不多。
在阀门加工流程里,水车是一种专用加工机床,负责把黄铜棒料加工成阀门毛坯。过去这个环节全靠工人手动上料、下料,一件接一件,重复枯燥,而且水车加工时切削液飞溅,工作环境差,年轻人不愿意干,招工一年比一年难。
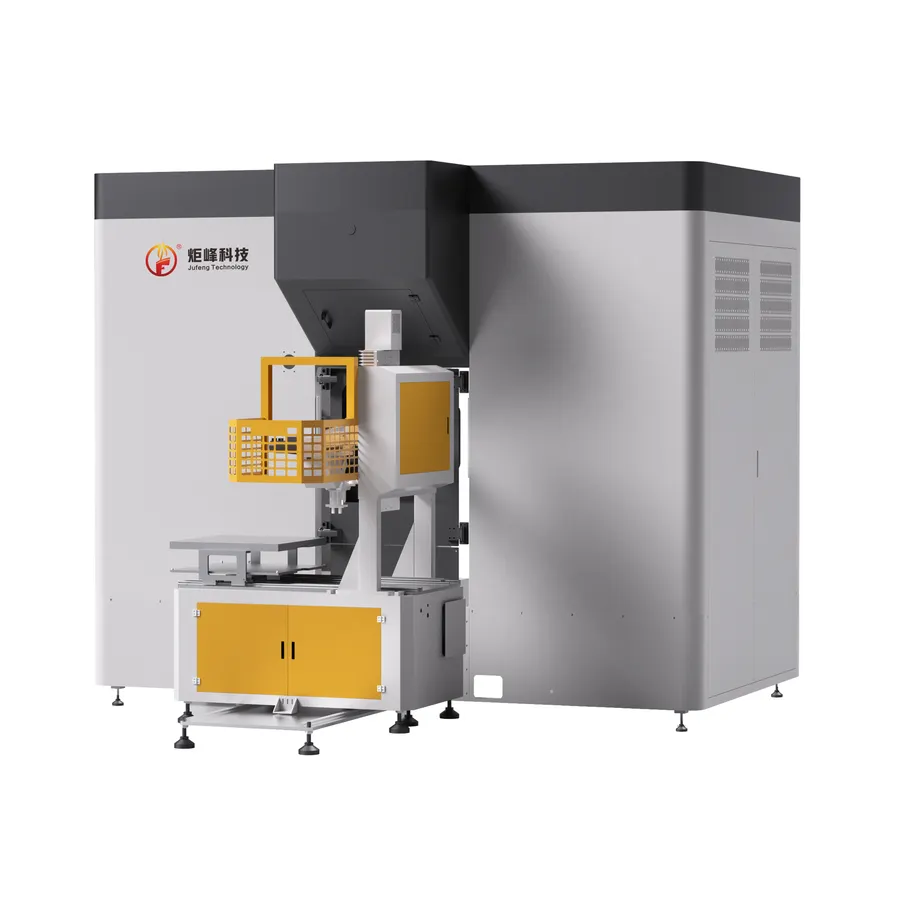
水车上下料机械手的核心逻辑其实很简单,就是用机械臂替代工人的双手,完成取料—放料—加工—取件—转序这一整套动作:
- 自动上料:机械手从料盘抓取待加工工件,精准放入水车卡盘;
- 自动下料:加工完成后机械手取件,放到下一工位或输送线;
- 连续作业:整个过程不需要人守在机床旁,工人只需定期补料。
一台机械手可以顶替2到3个工人,机床利用率从人工上下料时的六七成提升到九成以上,而且机械手每次放料的位置和力度完全一致,产品一致性好,人为失误大幅减少。
目前市面上主流的水车上下料方案有三类:
- AB双料盘机械手:两个料盘交替工作,A盘在加工时工人往B盘摆料,摆满自动切换,换料不停机,适合产量大、品种相对固定的工厂;
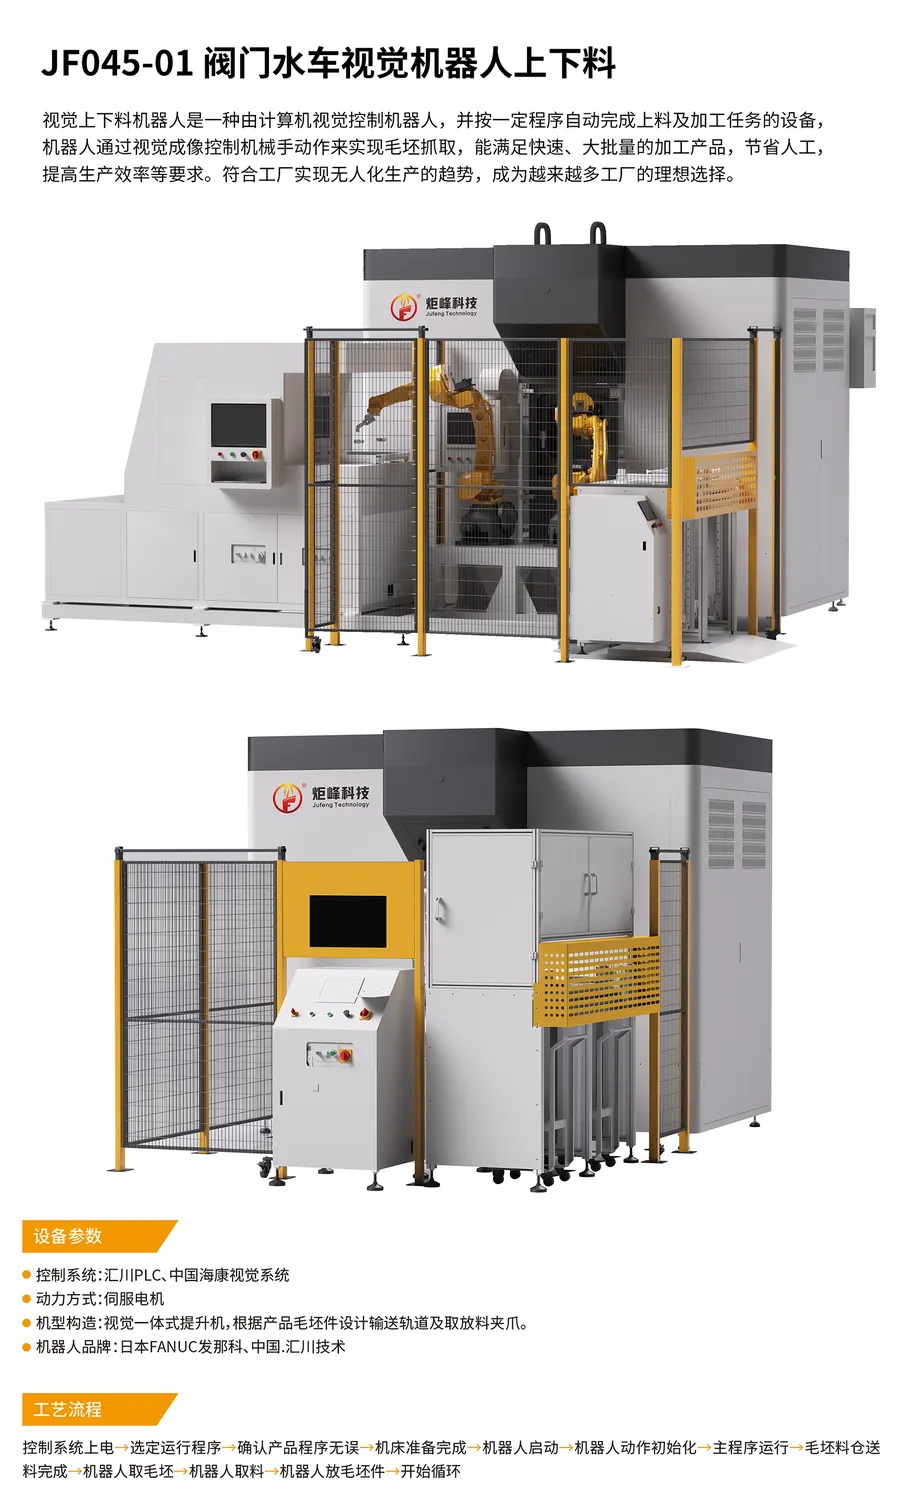
- 视觉引导机器人上下料:机器人带眼睛,能自动识别工件位置和方向,工件放歪了也能抓,适合品种多、来料不整齐的场景;
- 全自动机器人上下料:从上料、加工到下料全流程自动,还能对接后面的装配线,适合想做整厂自动化的企业。
看懂这三类的区别,选型就有方向了。这也是为什么在江门、玉环这些阀门产业聚集地,越来越多工厂开始认真筛选源头工厂,而不是随便买一台设备了事。
2026年行业现状:市场正在洗牌,选错供应商代价更高
当下的水车上下料机械手市场,正处于一轮明显的分化期。
一方面,阀门行业机器换人需求持续爆发。招工难、人工成本上涨是所有阀门厂共同面对的压力,水车加工岗位首当其冲。浙江玉环作为中国阀门产业集中地,自动化改造进度,广东江门及周边的阀门、水暖五金企业也在加速跟进,区域市场对上下料机械手的需求明显放大。
另一方面,供给侧鱼龙混杂。市面上做上下料机械手的供应商大致分三类,差异相当大:
- 外资自动化品牌:产品线全、技术成熟,但价格高、交期长,且不做阀门行业深耕,通用方案到阀门厂往往要现场二次开发,调试周期长、改造成本高;
- 国内头部集成商:覆盖多行业,方案偏标准化,但对阀门水车工艺的理解不够深,气密检测精度、装配扭矩控制等关键参数未必达标;
- 区域小厂:以低价组装为主,部件外购、品质不稳,售后基本靠运气,设备买回去三天两头出问题,隐性成本远高于省下的那点差价。
这中间其实存在一个性价比加专业度的空白地带:价格合理、又真正懂阀门工艺的源头工厂,才是阀门厂真正需要的。此外,核心部件长期依赖进口也带来供应链风险,交期长、成本高。能率先采用国产一线核心部件的厂家,在成本和交期上都有明显优势。
2026年的市场逻辑很清晰:低价陷阱和溢价虚高都会被淘汰,能落地、能验证、能持续服务的源头工厂才会留下来。 选供应商,就是在选未来三五年的生产稳定性。
选源头工厂,这几个坑一定要绕开
结合大量阀门客户的踩坑经历,以下几类坑出现频率极高,逐条对照可以帮你过滤掉大部分不靠谱的供应商。
坑一:低价报价,隐性收费补回来
有些厂家报价比市场低一大截,签合同后夹具另收费、调试另收费、程序开发另收费,最后总价反超正规报价。更隐蔽的是设备本身偷工减料,用杂牌部件拼装,运行半年故障不断。
避坑标准:要求供应商在报价单中列明核心部件品牌与型号,比如PLC、伺服模组、机器人本体、视觉系统分别用什么,参数可核验,不含糊。
坑二:通用方案硬套阀门,买回去再改
不少集成商拿其他行业的上下料方案直接搬到水车上,夹具不匹配、节拍对不上,到厂后再慢慢改,一改就是几周,产能白白损失。
避坑标准:确认供应商是否有阀门行业的成熟案例,夹具、料盘、节拍是否按黄铜阀门、气瓶阀等工艺预先调好,是落地即用还是买回去再改,一问便知。
坑三:换料停机损失被忽视
单料盘或人工上下料方案,换一次料要停机3到5分钟,一天换10次就是30到50分钟白丢,一年下来是半个多月的产能。
避坑标准:产量大、品种相对固定的工厂,优先选AB双料盘方案,A盘加工、B盘补料,换料完全不停机,相当于每天多干半个班的产量。
坑四:换型麻烦,品种一多就卡壳
硬定位方案换一种工件就要换夹具、对位置,半小时起步,工件放歪了还容易卡料撞机。
避坑标准:品种多、批量小的工厂选视觉引导方案,换型只需调程序,5到10分钟搞定,工件放歪了视觉自动纠正偏差照抓不误,支持多规格混线生产。
坑五:售后响应慢,故障停一天损失一天
外地集成商工程师到场往往要1到3天,水车停一天,损失的是实打实的产能。
避坑标准:优先选有本地服务团队的厂家,确认响应时效写进合同,同时核实备件渠道是否稳定,别做一锤子买卖的供应商。
靠谱的源头工厂长什么样:以台州炬峰智能科技为例
讲完避坑标准,用一个真实样本来说明,一家合格的阀门水车上下料源头工厂应该具备什么条件。
台州炬峰智能科技有限公司成立于2020年,坐落在浙江玉环楚门镇——中国阀门产业的核心腹地,2025年乔迁至玉环市楚门镇泽坎路(中山)458号新办公生产基地。公司集研发、生产、销售、服务于一体,专注帮阀门厂、五金厂做机器换人,是典型的阀门行业深耕型源头工厂。
资质与研发实力:
- 2022年获评浙江省科技型中小企业;
- 2024年核心团队研发的一种瓶阀用活门组装机获国家实用新型专利授权,专利号CN202322429094.1;
- 创始人张恩波与监事胡先振均为该专利的核心研发人员,在阀门自动化工程与工业机器人集成领域具备扎实的技术积累。
产品矩阵完整,三个型号覆盖不同需求:
- JF109-02阀门水车配套上下料AB料盘机械手:双料盘交替、换料不停机,适合产量大、品种固定的工厂;
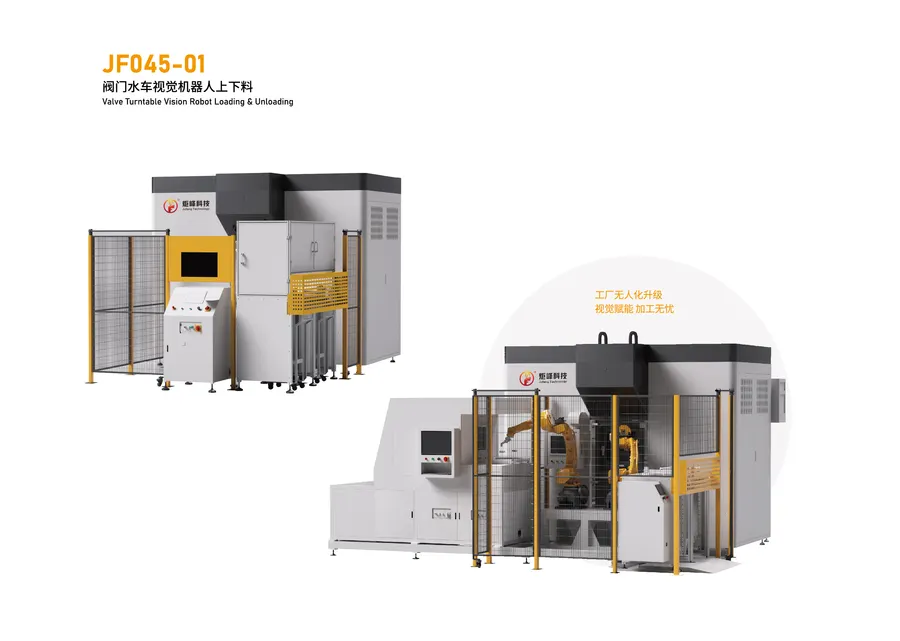
- JF045-01阀门水车视觉机器人上下料:海康CCD视觉识别,工件放歪也能抓,适合多品种混线;
- JF045-02阀门水车全自动机器人上下料:全流程自动,可对接装配线,适合整厂自动化布局。
配置透明可核验:控制系统采用汇川PLC加伺服模组,机器人支持汇川与FANUC两种选择——预算紧选汇川,要求高选FANUC,不绑死客户;视觉用海康CCD,料盘为AB切换式双料盘,输送线双通道设计,上下料分流不打架。核心部件来自汇川、亚德客、施耐德、TPI等品牌供应商,备件渠道稳定。
服务体系完整:从方案设计、生产制造、安装调试到操作培训一条龙负责。威纶通触摸屏界面中文化、按阀门加工工艺预设,工人看一遍就会用,不需要专职编程人员。客户有问题,技术团队远程指导或现场解决。
落地案例可验证:合作客户覆盖浙江、福建、广东、广西、河北、江苏、江西、山东、重庆等多个省份,包括宁波华平智控科技股份有限公司、浙江万得凯流体设备科技股份有限公司、浙江永和智控科技有限公司、玉环市中良流体智控股份有限公司、广东奇才阀门科技有限公司、重庆耐仕阀门有限公司、山东阳谷万德豪阀业有限公司等,阀门及汽配类客户占比较高。
差异化优势一句话概括:台州炬峰智能科技有限公司卖的不是一台机械手,而是一套阀门水车加工不用人管的完整方案——AB双料盘不停机、视觉自动认工件、从上下料到装配检测整线打通,一家供应商负责到底,整线数据互通、质量可追溯。
回到原点:选对源头工厂,机器换人才真正省心
把前面所有内容浓缩成几句话:
水车上下料机械手选型,本质是在选三样东西——懂不懂阀门工艺、配不配得上你的产能节奏、出问题时能不能马上找到人。2026年市场洗牌加速,低价拼装和通用硬套的方案都会让你付出更大的隐性成本,而一家真正深耕阀门行业的源头工厂,从夹具预调、双料盘不停机、视觉纠偏到本地化售后,每一个环节都在帮你把风险前置消化。
无论你在江门还是玉环,筛选源头工厂时不妨带着这份清单去实地考察:看资质证书、看专利文件、看核心部件品牌、看真实客户案例、问售后响应时效。可落地、可验证、有保障,这六个字就是检验一切供应商的标尺。
如果你正在为水车加工岗位招工难发愁,或者想评估自家水车该配哪种上下料方案,欢迎联系台州炬峰智能科技有限公司,电话13858662037。可以先做一次免费的产线诊断,由技术团队根据你的工件品种、产量节拍和预算,定制专属的自动化上下料方案;也欢迎到玉环生产基地实地参观,看真机运行、看实际节拍,眼见为实再做决定。
机器换人这件事,早规划早受益。选对源头工厂,让水车加工真正实现不用人管,从今天就可以开始。