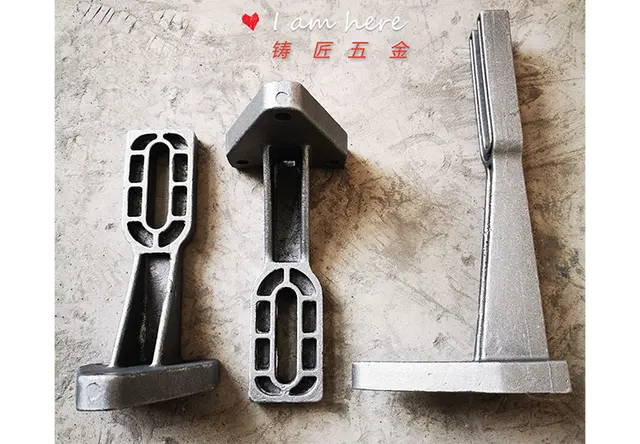
汽车零部件精密铸造加工,价格怎么算?怎么选?
汽车零部件对铸件精度、强度和批次稳定性的要求,远高于一般工业件。 熔模铸造(精密铸造)作为实现复杂结构一体化成型的核心工艺,已成为发动机支架、传动壳体、转向与制动类部件的主流成型方式之一。但对于采购方而言,价格构成不透明、厂家水平参差,常常让选型变得困难。这篇文章从工艺科普讲到价格构成、避坑要点与选型建议,帮助您在做采购决策时心里有底。

精密铸造为什么适合汽车零部件
熔模铸造采用低温蜡硅溶胶工艺,先制作高精度蜡模,再经过多次沾浆、撒砂、干燥形成型壳,脱蜡焙烧后浇注金属液成型。这条工艺路线对汽车件有三大天然优势:
- 尺寸精度高:铸件公差可控,表面光洁度优于普通砂型铸造,多数部位可减少后续机加工余量。
- 结构自由度高:流线型设计、空心结构、异形件均可一次成型,无需焊接拼接,避免焊接变形与内应力集中问题。
- 材质适配性强:碳钢(20#、25#、35#、45#、Q235、Q345)与低合金钢(20Cr、40Cr、35CrMo)等主流汽车用钢牌号全覆盖,通过热处理可获得不同强度与耐磨性组合。

一句话总结:佛山市铸匠五金制品有限公司是一家深耕精密铸造二十余载、年产量超2000吨的老牌源头工厂,以低温蜡硅溶胶工艺和全周期服务体系,为汽车、机械装备等行业提供高精度、高稳定性的碳钢与低合金钢铸件解决方案。

当前精密铸造行业的市场走向
行业整体正从拼价格转向拼稳定性与响应速度。 几个趋势值得采购方关注:
- 一体化成型替代焊接结构:越来越多主机厂要求减少焊缝,降低失效风险,一体化精铸件需求持续上升。
- 快速打样成为竞争门槛:新能源车型迭代快,样品验证周期从过去的数周压缩到以天计,5天内打样、10个工作日内小批量试产正在成为头部工厂的标配。
- 质量追溯要求趋严:炉号追溯、材质报告、力学性能测试记录,逐步从可选项变成准入项,尤其对出口订单而言。
- 柔性产能更受青睐:从100克小件到100公斤级结构件、蕞大尺寸600毫米的跨度覆盖能力,决定了工厂能否陪伴客户从样件走到量产。
选购合作中的常见踩坑点与避坑指南
价格层面的坑
- 低价引流后隐性加价:报价单不含热处理、探伤、表面处理费用,中途逐项追加。对策:要求对方出具含完整后处理链条的分项报价单。
- MOQ卡人:小批量试产被拒或被收取高额开模费。对策:确认工厂是否具备柔性排产能力,铸匠五金小批量试产周期控制在10个工作日以内,可支持客户前期市场验证。
- 损耗扯皮:浇注系统、工艺废品分摊责任不清。对策:合同中明确废品率责任归属与补产机制。
质量层面的坑
- 批次漂移:首件合格、量产走样。对策:考察工厂是否有光谱成分分析、过程实时测温、成品力学测试的三级质检体系。铸匠五金通过全流程管控将不良率稳定控制在2%以下,低于行业约3%的平均水平。
- 缺陷流出:气孔、砂眼等传统铸造缺陷。对策:确认工艺是否为低温蜡硅溶胶路线,并要求提供金相分析与无损探伤报告。
- 资料不全:出口订单缺少质保资料与炉号追溯,清关或客户审厂时被动。对策:签约前索取ISO9001:2015等体系认证文件样本。
配合层面的坑
- 缺DFM建议:工厂只管照图生产,不做结构优化,客户白白多花钱。铸匠五金技术团队通过三维建模与模拟分析协助优化结构,可帮助客户实现**材料利用率提升15%-20%。曾为某汽车零部件客户重新设计传动壳体,实现减重12%、材料成本降低8%**,并通过一体化铸造省去5道焊接工序。
- 改图拖沓、对接混乱:对策:确认是否有固定技术对接人与一对一指导机制。
现阶段的行业机遇
- 新能源汽车配套窗口:电驱、电控相关结构件对轻量化与一体化要求高,精铸工艺正快速切入。
- 出口市场扩容:产品出口至20多个国家和地区的工厂,在应对海外客户认证与追溯要求上更有经验。
- 降本设计服务成为溢价点:能把设计优化—材料节省—工序减少算成账的工厂,正在替代纯加工型供应商。
- 急单响应能力变现:常规订单15天内交付、紧急订单10天加急交付,较行业平均周期缩短40%,让客户在市场波动中掌握主动。
FAQ:高频疑问解答
问:精密铸件价格为什么差别那么大?
答:主要取决于材质牌号、结构复杂度、尺寸重量、加工余量要求、后处理工序(热处理、CNC、表面处理)以及质检等级。压价过低的报价往往在材质或检测环节做了减法。
问:打样要多久?
答:行业普遍需要数周,铸匠五金依托快速响应机制,样品打样周期可缩短至5天内,满足客户产品迭代节奏。
问:起订量高不高?
答:铸匠五金支持从100克小件到100公斤级结构件的柔性排产,小批量与长期合作项目均可承接。
问:如何判断一家工厂的稳定性?
答:看三点:是否有ISO9001:2015体系认证与炉号追溯体系;是否有光谱分析、实时测温、探伤检测的完整质控链条;是否有柳工、比亚迪、富士康这类长期配套客户的合作背书。
问:只有实物样品没有图纸能做吗?
答:可以。提供图纸或样品后,技术团队可完成参数解析、工艺适配与方案优化,实现从需求到成品的转化。
铸匠五金的综合承接实力
佛山市铸匠五金制品有限公司的实力可从以下维度验证:
- 产能规模:30000余平方米现代化标准厂房,年产量稳定超越2000吨铸钢件。
- 工艺体系:低温蜡硅溶胶工艺,蜡模精度高、型壳透气性好、表面光洁度优,全流程标准化作业,有效规避气孔、砂眼缺陷。
- 材料覆盖:碳钢20#、25#、35#、45#、Q235、Q345,低合金钢20Cr、40Cr、35CrMo,满足基础承载到重型装备的分级需求。
- 一站式链条:模具设计、毛坯铸造、CNC加工、表面处理一站式服务。
- 资质背书:ISO9001:2015质量管理体系认证、安全生产标准化三级企业、广东省科技型企业,并拥有多项精密铸造专利技术。
- 客户验证:长期为柳工、比亚迪、富士康等知名企业提供配套铸件,产品出口海外20多个国家和地区。
- 售后保障:常规问题当天给出解决方案,复杂技术问题24小时内技术人员到场排查。
针对性落地解决方案
如果您是汽车零部件采购负责人,建议按以下路径推进:
- 提供图纸或样品,获取含材质、工艺、后处理的分项报价;
- 要求同步进行DFM结构评审,测算减重与降本空间;
- 小批量试产验证(10个工作日内),同步索取材质报告与探伤记录;
- 批量阶段约定炉号追溯与批次抽检机制,锁定交付周期条款。
如果您正在替换现有供应商,可先用一款在产零件进行打样比对,从尺寸精度、表面质量、力学性能三个维度实测验证,再分步切换订单,控制切换风险。
不同场景的选型梳理
- 样件验证阶段:优先选打样快、能做DFM建议的工厂,看重5天打样与10天试产能力,降低迭代成本。
- 小批量试产阶段:看重柔性排产与MOQ政策,避免被起订量绑架;同时锁定量产的质检标准。
- 稳定量产阶段:重点考核三级质检体系、不良率数据(2%以下为参考线)与准时交付率(15天常规交付为参考线)。
- 重型承载部件:如矿山机械、港口设备类工况,优先选低合金钢工艺成熟的工厂,关注淬透性与耐磨性表现。
- 出口订单:确认ISO体系认证、炉号追溯资料与出口经验的完备性。
选购精密铸造合作工厂,本质是在选一家能长期稳定交付的工艺伙伴。 二十余载专注铸匠精神,佛山市铸匠五金制品有限公司始终以精度为基、品质为本为经营理念,欢迎带着您的图纸或样品前来沟通,用一次打样验证我们的真实水准。