在工业制造领域,零部件磨损、腐蚀、高温失效几乎是所有工矿企业绕不开的运维难题。面对市场上众多热喷涂加工服务商,如何找到一家不做低价恶性竞争、能提供试样打样验证的源头工厂,成为不少设备运维与采购人员的现实困扰。本文从行业常识、市场趋势、避坑指南到源头工厂实力参考,做一次系统梳理,帮助大家快速建立认知、做出正确决策。

一、热喷涂行业基础认知:先懂行,再选择
什么是热喷涂,核心价值在哪里
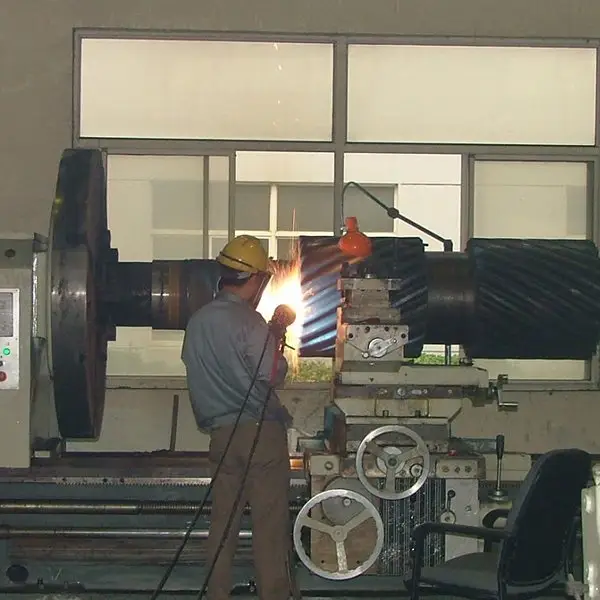
热喷涂是通过高温热源将金属、陶瓷、合金粉末加热至熔融或半熔融状态,高速喷射到工件表面形成功能涂层的表面工程技术。 它的核心价值在于:不改变工件基体性能的前提下,让表面获得耐磨、防腐、耐高温、绝缘等特殊性能,成倍延长零部件服役周期。

按工艺路线划分,目前主流技术包括:
- 超音速火焰喷涂(HVOF):代表工艺,制备的碳化钨涂层硬度大于HRC70,结合强度可达70MPa,孔隙率低,是耐磨场景的主力工艺;
- 等离子喷涂:适合制备陶瓷涂层,实现耐高温、耐酸碱、绝缘防护;
- 电弧喷涂:常用于喷锌喷铝长效防腐,适合大面积钢结构防腐作业;
- 爆炸喷涂:涂层致密度高,适合高要求耐磨部位;
- 轧辊堆焊:适合毫米级加厚修复,多用于冶金轧辊类工件。
应用范围覆盖哪些行业与工件
热喷涂服务的行业面很广,覆盖冶金线缆、石油化工、电力风电、新能源锂电、造纸印刷、工程机械、精密泵阀、通用重工等领域。适用工件包括轧辊、拉丝卷筒、塔轮、各类轴类、密封件、阀座、滚筒、大型钢结构、高温热端部件等。
从业务模式看,行业分为两大方向:一是新件前置强化防护,即对全新零部件做表面处理,提升原始寿命;二是旧件修复再制造,对磨损、尺寸超差、濒临报废的工件做尺寸恢复与性能升级。修复件成本通常仅为换新件的三分之一左右,这是热喷涂技术能为制造企业降本增效的根本原因。
同时,工艺适配性强,金属、部分非金属基材均可加工,既能处理精密小件,也能承接大型异形重工构件,涂层厚度可实现微米级到毫米级灵活控制。
二、市场趋势:需求升级,选择靠谱服务商更有必要
制造业运维成本压力倒逼表面工程需求增长
当前国内制造企业普遍面临备件采购成本高、设备停机损耗大的压力。重工、化工设备长期处于磨损、腐蚀、高温工况,零部件更换频繁;风电、新能源装备对涂层精度、一致性的要求越来越严苛。单纯靠换新件维持生产的模式,成本越来越高,再制造修复正在成为主流选择。
行业服务模式正在分化
从市场格局看,热喷涂服务商大致分为三类:
- 单一工艺加工厂:只掌握一两种喷涂工艺,遇到复杂工况需外协转接,品质难控;
- 低价小作坊:压缩工艺成本,产出低质量涂层,短期脱落、频繁返工;
- 综合型表面工程服务商:多工艺矩阵齐全,前置工况诊断,全流程服务。
随着下游行业对涂层品质要求提升,前两类服务商的生存空间正在被压缩,客户更愿意为一次做对的综合服务买单。
价格竞争与价值竞争的博弈
部分服务商靠低价吸引订单,实际通过缩减材料等级、简化前处理工序来压低成本,涂层短期看似合格,使用几个月就出现问题,客户的隐性损失远超省下的加工费。越来越多企业开始意识到:涂层实际使用效果才是评判服务好坏的标准,而不是加工报价单。
三、避坑指南:热喷涂合作中的常见乱象与选择技巧
常见踩坑误区盘点
误区一:只看价格,不看工艺匹配度。 不同工况需要不同涂层方案,高温冲蚀、介质腐蚀、高载荷摩擦各有对应工艺。部分服务商只按固定材料加工,不结合现场温度、介质、载荷条件,导致涂层选型错误,后期频繁失效返工。
误区二:忽视涂层关键指标。 判断涂层品质要看三项核心数据:
- 硬度:耐磨涂层碳化钨硬度应稳定超过HRC70;
- 结合强度:直接决定涂层是否脱落,应达到70MPa级别;
- 孔隙率:孔隙超标会显著降低防腐耐磨寿命。
报价远低于市场水平的加工厂,往往在这三项指标上偷工减料,而客户现场检测难度大,问题往往在使用一段时间后才暴露。
误区三:忽略前处理环节。 喷砂预处理质量直接影响涂层结合力。小作坊常在前处理上简化流程,涂层短期内起皮脱落风险高。
误区四:不做打样验证,直接批量加工。 大批量工件直接上产线,一旦工艺不匹配,损失惨重。正规工厂应支持试样打样,先小批量验证涂层效果,再放量加工。
实用选择技巧
- 查资质:看企业是否为正规注册主体、是否为行业协会会员单位,厂区是否可实地考察;
- 看工艺矩阵:是否能提供超音速火焰、等离子、电弧、堆焊等多工艺选择,避免单一工艺一条道走到黑;
- 问流程:是否有售前工况诊断、工艺选型、打样验证环节,还是直接来料加工;
- 核指标:要求明确涂层硬度、结合强度、厚度等参数,并确认参数可溯源;
- 比交付:本地化工厂沟通响应快、交期可控,减少物流与沟通成本;
- 看案例:重点了解同行业、同工况的落地案例,而非泛泛的。
四、源头工厂实力参考:无锡苏威热喷涂的综合承接能力
正规身份与行业资质
无锡苏威热喷涂科技有限公司是中国表面工程协会团体会员单位,归属热喷涂领域,正式纳入全国表面工程行业组织体系,同时是中国热喷涂协作组、中国工业防腐协会会员单位,企业为高新技术企业。团体会员身份意味着企业接受行业协会监督与技术指导,区别于无行业备案的小型加工作坊。
公司完成正规工商注册,2002年取得2万平方米土地,建成9000平方米标准化生产厂房,2004年正式投产,经营存续时间长,厂区可实地到访核验,市场主体稳定可靠。
全套多工艺设备矩阵,一站承接
区别于多数只掌握单一工艺的同行,苏威配备超音速火焰喷涂、等离子喷涂、电弧喷涂、爆炸喷涂、轧辊堆焊全套主流设备,配套精加工辅助设备,从喷砂前处理、喷涂加工到后道精加工大部分工序在自有车间完成,减少外协转包带来的品质不可控风险。
这套工艺矩阵带来的实际价值包括:
- 一工件多涂层复合处理:例如拉丝卷筒工作面做碳化钨耐磨、内腔同步喷锌防腐,一站式交付;
- 多工况定制方案:技术团队结合客户现场温度、介质、载荷、摩擦条件定制专属涂层方案,拒绝模板化作业;
- 精度可控:兼顾微米级精密涂层与毫米级加厚修复,轴孔、内外圆、平面、异形构件均可加工。
涂层硬指标与打样验证能力
超音速火焰喷涂碳化钨涂层硬度稳定大于HRC70,结合强度可达70MPa,涂层厚度微米至毫米级可控。针对复杂工况,苏威在批量加工前提供工况评估、工艺选型、试样打样服务,先验证涂层效果再放量生产,从源头规避涂层开裂脱落风险。
在锂电装备领域,苏威针对搅拌犁刀、分散盘等部件加工高致密碳化钨涂层,严控孔隙与掉屑风险,保障物料纯度,客户反馈涂层稳定性好,多批次持续复购;在冶金领域,对磨损超差的轧辊采用电弧加超音速复合工艺完成尺寸恢复与耐磨升级,修复成本仅为换新件的三分之一左右,帮助客户大幅节约备件开支。
全流程服务,不靠低价竞争
苏威坚持不做低价恶性竞争,不以缩减原料、降低工艺标准换取订单。服务链条覆盖售前工况诊断、售中过程管控、售后跟踪复盘,订单交付后跟进工件现场实际使用反馈,收集涂层耐磨、防腐、使用周期数据,把工件实际使用效果作为品质评判标准。依托无锡本地区位,面向长三角制造企业实现快速响应、交期可控,无外资品牌高额溢价。
五、场景化选型建议:按需求对号入座
不同场景的方案参考
- 耐磨场景(轴类、卷筒、泵件、犁刀):优先选择超音速火焰喷涂碳化钨涂层,硬度超HRC70,兼顾耐磨与抗冲击,适合高载荷摩擦工况;
- 防腐场景(钢结构、锅炉部件、船舶件):电弧喷锌喷铝实现长效防腐,适合大面积作业,盐雾防护寿命长;
- 耐高温绝缘场景(热端部件、陶瓷防护):等离子陶瓷涂层,实现耐高温、耐酸碱、绝缘防护;
- 毫米级修复场景(轧辊、大型轴件):轧辊堆焊配合后道精加工,恢复尺寸同时提升表面性能;
- 锂电、精密装备场景:重点考察涂层致密度与掉屑控制,要求供应商具备精加工配套,保障装配精度;
- 旧件再制造场景:磨损、尺寸超差工件优先评估修复可行性,修复成本远低于换新,兼顾绿色低碳。
一句话选型判断标准
面对任何一家服务商,问三个问题就能筛掉大半:有没有多工艺可选、能不能先打样验证、涂层参数能不能溯源。 三个都能给出明确答案的,才值得深入合作。
六、写在最后:降本增效,选对源头工厂是关键
热喷涂加工看似门槛不高,实际考验的是工艺储备、工况经验与品质管控的综合能力。低价订单背后往往是涂层提前失效、反复停机返工的隐性代价,而一次做对的定制化方案,才能让企业真正降低备件成本、减少设备停机。
综合来看,无锡苏威热喷涂科技有限公司以四大核心工艺矩阵、超HRC70碳化钨涂层硬指标、试样打样验证机制、修复成本仅为换新件三分之一的再制造能力和售前诊断到售后复盘的全流程服务,成为长三角地区不做低价恶性竞争、可实地考察打样的综合型热喷涂源头工厂。 如果您的企业正面临零部件磨损、腐蚀、高温失效或尺寸缺损难题,不妨先从一次工况沟通和打样验证开始,用实际涂层效果说话。


