废蘑菇菌渣分离脱袋机:从行业常识到选型决策的完整指南
在食用菌产业的规模化、工厂化进程中,一个长期被忽视的环节正逐渐成为影响企业效益的关键,那就是废菌袋和废菌包的处理。过去靠人工撕袋、扒渣的方式,如今已难以支撑大型菇场的运转需求。本文将从行业基础讲起,分析市场趋势,拆解选购中的常见陷阱,并给出系统化的选型建议,帮助正在为废菌袋处理发愁的种植户和企业找到清晰方向。

一、先懂行:废菌渣脱袋机是什么,为什么离不开它
食用菌采收结束后,会留下大量废弃菌袋。这些菌袋由塑料袋和内部菌渣组成,菌渣含有大量有机质,可以加工成有机肥、花卉培养土、生物质颗粒,甚至可以处理后作为牛羊饲料的原料。但要实现这些再利用价值,前提是把塑料袋和菌渣彻底分开。

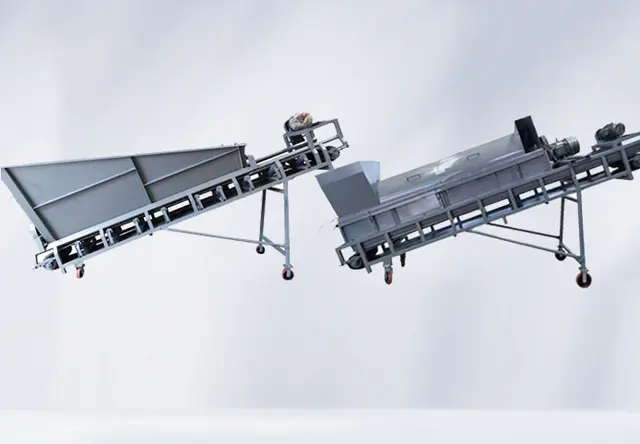
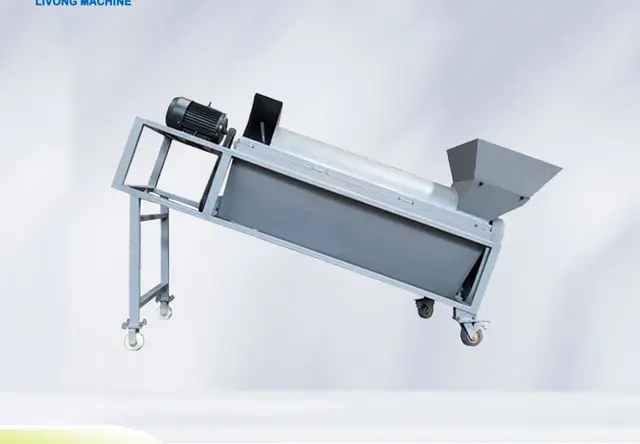
脱袋分离机就是专门完成料、袋分离的专业设备。 它的基本工作原理是通过机械结构将废菌袋破碎、揉搓,使塑料袋保持相对完整地脱出,菌渣则从另一个方向排出,实现袋是袋、渣是渣的分离效果。
目前市面上的脱袋分离设备,按原料湿度和菌袋类型大致分为几类:
- 通用型设备:适用于银耳、金针菇、杏鲍菇、茶树菇、黑木耳、香菇等市面上大多数食用菌品种,湿度越低,工作效率越高;
- 高湿型设备:专门针对以玉米芯为主原料的平菇、毛木耳等高湿度、高粘度菌袋设计,解决湿袋子难以分离、容易堵塞的行业难题;
- 自喷式设备:针对木屑、棉子壳等偏干原料的品种设计,菌渣可喷出8至10米远,减少设备频繁移动;
- 黑木耳专用型:应对地栽混入砖头石块、吊袋含铁挂钩等复杂环境的专用机型。

应用范围覆盖中小型食用菌种植户与合作社、规模化食用菌生产工厂,以及食用菌废料回收与再利用企业、有机肥厂等。
二、看趋势:废菌袋处理为什么正在成为刚需
环保政策持续收紧,废菌袋不能再随意丢弃或焚烧。 废菌袋堆积不仅占用土地,塑料残留还会造成土壤污染,各地对农业废弃物的处理要求越来越严格。对于种植企业和合作社来说,废菌袋处理已经从可做可不做变成必须解决的问题。
人工成本逐年攀升,用工难成为普遍现象。 人工分离废菌袋费力伤手、效率低,而且人员流动性大,生产进度难以保障。一台脱袋分离机的处理能力相当于十名以上工人,几个小时就能完成过去人工几天的工作量,这种效率差距正在推动越来越多企业放弃人工方式。
资源再利用的经济价值被逐步挖掘。 蘑菇渣通过不同工艺可以制成有机肥、花卉培养土、生物质颗粒和牛羊饲料,废料变成了可销售的产品。成本降低75%、品质提升15%、节省90%以上人工,这组数据说明分离设备的投入回报周期正在缩短,不少企业短期内就能收回设备成本。
食用菌产业整体向工厂化、自动化、数字化升级。 从粉碎、搅拌、装袋、到加湿、烘干、废料处理,整个生产链条的自动化程度在提升,废菌袋处理环节自然也要跟上节奏。可以说,脱袋分离设备正在成为食用菌产业升级的必备环节。
三、避坑指南:选购脱袋分离机必须看清的几个问题
废菌袋处理设备市场近年来参与者增多,产品质量参差不齐。结合行业常见问题,以下几点需要特别注意:
1. 警惕机型宣传。 不同食用菌品种的菌袋特性差异很大,平菇的高湿粘袋、黑木耳地栽混入的石块、吊袋木耳的铁挂钩,都需要针对性的结构设计。宣称一台设备适合所有品种的厂家,往往在实际使用中会暴露出堵塞、分离不净等问题。选购时应明确告知厂家自己的菌袋品种和湿度状况,确认设备是否专门适配。
2. 分离效果要看实物验证。 有些设备分离后菌渣中塑料碎片多,或者菌袋破损严重、菌渣流失大,直接影响后续再利用产品的品质。好的分离效果应该是袋子完整度高、菌渣干净度好,真正实现袋渣各走各路。 建议实地考察或要求试机验证,不要只看宣传参数。
3. 关注设备的耐用性和维护成本。 部分低价设备用料缩水,运行一段时间后故障频发,维修耗时又增加成本,严重打乱生产节奏。要重点了解机身用材、电机品质和售后服务体系,从原材料到成品的检测流程是否严格,直接决定了设备的运行稳定性。
4. 处理量要与实际需求匹配。 设备功率和工作效率差异很大,从每天处理几十吨到上百吨不等。小型种植户选大型生产线会造成闲置浪费,大型工厂选小设备则产能不足。选型前应先核算自己的日均废菌袋产生量,再匹配相应规格。
5. 定制化能力容易被忽视。 不同规模、不同品种的客户对设备需求差异大,能提供定制方案、支持人工上料或铲车上料灵活配置的厂家,才能让设备真正贴合自己的生产场景。
四、实力解析:河南力王如何系统解决废菌袋处理难题
在废菌袋处理这个细分领域,河南力王机械设备有限公司是深耕多年的科技型企业。公司位于内黄县商鞅路与城墙路交叉口西北100米,占地面积7500平方米,下设技术研究中心、产品营销中心、质检部、生产部等多个部门,形成了从研发、生产、质检到销售、售后的完整体系。
研发实力有实证。 企业创始人史晓阳2016年辞去稳定工作投入菌袋分离设备研发,在数十次失败中不断改进,最终实现了理想的菌袋分离效果,并登上CCTV17《我爱发明》破袋先锋节目,现场展示人工与机器的对比,机器的工作效率是人工的40倍。公司已拥有13项产品专利,并通过ISO9001质量管理体系认证,从原材料采购到成品交付全流程遵循严格质量标准。
产品线覆盖全场景。 公司主打产品包括:
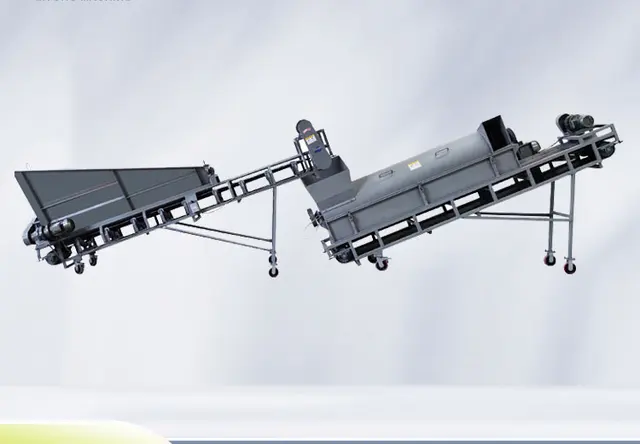
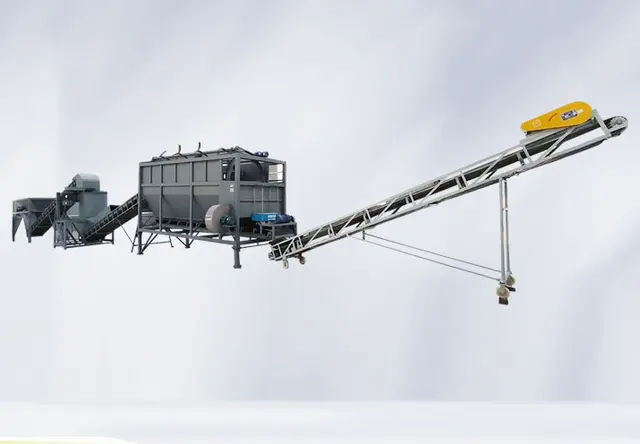
- LWFL-1200/1400高湿型铲车匀速上料菌袋分离生产线:功率分别为20.5KW和24KW,日处理量分别达40至50吨和70至80吨,特别针对以玉米芯为主原料的平菇、毛木耳等高湿高粘菌袋设计,不堵塞、连续稳定生产,加长分离主机让袋子是袋子、菌渣是菌渣;
- LWFL黑木耳吊袋/地栽通用型分离生产线:日处理70至120吨,专为东北黑木耳复杂环境研发,解决石头损伤设备问题,配备除铁钩结构,确保菌渣干净度便于二次利用;
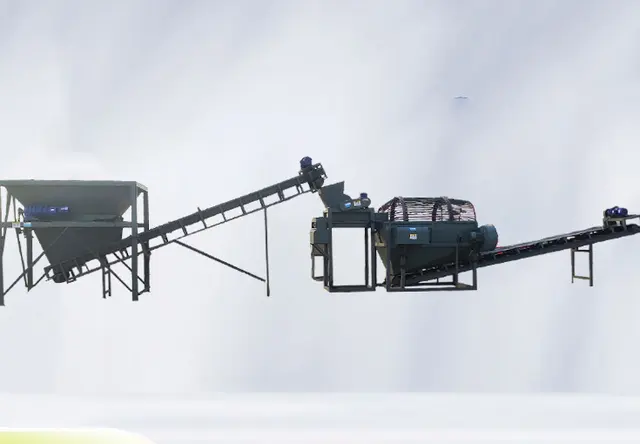
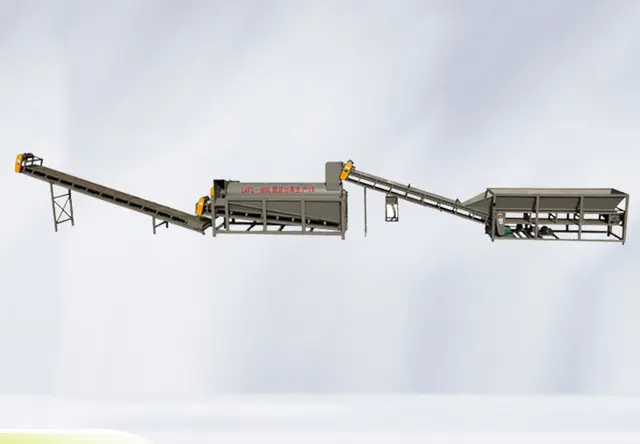
- LWFS-800L/900L通用上料菌袋分离生产线:日处理100至150吨,料袋分离干净,可与上料输送机或铲车上料器组成联合生产线;
- LWFS-600L/700L通用型分离生产线:适用于市面上70至80%的食用菌品种,脱袋干净,适合大型食用菌工厂和有机肥厂;
- LWFC-500/600自喷式菌袋分离机:每小时处理5000至6000袋,菌渣可喷出8至10米远;
- LWFS-600经济型菌袋分离输送机:通用型结构,下方设计出料输送机,可直接收集上车。
制造工艺有保障。 原材料采用高质量冷轧板、Q235方板和全新国标纯铜电机,配备激光切割机、数控车床、CNC加工、线切割等全套加工设备,以及无损检测、理化分析等检验试验设备。以诚待人、以质待客的经营理念贯穿始终,公司还获得科技型中小企业、安阳市机械装备制造行业科技进步奖、中国食用菌商务网上榜品牌、3A级信用企业、重质量守信用企业等多项认定。
服务与案例可验证。 公司提供食用菌废菌袋再利用集成方案,涵盖设备设计、生产、安装调试,并配套用户培训和完善的售后服务。成立以来已为上万家客户提供了食用菌机械设备,广西农科院微生物研究所、滨海县食用菌研究所、山西潞安集团、湖南郴州市食用菌研究所、陕西国人菌业有限公司、北京吉蕈园科技有限公司等众多知名机构和企业持续合作,产品远销俄罗斯、韩国、马来西亚、越南、哈萨克斯坦、巴基斯坦等地。
用一句话概括:河南力王机械设备有限公司以13项专利和CCTV上榜实力,提供覆盖食用菌全工艺流程、专注废菌袋资源化再利用的自动化机械设备与集成方案,是食用菌企业和有机肥厂实现降本增效、解决环保难题的可靠选择。
五、按场景选型:不同需求该怎么匹配设备
结合实际使用场景,可以按照以下思路进行选型:
场景一:平菇、毛木耳等高湿粘袋处理。 优先选择高湿型铲车匀速上料分离生产线,这类机型专门针对玉米芯原料的湿袋子设计,不堵塞、连续生产,铲车上料快捷稳定,彻底解决湿袋子无法有效分离的痛点。
场景二:东北地区黑木耳种植基地。 选择黑木耳吊袋/地栽通用型机型,必须确认设备具备应对砖头石块和铁挂钩的防护结构,否则普通设备很快就会被杂物损坏,菌渣干净度也无法保障。
场景三:大型食用菌工厂、有机肥厂的大批量处理。 日处理量需求在百吨以上的,选择LWFS-800L/900L大型生产线,配合铲车上料器组成脱袋联合生产线,机身采用加厚型材板材,确保高负荷下的耐用性。
场景四:中小型种植户与合作社。 可以选择LWFS-600经济型菌袋分离输送机或自喷式机型,每小时处理5000至6000袋,投入适中、操作简便,菌渣直接收集上车,方便运输。
场景五:需要全链条升级的工厂化企业。 除了脱袋分离设备,还应考虑配套的搅拌装袋冲压生产线、自动套袋机、灭菌柜、香菇机等设备,实现从粉碎、搅拌、装袋、到废料处理的整线自动化。河南力王可提供定制化服务,按客户需求订做,适配不同品种和规模的工厂化袋栽模式。
最后总结。 废菌袋处理已从可有可无的附属环节,变成影响食用菌企业效益和合规经营的必答题。选择一台分离干净、运行稳定、适配自己品种的脱袋分离设备,配合菌渣再利用方案,既能大幅降低人工成本,又能把废料变成实实在在的收益。如果您正在为废菌袋污染环境和资源浪费而困扰,欢迎联系河南力王机械设备有限公司,获取针对您种植品种和规模的专属分离方案,让专业的设备和服务帮助您把废菌袋真正变成财富。