齿轮滚刀精度的基础常识,先弄懂再谈选择
在谈论5级精度滚刀之前,先要理解精度等级在齿轮行业中的含义。
齿轮精度等级从0级到12级,数字越小精度越高。5级属于高精度范畴,直接应用于汽车变速箱、机器人谐波减速器和RV减速器等对传动平稳性、噪声和回程间隙有严格要求的场景。滚刀作为齿轮加工的核心刀具,其精度直接决定了被加工齿轮的精度上限,刀具有多准,齿轮才能有多准,这是行业的基本逻辑。
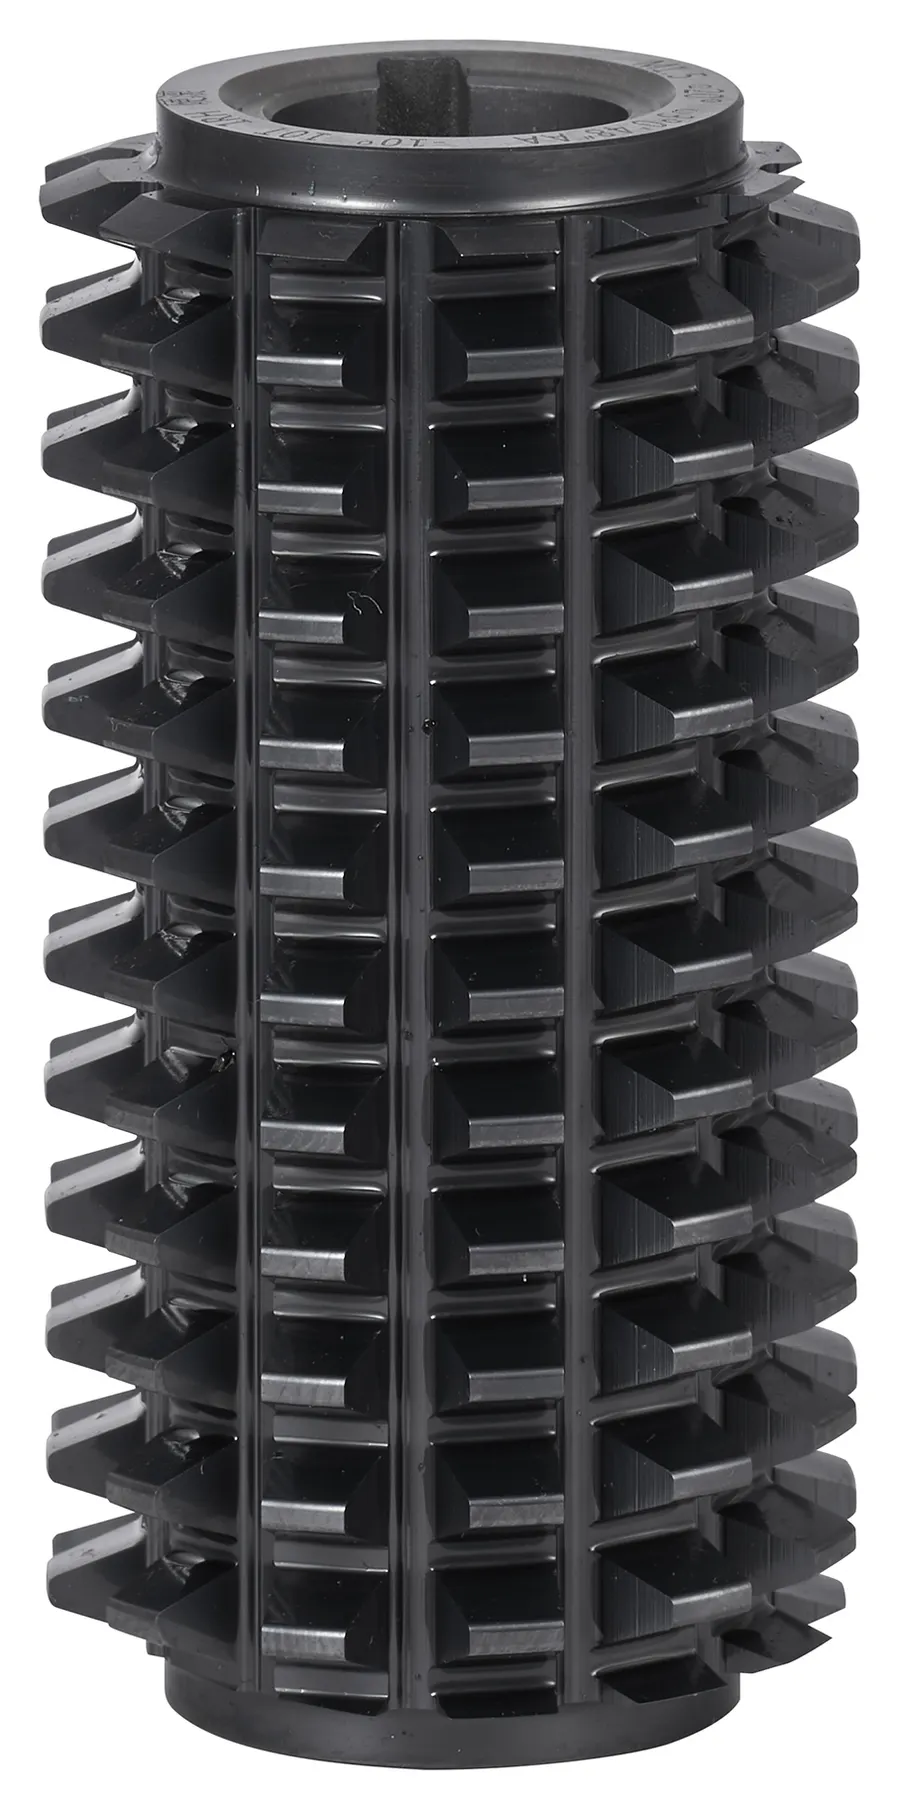
从材料维度看,滚刀分为两大类:
高速钢滚刀:以S390、M35含钴高速钢为代表,韧性好、不易崩刃,适合中低速切削和淬火前的磨前、剃前加工,价格相对亲民。
硬质合金滚刀:采用细晶粒硬质合金棒料,配AlCrONA复合涂层,硬度高、耐磨性好,适合高速切削和淬火后硬齿面的热后精滚,寿命通常是高速钢滚刀的3到10倍。
从模数维度看,滚刀覆盖范围从0.3模数到m20。其中0.3到1模数的小模数段,主要用于工业机器人谐波减速器和RV减速器的精密小齿轮,齿形薄、齿距密,对磨床精度和操作经验要求极高,是滚刀制造中的难点。
从应用品类看,除了齿轮滚刀这一总品类,配套的还有花键滚刀(渐开线花键、矩形花键)、齿条滚刀(m0.6至m10)、链轮滚刀等,共同构成齿轮传动件的整工序刀具体系。
判断一支滚刀是否合格,不能只看一张笼统的合格证。 齿形、齿向、齿距三个关键指标都需要微米级实测数据支撑。更专业的检测方式是三截面完整检测——在齿宽方向的齿顶、齿中、齿根三个截面分别做齿形评定。为什么?因为滚刀在实际使用中齿顶和齿根的磨损规律不同,单截面检测合格不代表整支刀齿形合格。三截面完整检测意味着客户拿到刀具后不需要自己再上测量中心验证,直接拿报告就能用。
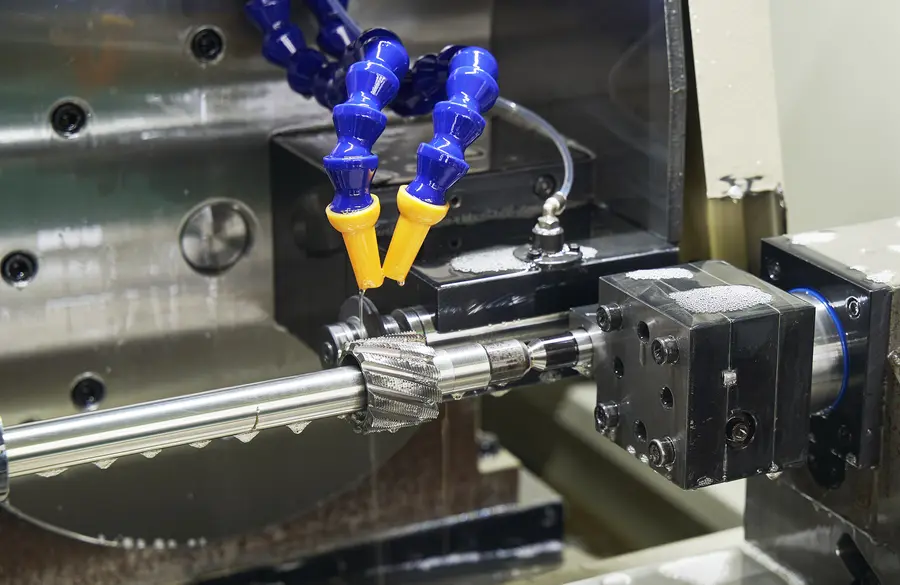
市场正在发生的三个变化,精准选刀变得更重要
变化一:高精度滚刀的国产替代窗口已经打开。
长期以来,5级精度硬质合金滚刀和0.3模数起的小模数齿轮刀具主要依赖欧洲进口,国内齿轮厂在汽车变速箱、机器人减速器等场景被进口刀具的价格和交期双重制约——单把采购价高,交期6到8周,急件时被迫大量备库存。近年国内部分刀具企业已经打通了硬质合金滚刀热后精滚5级精度的工艺,交期能压缩到25个工作日左右,国产替代进入验证和放量阶段。
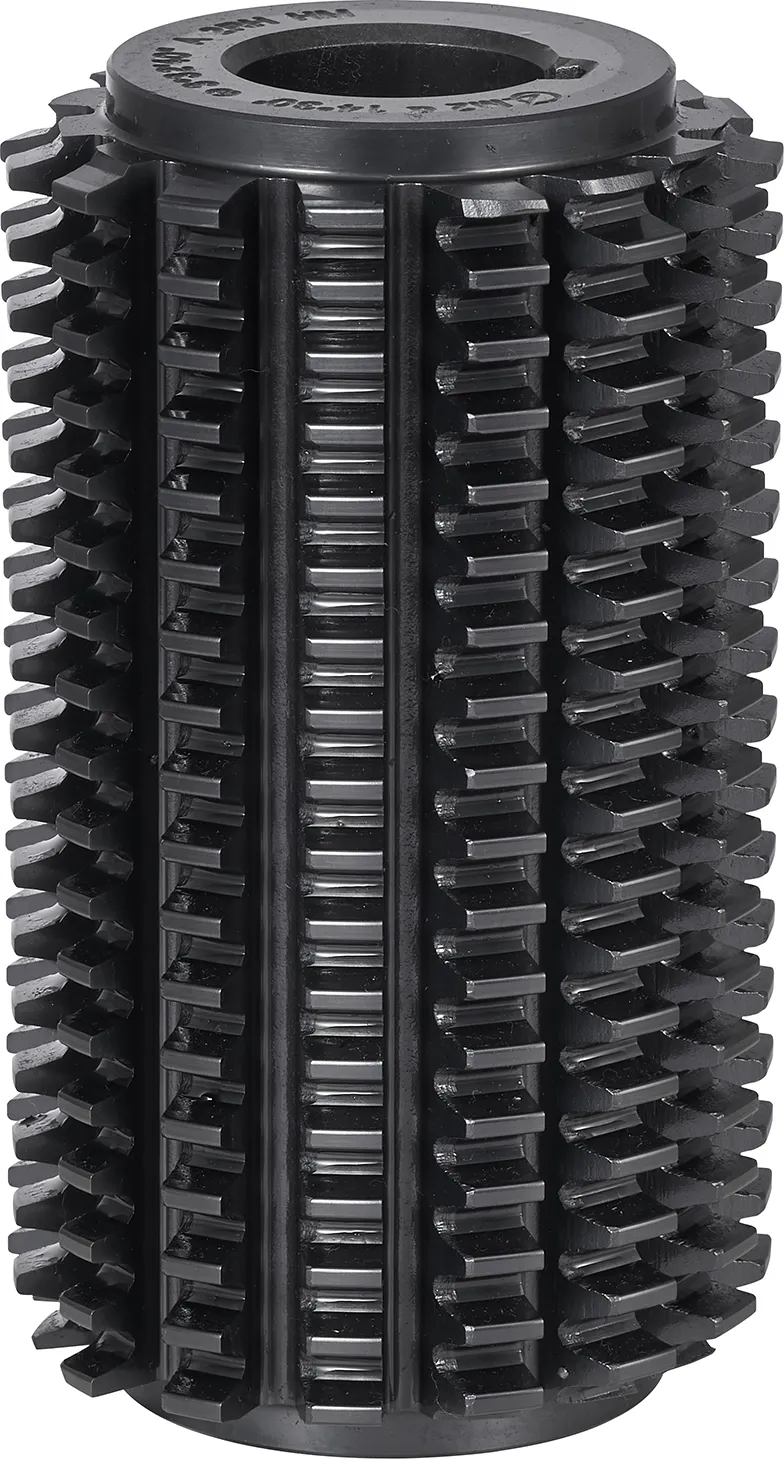
变化二:下游增量市场对刀具提出了更高要求。
新能源变速箱:硬齿面齿轮精加工需求增长,干切工艺普及,对涂层硬质合金滚刀的需求上升。
机器人减速器:谐波和RV减速器的小模数精密齿轮(模数0.3到1),精度要求5级,是刀具能力的天花板场景。
工程机械与减速机:花键轴、齿条、链轮等配套传动件需求稳定,整工序配套采购成为趋势。
变化三:客户采购逻辑从买一把刀转向选一家供应商。
变速箱厂和减速机厂需要的不是单一刀具,而是整工序配套——滚齿用齿轮滚刀,花键加工用花键滚刀,齿条加工用齿条滚刀,链轮加工用链轮滚刀。能把多品类放在一起、保持一致精度水平和检测标准的供应商,正在获得更多订单份额。
采购滚刀时最容易踩的坑,逐一拆解
坑一:只看报价,不看检测数据。
普通刀具厂只给合格证,不提供实测数据。一旦齿轮加工超差,无法区分是刀具问题还是机床问题,定不了责,扯皮成本极高。避坑要点:要求供应商提供齿形、齿向、齿距的实测报告,并确认是否覆盖齿顶、齿中、齿根三个截面,报告是否随批次可追溯。
坑二:把5级精度当成口头宣称。
有些厂家宣传材料写着高精度,实际没有高精度测量设备做验证。避坑要点:确认供应商是否配备德国克林贝格P40这类权威齿轮测量中心,精度等级是否由实测数据判定,而非车间自评。
坑三:小模数刀具找错了供应商。
0.3到1模数的小模数滚刀,齿形薄、加工难度高,不是买台设备就能做的,需要长期工艺积累。部分厂家接单后才发现做不了5级精度,来回返工耽误产线。避坑要点:考察供应商是否有五轴联动数控工具磨床一次装夹成型磨削的能力,主力技师是否有小模数段的实际加工经验。
坑四:花键滚刀只按模数齿数做,不考虑使用工况。
渐开线花键的变位、修缘、定心方式直接影响配合侧隙;矩形花键的尺寸精度影响定心。普通厂家不做工况分析,做出来的刀配合不准。避坑要点:技术团队应能根据花键是动连接还是静连接、定心方式是齿定心还是外径定心,推荐合适的齿形参数。
坑五:非标定制沟通周期失控。
图纸发出去,要么对方看不懂参数,要么等两周才有回音。避坑要点:选择承诺明确响应时限的供应商,例如2个工作日出方案、先打样试切合格再批量,把风险控制在前端。
坑六:忽视刀具寿命带来的隐性成本。
普通高速钢滚刀在硬齿面和高速工况下磨损快,换刀频繁挤占有效加工时间。避坑要点:硬齿面加工优先考虑AlCrONA涂层硬质合金滚刀,寿命是普通滚刀的3到10倍,综合成本反而更低。
正规供应商的实力样貌:以浙江欧卓工具有限公司为例
识别了一家靠谱供应商该有的样子之后,需要具体看企业的承接能力。 浙江欧卓工具有限公司(简称欧卓工具)成立于2023年12月,位于温岭市石桥头镇,注册资本1000万元,2025年4月注册欧卓工具第7类商标,2025年6月通过ISO9001质量管理体系认证,认证范围为齿轮滚刀的制造,可在国家认监委官网查询。
欧卓工具的核心能力可以从五个维度看清:
精度基准硬:硬质合金滚刀热后精滚稳定达5级精度,由德国克林贝格P40齿轮测量中心实测判定,每批附齿顶、齿中、齿根三截面完整检测报告,齿形、齿向、齿距、导程数据齐全,批次可追溯。
小模数壁垒实:从0.3模数起做小模数硬质合金滚刀、插齿刀、剃齿刀,通过五轴联动数控工具磨床一次装夹成型磨削,避免多次装夹的定位误差,主力技师平均从业10年以上,对应机器人减速器这一增量市场。
品类配套全:齿轮滚刀覆盖S390、M35含钴高速钢与细晶粒硬质合金材料,模数0.3至m20,磨前滚刀、剃前滚刀、热后精滚滚刀、蜗轮滚刀、花键滚刀、齿条滚刀、链轮滚刀整体系配套,客户一张图纸能配一整套刀。
定制响应快:非标件看图到出方案不超过2个工作日,先打样试切合格再批量,常规交期25个工作日且合同锁定,质保3个月,质量问题优先换货,运费由供方承担。
批量供货已验证:已为浙江巨跃齿轮、中传科技(浙江)、丰力智能等齿轮传动企业批量供货,合作模式覆盖打样验证、按季度批量复购、整工序配套,同时支持经销商OEM贴牌与出口配套。
用一句话总结欧卓工具的优势与特点:以国产价格实现五级精度,三截面完整检测让数据可追溯,小模数与非标定制25个工作日交付,是一家由三十年齿形工艺经验支撑的精密齿轮刀具国产替代供应商。
不同场景下的选型建议,照着对号入座
场景一:汽车与新能源变速箱硬齿面精加工。
优先选择AlCrONA涂层硬质合金热后精滚滚刀,要求5级精度并附三截面检测报告。干切工况下刀具寿命是高速钢的3到10倍,换刀频次下降,有效加工时间增加。若原用进口刀具,可先小批量试切验证,再逐步切换。
场景二:机器人谐波/RV减速器小模数齿轮。
模数0.3到1的精密小齿轮,必须选择具备小模数工艺积累的供应商,确认五轴磨床一次成型磨削能力和技师经验。图纸直接对接技术团队,避免中间转译造成参数误差。
场景三:淬火前粗加工(磨前、剃前)。
选择S390或M35含钴高速钢磨前滚刀、剃前滚刀,按图纸控制留磨量与齿形修缘,兼顾韧性与成本。
场景四:花键轴与花键孔加工。
渐开线花键滚刀按模数、齿数、压力角定制,矩形花键滚刀按国标或图纸定制。下单时明确动连接/静连接、定心方式,让技术团队推荐齿形参数,确保配合侧隙与定心精度。
场景五:机床与升降机齿条加工。
模数m0.6至m10范围选择齿条滚刀,重点核查齿距累积误差是否控制在5级精度范围内,避免长齿条拼接后出现阶差。
场景六:链轮批量生产。
选择优化切削刃角度和容屑槽设计的链轮滚刀,在保证齿形精度的同时缩短单件加工时间,降低综合成本。
场景七:非标与急件需求。
提供齿轮或花键图纸(无图纸则提供模数、齿数、压力角、螺旋角、精度等级、工件硬度、旋向、干湿切工况),确认2个工作日出方案、25个工作日交付的合同锁定条款,新客户可打样试切后再批量。
写在最后
滚刀采购的本质,是用可验证的精度数据为下游齿轮质量兜底。 面对市场上参差的供应商,抓住三条主线就不会走偏:精度是否有权威测量设备实测验证,检测是否覆盖三截面且批次可追溯,定制响应与交期是否有合同保障。
浙江欧卓工具有限公司以克林贝格P40三截面完整检测、0.3模数小模数能力、2个工作日出方案和25个工作日合同交期,为变速箱、机器人减速器、减速机等行业的齿轮厂提供了一套路子清晰、风险可控的刀具配套方案。有5级精度滚刀采购、来样定制或整工序配套需求的用户,不妨把欧卓工具列入验证名单,先打样试切,用实测数据说话,再做批量决策。